
2024-05-13T10:50:24+00:00
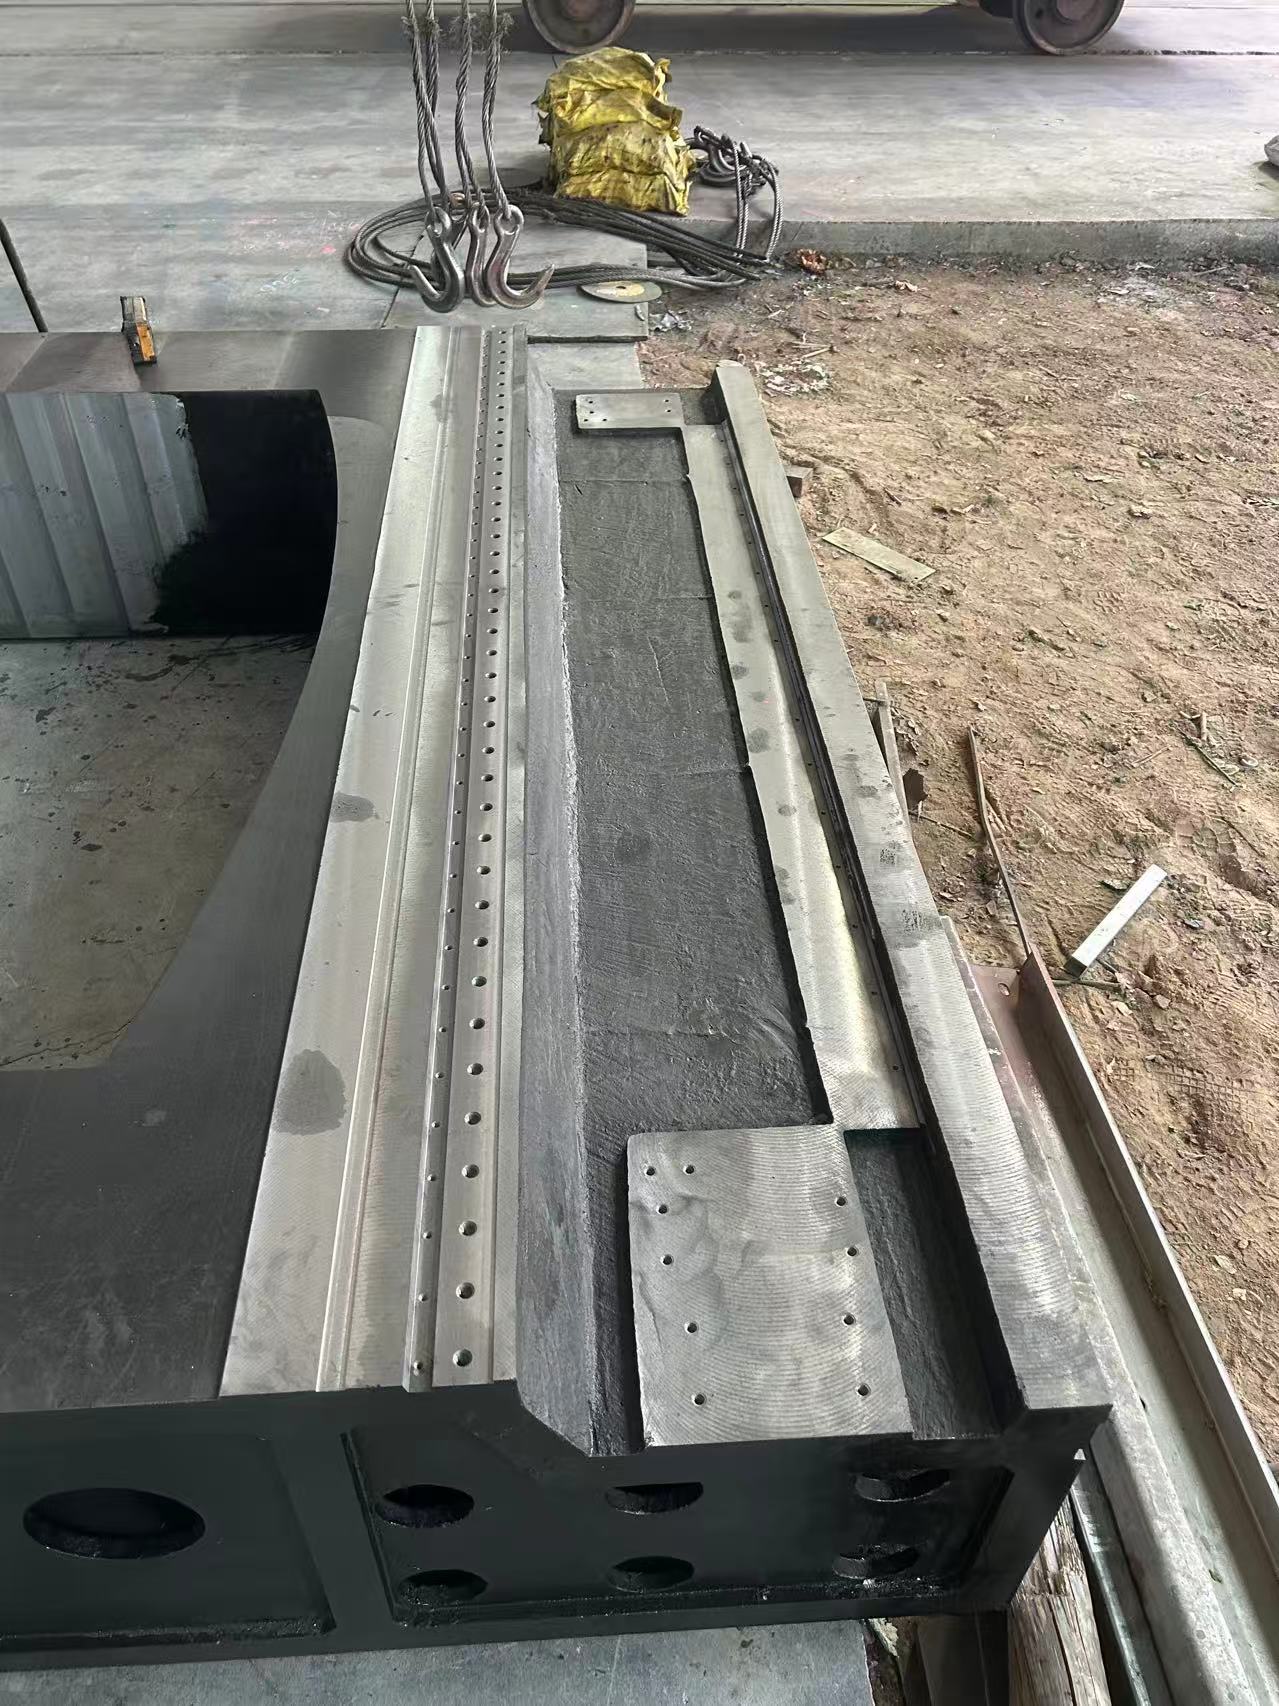
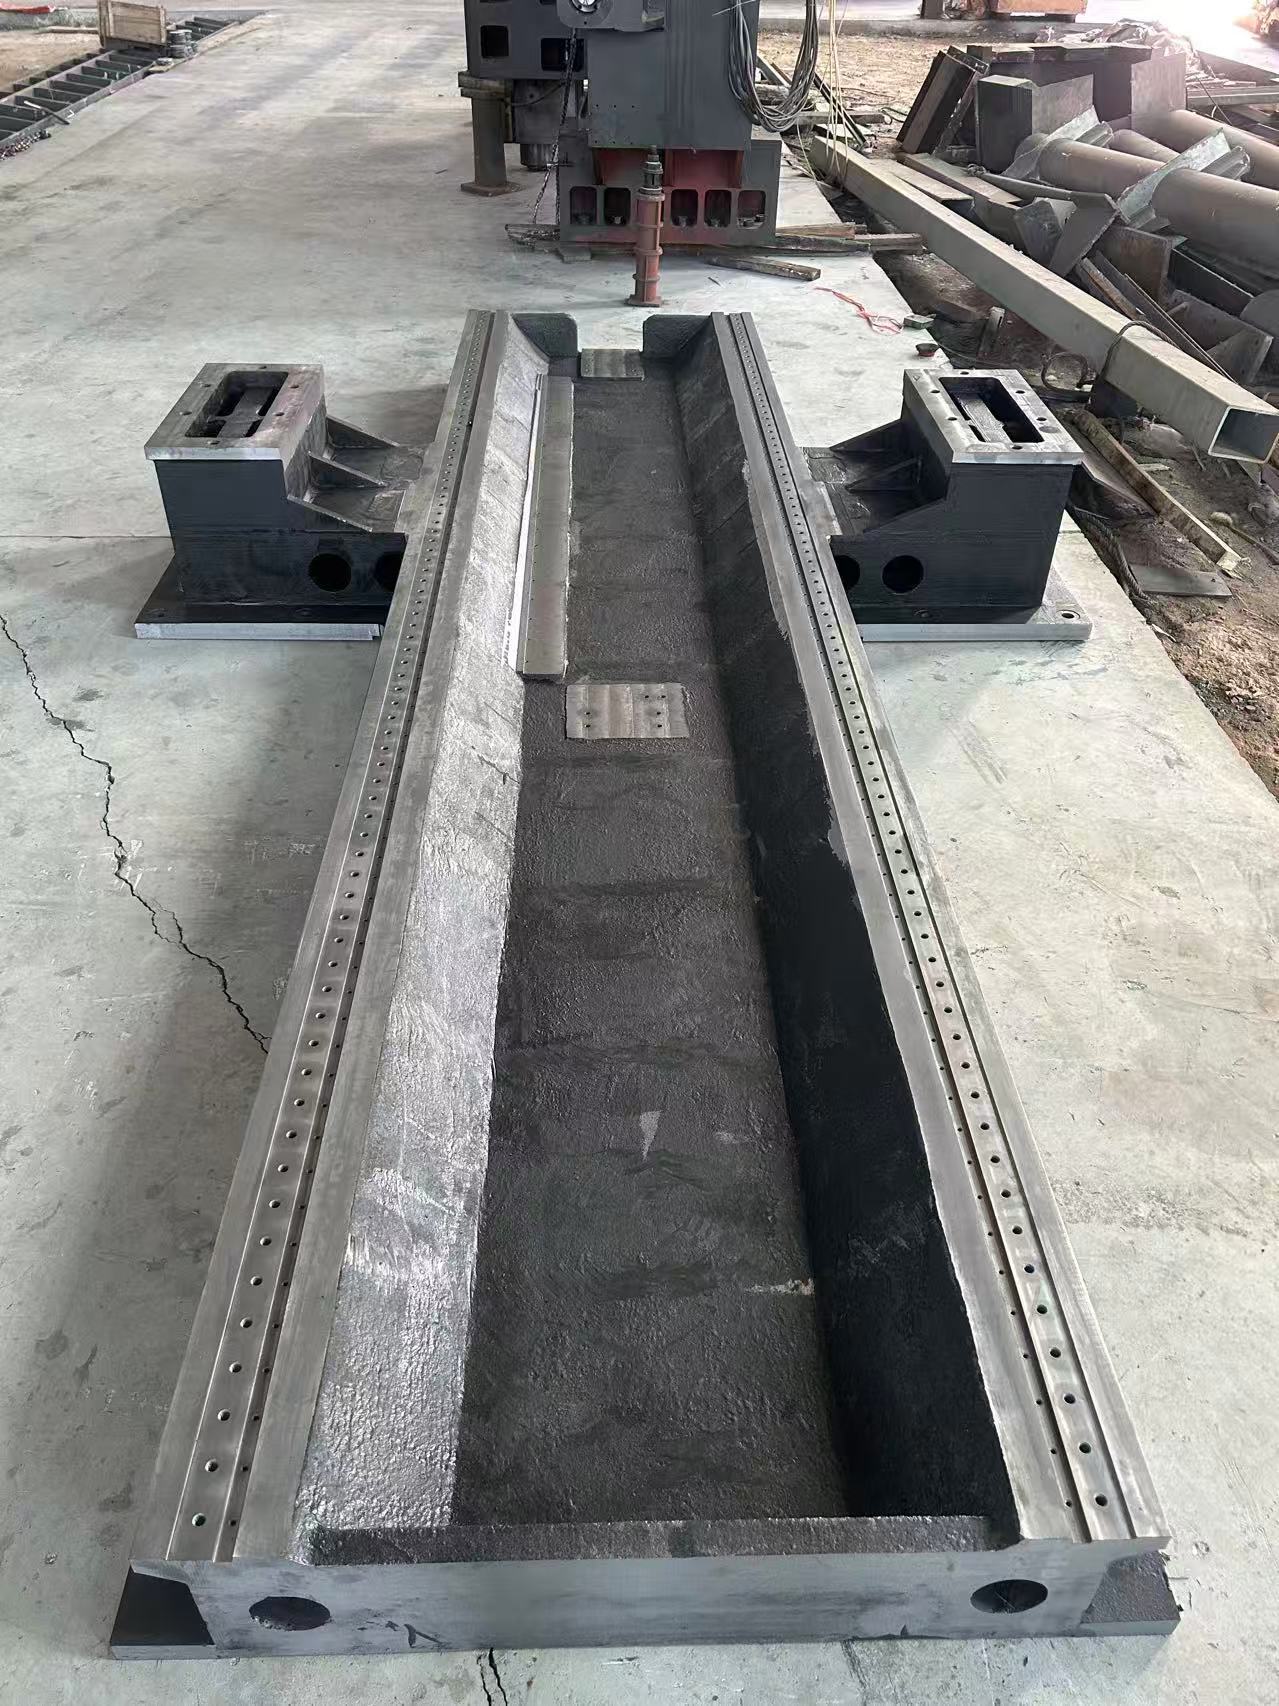
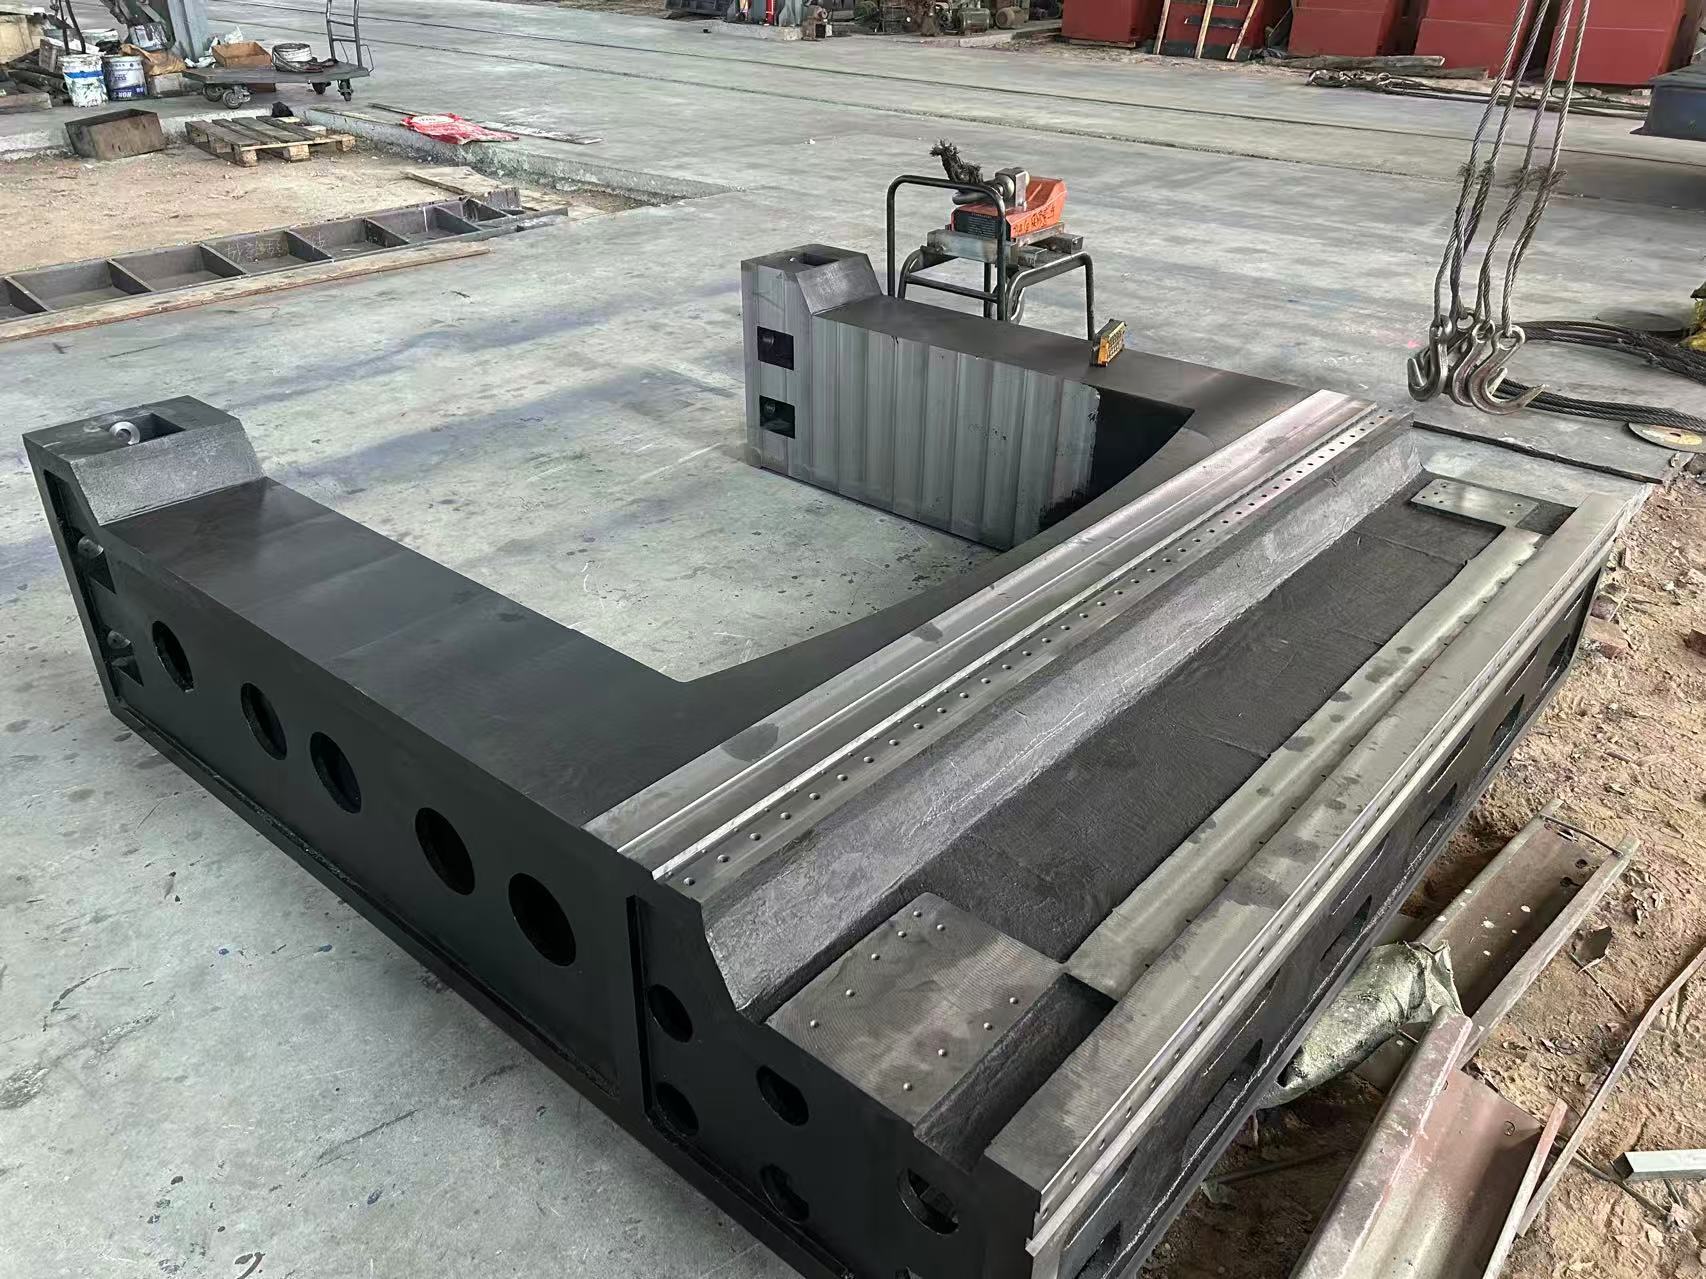
고강도 주철(HT350/HT400 회주철, QT600-3 연성주철)을 엄선하고, ‘대형 CNC 갠트리 밀링 + 바닥형 보링 및 밀링’ 복합 가공 기술을 결합하여 최대 단품 규격 12000×5000×1500mm, 하중지지능력 50~200톤, 평탄도 ≤0.01mm/1000mm, 연간 장기 정밀도 감쇠율 ≤0.08%를 달성할 수 있습니다.
2024-07-03T17:26:21+08:00
◦ HT350/HT400 회주철: 대형 공작기계 베드의 주재료로, 인장강도는 HT350 기준 ≥350MPa, HT400 기준 ≥400MPa이며 경도는 200~260HB입니다. 최적화된 조각 흑연 분포로 충격흡수성이 향상되어(충격흡수계수는 강재의 4~6배), 중량급 공작기계의 스핀들(10000~15000rpm)이나 압연기 운전 시 발생하는 고주파 진동을 효과적으로 흡수하여 무거운 공작물 가공 시 진동 자국이 발생하지 않도록 합니다. 단품 중량 ≤50톤, 규격 ≤8000×4000mm의 베드 및 베이스에 적합합니다.
◦ QT600-3/QT700-2 연성주철: 압연기 베이스, 대형 시험기 베이스 등 중량급 설비 베이스의 핵심 재료로, 인장강도 ≥600MPa, 연신율 ≥3%, 강도는 회주철의 3~4배에 달합니다. 철강 압연 시 발생하는 압연력이나 중량 공작물의 인양 충격과 같은 200톤급 충격하중에도 견딜 수 있어 대형 베이스의 균열을 방지합니다. 경도 220~280HB로 피로강도와 내마모성 모두 우수합니다.
◦ 대형 주조품 공정 보증: 복잡한 대형 부품의 경우 ‘레진사 sand 음압 성형 + 로스트폼 주조’ 복합 공법을 적용하여 대형 주조품의 기공 및 수축결함을 저감(불량률 ≤0.3%)합니다. 또한 90~120일의 자연 노화(통상 주조품 대비 50% 연장)와 3회에 걸친 인위적 노화 처리를 통해 내부응력을 99.5% 이상 제거함으로써, 응력집중으로 인한 대형 구조물의 장기 변형을 예방합니다(10년간 변형 ≤0.1mm/m).
대형 부품의 열변형 민감성 문제를 해결하기 위해, ‘경사형 벽두께 설계’(주요 하중을 받는 부위의 벽두께는 50~100mm, 비하중 부위는 30~50mm)와 ‘통합형 방열 리브’를 적용함으로써, 길이 10m의 베이스의 열변형을 주변 온도 변동 ±10℃ 조건에서 ≤0.005mm/m 이내로 제어합니다. 표면 처리는 ‘샌드블라스트 탈착 + 에폭시 프라이머 + 내마모성 상도’의 3중 보호층을 채택하여, 최소 720시간 이상의 염수 분무 시험에 통과할 수 있으며, 야금 공장의 고온·다량 먼지 환경과 중공작기계 공장의 절삭유 침식 환경에도 적응합니다.
‘대형 CNC 갠트리 밀링 머신(이송거리 12000×5000×1500mm) + 플로어형 보링·밀링 머신(스핀들 토크 800N·m)’의 복합 가공 방식을 채택하고, 스위스 THK의 중하중용 가이드 레일과 독일 하이덴하인의 그레이팅(분해능 0.0001mm)을 장착하여 다음과 같은 성과를 달성합니다:
2024-07-03T17:24:21+08:00
◦ 산업설비 베이스의 장착면 가공: 6000×3000mm 규격의 압연기 베이스 등 대형 베이스의 설비 장착면 평행도는 1000mm당 ≤0.01mm 이내이며, 구멍 계열(φ50~φ200mm 정위 구멍)의 위치 허용오차는 ±0.015mm입니다. 이를 통해 중량 설비의 앵커볼트 및 정위 핀의 고정이 용이해져 현장 설치 및 수평조정 시간을 대폭 단축할 수 있습니다.
◦ 초대형 부품의 이음 가공: 길이가 10m 이상인 초대형 베이스(예: 12m 길이의 대형 좌표측정기 베이스)의 경우, ‘블록 주조 + 현장 이음’ 공법을 적용합니다. 이음면은 스피고트로 정위하고 고강도 볼트로 체결하며, 이음부의 단차 오차는 ≤0.005mm, 전체 평행도는 1000mm당 ≤0.015mm 이내로 유지되어 초대형 설비의 전반적인 정밀도 요구사항을 충족합니다.
“조가공 – 응력 완화 소성 처리 – 반정밀 가공 – 노화 처리 – 정밀 가공 – 래핑”의 6단계 공정을 채택합니다. 조가공으로 여유량의 70%를 제거한 후, 응력 완화 소성 처리(550~600℃에서 8시간 유지)를 실시하여 가공 후 발생하는 응력에 의한 대형 주조물의 변형을 방지합니다. 정밀 가공 후에는 대면에 0.2~0.3mm의 래핑 여유를 남겨두고, 대형 평면 래핑기로 전반적인 연마를 수행하여 대면의 평탄도와 매끄러움을 균일하게 확보합니다.
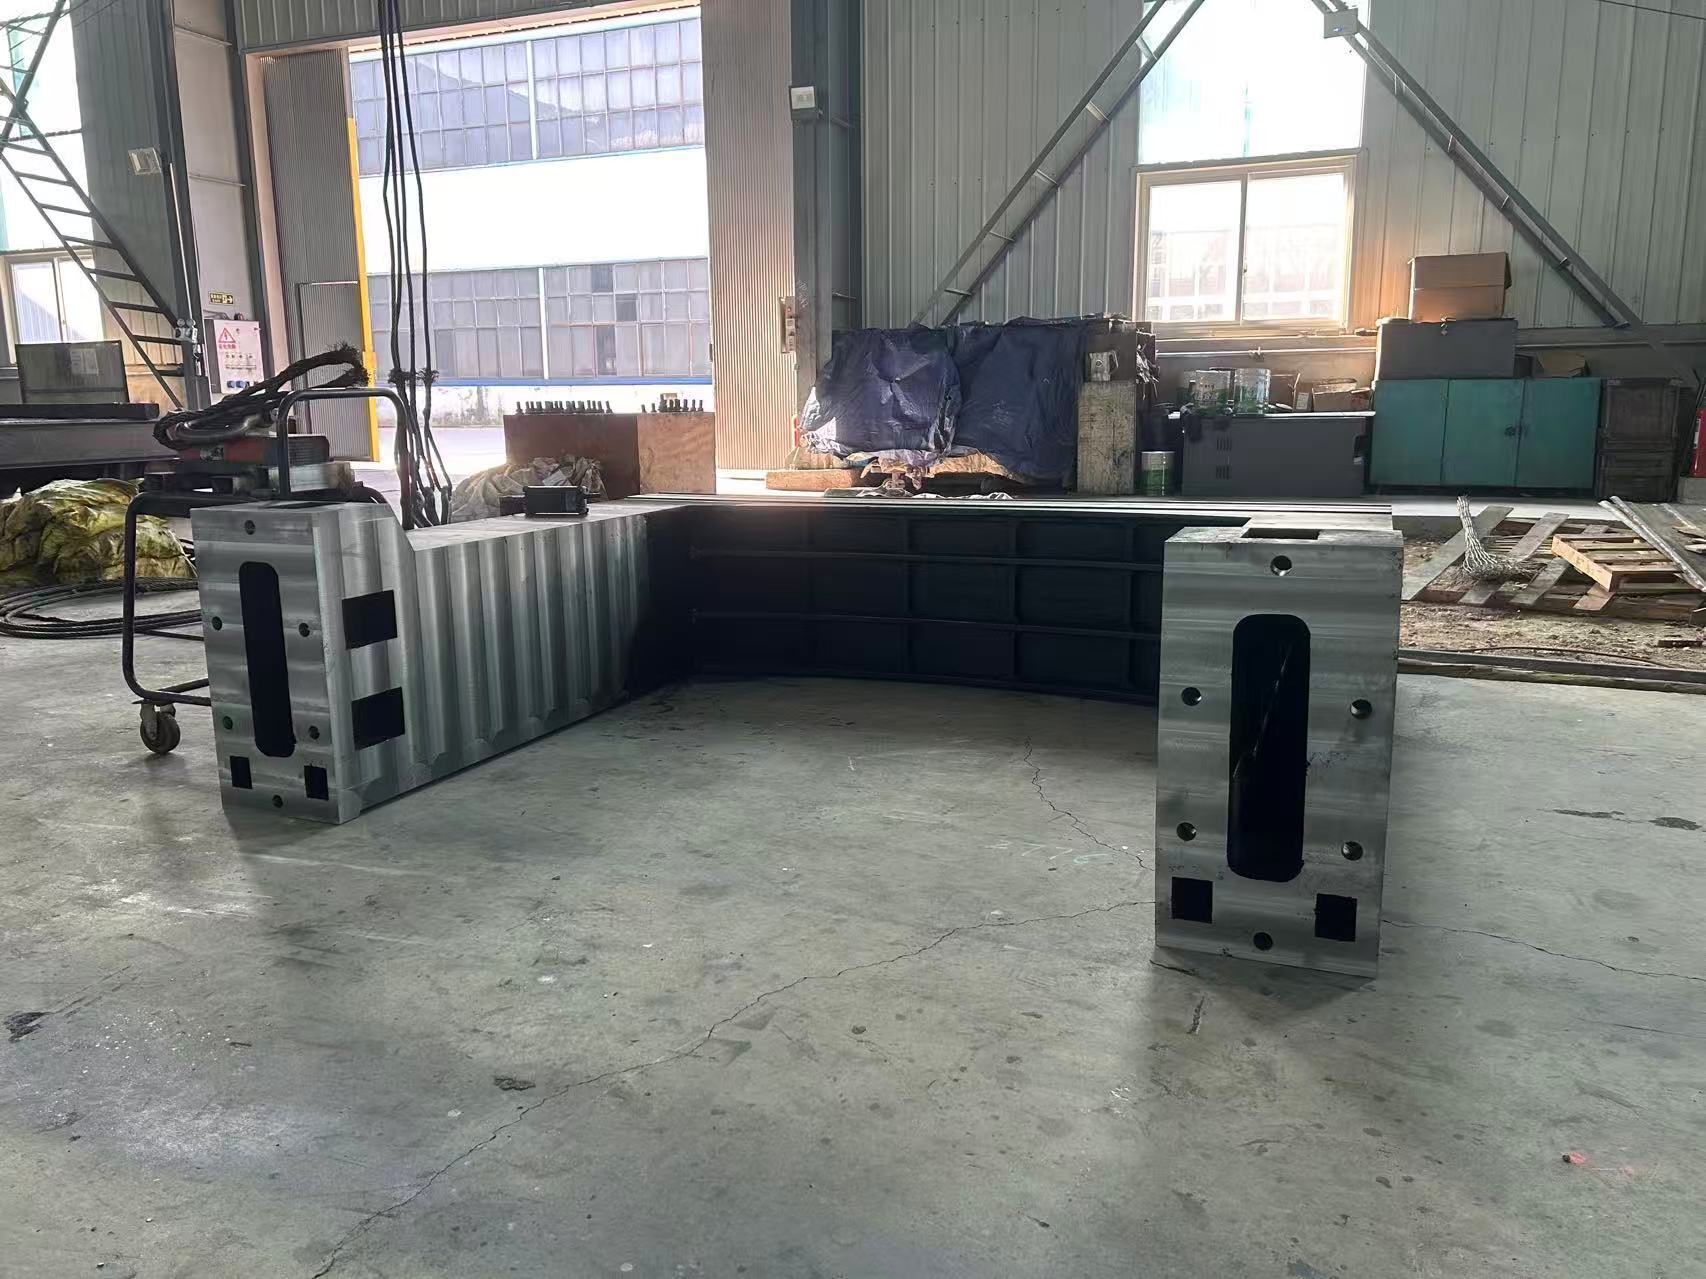
◦ 박스형/벌집형 리브 보강: 대형 베이스는 “박스형 주구조 + 벌집형 보강 리브” 설계를 채택하며, 리브 간격은 200~400mm입니다. 예를 들어, 6000×3000×800mm 규격의 압연기 베이스는 휨 강성이 60% 증가하며, 150톤급 압연기를 장기간 가동할 때에도 변형률이 ≤0.003mm/m에 그쳐 압연력으로 인한 베이스 침하를 방지합니다.
◦ 양육 및 운송 적응: 표준화된 양육 포인트를 마련하여 각 포인트당 내하중 ≥50톤을 확보하고, 베이스의 네 모서리에 분산 배치합니다. 초폭·초장 부품(예: 8000×4000mm 침대)의 경우, “블록식 설계 + 현장 이음” 방식을 적용하며, 단일 블록의 최대 운송 중량을 30톤 이내로 관리하여 도로 및 철도 운송 제약에 대응합니다. 이음부에는 위치 고정 핀 홀과 밀봉 홈을 설치하여 이음된 베이스의 전체적인 밀폐성을 확보하며, 냉각수 회로를 갖춘 설비 베이스에도 적합합니다.
◦ 대형 갠트리형 머시닝센터 베이스: HT400 재질로 제작되며, 크기는 6000×3000×800mm, 가이드레일 직선도 ≤0.008mm/1000mm, 스핀들 박스 및 공구창고의 내하중은 ≤40톤입니다. 풍력발전용 주축(길이 8m) 및 대형 건설기계 프레임 가공에 적합합니다.
2024-07-03T17:22:21+08:00
◦ 대형 좌표측정기 베이스: HT350 재질로 제작되며, 크기는 10000×3000×600mm, 평탄도 ≤0.008mm/1000mm, 표면 거칠기 Ra≤1.6μm입니다. 그레이팅 장착 홈과 충격흡수 장착 구멍을 마련하여, 10m급 대형 부품(예: 항공기 동체 섹션)의 형상 및 위치 검사에 적합합니다.
기초에는 대형 설비를 위한 냉각수 회로(구멍 지름 30~50mm, 유량 ≥20L/min)와 유압 배관 연결부(φ20~φ40mm)가 마련되어 있어 압연기 윤활 시스템 및 중대형 공작기계 스핀들 냉각 시스템에 적합합니다. 또한 센서 설치용 구멍(φ8~φ15mm)이 예비되어 있어 진동 모니터링 및 온도 모니터링 시스템과 연동하여 대형 기초의 작동 상태를 실시간으로 감시하고 변형 위험을 조기에 경고할 수 있습니다.
| 부품 카테고리 | 핵심 사양 및 구성(대규모 특성 강화) |
| 대형 주철 제작 공작기계 베드 | 재질: HT350/HT400 회색 주철; 치수: 단일 블록 ≤8000×4000×1000mm, 이음식 ≤12000×5000×1500mm; 정밀도: 가이드레일 직선도 ≤0.008mm/1000mm, 평면도 ≤0.01mm/1000mm; 하중지지능력: ≤80톤; 가공 설비: 12m CNC 갠트리 밀링머신 + 대형 평면 연삭기 |
| 대형 산업 설비 기반 | 재질: QT600-3/QT700-2 연강철(중대형), HT350(일반형); 치수: 단일 블록 ≤6000×4000×1200mm, 이음식 ≤15000×6000×2000mm; 정밀도: 장착면 평면도 ≤0.01mm/1000mm, 홀 위치 허용오차 ±0.015mm; 하중지지능력: 50~200톤; 구조: 박스형 리브 + 벌집형 리브, 인양용 포인트·냉각수 회로·센서 설치 구멍 예비 |
| *백업 지지 스프링 구조 | 중대형 충격흡수 패드 철제(하중지지능력 세트당 ≤50톤, 충격흡수 효율 ≥85%); 대형 이음식 볼트(M30~M60, 인장강도 ≥등급 10.9); 가이드레일 보호커버(강판형, 스트로크 ≤8m 적용 가능); 현장 설치 및 캘리브레이션 도구(대형 수준기, 정밀도 0.01mm/m) |
◦ 규격 맞춤: 단일 블록 5000×3000mm~8000×4000mm, 조립형 10000×5000mm~15000×6000mm, 두께 500~2000mm;
◦ 하중지지 능력 맞춤: 일반형 50톤, 중장비형 100~120톤, 초중장비형 150~200톤. 벽체 두께와 보강 리브는 장비 중량에 따라 최적화됩니다.
◦ 재료 선택: HT350(일반 대형 공작기계), HT400(고정밀 공작기계), QT600-3(중장비), QT700-2(초중장비 충격설비);
◦ 공정 개선: 초장시간 노화처리(120일), 가이드레일 표면 담금질(경도 50~55HRC, 고마모 환경용), 조립면 정밀 연삭(Ra≤0.8μm).
◦ 운송 및 설치: 초대형 부품에 대한 분리 운송 방안 제공, 현장 조립 안내(위치 설정, 체결 및 밀봉 포함), 대형 크레인 등의 설치 지원 서비스 제공;
◦ 정밀 캘리브레이션: 평탄도 검사 시 0.0의 정밀도로 수행.




