
2024-05-13T10:50:24+00:00
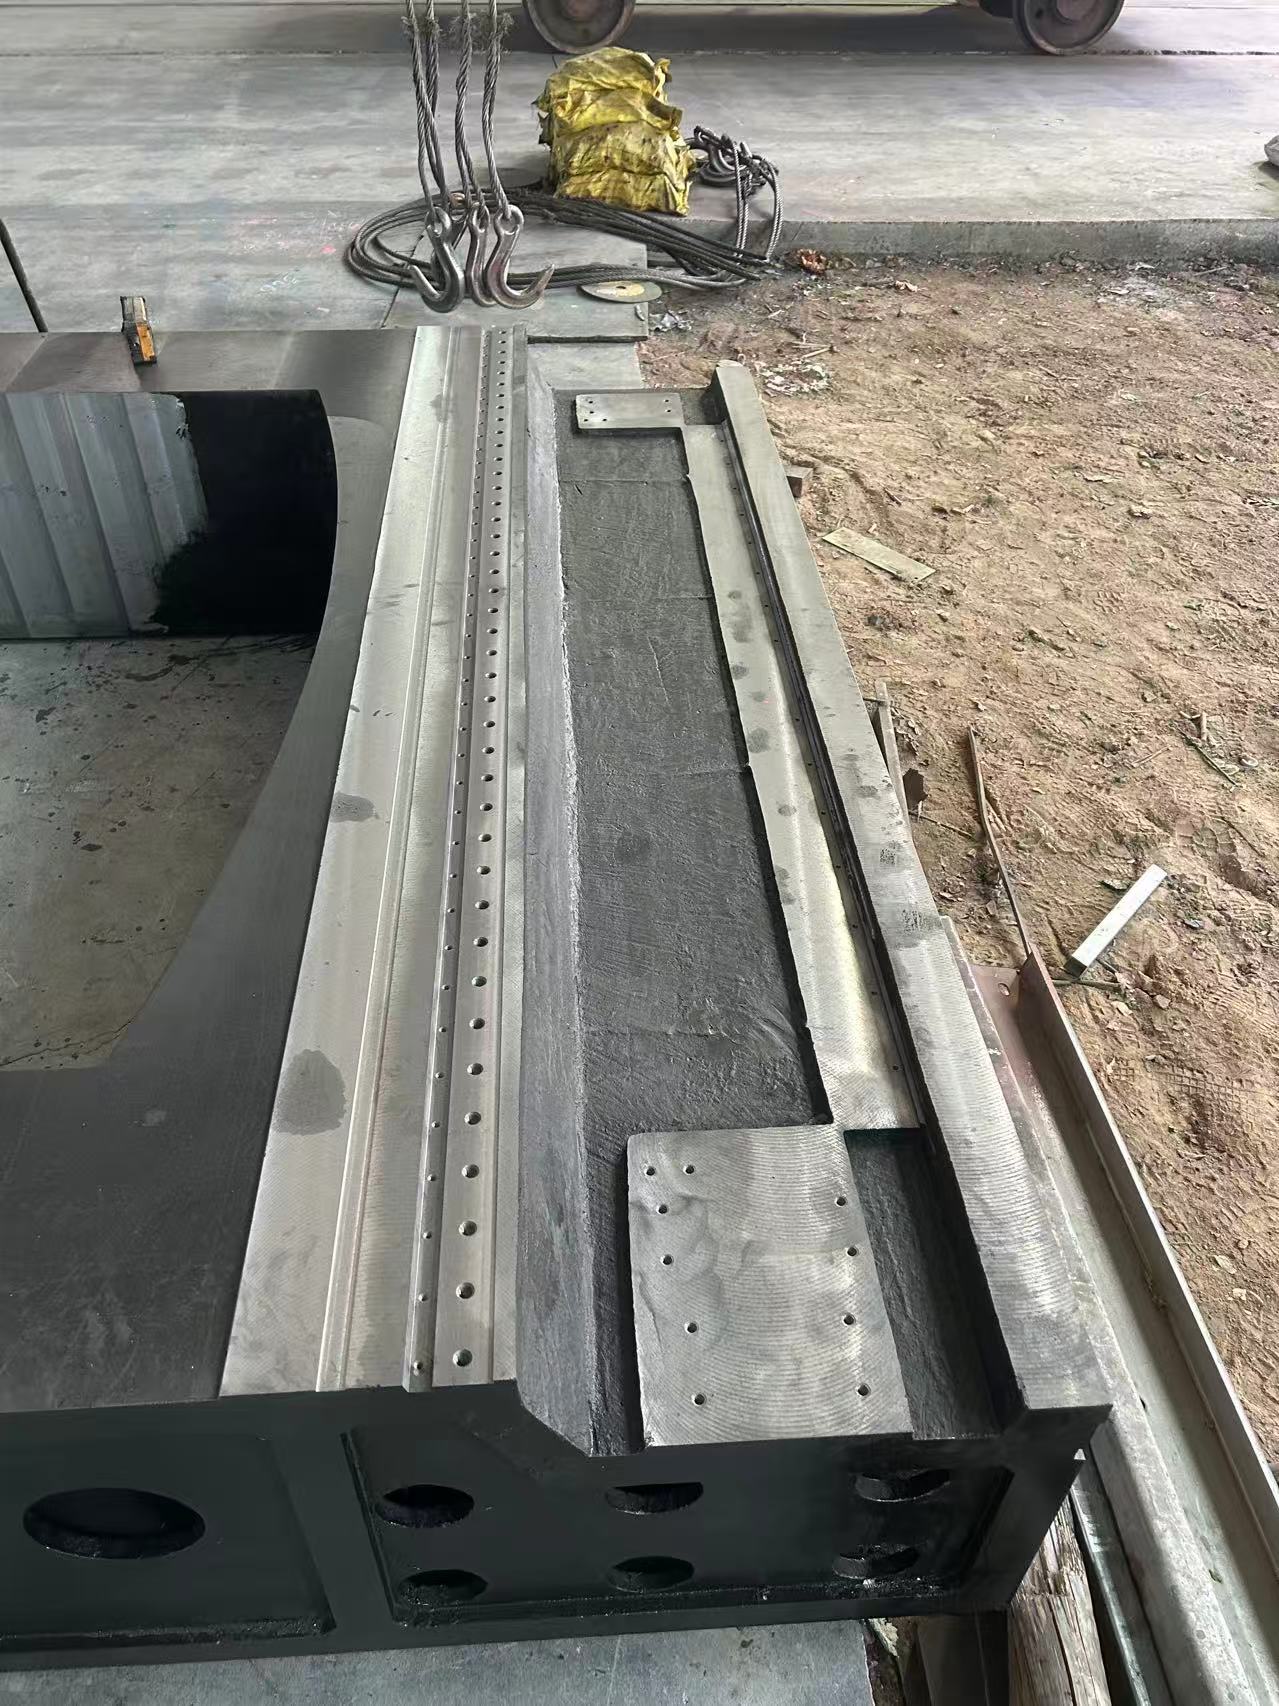
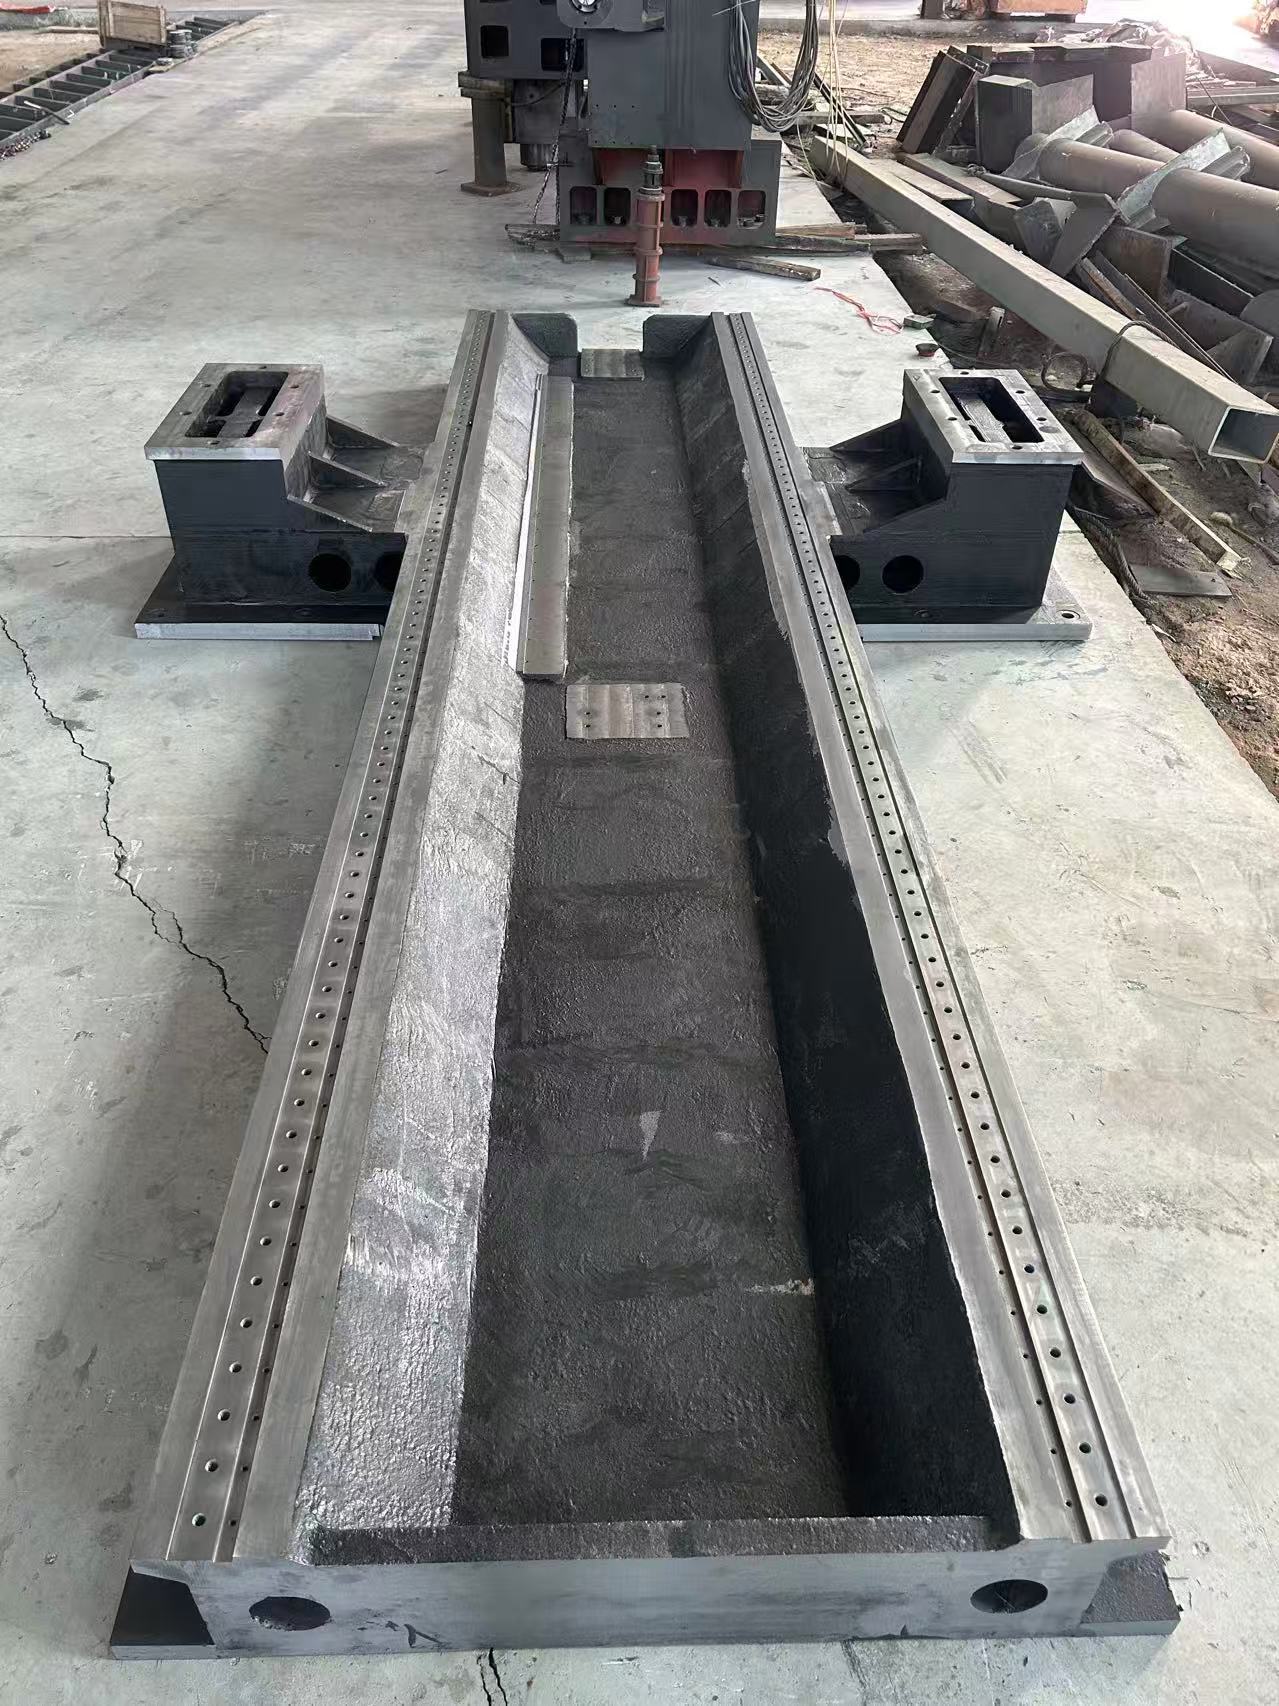
يُختار الحديد الزهر عالي المقاومة (الحديد الزهر الرمادي HT350/HT400، والحديد الدكتايل QT600-3) بعناية، ويُدمج مع تقنية التشغيل المركبة التي تجمع بين «التفريز العمودي الكبير بنظام CNC + التثقيب والتفريز من النوع الأرضي». يمكن بهذه التقنية تحقيق أقصى حجم لقطعة واحدة يبلغ 12000×5000×1500 ملم، مع قدرة تحمل للحمولة تتراوح بين 50 و200 طن، ومستوى استواء لا يتجاوز 0.01 ملم/1000 ملم، ومعدل تناقص الدقة على المدى الطويل لا يزيد عن 0.08% سنوياً.
2024-07-03T17:26:21+08:00
◦ الحديد الزهر الرمادي HT350/HT400: المادة الرئيسية لأسرّة الآلات الكبيرة. تبلغ مقاومة الشد ≥350 ميجا باسكال (لـ HT350) / 400 ميجا باسكال (لـ HT400)، بينما تصل الصلادة إلى 200–260 HB. يعزز التوزيع المُحسَّن لجرافيت الرقائق قدرة امتصاص الصدمات (حيث يبلغ معامل امتصاص الصدمات 4–6 أضعاف نظيره في الفولاذ). كما يتميز بقدرته على امتصاص الاهتزازات عالية التردد الناتجة عن عمود المغزل في آلات الثقب الثقيلة (10000–15000 دورة في الدقيقة) أو أثناء تشغيل مطاحن الدرفلة، مما يمنع ظهور علامات الاهتزاز عند تشغيل القطع الثقيلة. وهو مناسب للأسرّة والقواعد التي يقل وزن القطعة الواحدة فيها عن 50 طناً وبأبعاد لا تتجاوز 8000×4000 ملم.
◦ الحديد الدكتايل QT600-3/QT700-2: المادة الأساسية لقواعد المعدات الثقيلة (مثل قواعد مطاحن الدرفلة وقواعد آلات الاختبار الكبيرة). تبلغ مقاومة الشد ≥600 ميجا باسكال، والنسبة المئوية للاستطالة ≥3%، وتتمتع بمتانة تفوق الحديد الزهر الرمادي بـ 3–4 أضعاف. كما يتحمل أحمالاً صدمية تصل إلى 200 طن (مثل قوة الدرفلة أثناء عملية درفلة الفولاذ وصدمات رفع القطع الثقيلة)، مما يمنع تشقق القواعد الكبيرة. وبصلادة تتراوح بين 220–280 HB، يتمتع بخصائص مضادة للإجهاد ومقاومة للتآكل.
◦ ضمان العملية للمسبوكات الكبيرة: يُعتمد مزيج من «القولبة بالضغط السلبي باستخدام الرمل الراتنجي + الصب بالرغوة المفقودة» (للأجزاء الكبيرة المعقدة) لتقليل فجوات الهواء وعيوب الانكماش في المسبوكات الكبيرة (معدل العيوب ≤0.3%). وبعد فترة تقادم طبيعي تبلغ 90–120 يوماً (أطول بنسبة 50% من المسبوكات التقليدية) بالإضافة إلى ثلاث دورات من المعالجة الاصطناعية بالتقادم، يتم إزالة أكثر من 99.5% من الإجهادات الداخلية، مما يمنع حدوث تشوهات طويلة الأمد في الهياكل الكبيرة نتيجة تركّز الإجهاد (التشوه ≤0.1 ملم/م خلال 10 سنوات).
لمعالجة مشكلة حساسية الأجزاء الكبيرة للتشوه الحراري، ومن خلال «تصميم سمك الجدار المتدرج» (حيث يبلغ سمك جدار الأجزاء الرئيسية الحاملة للأحمال 50–100 ملم، بينما يبلغ سمك الأجزاء غير الحاملة للأحمال 30–50 ملم) و«الأضلاع المدمجة لتبديد الحرارة»، يتم التحكم في التشوه الحراري لقاعدة بطول 10 أمتار ضمن حد أقصى قدره ≤0.005 ملم/متر (مع تذبذب درجة حرارة المحيط بمقدار ±10℃). كما يُعتمد على سطحٍ مُعالج بطبقة حماية ثلاثية تتكون من «إزالة الصدأ بالسفع الرملي + طلاء أولي إيبوكسي + طلاء خارجي مقاوم للتآكل»، مما يتيح اجتياز اختبار رذاذ الملح لمدة لا تقل عن 720 ساعة، بما يتناسب مع البيئة عالية الحرارة وعالية الغبار في ورش المعادن، وكذلك مع بيئة تآكل سوائل القطع في ورش الآلات الثقيلة.
يتم اعتماد مخطط تشغيل مركّب يتكون من «ماكينة تفريز كبيرة بنظام الجسر CNC (بمسافة حركة 12000×5000×1500 ملم) + ماكينة ثقب وتفريز أرضية (بعزم دوران للمغزل 800 نيوتن·متر)»، مزوّدة بقضبان دليلية شديدة التحمل من شركة THK السويسرية وشريط قياس من Heidenhain الألمانية (بدقة 0.0001 ملم)، مما يحقق:
2024-07-03T17:24:21+08:00
◦ تشغيل أسطح تثبيت قواعد المعدات الصناعية: تصل درجة استواء سطح تثبيت المعدات في القواعد الكبيرة (مثل قواعد مطاحن الدرفلة بمقاس 6000×3000 ملم) إلى ≤0.01 ملم/1000 ملم، فيما تبلغ نسبة التفاوت الموضعي لأنظمة الثقوب (ثقوب تحديد المواقع بقطر 50–200 ملم) ±0.015 ملم. ويُعد هذا الحل مناسباً لتثبيت براغي التثبيت ودبابيس التحديد الخاصة بالمعدات الثقيلة، مما يقلل من وقت التركيب والتسوية في الموقع.
◦ التشغيل بالتوصيل للأجزاء فائقة الكبر: بالنسبة للقواعد فائقة الكبر التي يبلغ طولها ≥10 أمتار (مثل قواعد أجهزة قياس الإحداثيات الكبيرة بطول 12 متراً)، يتم اعتماد تقنية «الصب القطعي + التوصيل في الموقع». حيث تُحدد أسطح التوصيل بواسطة أعمدة توصيل وتُثبت ببراغي عالية المقاومة. وتبلغ نسبة الخطأ في مرحلة التوصيل ≤0.005 ملم، فيما تصل درجة الاستواء الكلية إلى ≤0.015 ملم/1000 ملم، بما يلبي متطلبات الدقة الشاملة للمعدات فائقة الكبر.
يُعتمد مسار من ست خطوات يشمل: "التشطيب الخشن – التلدين لإزالة الإجهادات – التشطيب شبه النهائي – المعالجة بالتقسية – التشطيب النهائي – الصقل". فبعد إزالة 70% من المقدار الاحتياطي بواسطة التشطيب الخشن، يتم إجراء التلدين لإزالة الإجهادات (الاحتفاظ عند درجة حرارة 550-600℃ لمدة 8 ساعات) لتجنب تشوهات المسبوكات الكبيرة الناجمة عن تخفيف الإجهادات بعد التشغيل. وبعد التشطيب النهائي، يُترك احتياطي صقل بسمك 0.2-0.3 ملم على السطح الكبير، ثم يُجرى الصقل الشامل باستخدام آلة صقل مستوية كبيرة (مساحة الصقل ≤10 م²) لضمان توحيد استواء ونعومة السطح الكبير.
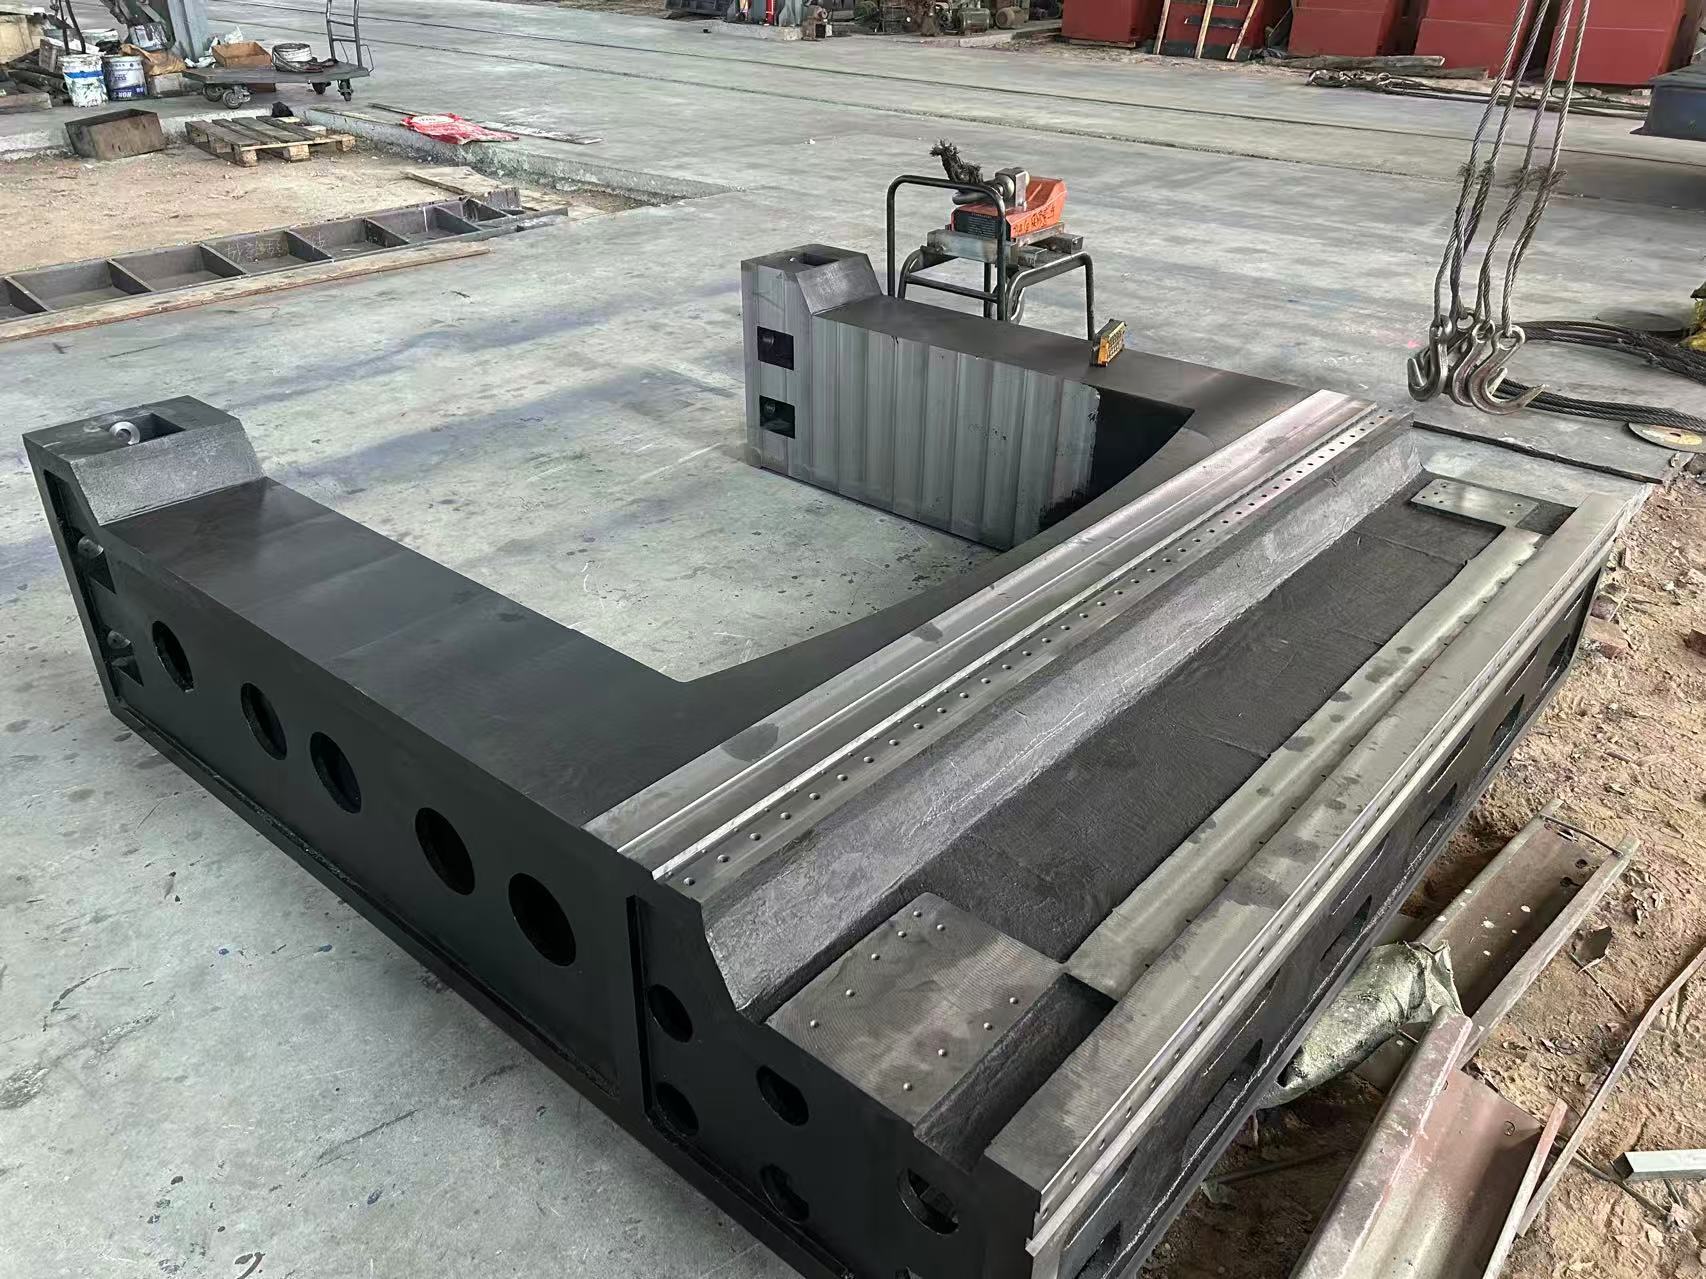
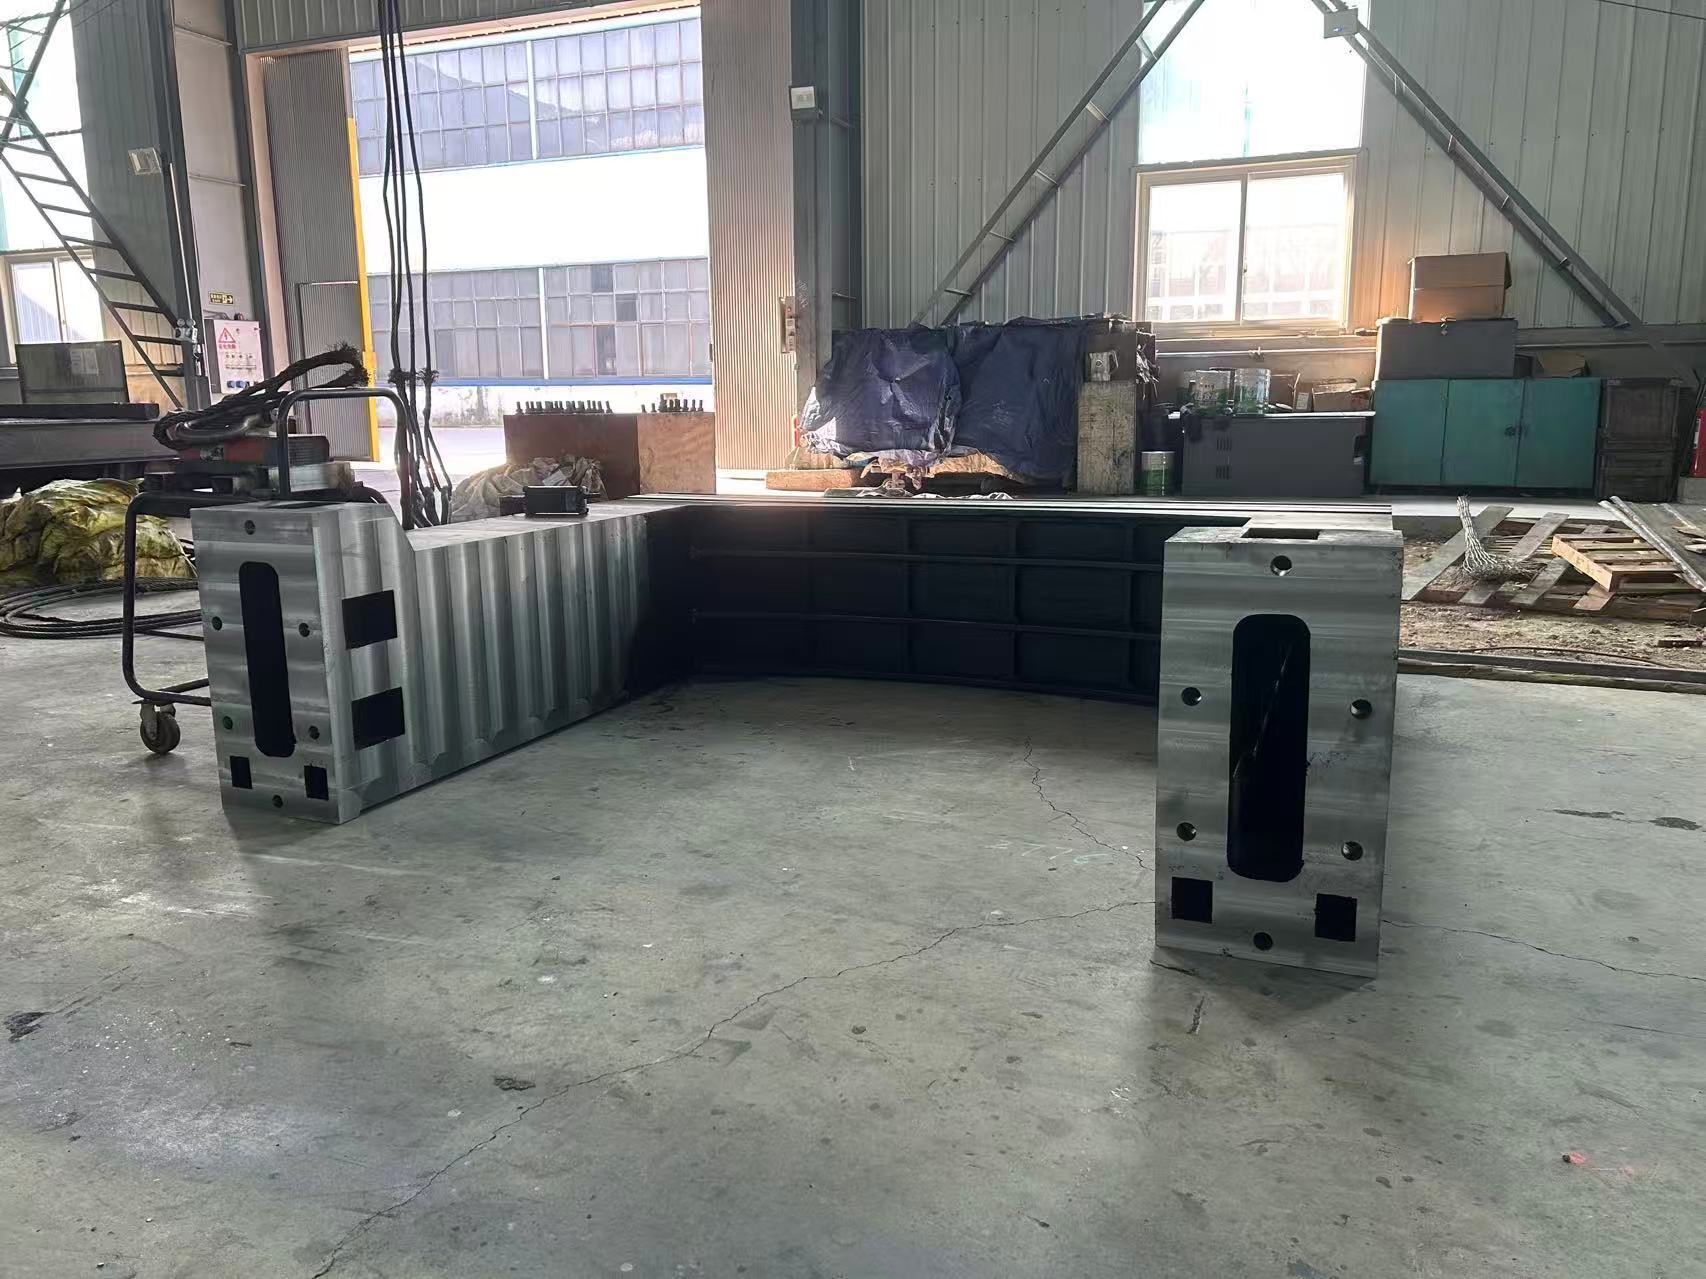
◦ تصميم بنية صندوقية/أضلاع خلية النحل: تعتمد القواعد الكبيرة تصميمًا يجمع بين "بنية رئيسية صندوقية + أضلاع داعمة على شكل خلية نحل" (بمسافة بين الأضلاع 200-400 ملم). على سبيل المثال، قاعدة مطحنة الدرفلة بمقاس 6000×3000×800 ملم تشهد زيادة بنسبة 60% في صلابة الانحناء. وعند تحمل مطحنة درفلة وزنها 150 طنًا لفترات طويلة، يبقى معدل التشوه ≤0.003 ملم/م، مما يمنع انخساف القاعدة الناتج عن قوة الدرفلة.
◦ التكيف مع الرفع والنقل: تُخصص نقاط رفع معيارية (تحمل كل نقطة ≥50 طنًا، موزعة على الزوايا الأربع للقاعدة). وبالنسبة للأجزاء فائقة العرض أو الطول (مثل أسرّة بمقاس 8000×4000 ملم)، يُعتمد "تصميم كتل + اللحام الموضعي"، مع ضبط الوزن الأقصى للنقل لكل كتلة ضمن 30 طنًا، بما يتوافق مع قيود النقل البري والسككي. كما تُحجز ثقوب لتثبيت المسامير ومجاري للإحكام عند وصلات اللحام لضمان إحكام متكامل للقاعدة الملحومة (مناسبة لقواعد المعدات التي تحتوي على دوائر مياه تبريد).
◦ أسرّة آلات الطحن الجسرية الكبيرة: مصنوعة من مادة HT400، بأبعاد 6000×3000×800 ملم، مع استقامة قضيب التوجيه ≤0.008 ملم/1000 ملم، وقدرة تحمل لصندوق المغزل ومخزن الأدوات تصل إلى 40 طنًا. وهي مناسبة لتشغيل أعمدة المحرك الرئيسية لمصانع طاقة الرياح (بطول 8 أمتار) وهياكل آلات البناء الضخمة.
2024-07-03T17:22:21+08:00
◦ قواعد آلات قياس الإحداثيات الكبيرة: مصنوعة من مادة HT350، بأبعاد 10000×3000×600 ملم، مع استواء سطحي ≤0.008 ملم/1000 ملم، وخشونة سطح Ra≤1.6 ميكرومتر. كما تُحجز مجاري لتركيب الشبكات وأماكن لتثبيت ماصات الصدمات، مما يجعلها مناسبة لفحص الشكل والموقع للأجزاء الكبيرة من فئة 10 أمتار (مثل أقسام هيكل الطائرة).
تُوفّر القاعدة دوائر تبريد مياه احتياطية (قطر الثقوب 30–50 ملم، معدل التدفق ≥20 لترًا/الدقيقة) وواجهات أنابيب هيدروليكية (φ20–φ40 ملم) للمعدات الكبيرة، بما يتوافق مع نظام تشحيم المطاحن ونظام تبريد مغازل الآلات الثقيلة. كما تُحجز ثقوب لتثبيت المستشعرات (φ8–φ15 ملم)، والتي يمكن ربطها بأنظمة مراقبة الاهتزازات وأنظمة مراقبة درجات الحرارة، وذلك لمتابعة حالة عمل القاعدة الكبيرة في الوقت الفعلي والتنبيه المبكر بمخاطر التشوه.
| فئة المكونات | المعلمات الأساسية والتكوين (مُحسَّن ليتلاءم مع الخصائص على نطاق واسع) |
| أسرّة آلات صناعية كبيرة من الحديد الزهر | المواد: حديد زهر رمادي HT350/HT400؛ الأبعاد: كتلة واحدة ≤8000×4000×1000 ملم، مُركّبة ≤12000×5000×1500 ملم؛ الدقة: استقامة السكك الدليلية ≤0.008 ملم/1000 ملم، الاستواء ≤0.01 ملم/1000 ملم؛ قدرة التحميل: ≤80 طنًا؛ معدات التشغيل: آلة طحن جسرية CNC بطول 12 مترًا + آلة صقل مستوية كبيرة |
| قواعد معدات صناعية كبيرة | المواد: حديد سبائكي QT600-3/QT700-2 (للأعمال الشاقة)، وحديد زهر HT350 (العادي)؛ الأبعاد: كتلة واحدة ≤6000×4000×1200 ملم، مُركّبة ≤15000×6000×2000 ملم؛ الدقة: استواء سطح التثبيت ≤0.01 ملم/1000 ملم، وتسامح موضع الثقوب ±0.015 ملم؛ قدرة التحميل: 50–200 طن؛ البنية: أضلاع من نوع الصندوق + أضلاع شبكية، مع تحديد نقاط الرفع ودوائر المياه وثقوب المستشعرات |
| *تصميم نابض دعم احتياطي | ألواح ماصة للصدمات للأعمال الشاقة (قدرة التحميل ≤50 طنًا لكل مجموعة، كفاءة امتصاص الصدمات ≥85%)؛ براغي توصيل كبيرة (M30–M60، مقاومة الشد ≥الفئة 10.9)؛ أغطية واقية للسكك الدليلية (من نوع ألواح فولاذية، مناسبة للضربات ≤8 أمتار)؛ أدوات التركيب والمعايرة في الموقع (ميزان كبير بدقة 0.01 ملم/المتر) |
◦ تخصيص الأبعاد: كتلة واحدة 5000×3000مم–8000×4000مم، مُلَحَّم 10000×5000مم–15000×6000مم، السُمك 500–2000مم؛
◦ تخصيص التحمل للأحمال: 50 طنًا (تقليدي)، 100–120 طنًا (للأعمال الشاقة)، 150–200 طنًا (للأعمال فائقة الشاقة). يتم تحسين سُمك الجدار والضلوع وفقًا لوزن المعدات.
◦ اختيار المواد: HT350 (أدوات آلات كبيرة تقليدية)، HT400 (أدوات آلات عالية الدقة)، QT600-3 (معدات شاقة)، QT700-2 (معدات تتحمل الصدمات فائقة الشاقة)؛
◦ تعزيز العمليات: معالجة بالتقادم لمدة طويلة جدًا (120 يومًا)، وتبريد سطحي للقضبان الدليلية (صلادة 50–55HRC، لحالات التآكل الشديد)، وصقل دقيق لأسطح اللحام (Ra≤0.8μm).
◦ النقل والتركيب: توفير خطط نقل مقسومة للأجزاء الضخمة جدًا، وإرشادات للربط في الموقع (تشمل التثبيت والتوصيل والختم)، وخدمات تنسيق لمعدات الرفع الكبيرة؛
◦ المعايرة الدقيقة: إجراء قياس الاستواء بدقة تبلغ 0.0




