Panoramica della soluzione
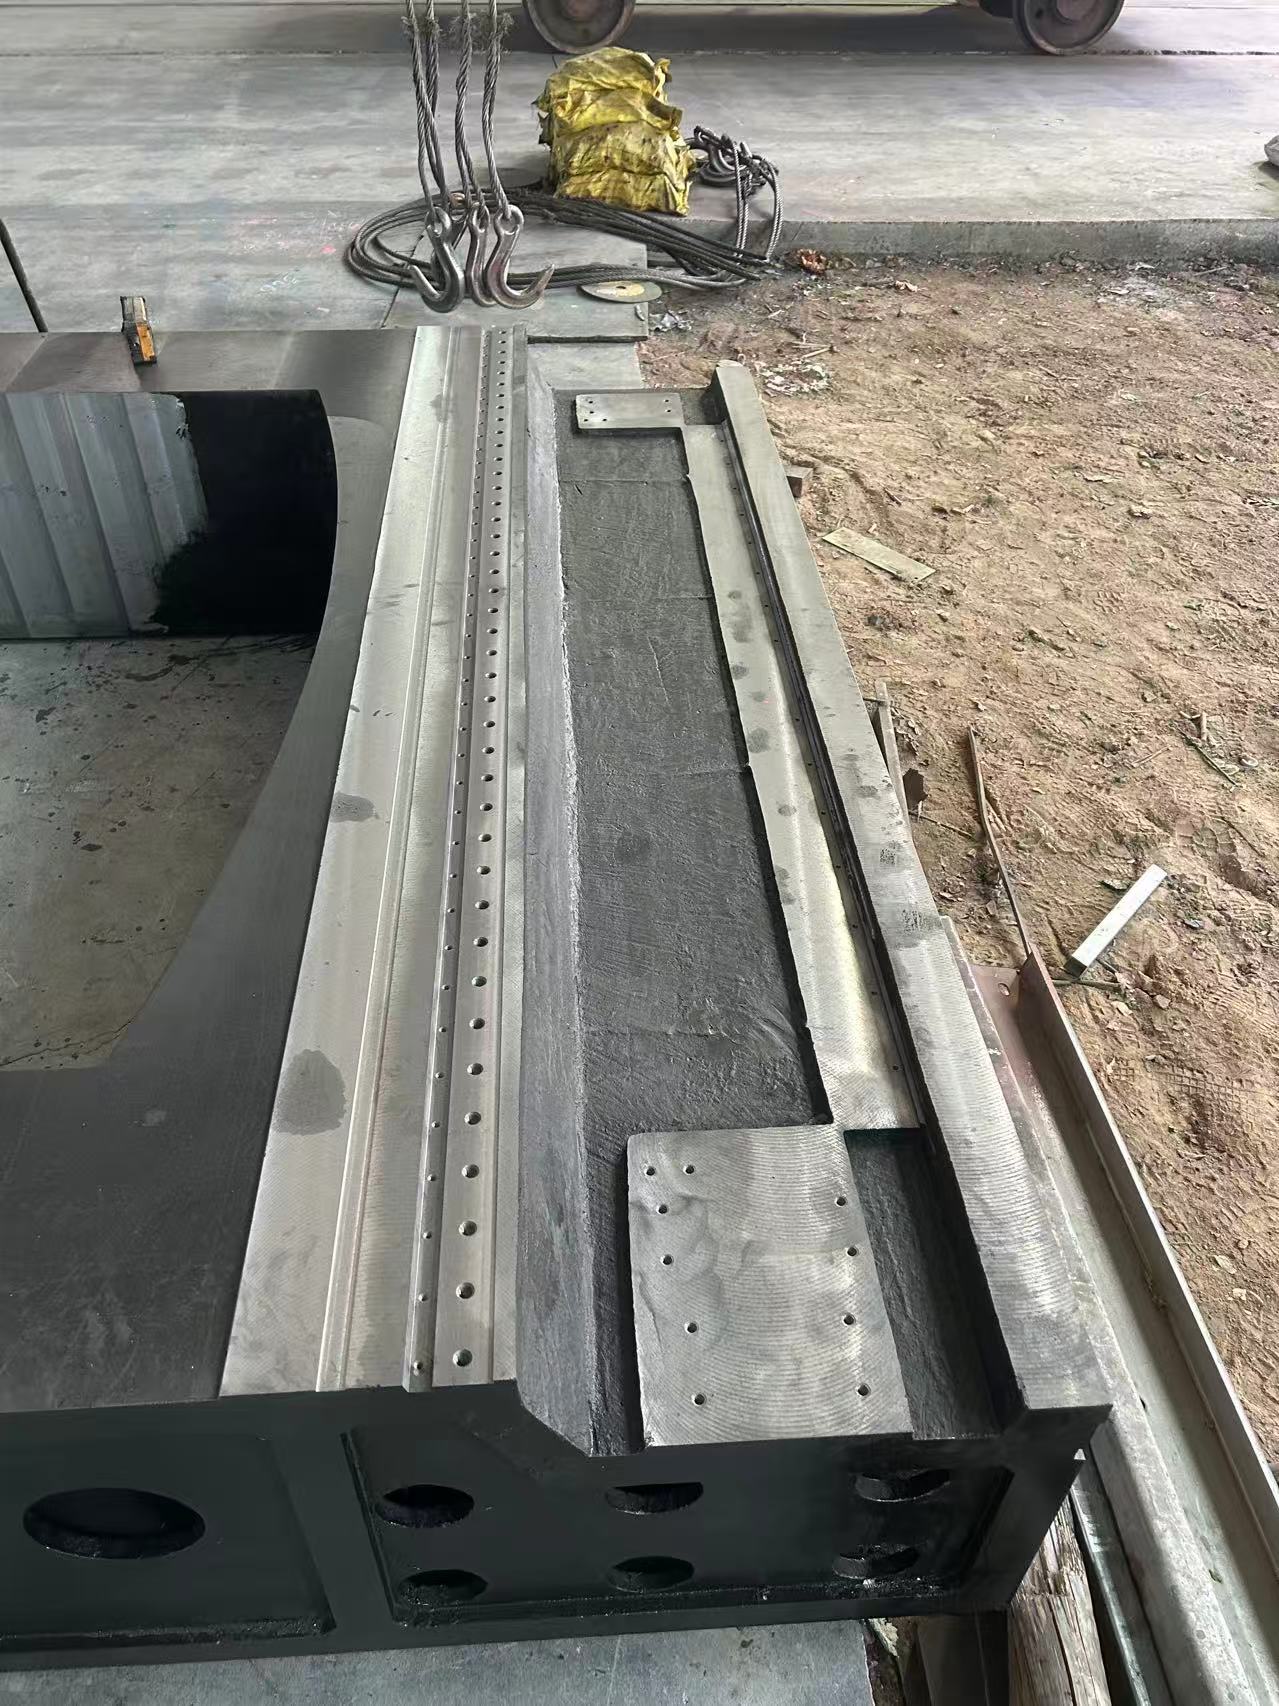
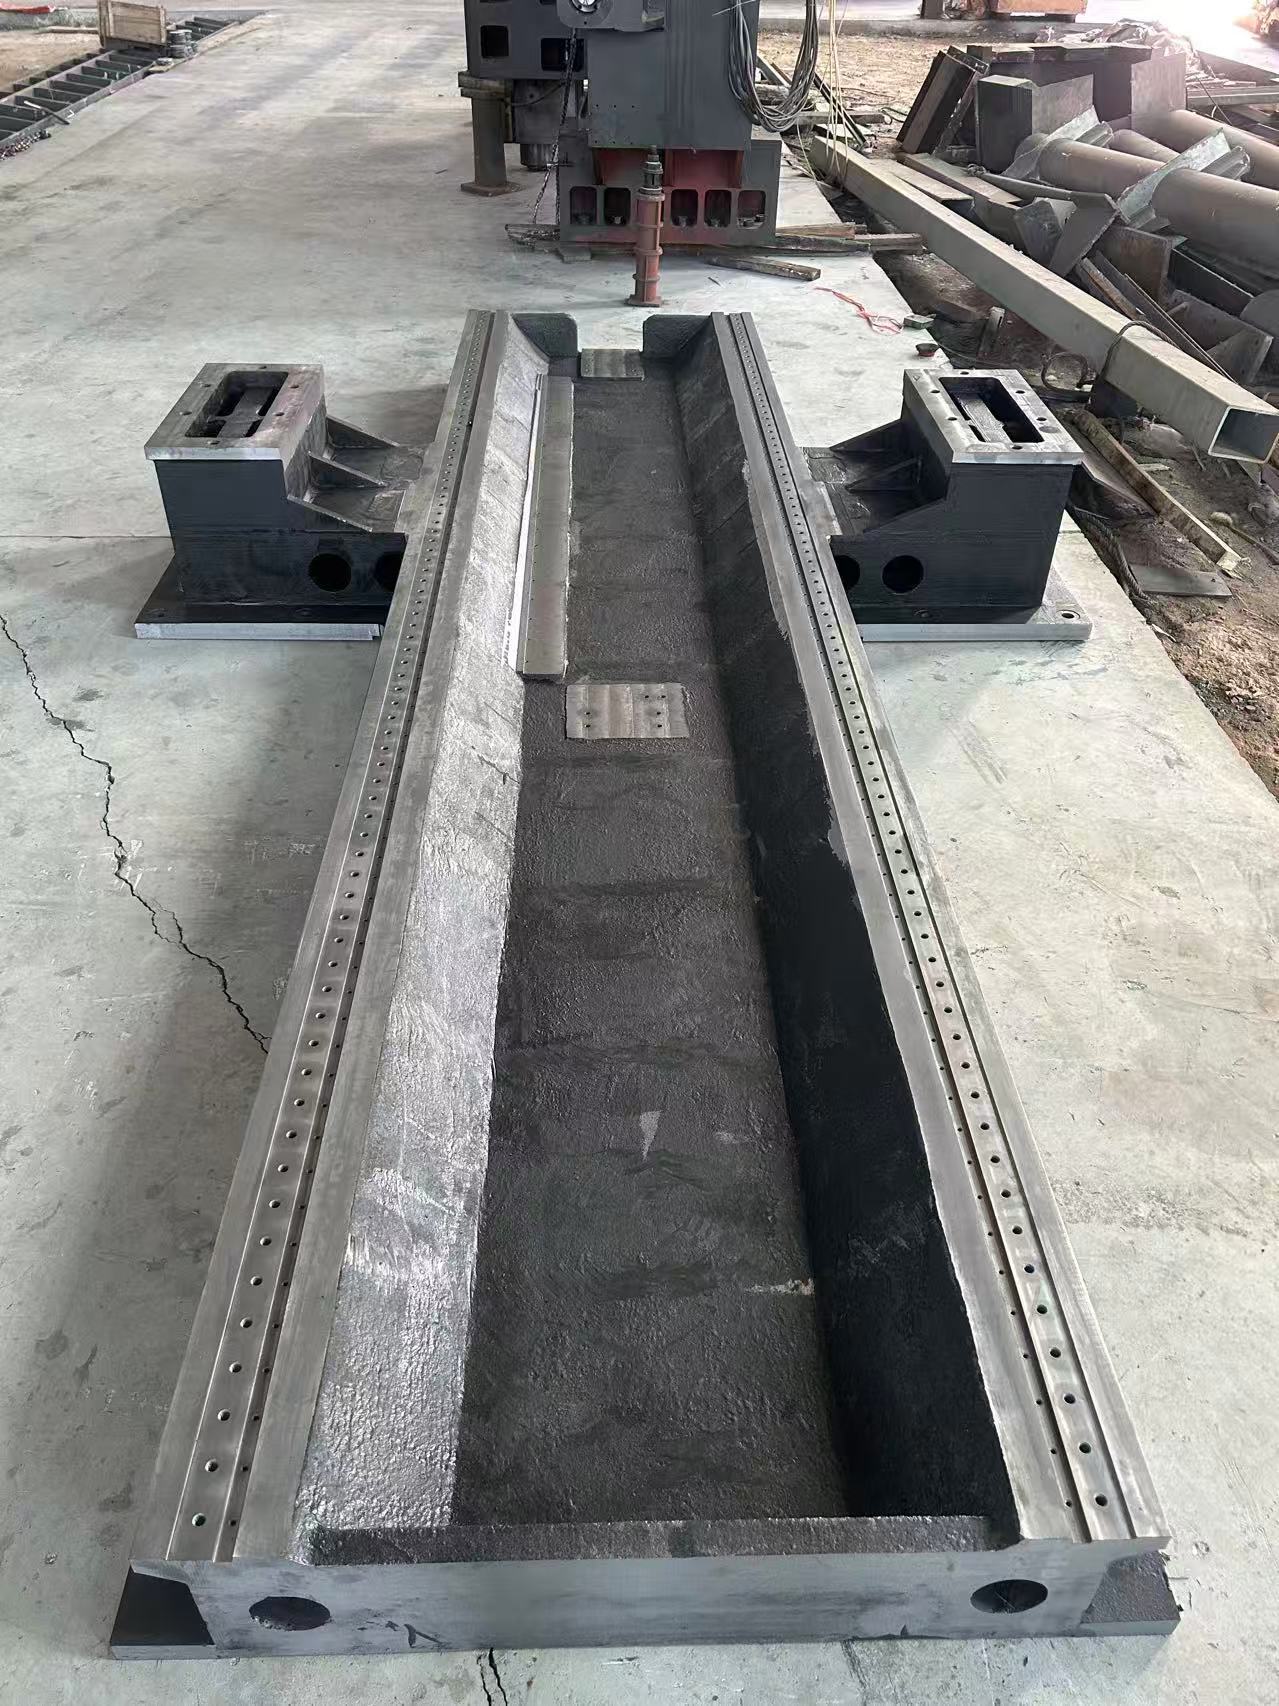
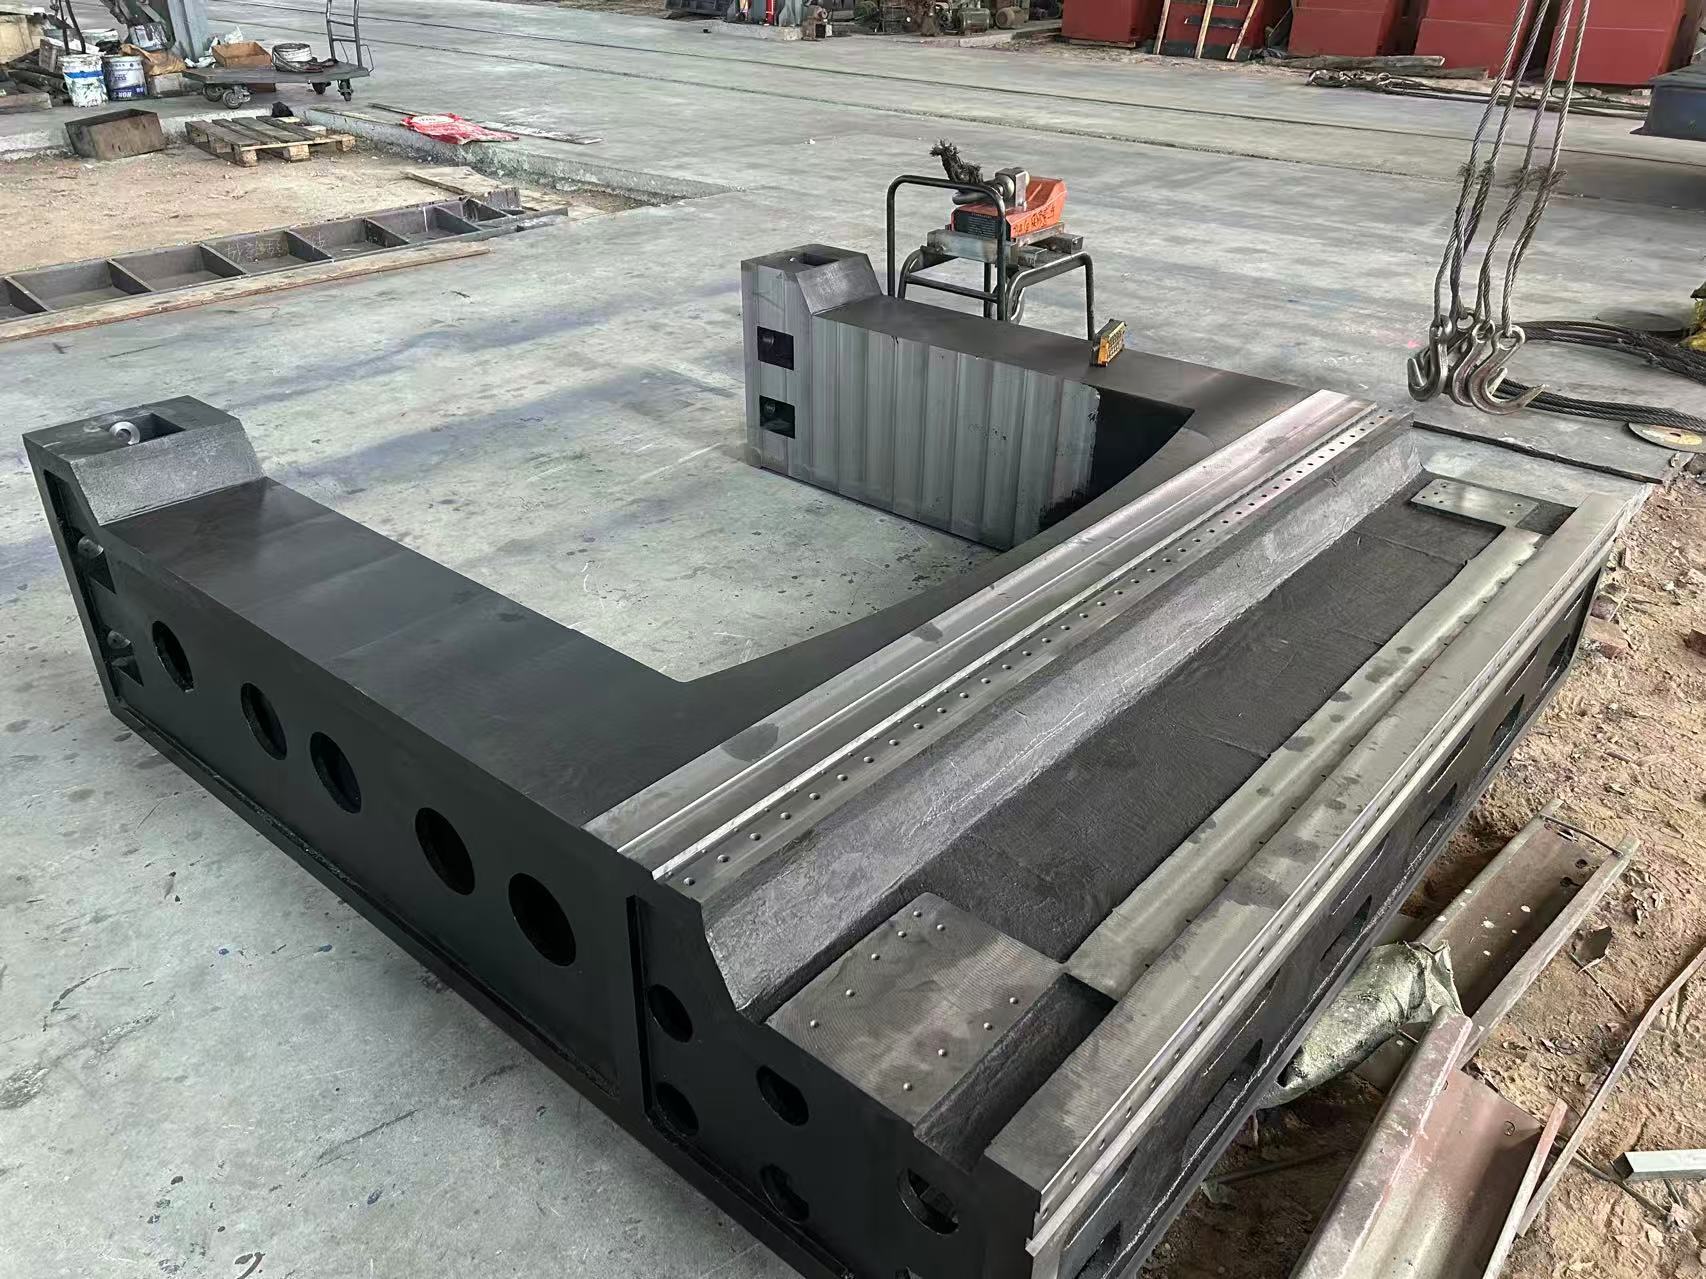
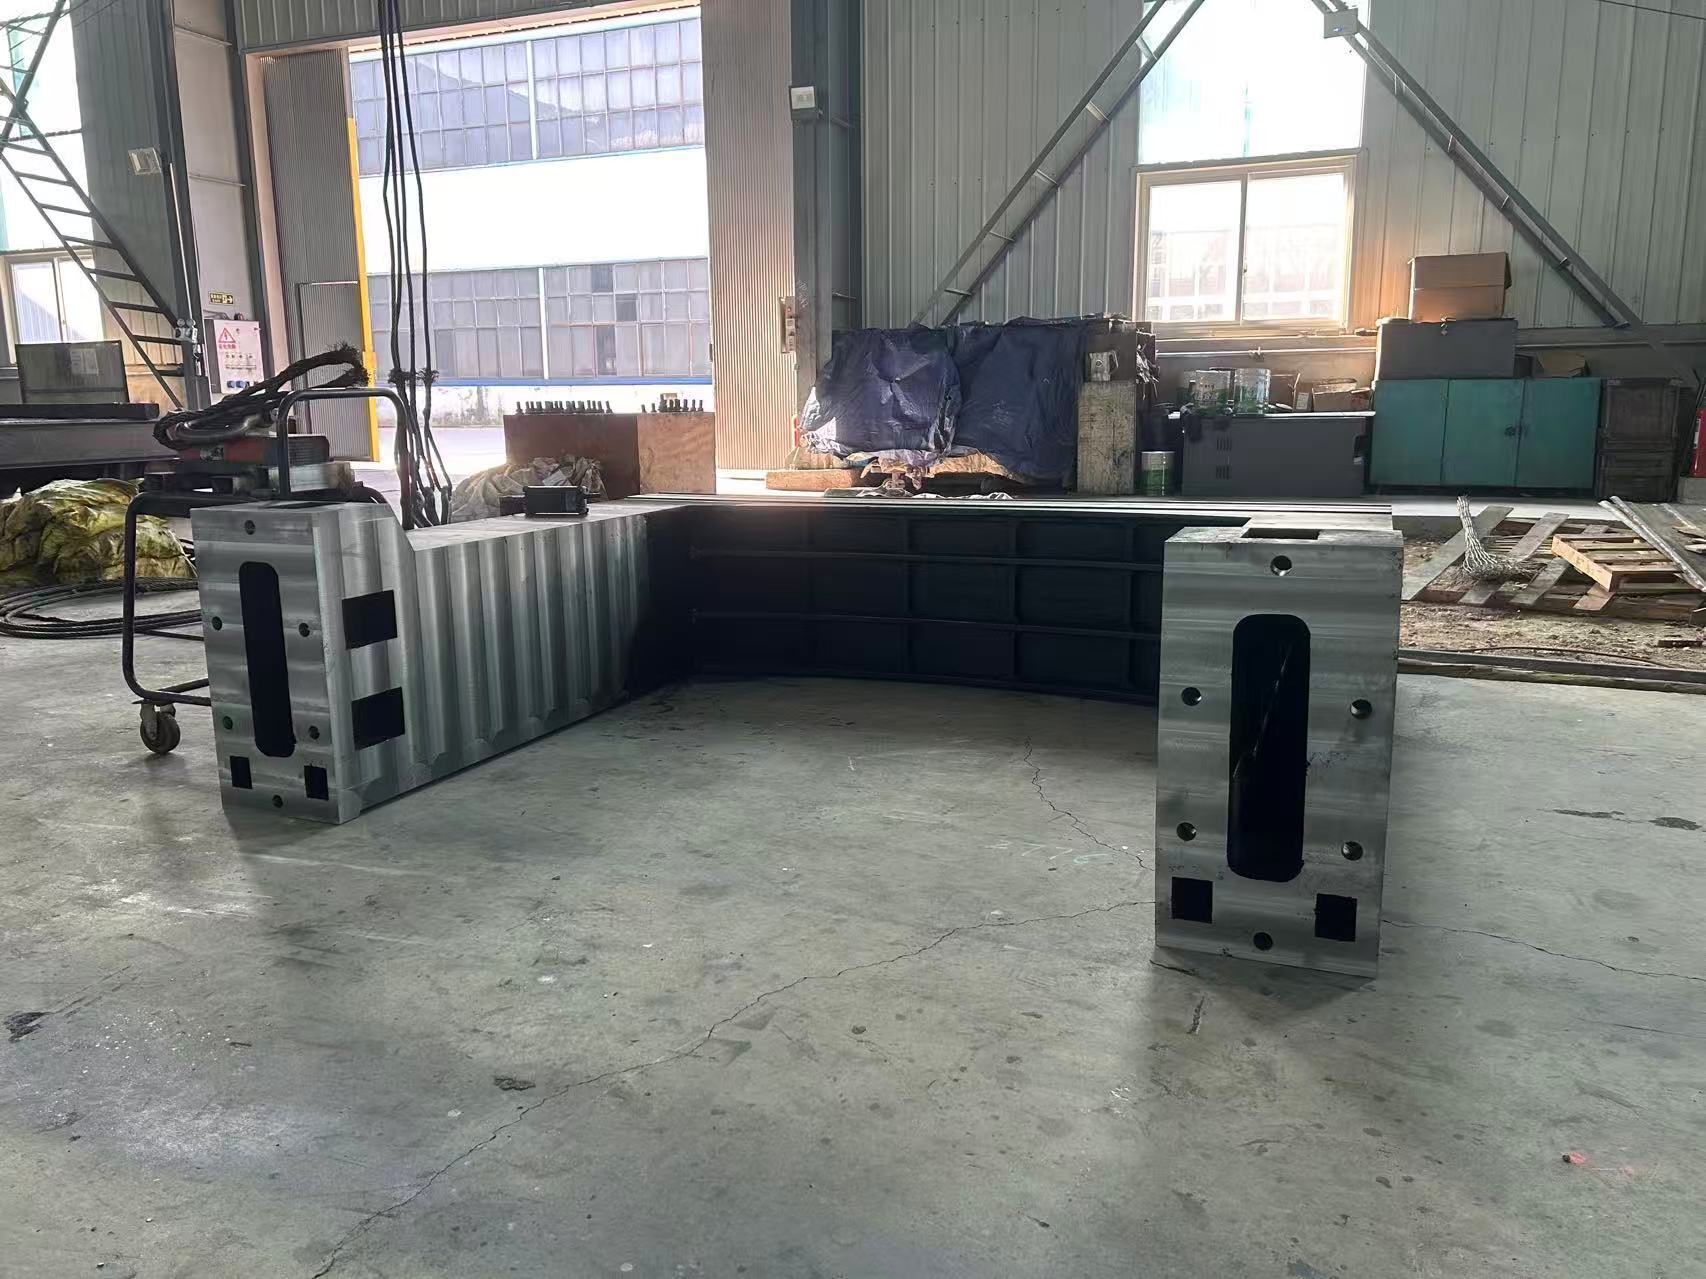
This large cast iron machine tool bed and industrial equipment base is specifically designed for ultra-large-scale equipment such as heavy-duty gantry milling machines, rolling mills, large CNC floor-type boring and milling machines, and heavy-duty testing equipment (e.g., 10m-class coordinate measuring machines). It takes “ultra-load-bearing cast iron material + ultra-large-size precision machining + anti-deformation structural design” as the core, overcoming the three major pain points of traditional large-scale bases: “insufficient load-bearing capacity leading to easy cracking, poor machining accuracy of large sizes, and excessive deformation during long-term use”.
High-strength cast iron (HT350/HT400 gray cast iron, QT600-3 ductile iron) is carefully selected, and combined with the “large CNC gantry milling + floor-type boring and milling” composite machining technology. It can achieve a maximum single-piece size of 12000×5000×1500mm, a load-bearing capacity of 50-200 tons, a flatness of ≤0.01mm/1000mm, and a long-term precision attenuation rate of ≤0.08% per year.
It is suitable for industries such as heavy machinery manufacturing, metallurgy, and aerospace. It helps to increase the machining accuracy of heavy-duty equipment by 25%, extend the service life of equipment by 3 times, and reduce the installation and commissioning cost of large-scale equipment by 30%.
Sistema di Funzioni Core (concentrato sulle caratteristiche delle grandi dimensioni)
1. Materiali e processi esclusivi per fusioni di grandi dimensioni
- Selezione dei materiali in ghisa ad alta resistenza:
◦ Ghisa grigia HT350/HT400: materiale principale per i banchi di grandi macchine utensili. La resistenza alla trazione è ≥350 MPa (per HT350) / 400 MPa (per HT400), mentre la durezza si attesta tra 200 e 260 HB. La distribuzione ottimizzata della grafite lamellare migliora l’assorbimento degli urti (il coefficiente di assorbimento è 4‑6 volte quello dell’acciaio). È in grado di smorzare le vibrazioni ad alta frequenza generate dal mandrino delle macchine utensili pesanti (10000‑15000 giri/min) o durante il funzionamento dei laminatoi, evitando la comparsa di segni di vibrazione nella lavorazione di pezzi pesanti. È adatta per banchi/basi con un peso unitario fino a 50 tonnellate e dimensioni non superiori a 8000×4000 mm.
◦ QT600-3/QT700-2 Ductile Iron: The core material for heavy-duty equipment bases (such as rolling mill bases and large testing machine bases). The tensile strength is ≥600MPa, the elongation is ≥3%, and the toughness is 3-4 times that of gray cast iron. It can withstand 200-ton-level impact loads (such as rolling force during steel rolling and hoisting impact of heavy workpieces), preventing cracking of large bases. With a hardness of 220-280HB, it has both anti-fatigue and wear-resistant properties.
◦ Process Guarantee for Large Castings: The “resin sand negative pressure molding + lost foam casting” composite process (for complex large parts) is adopted to reduce air holes and shrinkage defects in large castings (defect rate ≤0.3%). After 90-120 days of natural aging (50% longer than conventional castings) + 3 times of artificial aging treatment, more than 99.5% of internal stress is eliminated, avoiding long-term deformation of large structures due to stress concentration (deformation ≤0.1mm/m in 10 years).
- Rafforzamento della stabilità in tutte le condizioni operative:
To address the problem of thermal deformation sensitivity of large parts, through “gradient wall thickness design” (the wall thickness of key load-bearing parts is 50-100mm, and that of non-load-bearing parts is 30-50mm) and “integrated heat dissipation ribs”, the thermal deformation of a 10m-long base is controlled within ≤0.005mm/m (with an ambient temperature fluctuation of ±10℃). The surface adopts a three-layer protection of “sandblasting derusting + epoxy primer + wear-resistant topcoat”, which can pass a salt spray test of ≥720 hours, adapting to the high-temperature, high-dust environment of metallurgical workshops and the cutting fluid erosion environment of heavy machine tool workshops.
2. Tecnologia di lavorazione di precisione per dimensioni ultra‑grandi
- Capacità di lavorazione a campata ultra-lunga:
The “large CNC gantry milling machine (stroke 12000×5000×1500mm) + floor-type boring and milling machine (spindle torque 800N・m)” composite machining scheme is adopted, equipped with Swiss THK heavy-duty guide rails and German Heidenhain gratings (resolution 0.0001mm), achieving:
◦ Lavorazione delle guide per basamenti di macchine utensili di grandi dimensioni: la lunghezza di una singola sezione di guide rettangolari o a forma di V è ≤8000 mm; la linearità delle guide è ≤0,008 mm/1000 mm (con una linearità complessiva di 3000 mm ≤0,02 mm); la rugosità superficiale è Ra≤3,2 μm (adatta a scenari di carico elevato). La tolleranza sulla distanza tra le guide è ±0,01 mm, garantendo un movimento stabile di tavole scorrevoli pesanti (peso ≤30 tonnellate) senza inceppamenti.
◦ Lavorazione delle superfici di montaggio per basi di apparecchiature industriali: la planarità della superficie di montaggio di basi di grandi dimensioni (ad esempio basi di laminatoi 6000×3000 mm) è ≤0,01 mm/1000 mm; la tolleranza posizionale dei sistemi di fori (fori di posizionamento φ50–φ200 mm) è ±0,015 mm. Questo sistema è idoneo al fissaggio dei bulloni di ancoraggio e dei perni di posizionamento di attrezzature pesanti, riducendo i tempi di installazione e livellamento in cantiere.
◦ Splicing Machining of Ultra-Large Parts: For ultra-large bases with a length of ≥10m (such as 12m-long large coordinate measuring machine bases), the “block casting + on-site splicing” technology is adopted. The splicing surfaces are positioned with spigots and fastened with high-strength bolts. The step error at the splicing joint is ≤0.005mm, and the overall flatness is ≤0.015mm/1000mm, meeting the overall precision requirements of ultra-large equipment.
- Ottimizzazione dei processi di lavorazione di grandi dimensioni:
The six-step process of “rough milling – stress relief annealing – semi-finish milling – aging treatment – finish milling – lapping” is adopted: after removing 70% of the allowance by rough milling, stress relief annealing is carried out (holding at 550-600℃ for 8 hours) to avoid deformation of large castings due to stress release after machining. After finish milling, a 0.2-0.3mm lapping allowance is reserved on the large surface, and overall polishing is performed by a large flat lapping machine (lapping area ≤10m²) to ensure the uniformity of flatness and smoothness of the large surface.
3. Adattamento strutturale e progettazione funzionale per attrezzature pesanti
- Struttura ultra-portante e anti-deformazione:
◦ Box-Type/Honeycomb Rib Reinforcement: Large bases adopt a “box-type main structure + honeycomb-shaped reinforcing ribs” design (rib spacing 200-400mm). For example, a 6000×3000×800mm rolling mill base has a 60% increase in bending stiffness. When bearing a 150-ton rolling mill for a long time, the deformation is ≤0.003mm/m, avoiding base sinking caused by rolling force.
◦ Adaptation to Hoisting and Transportation: Standardized hoisting points are reserved (load-bearing ≥50 tons per point, distributed at the four corners of the base). For ultra-wide/ultra-long parts (such as 8000×4000mm beds), the “block design + on-site splicing” is adopted, and the maximum transportation weight of a single block is controlled within 30 tons, adapting to road/railway transportation restrictions. Positioning pin holes and sealing grooves are reserved at the splicing joints to ensure the overall sealing of the spliced base (suitable for equipment bases with cooling water circuits).
- Adattamento a molteplici tipologie di attrezzature pesanti:
◦ Grandi basi per fresatrici a portale: Realizzate in materiale HT400, con dimensioni 6000×3000×800 mm, rettilineità delle guide ≤0,008 mm/1000 mm e capacità di carico per la scatola mandrino + magazzino utensili ≤40 tonnellate. Sono idonee alla lavorazione di alberi principali per turbine eoliche (lunghezza 8 m) e di grandi telai per macchine movimento terra.
◦ Basi per laminatoi: Realizzate in materiale QT600-3, con dimensioni 5000×4000×1200 mm, capacità di carico complessiva del laminatoio ≤200 tonnellate, planarità della superficie di montaggio ≤0,01 mm/1000 mm e tolleranza posizionale del sistema di fori ±0,015 mm. Sono adatte ai laminatoi a caldo e a freddo dell’industria metallurgica.
◦ Grandi basi per macchine di misura a coordinate: realizzate in materiale HT350, con dimensioni 10000×3000×600 mm, planarità ≤0,008 mm/1000 mm e rugosità superficiale Ra≤1,6 μm. Sono previste scanalature per il montaggio del reticolo e fori per l’installazione degli ammortizzatori, adatte al rilevamento della forma e della posizione di componenti di grandi dimensioni della classe 10 m (ad esempio sezioni di fusoliera di aeromobili).
- Interfacce funzionali per attrezzature pesanti:
La base è dotata di circuiti di raffreddamento dell’acqua (diametro dei fori 30–50 mm, portata ≥20 l/min) e di interfacce per tubazioni idrauliche (φ20–φ40 mm) destinati alle grandi apparecchiature, compatibili con il sistema di lubrificazione dei laminatoi e con il sistema di raffreddamento degli alberi delle macchine utensili pesanti. Sono inoltre predisposti fori per il montaggio di sensori (φ8–φ15 mm), collegabili a sistemi di monitoraggio delle vibrazioni e della temperatura, per controllare in tempo reale lo stato operativo della grande base e segnalare tempestivamente eventuali rischi di deformazione.
Componenti principali del sistema
| Categoria dei componenti |
Parametri principali e configurazione (potenziati per caratteristiche su larga scala) |
| Grandi basamenti in ghisa per macchine utensili |
Materiale: ghisa grigia HT350/HT400; Dimensioni: monoblocco ≤8000×4000×1000 mm, giuntato ≤12000×5000×1500 mm; Precisione: linearità delle guide ≤0,008 mm/1000 mm, planarità ≤0,01 mm/1000 mm; Capacità di carico: ≤80 tonnellate; Attrezzature di lavorazione: fresatrice a ponte CNC da 12 m + grande rettificatrice piana |
| Grandi basamenti per attrezzature industriali |
Materiale: ghisa duttile QT600-3/QT700-2 (per impieghi gravosi), HT350 (convenzionale); Dimensioni: monoblocco ≤6000×4000×1200 mm, giuntato ≤15000×6000×2000 mm; Precisione: planarità della superficie di montaggio ≤0,01 mm/1000 mm, tolleranza posizionale dei fori ±0,015 mm; Capacità di carico: 50–200 tonnellate; Struttura: nervature a cassone + nervature a nido d’ape, con predisposizione per punti di sollevamento, circuiti idrici e fori per sensori |
| Componenti ausiliari |
Heavy-duty shock-absorbing pad irons (load-bearing ≤50 tons per set, shock absorption efficiency ≥85%); Large splicing bolts (M30-M60, tensile strength ≥Grade 10.9); Guide rail protective covers (steel plate type, suitable for strokes ≤8m); On-site installation and calibration tools (large level, precision 0.01mm/m) |
Casi tipici di applicazione industriale
- Banco di una fresatrice a ponte di 10 m: utilizzato da una fabbrica di macchine utensili pesanti per una fresatrice a ponte di 10 m × 4 m —— Adottando un banco diviso in HT400 (due sezioni da 5 m × 4 m × 0,8 m giuntate), la planarità nel punto di giunzione è ≤0,005 mm, la linearità delle guide è ≤0,008 mm/1000 mm e il banco sopporta un peso del gruppo mandrino pari a 35 tonnellate. Durante la lavorazione di un albero principale per turbine eoliche lungo 8 m, l’errore di cilindricità viene ridotto da ±0,015 mm a ±0,005 mm, mentre il periodo di mantenimento della precisione della macchina utensile si estende da 1,5 a 4 anni.
- 150-Ton Rolling Mill Base: Used by a metallurgical enterprise for a hot rolling mill base —— Selected QT600-3 material, with a size of 5000×4000×1200mm, mounting surface flatness ≤0.01mm/1000mm, hole system positional tolerance ±0.015mm, and bearing the entire rolling mill weight of 180 tons. During the rolling process, the base deformation is ≤0.003mm/m, the steel rolling thickness tolerance is reduced from ±0.1mm to ±0.03mm, and the product qualification rate is increased by 28%.
- 12m Large Coordinate Measuring Machine Base: Used by an aviation enterprise for a 12m large coordinate measuring machine —— Adopting HT350 spliced base (3 sections of 4m×3m×0.6m), the overall flatness is ≤0.01mm/1000mm, the surface roughness is Ra≤1.6μm. Combined with air spring shock absorption, the repeatability of the shape and position error of the aircraft fuselage section (length 10m) during detection is reduced from ±0.01mm to ±0.003mm, and the detection efficiency is increased by 40%.
Vantaggi competitivi principali
- Barrier of Ultra-Large-Scale Manufacturing Capacity: It has the casting capacity for a maximum single-piece weight of 50 tons and a maximum size of 8000×4000mm. The splicing technology realizes an ultra-large base of 15000×6000mm, solving the pain point of traditional casting that “ultra-large parts cannot be integrally formed” and meeting the demand of heavy-duty equipment for “integral structure”.
- Doppi vantaggi: capacità di carico ultraelevata e stabilità a lungo termine: il materiale HT400/QT600-3 presenta una capacità portante compresa tra 50 e 200 tonnellate. In combinazione con un trattamento di invecchiamento della durata di 90–120 giorni, la deformazione della grande base dopo 10 anni è ≤0,1 mm/m, risultato nettamente superiore rispetto a quello delle basi a struttura saldata (deformazione ≥0,5 mm/m in 5 anni), riducendo così le perdite causate da frequenti tarature e fermi macchina degli impianti pesanti.
- Controllable Machining Precision for Large Sizes: The composite machining of 12m CNC gantry milling machine + large lapping machine is adopted, with a large flatness of ≤0.01mm/1000mm and a splicing error of ≤0.005mm, ensuring the installation precision and operation stability of ultra-large equipment and avoiding equipment failures caused by “out-of-control precision of large sizes”.
- Significant Comprehensive Cost Advantages: The cost of large cast iron bases is 25% lower than that of welded structures (which require splicing of multiple steel plates), and there is no cracking risk caused by welding stress. The maintenance is simple, and only one precision calibration is required every year. The annual maintenance cost is less than 1/3 of that of welded bases.
- Strong Customization Adaptability: It supports customization of ultra-large sizes (≤15m), special load-bearing (≤200 tons), and complex interfaces (multiple water circuits/oil circuits). The structure can be optimized according to the installation drawings of heavy-duty equipment (such as rolling mills, large machine tools, and testing machines) to achieve accurate adaptation between “equipment and base”.
Servizi di personalizzazione a tutto tondo
- Personalizzazione dei parametri su scala ultra‑grande:
◦ Personalizzazione delle dimensioni: monoblocco 5000×3000 mm–8000×4000 mm, assemblaggio 10000×5000 mm–15000×6000 mm, spessore 500–2000 mm;
◦ Personalizzazione della capacità di carico: 50 tonnellate (standard), 100–120 tonnellate (per applicazioni pesanti), 150–200 tonnellate (per applicazioni ultra‑pesanti). Lo spessore delle pareti e le nervature vengono ottimizzati in funzione del peso dell’attrezzatura.
- Personalizzazione dei materiali e dei processi:
◦ Scelta dei materiali: HT350 (per macchine utensili di dimensioni standard), HT400 (per macchine utensili ad alta precisione), QT600-3 (per attrezzature pesanti), QT700-2 (per attrezzature ad impatto ultra‑pesante);
◦ Miglioramento dei processi: invecchiamento prolungato (120 giorni), tempra superficiale delle guide lineari (durezza 50–55 HRC, per condizioni di forte usura), rettifica di precisione delle superfici di giunzione (Ra≤0,8 μm).
- Servizi di supporto in loco:
◦ Trasporto e installazione: offerta di soluzioni di trasporto modulare per componenti di dimensioni eccezionali, assistenza sul posto per l’assemblaggio (inclusi posizionamento, fissaggio e sigillatura) e coordinamento con attrezzature di sollevamento di grandi dimensioni;
◦ Taratura di precisione: esecuzione di rilevamenti di planarità con una precisione di 0,0