
2024-05-13T10:50:24+00:00
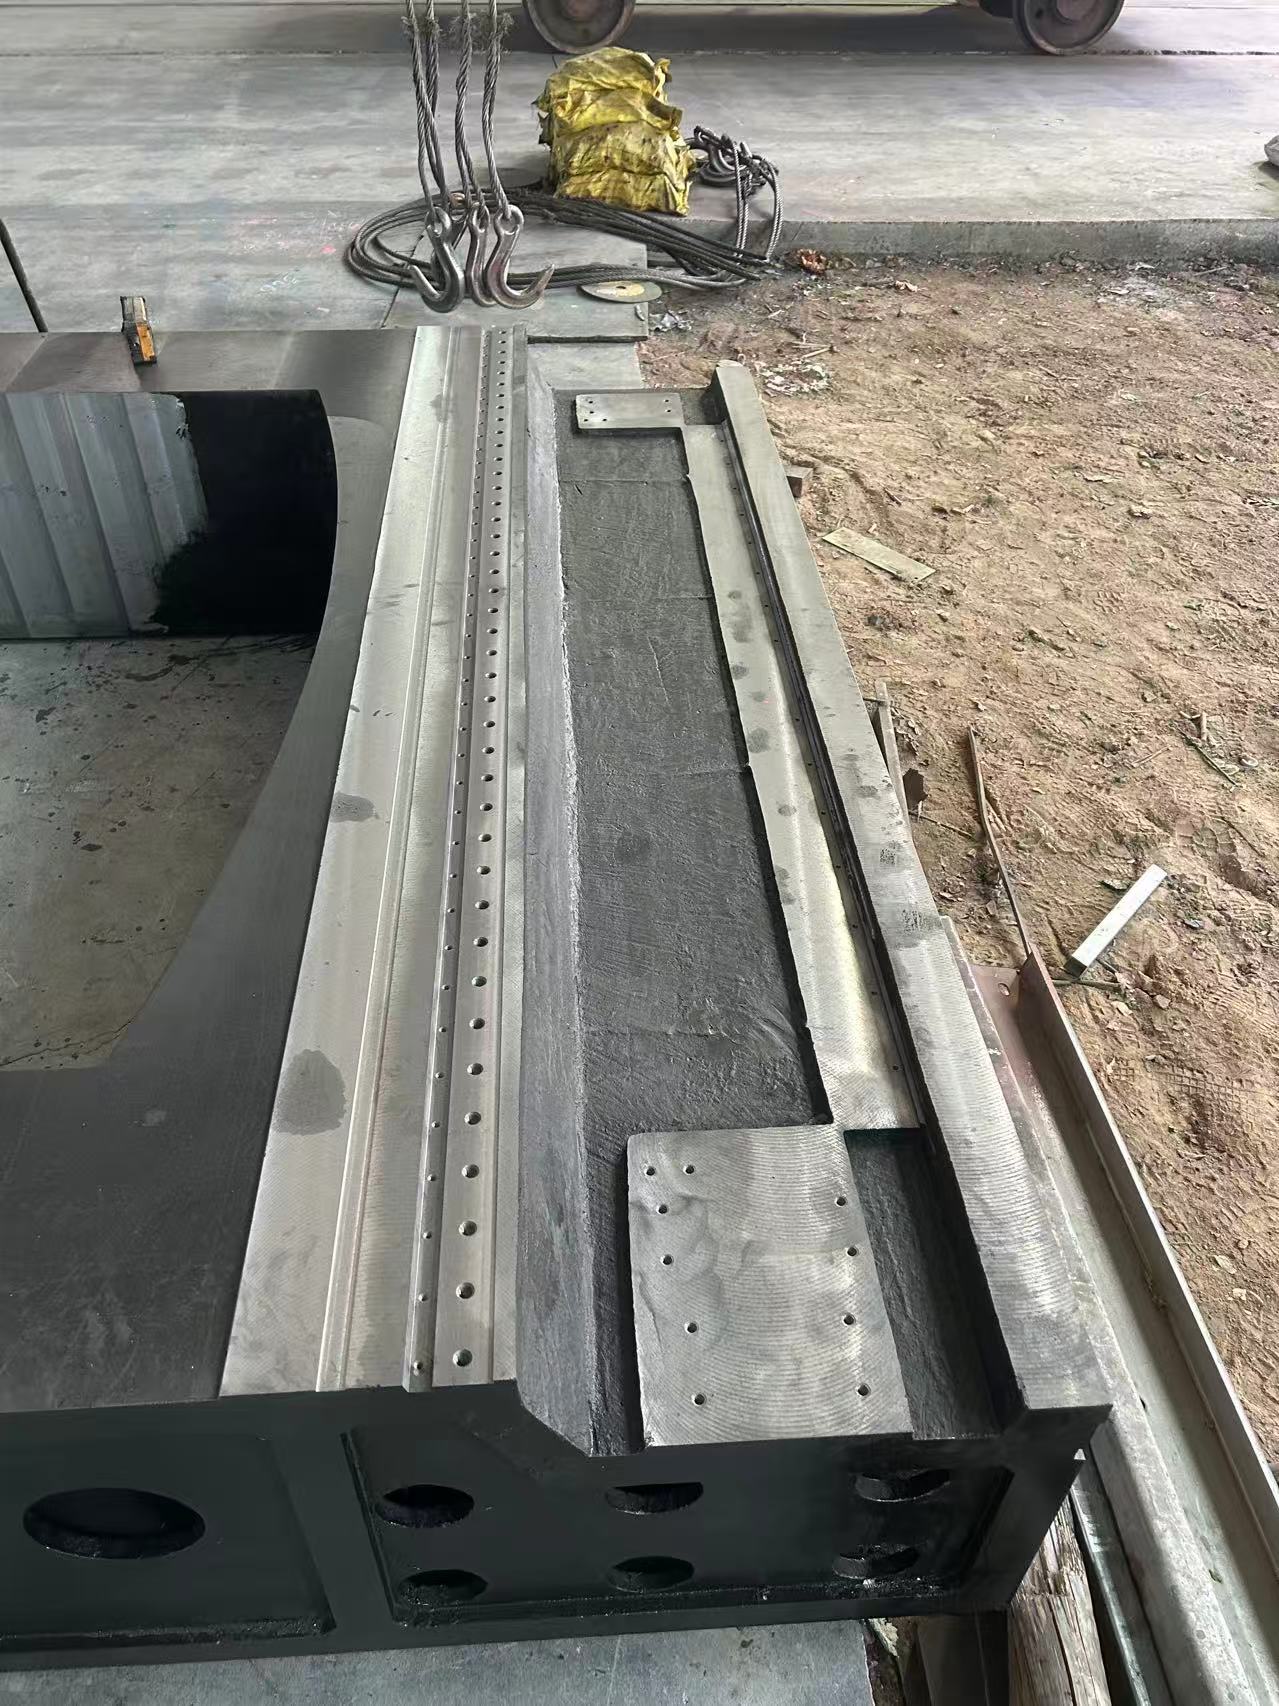
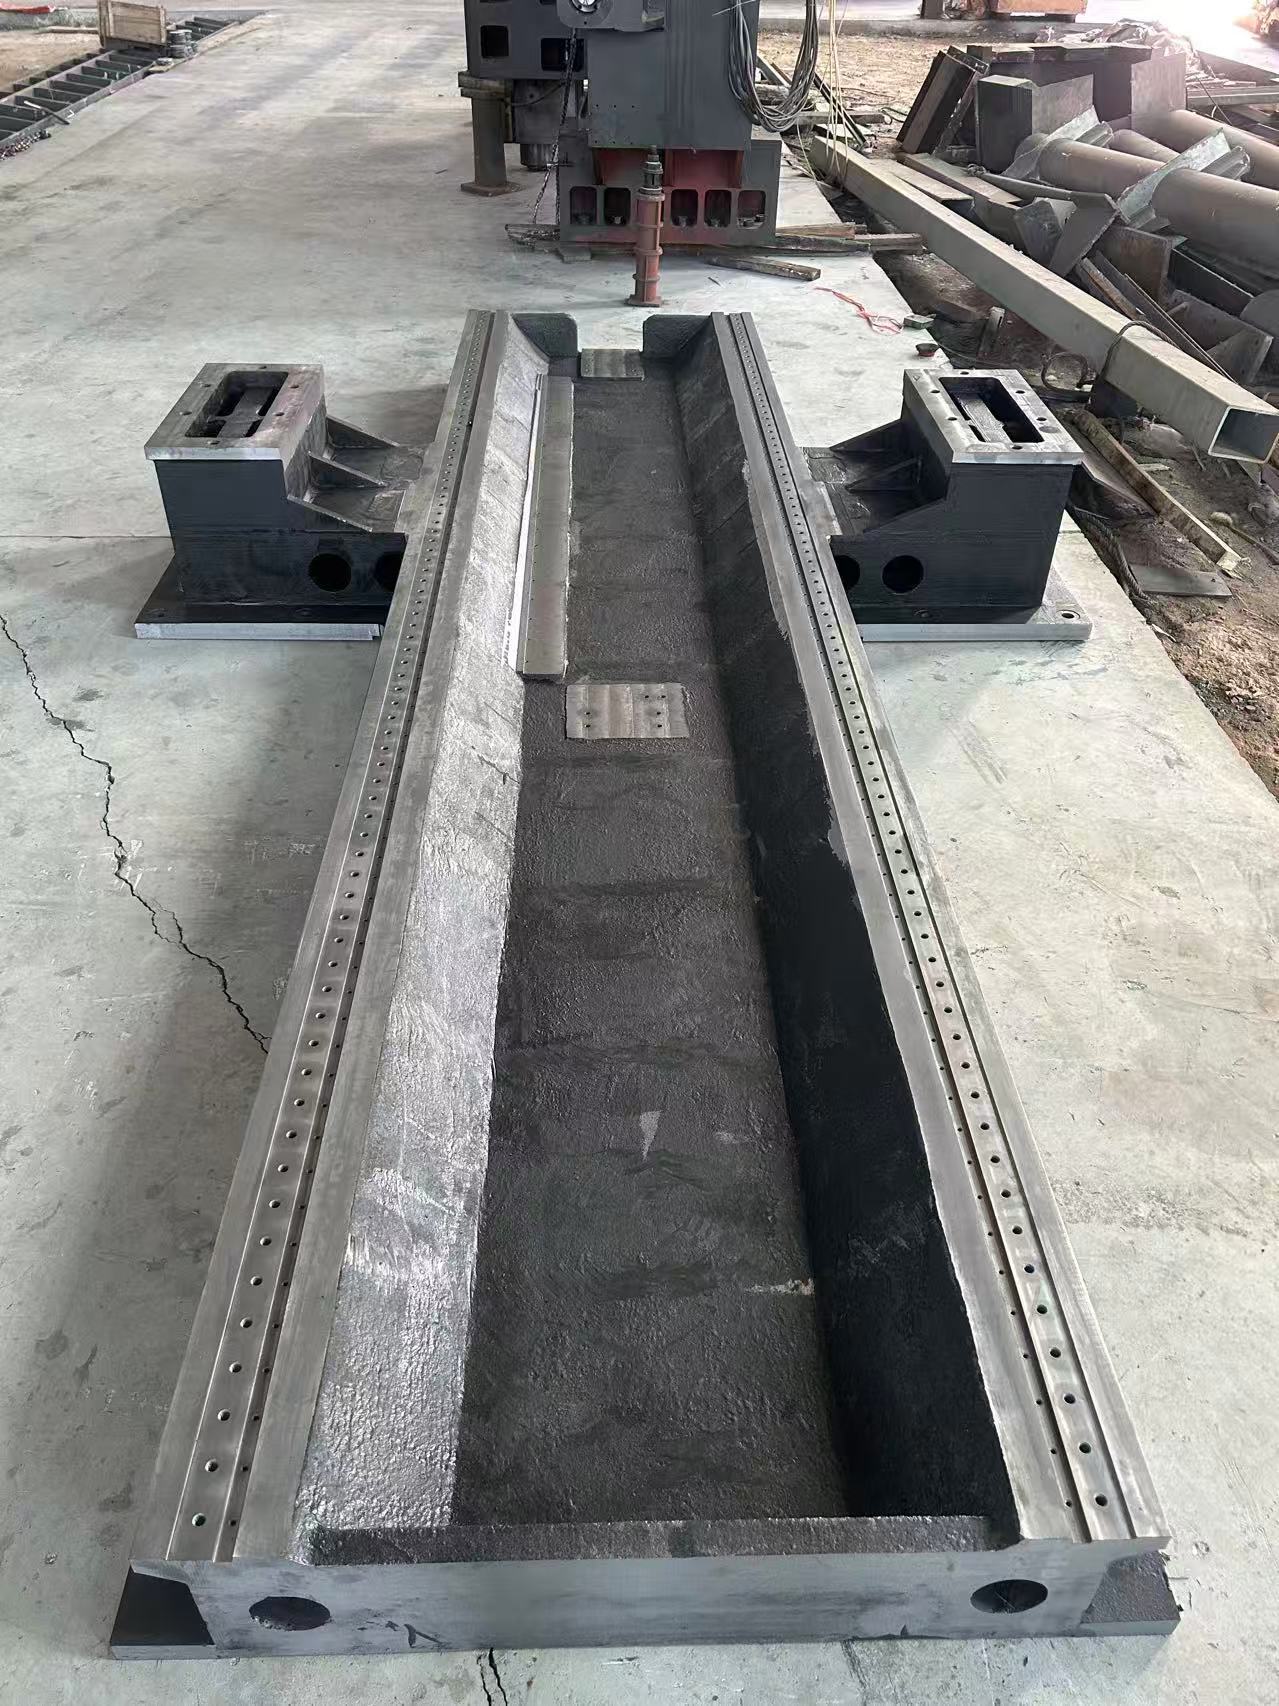
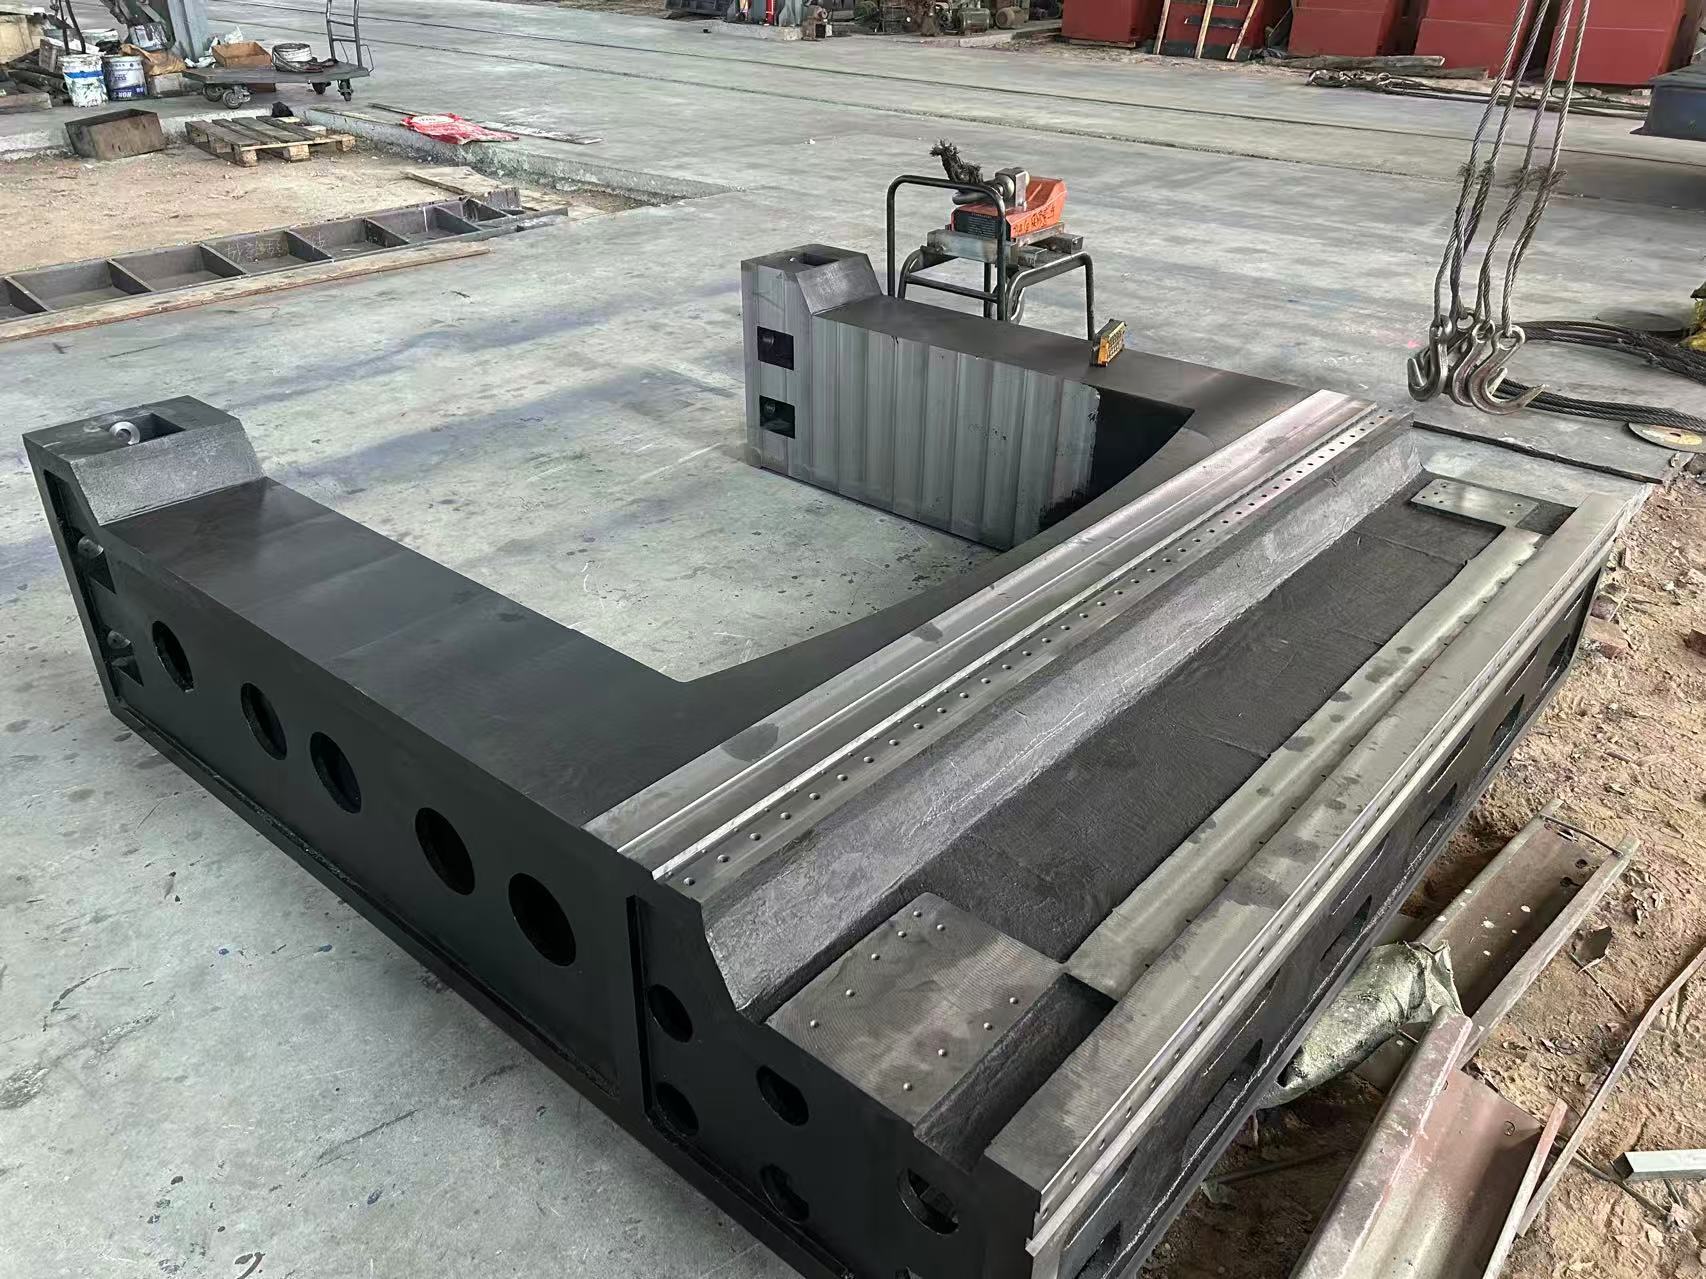
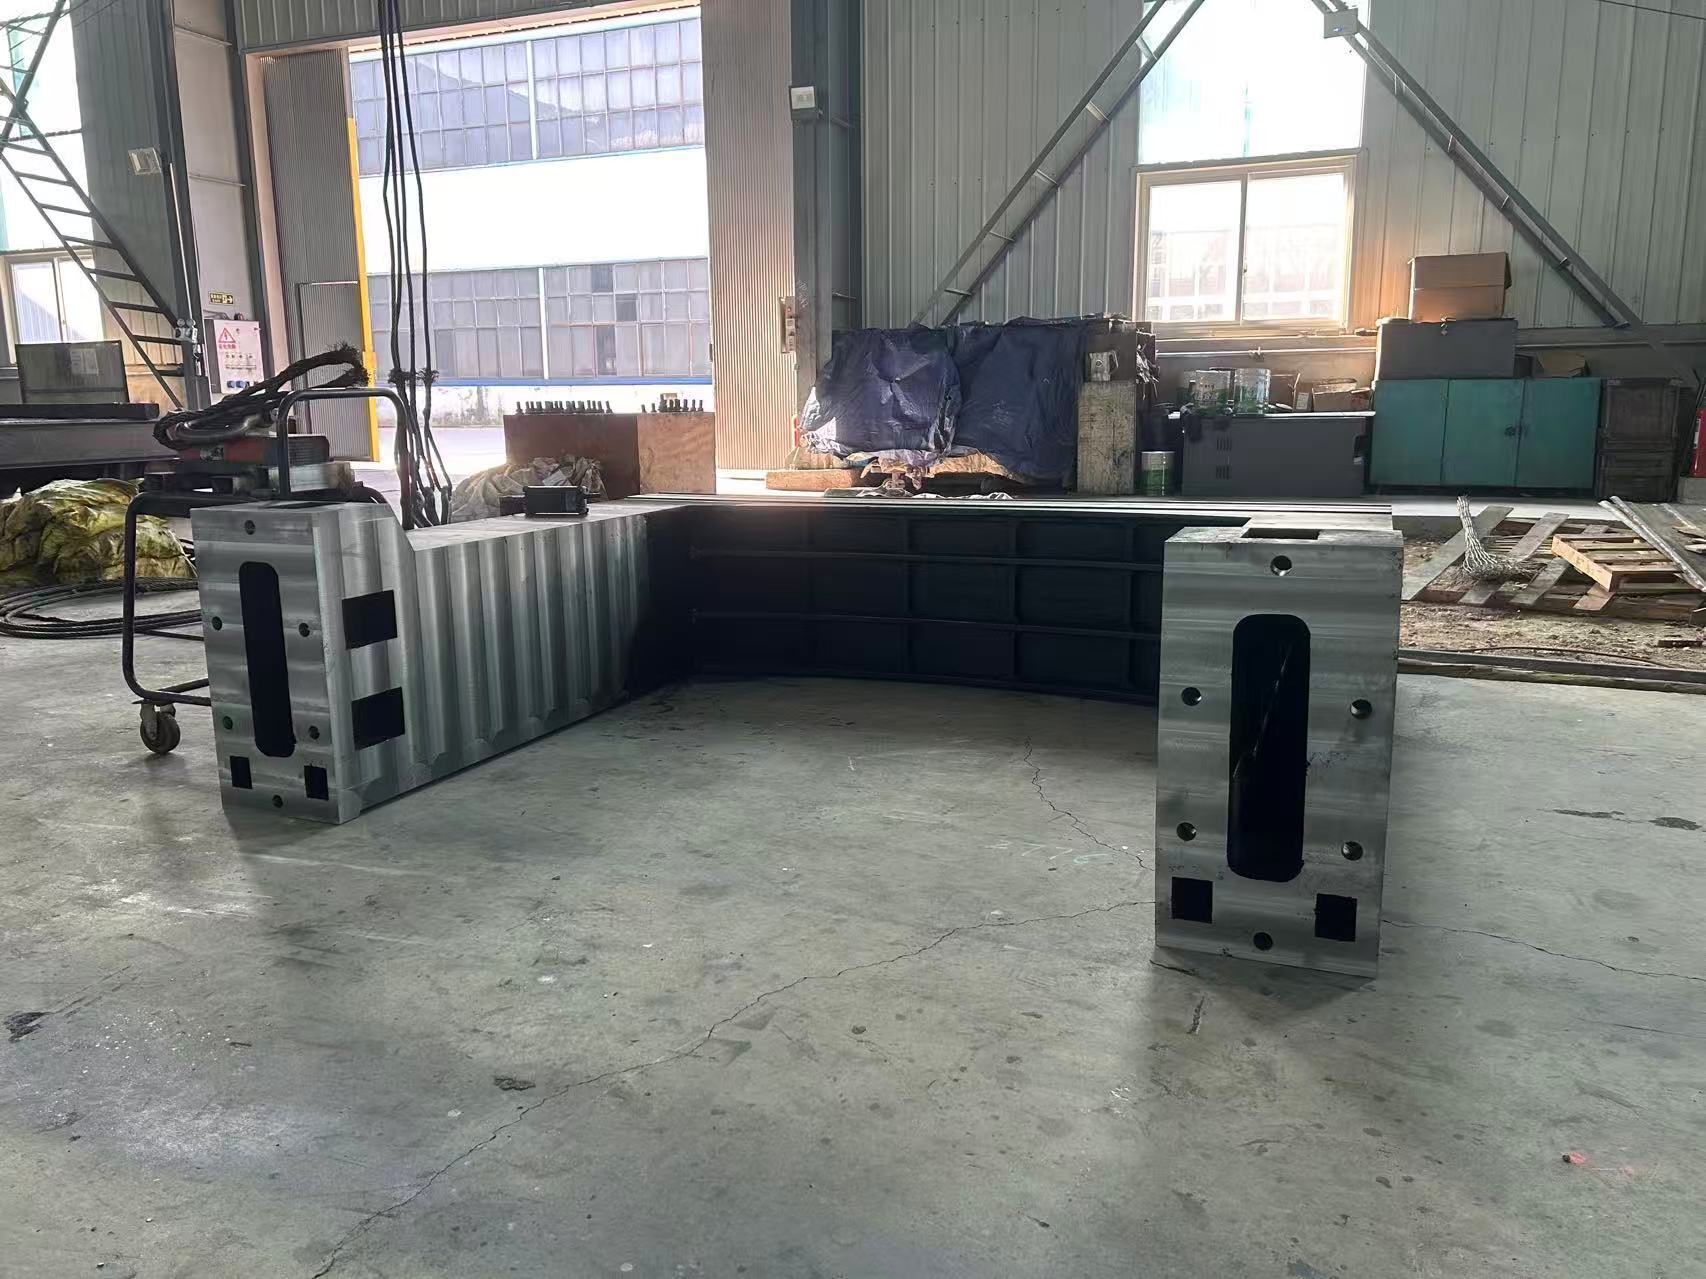
Высокопрочный чугун (серый чугун HT350/HT400, ковкий чугун QT600‑3) тщательно отбирается и сочетается с комплексной технологией обработки «большой фрезерный станок с ЧПУ на портальной раме + напольный расточно‑фрезерный станок». Это позволяет добиться максимальных размеров одной детали 12000×5000×1500 мм, несущей способности 50–200 тонн, плоскостности ≤0,01 мм/1000 мм и долгосрочного снижения точности не более 0,08% в год.
2024-07-03T17:26:21+08:00
◦ Серый чугун HT350/HT400: основной материал для больших станин станков. Предел прочности при растяжении составляет ≥350 МПа (для HT350) / 400 МПа (для HT400), твердость — 200–260 HB. Оптимизированное распределение пластинчатого графита повышает амортизацию ударных нагрузок (коэффициент амортизации в 4–6 раз выше, чем у стали). Способен поглощать высокочастотные вибрации, возникающие при работе шпинделя тяжелых станков (10 000–15 000 об/мин) или во время работы прокатных станов, предотвращая появление вибрационных следов на обработанных тяжелых заготовках. Подходит для станин и оснований массой до 50 тонн и размерами до 8000×4000 мм.
◦ Ковкий чугун QT600‑3/QT700‑2: ключевой материал для оснований тяжелого оборудования (например, оснований прокатных станов и крупных испытательных машин). Предел прочности при растяжении ≥600 МПа, удлинение ≥3%, а ударная вязкость в 3–4 раза выше, чем у серого чугуна. Выдерживает ударные нагрузки до 200 тонн (например, прокатную силу при прокатке стали и ударные нагрузки при подъеме тяжелых заготовок), предотвращая трещинообразование в крупных основаниях. При твердости 220–280 HB обладает одновременно антиусталостными и износостойкими свойствами.
◦ Гарантия качества крупногабаритных отливок: применяется комбинированный процесс «формовка в смолисто‑песчаную форму под отрицательным давлением + литье по выплавляемой модели» (для сложных крупных деталей), что снижает количество воздушных раковин и дефектов усадки (уровень брака ≤0,3%). После 90–120 дней естественного старения (на 50% дольше, чем у обычных отливок) и трехкратной искусственной термообработки устраняется свыше 99,5% внутренних напряжений, что исключает длительную деформацию крупных конструкций вследствие концентрации напряжений (деформация ≤0,1 мм/м за 10 лет).
Для решения проблемы чувствительности крупногабаритных деталей к термической деформации применяются «градиентная конструкция толщины стенок» (толщина стенок ключевых несущих элементов составляет 50–100 мм, а ненесущих — 30–50 мм) и «интегрированные ребра теплоотвода», благодаря чему термическая деформация основания длиной 10 м удерживается в пределах ≤0,005 мм/м при колебаниях окружающей температуры ±10℃. Поверхность обработана трёхслойной защитой: «пескоструйная очистка от ржавчины + эпоксидная грунтовка + износостойкое финишное покрытие», выдерживающая испытание соляным туманом продолжительностью ≥720 часов, что обеспечивает адаптацию к высокотемпературной и пыльной среде металлургических цехов, а также к воздействию смазочно‑охлаждающих жидкостей в цехах тяжёлого станкостроения.
Применяется комбинированная технологическая схема обработки: «большой фрезерный станок с ЧПУ типа портального типа (ход 12000×5000×1500 мм) + напольный расточно‑фрезерный станок (крутящий момент шпинделя 800 Н·м)», оснащённая швейцарскими сверхпрочными направляющими THK и немецкими линейными масштабами Heidenhain (разрешение 0,0001 мм), что позволяет достичь:
2024-07-03T17:24:21+08:00
◦ Обработка посадочных поверхностей оснований промышленного оборудования: плоскостность посадочной поверхности крупных оснований (например, оснований прокатных станов размером 6000×3000 мм) составляет ≤0,01 мм/1000 мм, а допуск на расположение систем отверстий (позиционирующие отверстия диаметром φ50–φ200 мм) — ±0,015 мм. Это обеспечивает надёжную фиксацию анкерных болтов и позиционирующих штифтов тяжёлого оборудования, сокращая время монтажа и выравнивания на месте.
◦ Сборочно‑стыковая обработка сверхкрупногабаритных деталей: для сверхкрупных оснований длиной ≥10 м (например, оснований крупных координатно‑измерительных машин длиной 12 м) применяется технология «блочное литьё + стыковка на месте». Стыковочные поверхности фиксируются шипами и крепятся высокопрочными болтами; шаговая погрешность стыка составляет ≤0,005 мм, а общая плоскостность — ≤0,015 мм/1000 мм, что соответствует требованиям к общей точности сверхкрупного оборудования.
Принята шестиступенчатая технология: «черновое фрезерование – отжиг для снятия остаточных напряжений – полуфинишное фрезерование – старение – чистовое фрезерование – притирка». После удаления 70% припуска черновым фрезерованием выполняется отжиг для снятия остаточных напряжений (выдержка при 550–600 °C в течение 8 часов), что позволяет избежать деформации крупногабаритных отливок вследствие релаксации напряжений после обработки. После чистового фрезерования на большой поверхности оставляют припуск на притирку 0,2–0,3 мм и проводят общую полировку на крупной плоскошлифовальной машине (площадь притирки ≤10 м²), обеспечивая равномерность плоскостности и гладкость большой поверхности.
◦ Коробчатая конструкция/сотовые ребра жёсткости: крупные основания выполнены по схеме «коробчатая основная структура + сотовые ребра жёсткости» (шаг между ребрами 200–400 мм). Например, основание прокатного стана размером 6000×3000×800 мм демонстрирует увеличение жёсткости на изгиб на 60%. При длительной эксплуатации под нагрузкой 150 тонн деформация составляет ≤0,003 мм/м, что исключает проседание основания под действием прокатной силы.
◦ Адаптация к подъёмным и транспортным операциям: предусмотрены стандартизированные точки подъёма (несущая способность ≥50 тонн на точку, размещённые по четырём углам основания). Для сверхшироких и сверхдлинных деталей (например, станины размером 8000×4000 мм) применяется «блочная конструкция + сборка на месте», при этом максимальный вес одного блока ограничен 30 тоннами, что соответствует ограничениям автомобильных и железнодорожных перевозок. В местах стыковых соединений предусмотрены установочные шпильки и уплотнительные пазы, обеспечивающие герметичность всего соединённого основания (подходит для оборудования с системой охлаждающей воды).
◦ Крупные станины портальных фрезерных станков: изготовлены из материала HT400, размером 6000×3000×800 мм, с прямолинейностью направляющих ≤0,008 мм/1000 мм и несущей способностью для шпиндельной коробки и инструментального магазина до 40 тонн. Подходят для обработки главных валов ветрогенераторов (длина 8 м) и крупных рам строительной техники.
2024-07-03T17:22:21+08:00
◦ Основания крупных координатно-измерительных машин: изготовлены из материала HT350, размером 10000×3000×600 мм, с плоскостностью ≤0,008 мм/1000 мм и шероховатостью поверхности Ra≤1,6 мкм. Предусмотрены пазы для крепления линейных масштабов и отверстия для амортизаторов, что делает их подходящими для контроля формы и положения крупных деталей класса 10 м (например, секций фюзеляжа самолёта).
В основании предусмотрены контуры охлаждающей воды (диаметр отверстий 30–50 мм, расход ≥20 л/мин) и гидравлические трубопроводные接口 (φ20–φ40 мм) для крупного оборудования, что обеспечивает совместимость с системой смазки прокатных станов и системой охлаждения шпинделей тяжёлых станков. Также зарезервированы отверстия для монтажа датчиков (φ8–φ15 мм), которые могут подключаться к системам вибрационного и температурного мониторинга, позволяя в режиме реального времени отслеживать рабочее состояние массивного основания и своевременно предупреждать о рисках деформации.
| Категория компонентов | Основные параметры и комплектация (усовершенствовано с учётом масштабных характеристик) |
| Крупные чугунные станины станков | Материал: серый чугун HT350/HT400; Размер: цельный блок ≤8000×4000×1000 мм, сборный ≤12000×5000×1500 мм; Точность: прямолинейность направляющих ≤0,008 мм/1000 мм, плоскостность ≤0,01 мм/1000 мм; Нагрузочная способность: ≤80 тонн; Оборудование для обработки: 12‑метровый фрезерный станок с ЧПУ типа «портальный» + крупногабаритный плоскошлифовальный станок |
| Большие основания промышленного оборудования | Материал: ковкий чугун QT600‑3/QT700‑2 (для тяжёлых условий эксплуатации), серый чугун HT350 (стандартный); Размер: цельный блок ≤6000×4000×1200 мм, сборный ≤15000×6000×2000 мм; Точность: плоскостность монтажной поверхности ≤0,01 мм/1000 мм, допуск расположения отверстий ±0,015 мм; Нагрузочная способность: 50–200 тонн; Конструкция: коробчатые ребра жёсткости + сотовые ребра, предусмотрены точки подъёма, системы водоснабжения и отверстия для датчиков |
| Вспомогательные компоненты | Тяжёлые амортизирующие подкладки из чугуна (нагрузочная способность до 50 тонн на комплект, эффективность поглощения ударов ≥85%); Крупные соединительные болты (M30–M60, предел прочности на разрыв ≥ класс 10.9); Защитные кожухи для направляющих (стальные листовые, подходят для ходов ≤8 м); Инструменты для монтажа и калибровки на месте (крупногабаритный нивелир, точность 0,01 мм/м) |
◦ Настройка размеров: цельные блоки — 5000×3000 мм–8000×4000 мм; сборные — 10000×5000 мм–15000×6000 мм; толщина — 500–2000 мм;
◦ Настройка несущей способности: 50 тонн (стандартная), 100–120 тонн (тяжёлая нагрузка), 150–200 тонн (ультра‑тяжёлая нагрузка). Толщина стенок и рёбер оптимизируются в зависимости от массы оборудования.
◦ Выбор материалов: HT350 (для обычных крупногабаритных станков), HT400 (для высокоточных станков), QT600‑3 (для тяжёлого оборудования), QT700‑2 (для ультра‑тяжёлого ударного оборудования);
◦ Усовершенствование технологических процессов: сверхдлительная термообработка (120 дней), закалка поверхности направляющих (твердость 50–55 HRC, для условий с высоким износом), прецизионная шлифовка стыковых поверхностей (Ra≤0,8 мкм).
◦ Транспортировка и монтаж: предоставляются раздельные схемы транспортировки сверхгабаритных деталей, помощь в сборке на месте (включая позиционирование, крепление и герметизацию), а также координация работы крупногабаритной грузоподъёмной техники;
◦ Точная калибровка: проводится контроль плоскостности с точностью 0,0




