
2024-05-13T10:50:24+00:00
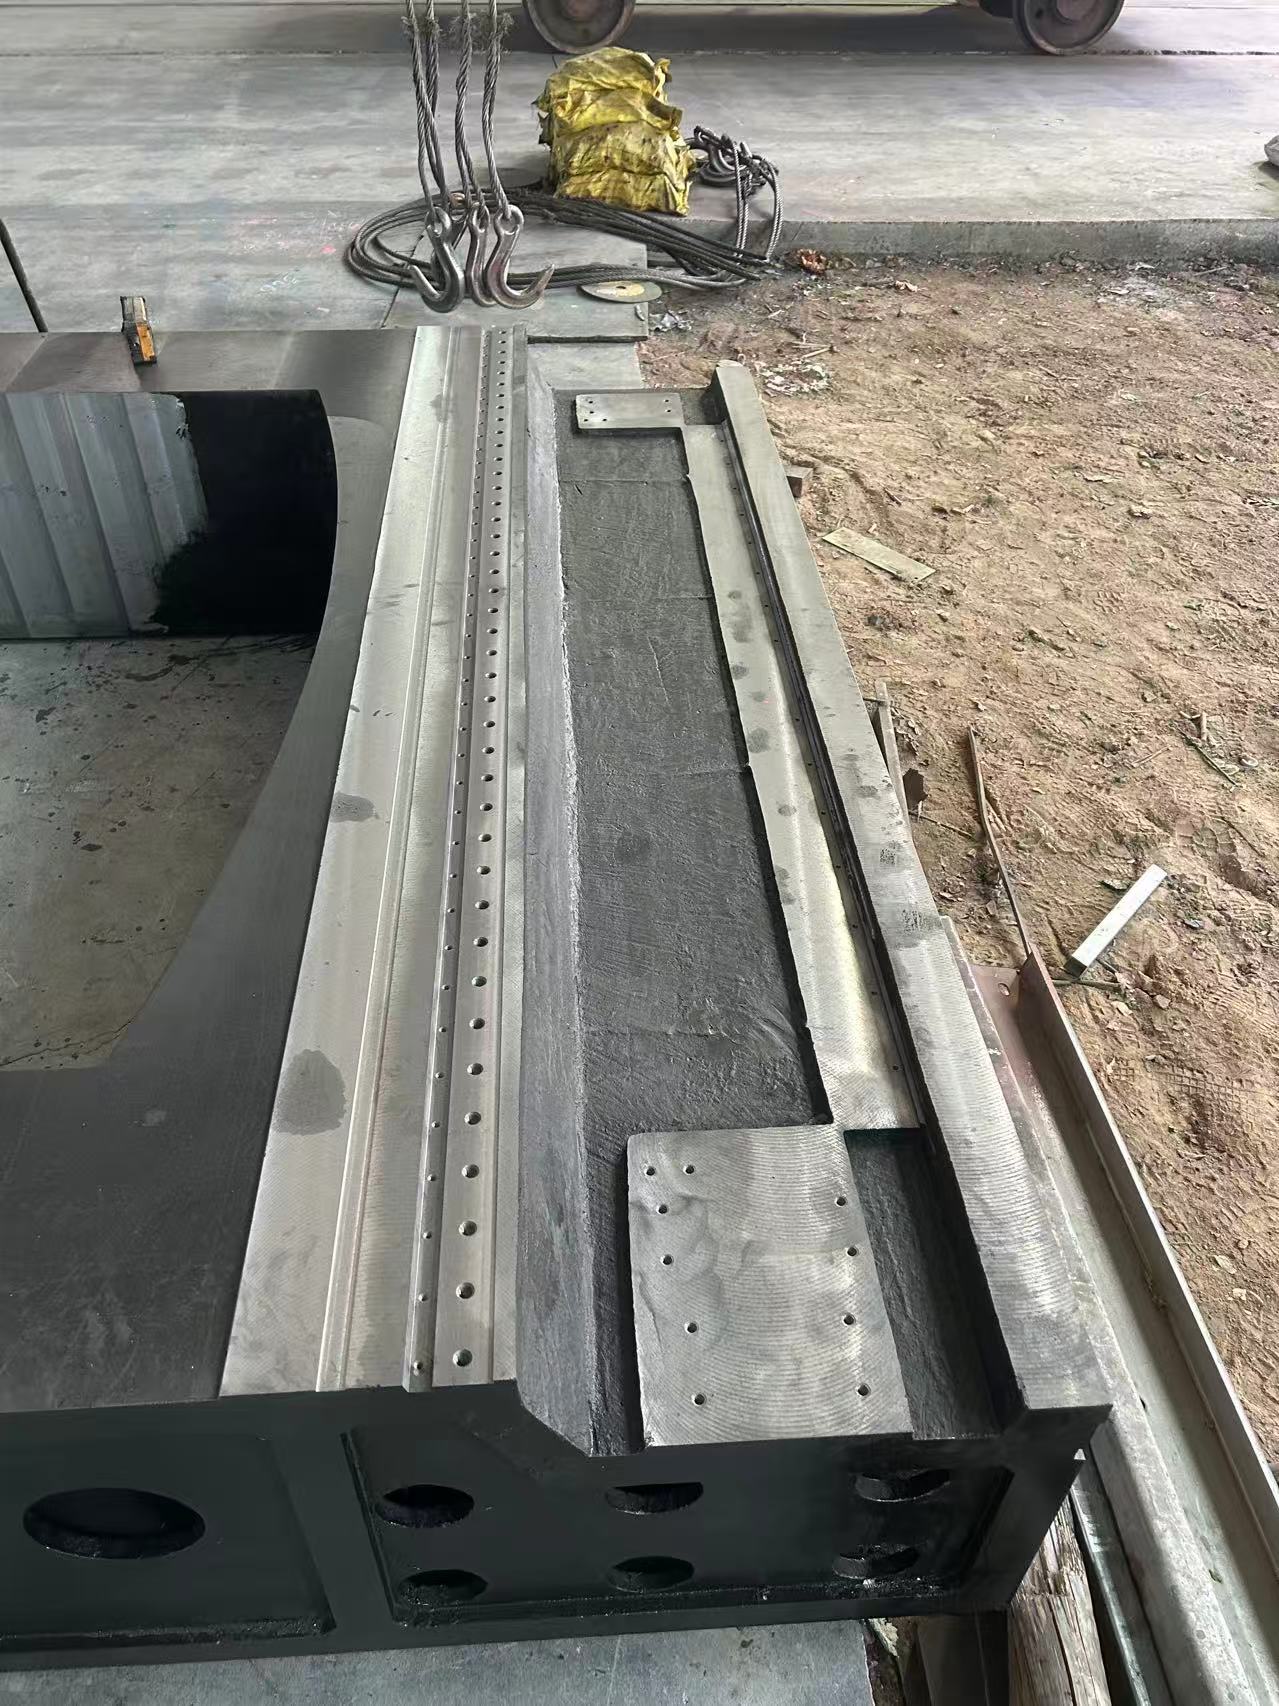
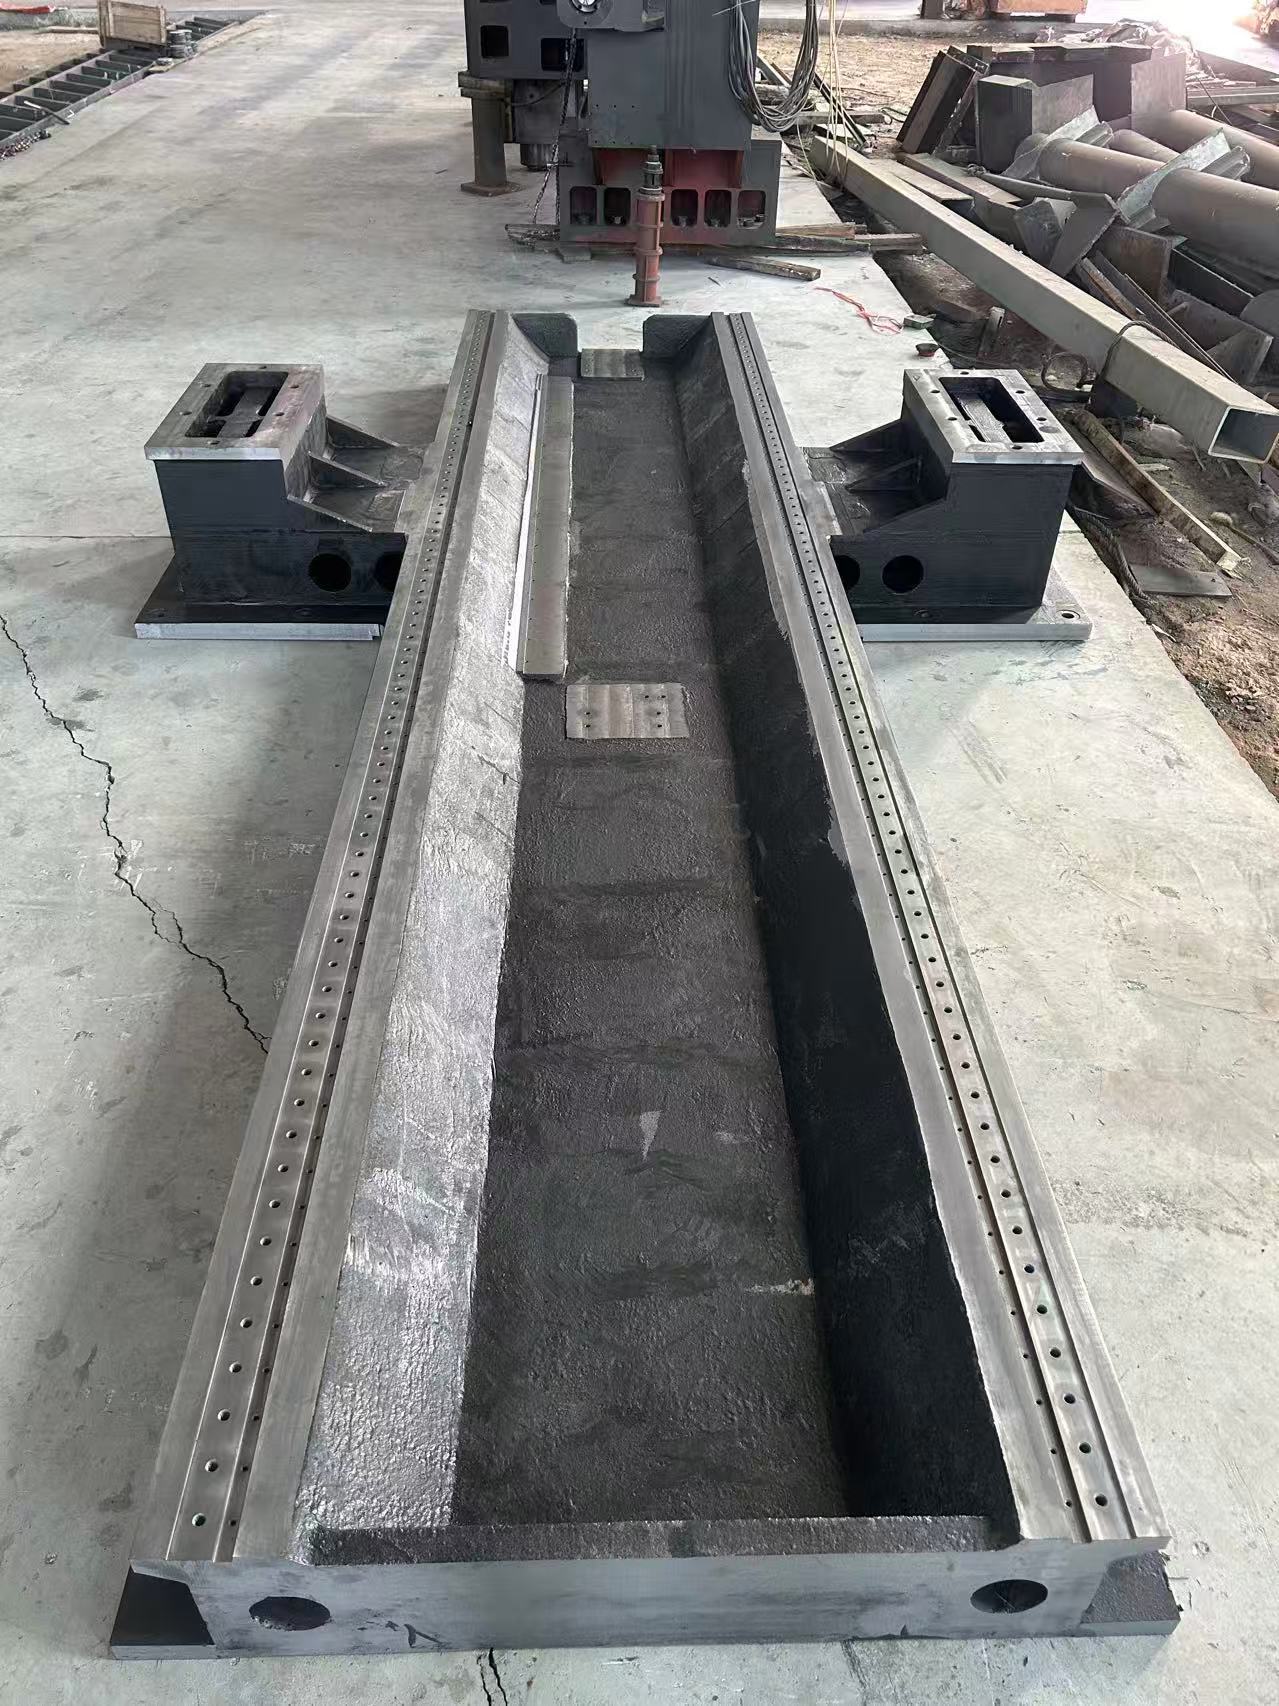
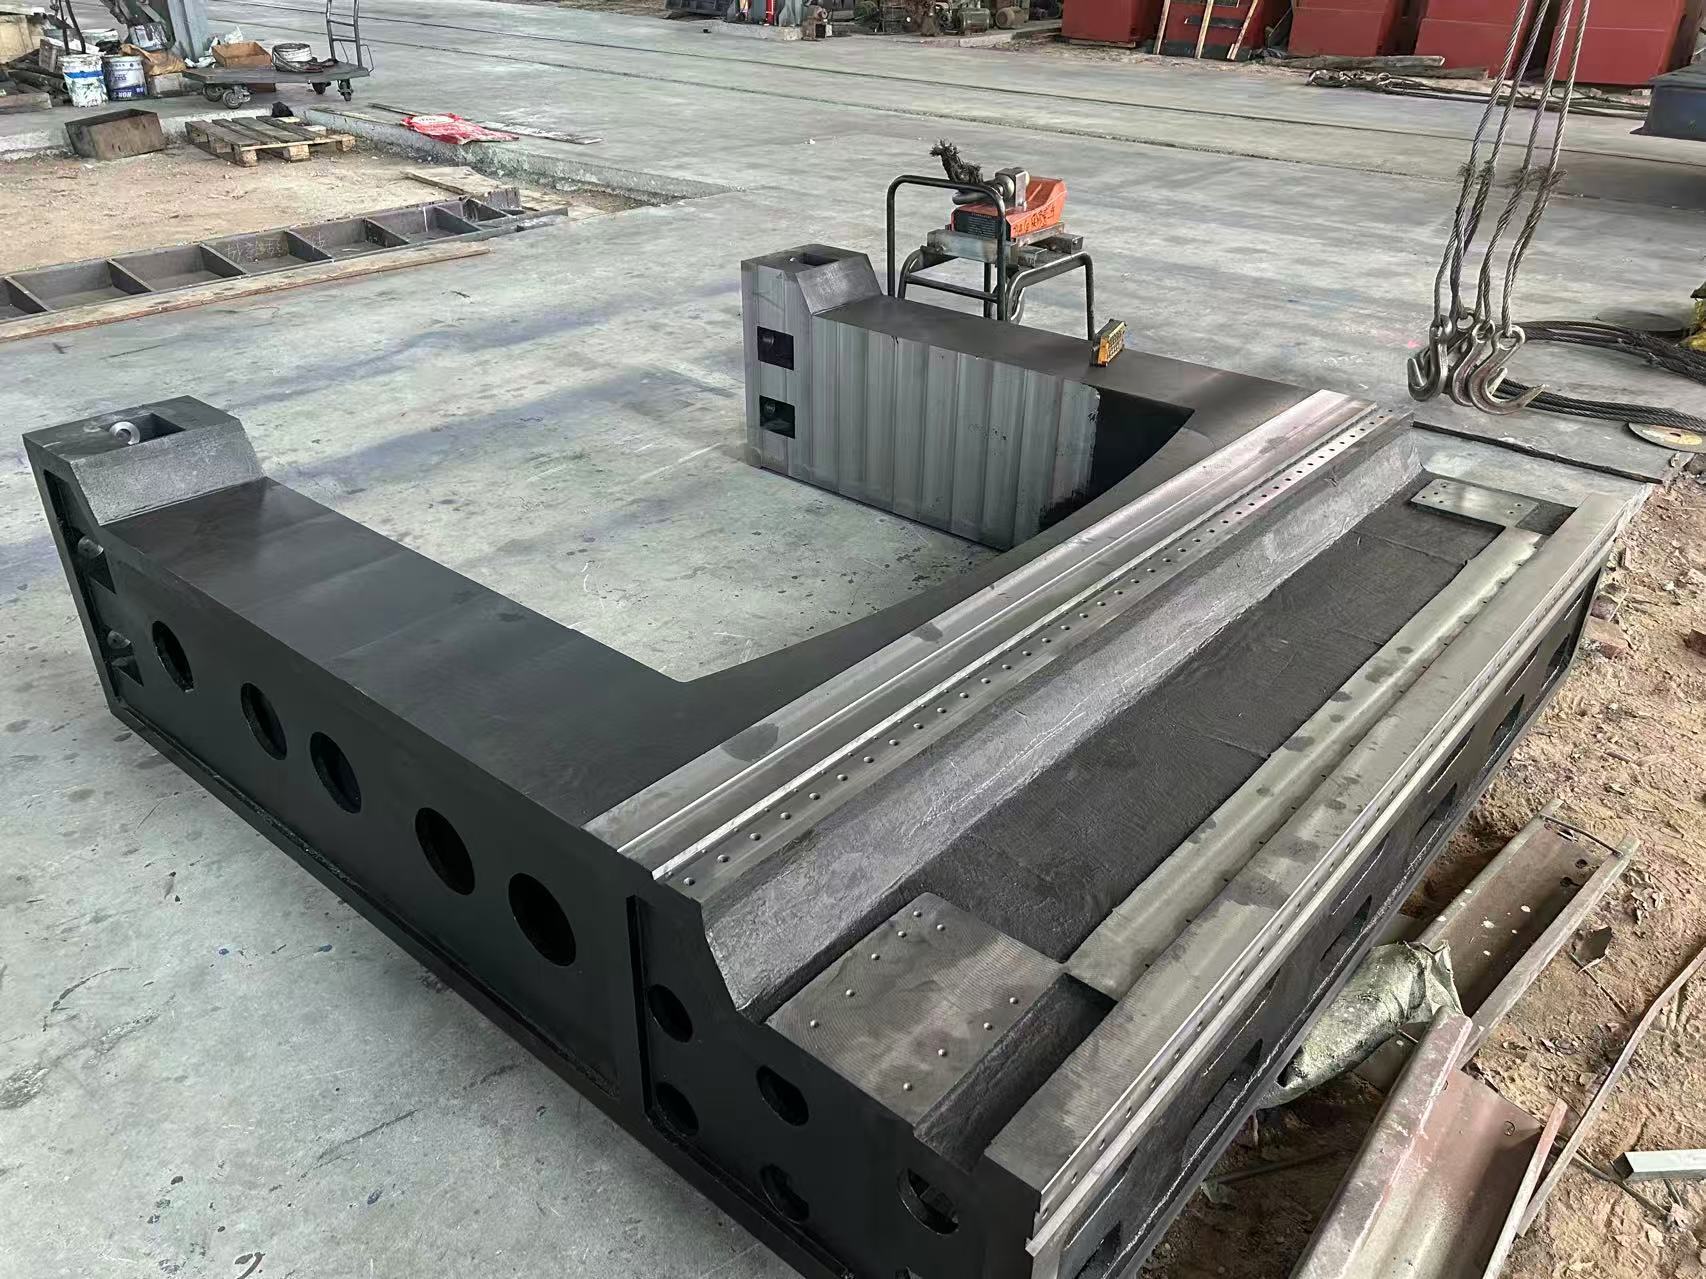
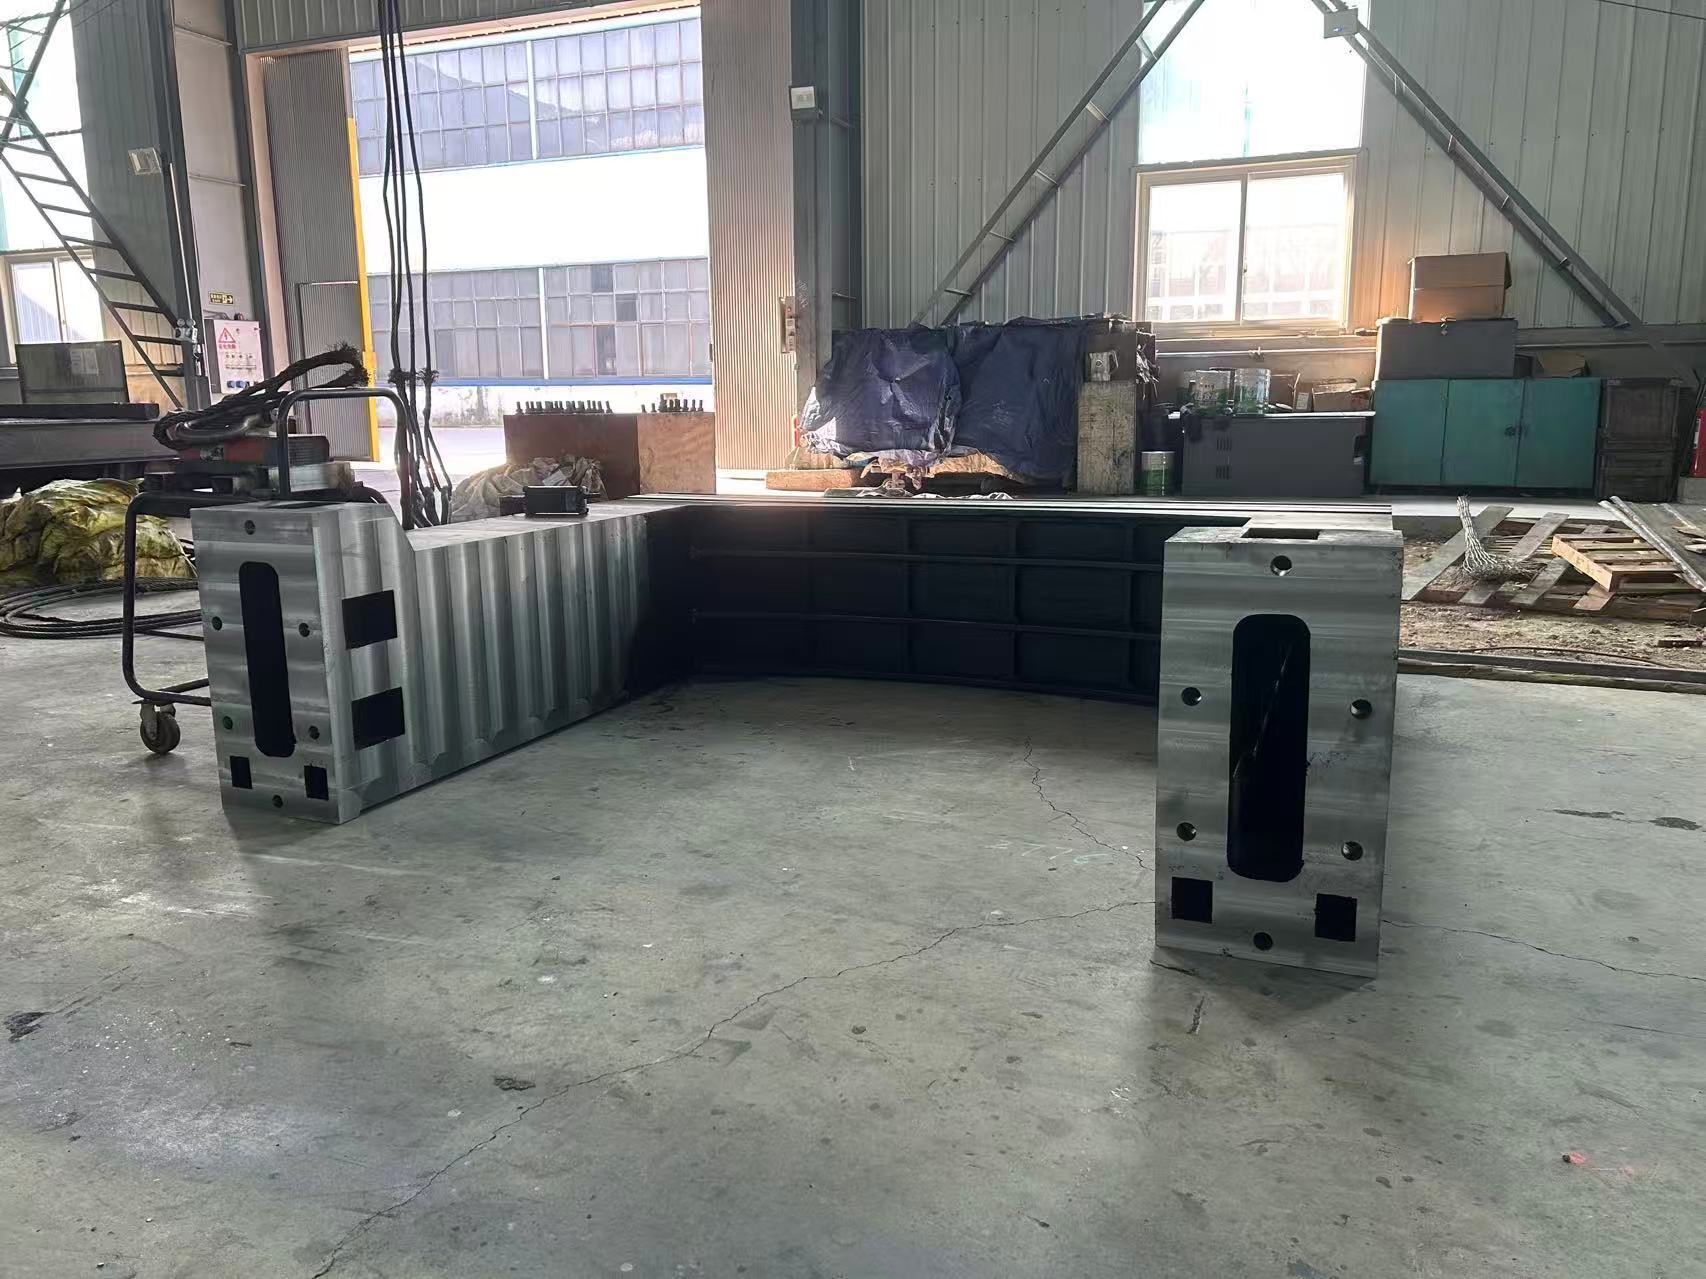
Hochfestes Gusseisen (Grauguss HT350/HT400, Sphäroguss QT600-3) wird sorgfältig ausgewählt und mit der kombinierten Bearbeitungstechnologie „großes CNC‑Portalmaschinenfräsen + bodenbasiertes Bohren und Fräsen“ kombiniert. Damit lassen sich maximale Einzelstückabmessungen von 12.000×5.000×1.500 mm realisieren, eine Tragfähigkeit von 50–200 Tonnen erreichen, eine Ebenheit von ≤0,01 mm/1.000 mm gewährleisten sowie eine langfristige Präzisionsabnahme von ≤0,08 % pro Jahr sicherstellen.
2024-07-03T17:26:21+08:00
◦ Grauguss HT350/HT400: Das Hauptmaterial für große Werkzeugmaschinenbetten. Die Zugfestigkeit beträgt ≥350 MPa (für HT350) bzw. ≥400 MPa (für HT400), die Härte liegt bei 200–260 HB. Die optimierte Verteilung des Lamellengraphits verbessert die Schlagdämpfung (der Dämpfungskoeffizient ist 4–6-mal so hoch wie bei Stahl). Es kann hochfrequente Schwingungen absorbieren, die durch die Spindel schwerer Werkzeugmaschinen (10.000–15.000 U/min) oder während des Betriebs von Walzwerken entstehen, und vermeidet dadurch Vibrationsmarkierungen bei der Bearbeitung schwerer Werkstücke. Geeignet für Betten/Basen mit einem Einzelstückgewicht von ≤50 Tonnen und Abmessungen von ≤8.000×4.000 mm.
◦ Sphäroguss QT600-3/QT700-2: Das Kernmaterial für Basen schwerer Anlagen (wie Walzwerksbasen und große Prüfmaschinenbasen). Die Zugfestigkeit beträgt ≥600 MPa, die Dehnung ≥3 %, und die Zähigkeit ist 3–4-mal höher als bei Grauguss. Es hält Stoßbelastungen bis zu 200 Tonnen stand (z. B. Walzkraft beim Stahlwalzen sowie Hebeimpulse schwerer Werkstücke) und verhindert Rissbildung in großen Basen. Mit einer Härte von 220–280 HB vereint es sowohl Ermüdungs- als auch Verschleißfestigkeit.
◦ Prozesssicherung für Großgussteile: Es wird das kombinierte Verfahren „Harzsand‑Unterdruckformen + LOST‑FOAM‑Gießen“ angewendet (für komplexe Großteile), um Luftlöcher und Schrumpfungsfehler in Großgussteilen zu reduzieren (Fehlerquote ≤0,3 %). Nach 90–120 Tagen natürlicher Alterung (50 % länger als bei herkömmlichen Gussteilen) sowie dreifacher künstlicher Alterungsbehandlung werden über 99,5 % der inneren Spannungen abgebaut, wodurch langfristige Verformungen großer Strukturen aufgrund von Spannungskonzentrationen vermieden werden (Verformung ≤0,1 mm/m innerhalb von 10 Jahren).
Um das Problem der Empfindlichkeit großer Bauteile gegenüber thermischen Verformungen zu lösen, werden durch ein „Design mit abgestufter Wandstärke“ (die Wandstärke wichtiger tragender Teile beträgt 50–100 mm, die nicht tragender Teile 30–50 mm) sowie durch „integrierte Wärmeabfuhrrippen“ die thermischen Verformungen eines 10 m langen Grundrahmens auf ≤0,005 mm/m begrenzt (bei einer Umgebungstemperaturschwankung von ±10 °C). Die Oberfläche erhält einen dreischichtigen Schutz aus „Sandstrahlen zur Entrostung + Epoxidgrundierung + verschleißfester Deckschicht“, der einem Salzsprühnebeltest von mindestens 720 Stunden standhält und sich somit sowohl für die hochtemperatur- und staubreichen Bedingungen in metallurgischen Werkstätten als auch für die durch Schneidflüssigkeit belasteten Umgebungen schwerer Werkzeugmaschinenwerkstätten eignet.
Es wird das kombinierte Bearbeitungskonzept „große CNC‑Portalfräsmaschine (Hub 12.000 × 5.000 × 1.500 mm) + bodenstehende Bohr‑ und Fräsmaschine (Spindeldrehmoment 800 N·m)“ angewendet, ausgestattet mit schweizerischen THK‑Schwerlastführungen und deutschen Heidenhain‑Gratings (Auflösung 0,0001 mm), wodurch folgende Leistungen erzielt werden:
2024-07-03T17:24:21+08:00
◦ Bearbeitung von Montageflächen für Industrieanlagen‑Grundrahmen: Die Ebenheit der Montagefläche großer Grundrahmen (z. B. Walzwerksgrundrahmen mit 6.000 × 3.000 mm) liegt bei ≤0,01 mm/1.000 mm, und die Lagegenauigkeit der Lochsysteme (Positionierlöcher mit Durchmessern von φ50 bis φ200 mm) beträgt ±0,015 mm. Dies eignet sich zur Fixierung der Ankerbolzen und Positionierstifte schwerer Anlagen und reduziert die Zeit für die Vor-Ort‑Montage und Nivellierung.
◦ Nahtlosbearbeitung ultragroßer Bauteile: Für extrem große Grundrahmen mit einer Länge von ≥10 m (z. B. 12 m lange Grundrahmen für Koordinatenmessmaschinen) kommt die Technologie „Blockguss + Vor-Ort‑Nahtverbindung“ zum Einsatz. Die Nahtflächen werden mittels Zapfen positioniert und mit hochfesten Schrauben gesichert. Der Stufenfehler an der Naht beträgt ≤0,005 mm, und die Gesamtebenheit liegt bei ≤0,015 mm/1.000 mm, womit die Gesamtpräzisionsanforderungen ultragroßer Anlagen erfüllt werden.
Es wird ein sechsstufiger Prozess angewendet: „Schruppbearbeitung – Spannungsarmglühen – Halbfertigbearbeitung – Alterungsbehandlung – Endbearbeitung – Läppen“. Nach dem Entfernen von 70 % der Materialübermaße durch Schruppbearbeitung erfolgt das Spannungsarmglühen (Halten bei 550–600 °C für 8 Stunden), um Verformungen großer Gussteile infolge der Spannungsabbau nach der Bearbeitung zu vermeiden. Nach der Endbearbeitung wird auf der großen Oberfläche eine Läppzugabe von 0,2–0,3 mm belassen; anschließend wird die gesamte Fläche mit einer großen Flachläppmaschine bearbeitet (Läppfläche ≤ 10 m²), um die Ebenheit und Glätte der großen Oberfläche sicherzustellen.
◦ Kasten‑/Wabenrippenverstärkung: Große Grundrahmen verwenden eine Konstruktion aus „Kasten‑Hauptstruktur + wabenförmigen Verstärkungsrippen“ (Rippenabstand 200–400 mm). Beispielsweise weist ein Walzwerkgrundrahmen mit den Maßen 6000 × 3000 × 800 mm eine um 60 % erhöhte Biegesteifigkeit auf. Unter dauerhafter Belastung durch ein 150‑t‑schweres Walzwerk beträgt die Verformung ≤ 0,003 mm/m, wodurch ein Absinken des Grundrahmens infolge der Walzkraft vermieden wird.
◦ Anpassung an Hebe‑ und Transportbedingungen: Standardisierte Hebestellen sind vorgesehen (Tragfähigkeit ≥ 50 Tonnen pro Stelle, verteilt an den vier Ecken des Grundrahmens). Bei ultrabreiten bzw. ultralangen Bauteilen (z. B. Betten mit 8000 × 4000 mm) kommt das „Blockkonzept + Vor-Ort‑Verbindung“ zum Einsatz; das maximale Transportgewicht eines einzelnen Blocks wird auf 30 Tonnen begrenzt, um den Beschränkungen des Straßen‑ und Schienenverkehrs gerecht zu werden. An den Verbindungsstellen sind Positionierungsstiftlöcher sowie Dichtungsnuten vorgesehen, um die Gesamtdichtigkeit des zusammengesetzten Grundrahmens sicherzustellen (geeignet für Gerätegrundrahmen mit Kühlwasserkreisläufen).
◦ Große Portalfräsmaschinen‑Betten: Gefertigt aus HT400‑Material, mit den Abmessungen 6000 × 3000 × 800 mm, einer Führungsschienen‑Geradheit von ≤ 0,008 mm/1000 mm sowie einer Tragfähigkeit von Spindelkopf und Werkzeugmagazin von bis zu 40 Tonnen. Geeignet für die Bearbeitung von Hauptwellen der Windenergiebranche (Länge 8 m) sowie großer Rahmen von Baumaschinen.
2024-07-03T17:22:21+08:00
◦ Große Koordinatenmessmaschinen‑Grundrahmen: Hergestellt aus HT350‑Material, mit den Maßen 10000 × 3000 × 600 mm, einer Ebenheit von ≤ 0,008 mm/1000 mm und einer Oberflächenrauheit Ra ≤ 1,6 μm. Es sind Grating‑Montage‑Nuten sowie Befestigungslöcher für Stoßdämpfer vorgesehen, geeignet zur Form‑ und Positionsprüfung von Großbauteilen im 10‑Meter‑Bereich (z. B. Rumpfteile von Flugzeugen).
Die Basis verfügt über Kühlwasserkreisläufe (Bohrungsdurchmesser 30–50 mm, Durchflussrate ≥20 l/min) sowie hydraulische Rohrleitungsanschlüsse (φ20–φ40 mm) für Großgeräte und ist damit kompatibel mit dem Schmiersystem der Walzwerke sowie dem Kühlsystem von Hochleistungs-Werkzeugmaschinen-Spindeln. Zudem sind Sensorbefestigungslöcher (φ8–φ15 mm) vorgesehen, die an Schwingungs‑ und Temperaturüberwachungssysteme angeschlossen werden können, um den Betriebszustand der großen Basis in Echtzeit zu überwachen und Deformationsrisiken frühzeitig zu erkennen.
| Komponentenkategorie | Kernparameter und Konfiguration (optimiert für großtechnische Anforderungen) |
| Große Maschinenbettkonstruktionen aus Gusseisen | Material: Grauguss HT350/HT400; Abmessungen: Einzelblock ≤8000×4000×1000 mm, zusammengesetzt ≤12000×5000×1500 mm; Präzision: Geradheit der Führungsschiene ≤0,008 mm/1000 mm, Ebenheit ≤0,01 mm/1000 mm; Tragfähigkeit: ≤80 Tonnen; Bearbeitungsmaschinen: 12-m-CNC-Portalfräsmaschine + große Flachschleifmaschine |
| Große Grundplatten für Industrieanlagen | Material: Sphäroguss QT600-3/QT700-2 (für schwere Belastungen), Grauguss HT350 (konventionell); Abmessungen: Einzelblock ≤6000×4000×1200 mm, zusammengesetzt ≤15000×6000×2000 mm; Präzision: Ebenheit der Montagefläche ≤0,01 mm/1000 mm, Positionstoleranz der Bohrungen ±0,015 mm; Tragfähigkeit: 50–200 Tonnen; Aufbau: Kastenrippen + Wabenrippen, mit vorgesehenen Hebevorrichtungen, Kühlkreisläufen und Sensorlöchern |
| Hilfskomponenten | Schwerlast‑Stoßdämpfungspolster aus Eisen (Tragfähigkeit ≤50 Tonnen pro Set, Stoßdämpfungseffizienz ≥85 %); Große Verbindungsschrauben (M30–M60, Zugfestigkeit ≥Klasse 10.9); Führungsschienen‑Schutzabdeckungen (aus Stahlblech, geeignet für Hubwege ≤8 m); Vor Ort installierbare und kalibrierbare Werkzeuge (großes Nivelliergerät, Präzision 0,01 mm/m) |
◦ Größenanpassung: Einzelblock 5000×3000 mm–8000×4000 mm, zusammengesetzt 10000×5000 mm–15000×6000 mm, Dicke 500–2000 mm;
◦ Traglastanpassung: 50 Tonnen (konventionell), 100–120 Tonnen (schwerlastig), 150–200 Tonnen (ultraschwerlastig). Wandstärke und Verstärkungsrippen werden entsprechend dem Gewicht der Anlage optimiert.
◦ Materialauswahl: HT350 (konventionelle Großwerkzeugmaschinen), HT400 (Hochpräzisions-Werkzeugmaschinen), QT600-3 (Schwerlastgeräte), QT700-2 (ultraschwerlastige Stoßbelastungsgeräte);
◦ Prozessverbesserungen: Ultralange Alterung (120 Tage), Abschreckung der Führungsschienenoberfläche (Härte 50–55 HRC, für stark beanspruchte Anwendungen), Präzisionsschleifen der Fügeflächen (Ra ≤ 0,8 μm).
◦ Transport und Montage: Bereitstellung geteilter Transportkonzepte für ultragroße Bauteile, Vor-Ort-Anleitung beim Zusammensetzen (einschließlich Positionierung, Befestigung und Abdichtung) sowie koordinierte Dienstleistungen für große Hebevorrichtungen;
◦ Präzisionskalibrierung: Durchführung einer Ebenheitsprüfung mit einer Genauigkeit von 0,0




