Descripción general de la solución
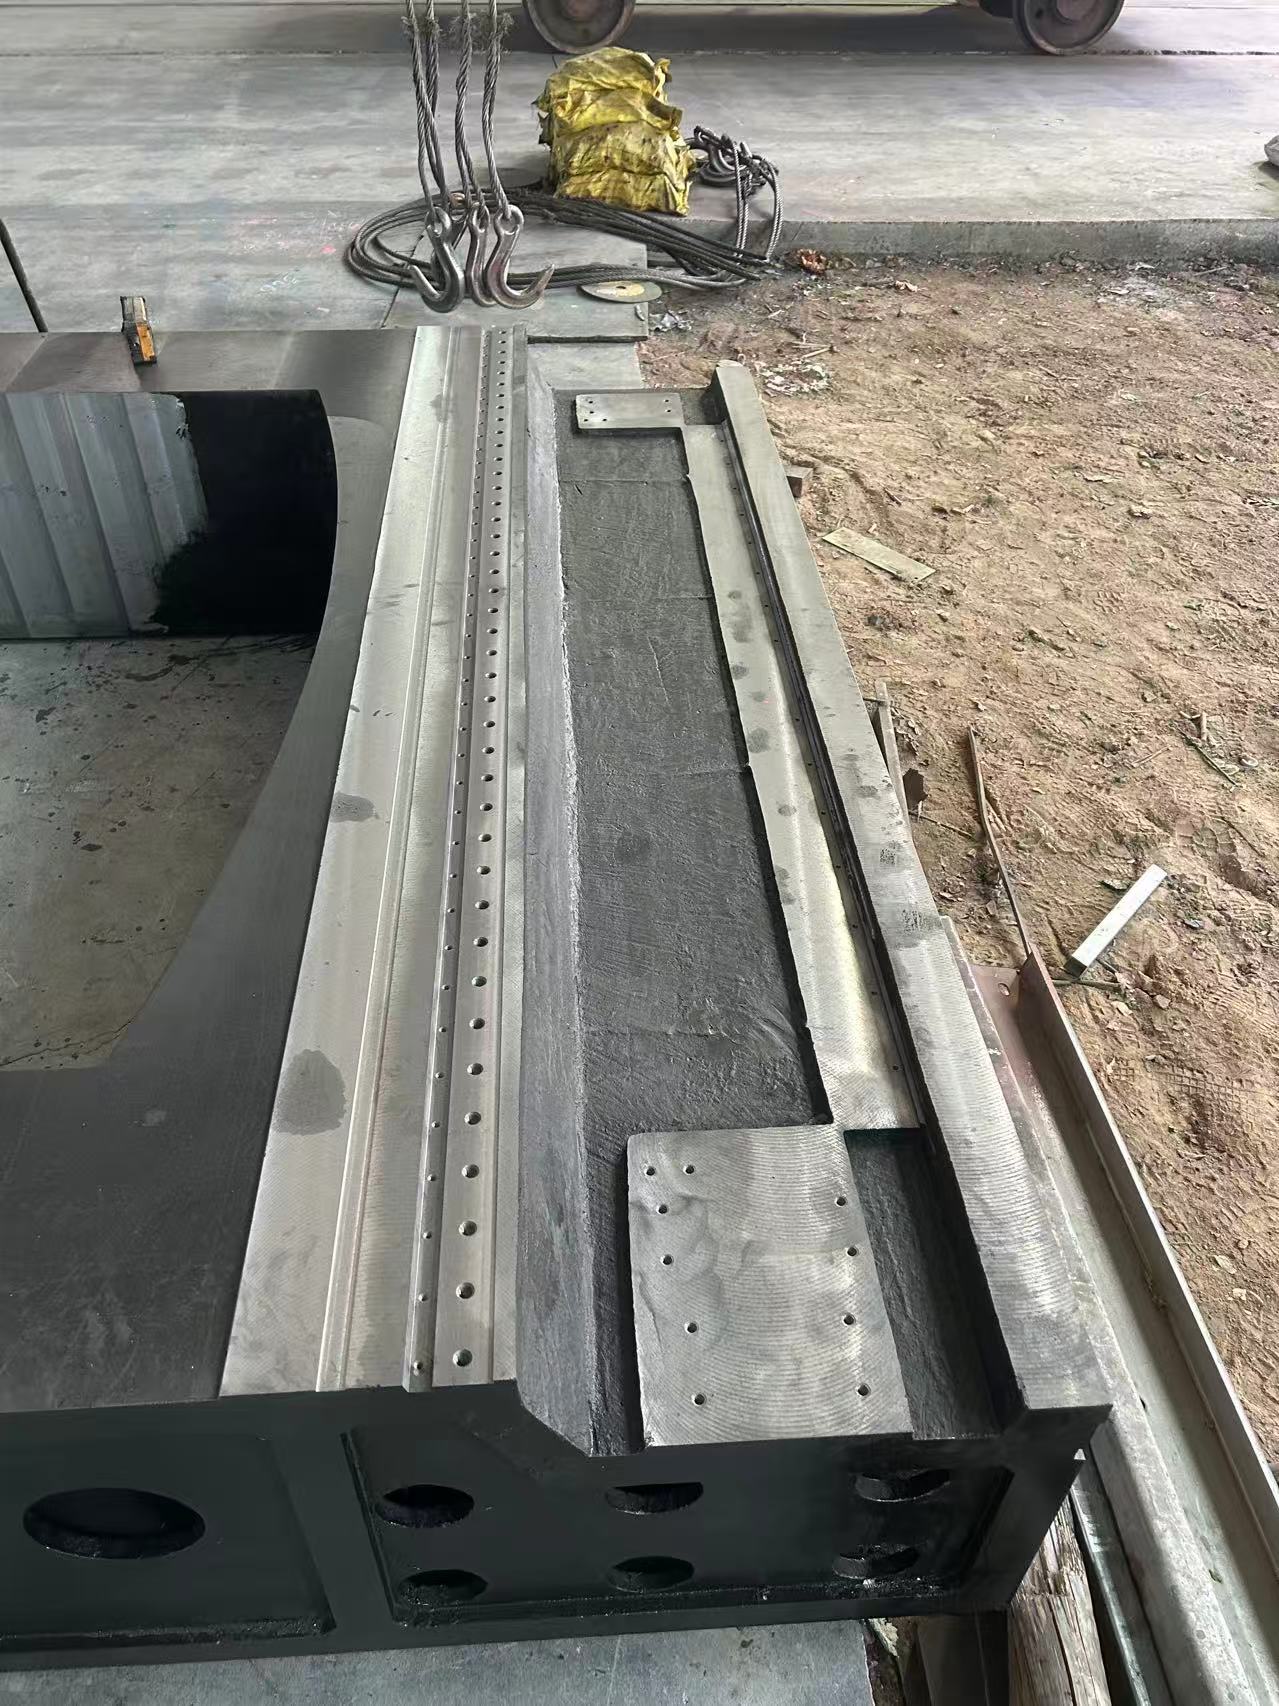
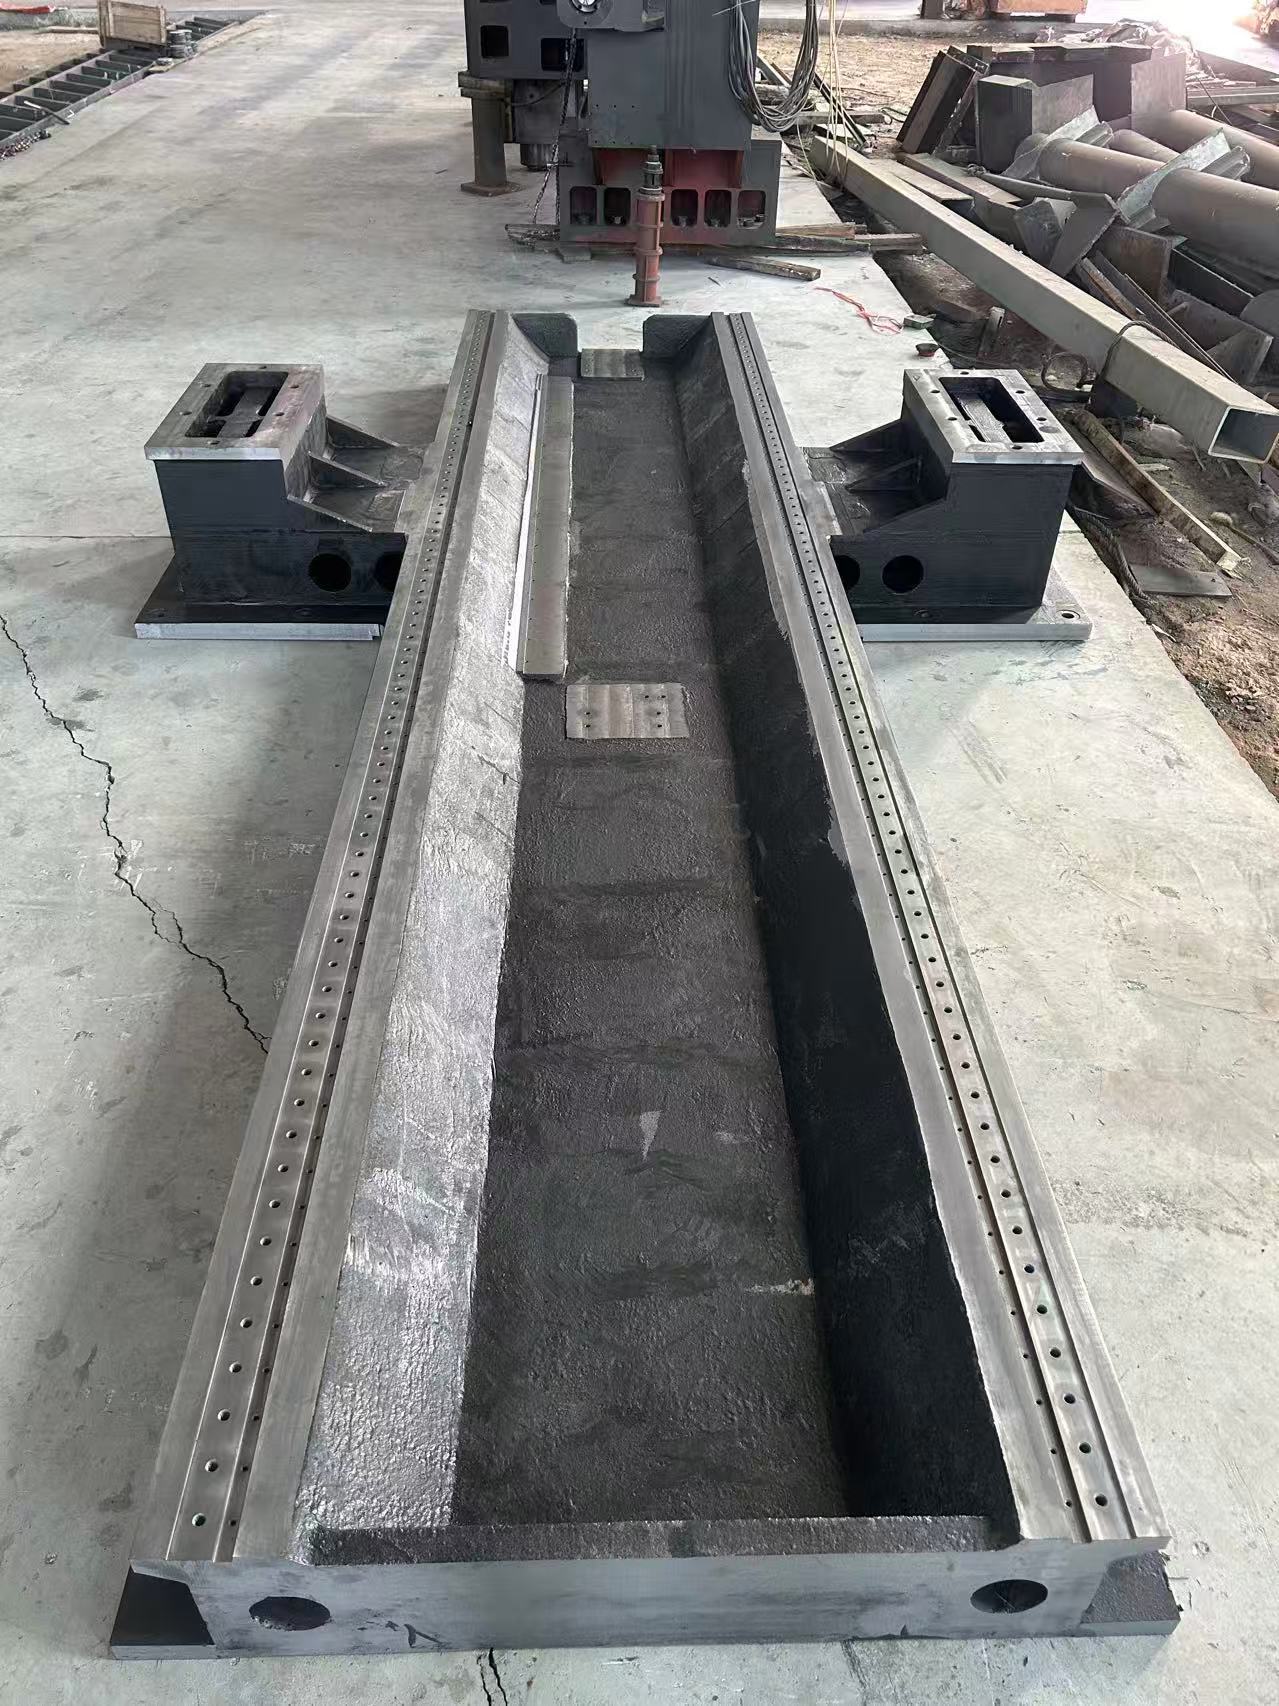
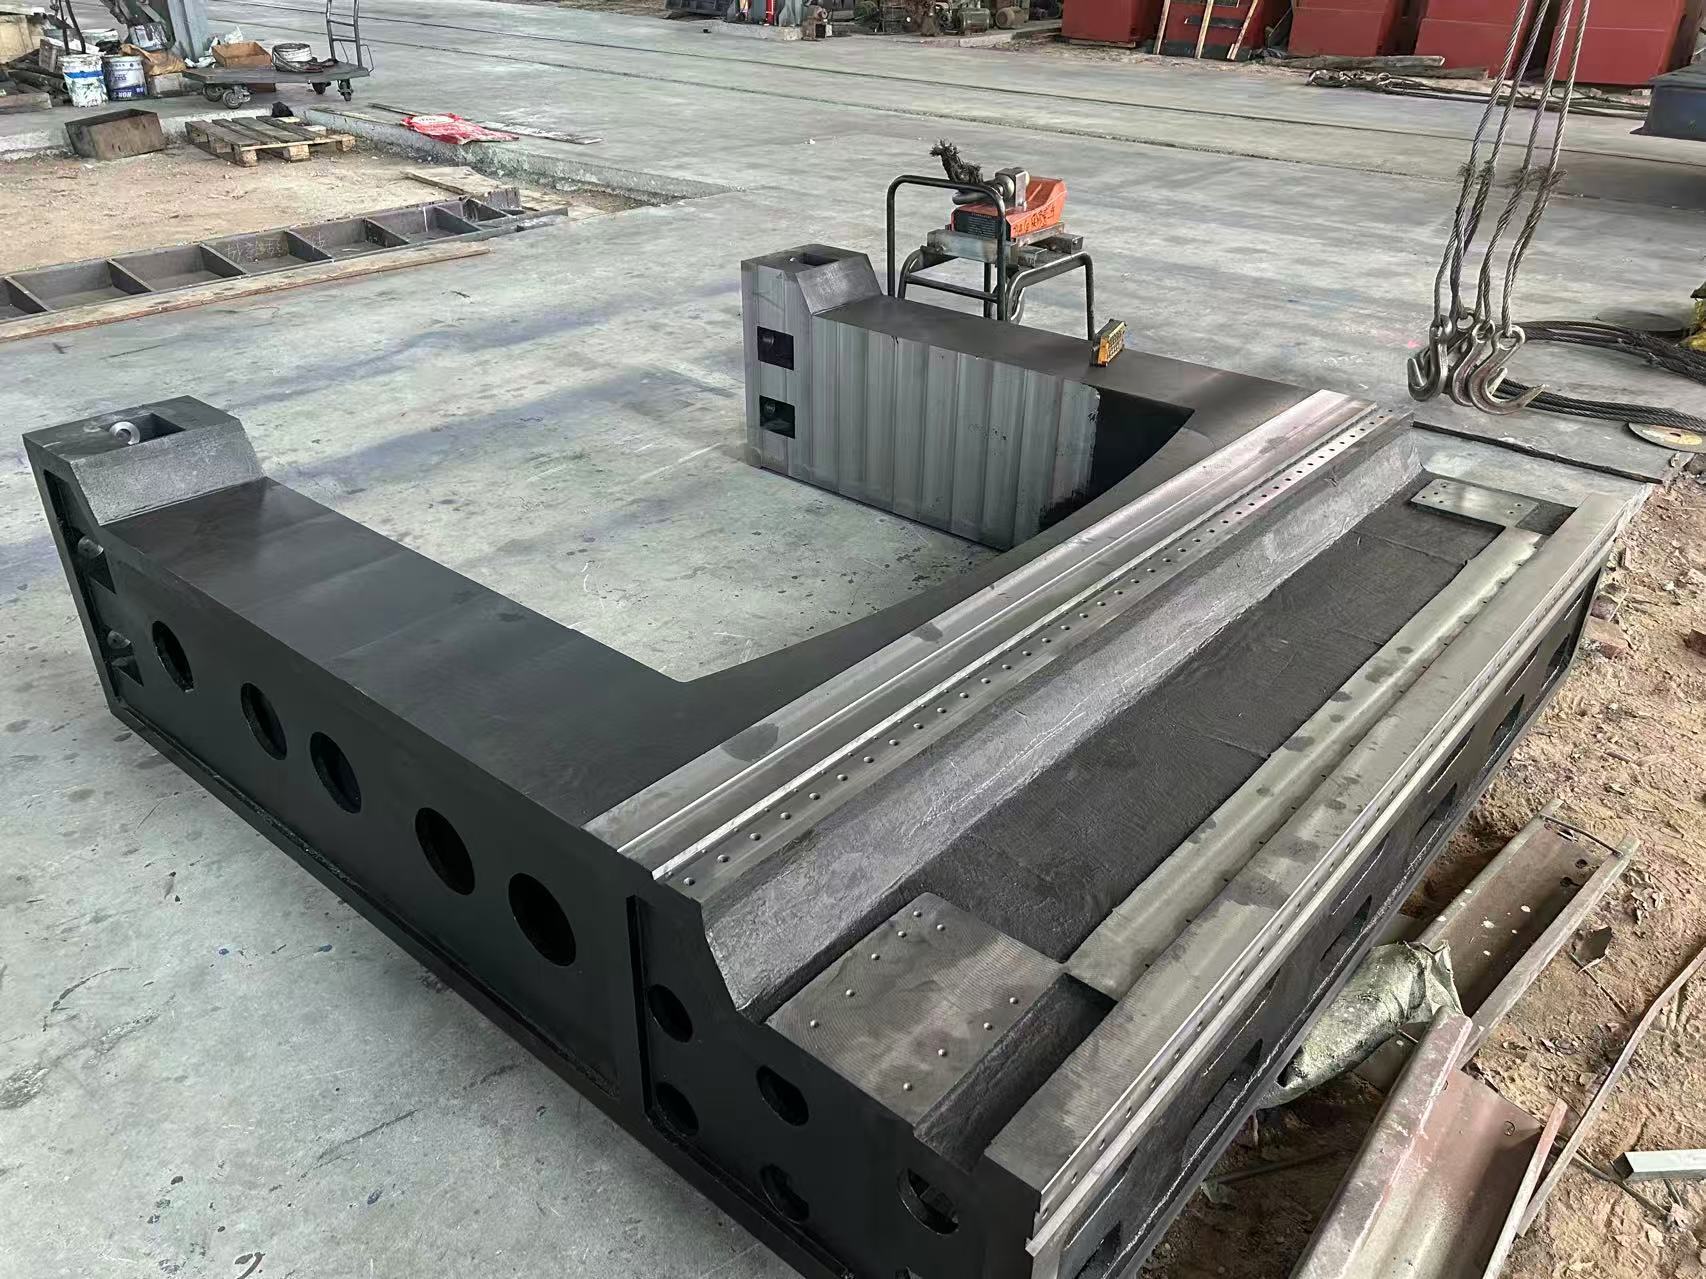
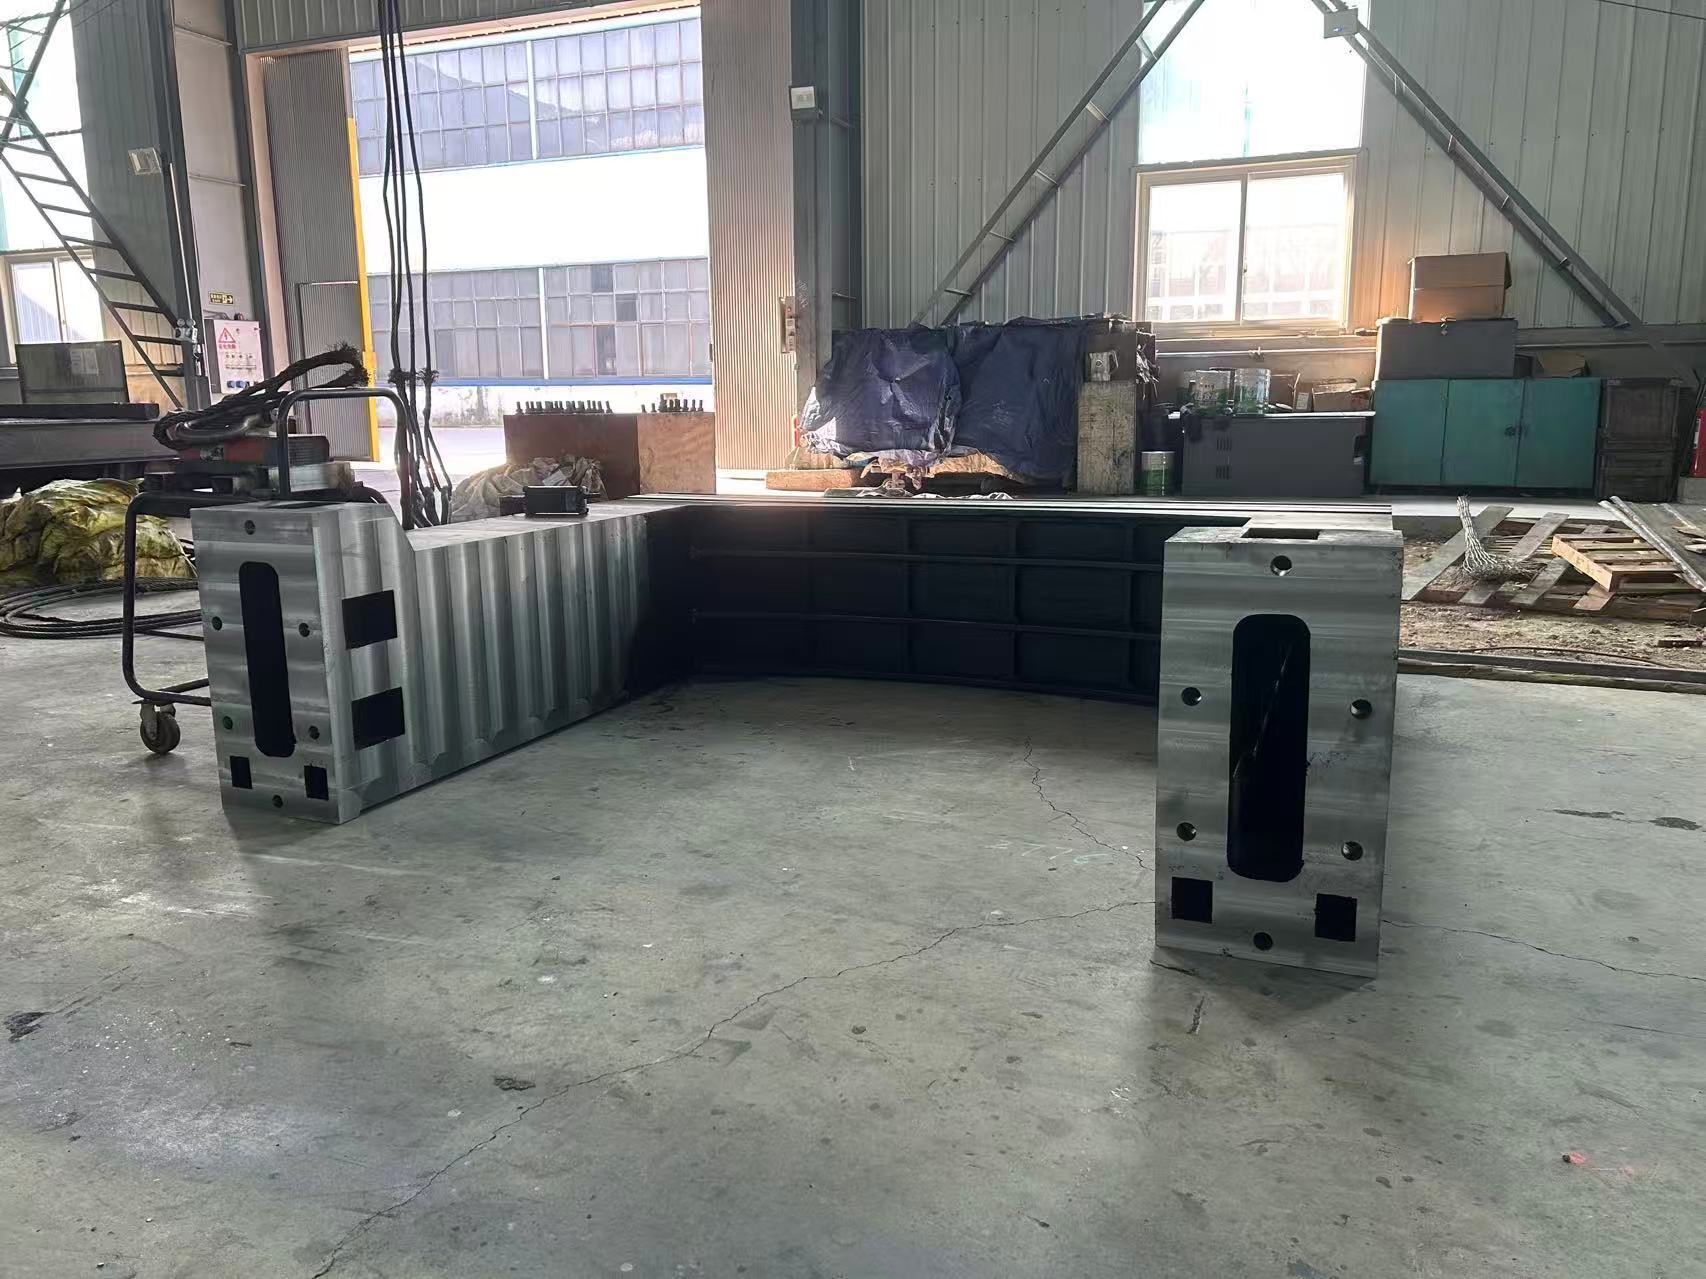
This large cast iron machine tool bed and industrial equipment base is specifically designed for ultra-large-scale equipment such as heavy-duty gantry milling machines, rolling mills, large CNC floor-type boring and milling machines, and heavy-duty testing equipment (e.g., 10m-class coordinate measuring machines). It takes “ultra-load-bearing cast iron material + ultra-large-size precision machining + anti-deformation structural design” as the core, overcoming the three major pain points of traditional large-scale bases: “insufficient load-bearing capacity leading to easy cracking, poor machining accuracy of large sizes, and excessive deformation during long-term use”.
Se selecciona cuidadosamente hierro fundido de alta resistencia (hierro fundido gris HT350/HT400, hierro dúctil QT600-3), combinándolo con la tecnología de mecanizado compuesto “fresadora de pórtico CNC de gran tamaño + taladrado y fresado de tipo piso”. Puede alcanzar un tamaño máximo de pieza única de 12000×5000×1500 mm, una capacidad de carga de 50 a 200 toneladas, una planicidad de ≤0,01 mm/1000 mm y una tasa anual de atenuación de precisión a largo plazo de ≤0,08%.
It is suitable for industries such as heavy machinery manufacturing, metallurgy, and aerospace. It helps to increase the machining accuracy of heavy-duty equipment by 25%, extend the service life of equipment by 3 times, and reduce the installation and commissioning cost of large-scale equipment by 30%.
Sistema de Funciones Centrales (Enfocado en Características de Gran Escala)
1. Materiales y Procesos Exclusivos para Fundiciones de Gran Tamaño
- Selección de Material de Hierro Fundido de Alta Resistencia:
◦ Hierro Fundido Gris HT350/HT400: El material principal para grandes bancadas de máquinas herramienta. La resistencia a la tracción es ≥350 MPa (para HT350) / 400 MPa (para HT400), y la dureza oscila entre 200 y 260 HB. La distribución optimizada de grafito laminar mejora la absorción de impactos (el coeficiente de absorción es 4 a 6 veces superior al del acero). Puede absorber vibraciones de alta frecuencia generadas por el husillo de máquinas herramienta de servicio pesado (10000–15000 rpm) o durante el funcionamiento de laminadores, evitando marcas de vibración en el mecanizado de piezas pesadas. Es adecuado para bancadas/bases con un peso unitario de ≤50 toneladas y dimensiones de ≤8000×4000 mm.
◦ Hierro Dúctil QT600-3/QT700-2: El material central para bases de equipos de servicio pesado (como bases de laminadores y de grandes máquinas de ensayo). La resistencia a la tracción es ≥600 MPa, la elongación es ≥3% y la tenacidad es 3 a 4 veces superior a la del hierro fundido gris. Puede soportar cargas de impacto del orden de 200 toneladas (como la fuerza de laminación en el proceso de laminación del acero o los impactos de elevación de piezas pesadas), previniendo el agrietamiento de grandes bases. Con una dureza de 220–280 HB, posee propiedades tanto antifatiga como resistentes al desgaste.
◦ Garantía de Proceso para Fundiciones de Gran Tamaño: Se adopta el proceso compuesto “moldeo por presión negativa con arena resinosa + fundición por espuma perdida” (para piezas grandes y complejas) para reducir porosidades y defectos de contracción en fundiciones de gran tamaño (tasa de defectos ≤0,3%). Tras 90–120 días de envejecimiento natural (50% más que las fundiciones convencionales) y tres tratamientos de envejecimiento artificial, se elimina más del 99,5% de tensiones internas, evitando deformaciones a largo plazo en estructuras grandes causadas por concentración de tensiones (deformación ≤0,1 mm/m en 10 años).
- Fortalecimiento de la Estabilidad en Todas las Condiciones de Trabajo:
Para abordar el problema de la sensibilidad a la deformación térmica en piezas de gran tamaño, mediante un “diseño de grosor de pared gradual” (el grosor de las paredes en partes clave de carga es de 50–100 mm, mientras que en las no portantes es de 30–50 mm) y “refuerzos integrados de disipación de calor”, se controla la deformación térmica de una base de 10 m de longitud dentro de ≤0,005 mm/m (con fluctuaciones ambientales de ±10 °C). La superficie cuenta con una protección de tres capas —“arenado y desoxidación + imprimación epoxi + capa superior resistente al desgaste”— que puede superar una prueba de niebla salina de ≥720 horas, adaptándose así al entorno de alta temperatura y alto polvo de los talleres metalúrgicos, así como al ambiente de erosión por fluidos de corte propio de los talleres de máquinas herramienta pesadas.
2. Tecnología de Mecanizado de Precisión para Tamaños Ultra Grandes
- Capacidad de mecanizado para vanos ultra largos:
Se adopta un esquema de mecanizado compuesto que incluye la “gran fresadora de pórtico CNC (carrera 12000×5000×1500 mm) + fresadora-taladradora de tipo piso (par de husillo 800 N·m)”, equipada con rieles guía de alta resistencia Swiss THK y rejillas Heidenhain alemanas (resolución 0,0001 mm), logrando:
◦ Mecanizado de rieles guía para grandes bancadas de máquinas herramienta: La longitud única de mecanizado de los rieles guía rectangulares o en forma de V es ≤8000 mm; la rectitud de los rieles guía es ≤0,008 mm/1000 mm (la rectitud total sobre 3000 mm es ≤0,02 mm); la rugosidad superficial es Ra≤3,2 μm (adecuado para aplicaciones de servicio pesado). La tolerancia del espaciado entre rieles es de ±0,01 mm, garantizando un desplazamiento estable de mesas deslizantes de gran peso (hasta 30 toneladas) sin atascos.
◦ Mecanizado de superficies de montaje para bases de equipos industriales: La planicidad de la superficie de montaje de grandes bases (como las bases de laminadores de 6000×3000 mm) es ≤0,01 mm/1000 mm, y la tolerancia posicional de los sistemas de orificios (orificios de posicionamiento de φ50–φ200 mm) es de ±0,015 mm. Es adecuado para fijar pernos de anclaje y pasadores de posicionamiento de equipos de gran carga, reduciendo así el tiempo de instalación y nivelación en obra.
◦ Mecanizado por empalme de piezas de tamaño ultragrande: Para bases de gran tamaño con una longitud ≥10 m (como las bases de máquinas de medición por coordenadas de 12 m de largo), se aplica la tecnología de “fundición en bloques + empalme in situ”. Las superficies de empalme se posicionan mediante espigas y se aseguran con tornillos de alta resistencia. El error de paso en la junta de empalme es ≤0,005 mm, y la planicidad global es ≤0,015 mm/1000 mm, cumpliendo con los requisitos generales de precisión de equipos de dimensiones extremas.
- Optimización de procesos de mecanizado de grandes dimensiones:
Se adopta un proceso de seis etapas: “fresado en bruto – recocido para alivio de tensiones – fresado semiacabado – tratamiento de envejecimiento – fresado de acabado – pulido”. Tras eliminar 70% de material sobrante mediante el fresado en bruto, se realiza un recocido para aliviar tensiones (manteniendo a 550–600 °C durante 8 horas) con el fin de evitar deformaciones en piezas fundidas de gran tamaño debido a la liberación de tensiones tras el mecanizado. Después del fresado de acabado, se deja un margen de pulido de 0,2–0,3 mm en la superficie principal, y se lleva a cabo un pulido integral mediante una máquina de pulido plano de gran tamaño (área de pulido ≤10 m²), asegurando la uniformidad de la planicidad y la suavidad de la superficie extensa.
3. Adaptación estructural y diseño funcional para equipos de gran carga
- Estructura ultraresistente a cargas y anti-deformación:
◦ Refuerzo tipo caja / nervios en panal: Las grandes bases adoptan un diseño de “estructura principal tipo caja + nervios de refuerzo en forma de panal” (espaciado entre nervios de 200–400 mm). Por ejemplo, una base de laminador de 6000×3000×800 mm presenta un aumento de rigidez a la flexión de 60%. Al soportar durante largos periodos un laminador de 150 toneladas, la deformación es ≤0,003 mm/m, evitando hundimientos de la base causados por la fuerza de laminación.
◦ Adaptación para elevación y transporte: Se reservan puntos de izado estandarizados (capacidad de carga ≥50 toneladas por punto, distribuidos en las cuatro esquinas de la base). Para piezas ultraanchas y ultralargas (como bancadas de 8000×4000 mm), se adopta el “diseño en bloques + empalme in situ”, controlando el peso máximo de transporte de cada bloque dentro de 30 toneladas, ajustándose así a las restricciones de transporte por carretera y ferrocarril. En las juntas de empalme se reservan orificios para pasadores de posicionamiento y ranuras de sellado, asegurando la hermeticidad global de la base empalmada (apropiada para bases de equipos con circuitos de refrigeración por agua).
- Adaptación a múltiples tipos de equipos de gran carga:
◦ Grandes bancadas de fresadoras de pórtico: Fabricadas en material HT400, con dimensiones de 6000×3000×800 mm, rectitud de los rieles guía ≤0,008 mm/1000 mm y capacidad de carga para la caja del husillo y el magazine de herramientas de hasta 40 toneladas. Son adecuadas para el mecanizado de ejes principales de turbinas eólicas (longitud de 8 m) y de grandes estructuras de maquinaria de construcción.
◦ Bases para laminadores: Fabricadas en material QT600-3, con dimensiones de 5000×4000×1200 mm, capacidad de carga total para el laminador de hasta 200 toneladas, planicidad de la superficie de montaje ≤0,01 mm/1000 mm y tolerancia posicional del sistema de orificios de ±0,015 mm. Son adecuadas para laminadores en caliente y en frío en la industria metalúrgica.
◦ Grandes bases para máquinas de medición por coordenadas: Fabricadas con material HT350, con dimensiones de 10000×3000×600 mm, planicidad ≤0,008 mm/1000 mm y rugosidad superficial Ra≤1,6 μm. Se reservan ranuras para el montaje de rejillas y orificios para el montaje de amortiguadores, siendo adecuadas para la detección de forma y posición de piezas de gran tamaño de clase 10 m (como secciones del fuselaje de aviones).
- Interfaces funcionales para equipos de servicio pesado:
La base dispone de circuitos de agua de refrigeración (diámetro de orificio 30–50 mm, caudal ≥20 l/min) e interfaces para tuberías hidráulicas (φ20–φ40 mm) destinados a grandes equipos, adaptándose al sistema de lubricación del laminador y al sistema de refrigeración del husillo de máquinas herramienta de servicio pesado. También se reservan orificios para sensores (φ8–φ15 mm), que pueden conectarse a sistemas de monitoreo de vibraciones y temperatura, permitiendo supervisar en tiempo real el estado operativo de la base de gran tamaño y alertar tempranamente sobre posibles riesgos de deformación.
Componentes principales del sistema
| Categoría de componentes |
Parámetros y configuración principales (mejorados para características de gran escala) |
| Grandes bancadas de máquinas herramienta de hierro fundido |
Material: Hierro fundido gris HT350/HT400; Dimensiones: Bloque único ≤8000×4000×1000 mm, ensamblado ≤12000×5000×1500 mm; Precisión: Rectitud del carril guía ≤0,008 mm/1000 mm, planicidad ≤0,01 mm/1000 mm; Capacidad de carga: ≤80 toneladas; Equipo de mecanizado: Fresadora de pórtico CNC de 12 m + rectificadora plana de gran tamaño |
| Grandes bases de equipos industriales |
Material: Hierro dúctil QT600-3/QT700-2 (servicio pesado), HT350 (convencional); Dimensiones: Bloque único ≤6000×4000×1200 mm, ensamblado ≤15000×6000×2000 mm; Precisión: Planicidad de la superficie de montaje ≤0,01 mm/1000 mm, tolerancia posicional de orificios ±0,015 mm; Capacidad de carga: 50–200 toneladas; Estructura: Refuerzos tipo caja + refuerzos tipo panal, con puntos de izado, circuitos de agua y orificios para sensores reservados |
| Componentes auxiliares |
Placas de amortiguación de impactos de servicio pesado (capacidad de carga ≤50 toneladas por conjunto, eficiencia de absorción de choques ≥85%); Tornillos de unión de gran tamaño (M30–M60, resistencia a la tracción ≥Grado 10.9); Cubiertas protectoras para los carriles guía (tipo placa de acero, adecuadas para recorridos ≤8 m); Herramientas de instalación y calibración in situ (nivel grande, precisión 0,01 mm/m) |
Casos típicos de aplicación industrial
- Bancada de fresadora de pórtico de 10 m: Utilizada por una fábrica de máquinas herramienta de servicio pesado para una fresadora de pórtico de 10 m × 4 m —— Adoptando una bancada dividida HT400 (2 secciones de 5 m × 4 m × 0,8 m ensambladas), la planicidad en la junta de unión es ≤0,005 mm, la rectitud de los rieles guía es ≤0,008 mm/1000 mm y soporta un peso de la caja del husillo de 35 toneladas. Al mecanizar un eje principal de energía eólica de 8 m de longitud, el error de cilindricidad se reduce de ±0,015 mm a ±0,005 mm, y el período de conservación de la precisión de la máquina herramienta se extiende de 1,5 años a 4 años.
- Base para laminador de 150 toneladas: Utilizada por una empresa metalúrgica para la base de un laminador en caliente —— Seleccionada con material QT600-3, con dimensiones de 5000×4000×1200 mm, planicidad de la superficie de montaje ≤0,01 mm/1000 mm, tolerancia posicional del sistema de orificios ±0,015 mm y capaz de soportar el peso total del laminador de 180 toneladas. Durante el proceso de laminación, la deformación de la base es ≤0,003 mm/m, la tolerancia del espesor del acero laminado se reduce de ±0,1 mm a ±0,03 mm y la tasa de calidad del producto aumenta en 28%.
- Base para máquina de medición por coordenadas de 12 m: Utilizada por una empresa aeronáutica para una gran máquina de medición por coordenadas de 12 m —— Adoptando una base ensamblada en HT350 (3 secciones de 4 m × 3 m × 0,6 m), la planicidad global es ≤0,01 mm/1000 mm y la rugosidad superficial es Ra≤1,6 μm. Combinada con amortiguación neumática, la repetibilidad del error de forma y posición en la detección de una sección del fuselaje de avión (longitud 10 m) se reduce de ±0,01 mm a ±0,003 mm, y la eficiencia de detección aumenta en 40%.
Ventajas competitivas principales
- Barrera de la capacidad de fabricación de ultra‑gran escala: Posee capacidad de fundición para piezas individuales de hasta 50 toneladas y dimensiones máximas de 8000×4000 mm. La tecnología de ensamblaje permite construir bases de ultra‑gran tamaño de 15000×6000 mm, resolviendo el problema tradicional de la fundición —“las piezas de ultra‑gran tamaño no pueden formarse de manera integral”— y satisfaciendo la demanda de equipos de servicio pesado por una “estructura integral”.
- Doble ventaja: capacidad de carga ultraalta y estabilidad a largo plazo: El material HT400/QT600-3 posee una capacidad de carga de 50 a 200 toneladas. Combinado con un tratamiento de envejecimiento de 90 a 120 días, la deformación de la base de gran tamaño en 10 años es ≤0,1 mm/m, lo cual resulta mucho mejor que la de las bases de estructura soldada (deformación ≥0,5 mm/m en 5 años), reduciendo así las pérdidas ocasionadas por calibraciones frecuentes y paradas de equipos de alta resistencia.
- Precisión de mecanizado controlable para tamaños grandes: Se adopta el mecanizado compuesto mediante fresadora de pórtico CNC de 12 m junto con una rectificadora de gran tamaño, logrando una planicidad elevada de ≤0,01 mm/1000 mm y un error de empalme de ≤0,005 mm, garantizando la precisión de instalación y la estabilidad operativa de equipos de ultra gran tamaño y evitando fallos del equipo causados por “precisión descontrolada en dimensiones grandes”.
- Significativas ventajas económicas integrales: El costo de las bases grandes de hierro fundido es 25% inferior al de las estructuras soldadas (que requieren el ensamblaje de múltiples placas de acero), además no presenta riesgo de fisuración debido a tensiones de soldadura. El mantenimiento es sencillo y solo se requiere una calibración de precisión anual; el coste anual de mantenimiento representa menos de un tercio del de las bases soldadas.
- Gran adaptabilidad a la personalización: Permite la personalización de tamaños ultra grandes (≤15 m), capacidades de carga especiales (≤200 toneladas) e interfaces complejas (múltiples circuitos de agua/circuitos de aceite). La estructura puede optimizarse según los planos de instalación de equipos de alta resistencia (como laminadores, máquinas herramienta de gran tamaño y máquinas de ensayo), logrando una adaptación precisa entre “equipo y base”.
Servicios de personalización multidimensional completa
- Personalización de parámetros a escala ultra grande:
◦ Personalización de dimensiones: Bloque único 5000×3000 mm–8000×4000 mm, ensamblaje 10000×5000 mm–15000×6000 mm, espesor 500–2000 mm;
◦ Personalización de capacidad de carga: 50 toneladas (convencional), 100–120 toneladas (alta resistencia), 150–200 toneladas (ultra alta resistencia). El espesor de las paredes y los refuerzos se optimizan según el peso del equipo.
- Personalización de materiales y procesos:
◦ Selección de materiales: HT350 (maquinaria convencional de gran tamaño), HT400 (maquinaria de alta precisión), QT600-3 (equipos de alta resistencia), QT700-2 (equipos de impacto ultraresistentes);
◦ Mejora de procesos: Envejecimiento prolongado extremo (120 días), temple superficial de los rieles guía (dureza 50–55 HRC, para condiciones de alto desgaste), rectificado de precisión de las superficies de empalme (Ra≤0,8 μm).
- Servicios de apoyo in situ:
◦ Transporte e instalación: Ofrecer esquemas de transporte dividido para piezas de ultra gran tamaño, asistencia in situ en el ensamblaje (incluyendo posicionamiento, fijación y sellado) y servicios coordinados para equipos de izado de gran porte;
◦ Calibración de precisión: Realizar detección de planicidad con una precisión de 0,0