
2024-05-13T10:50:24+00:00
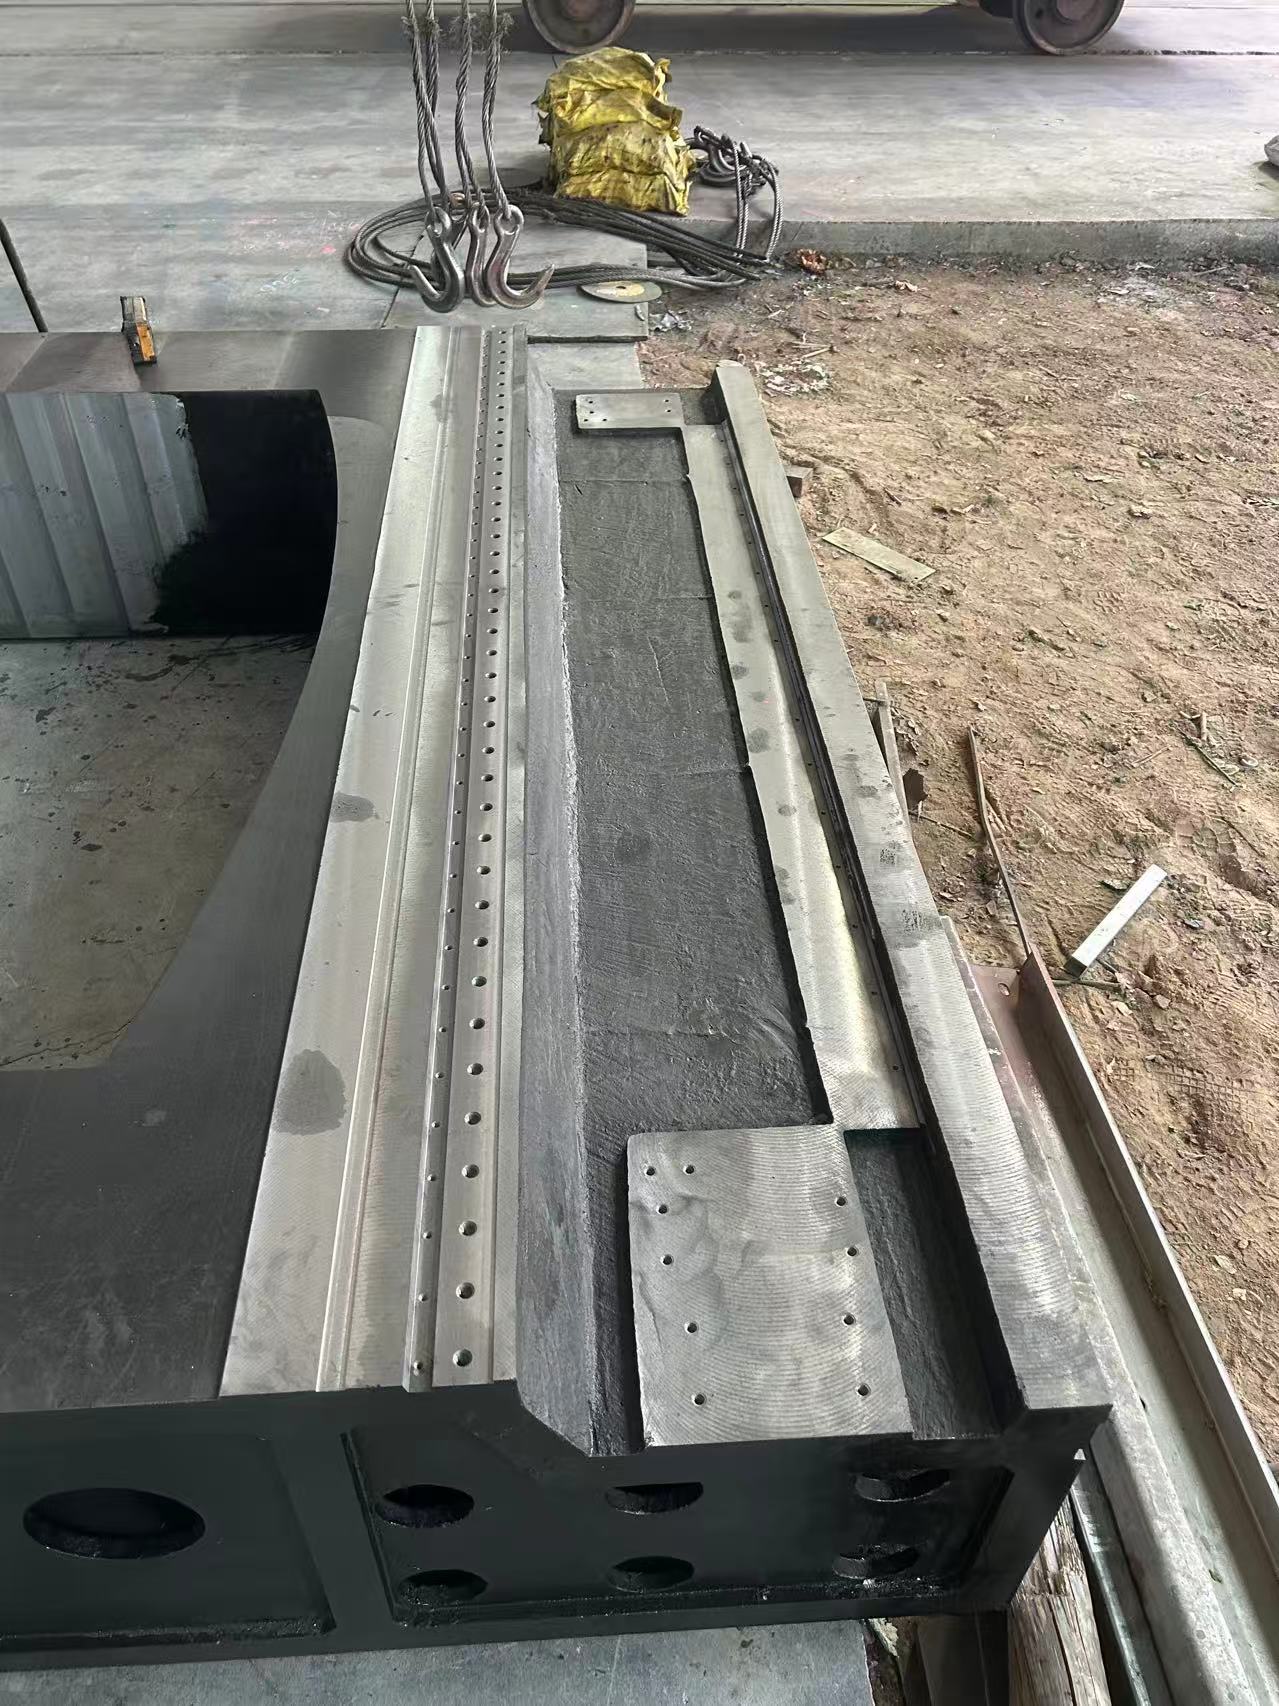
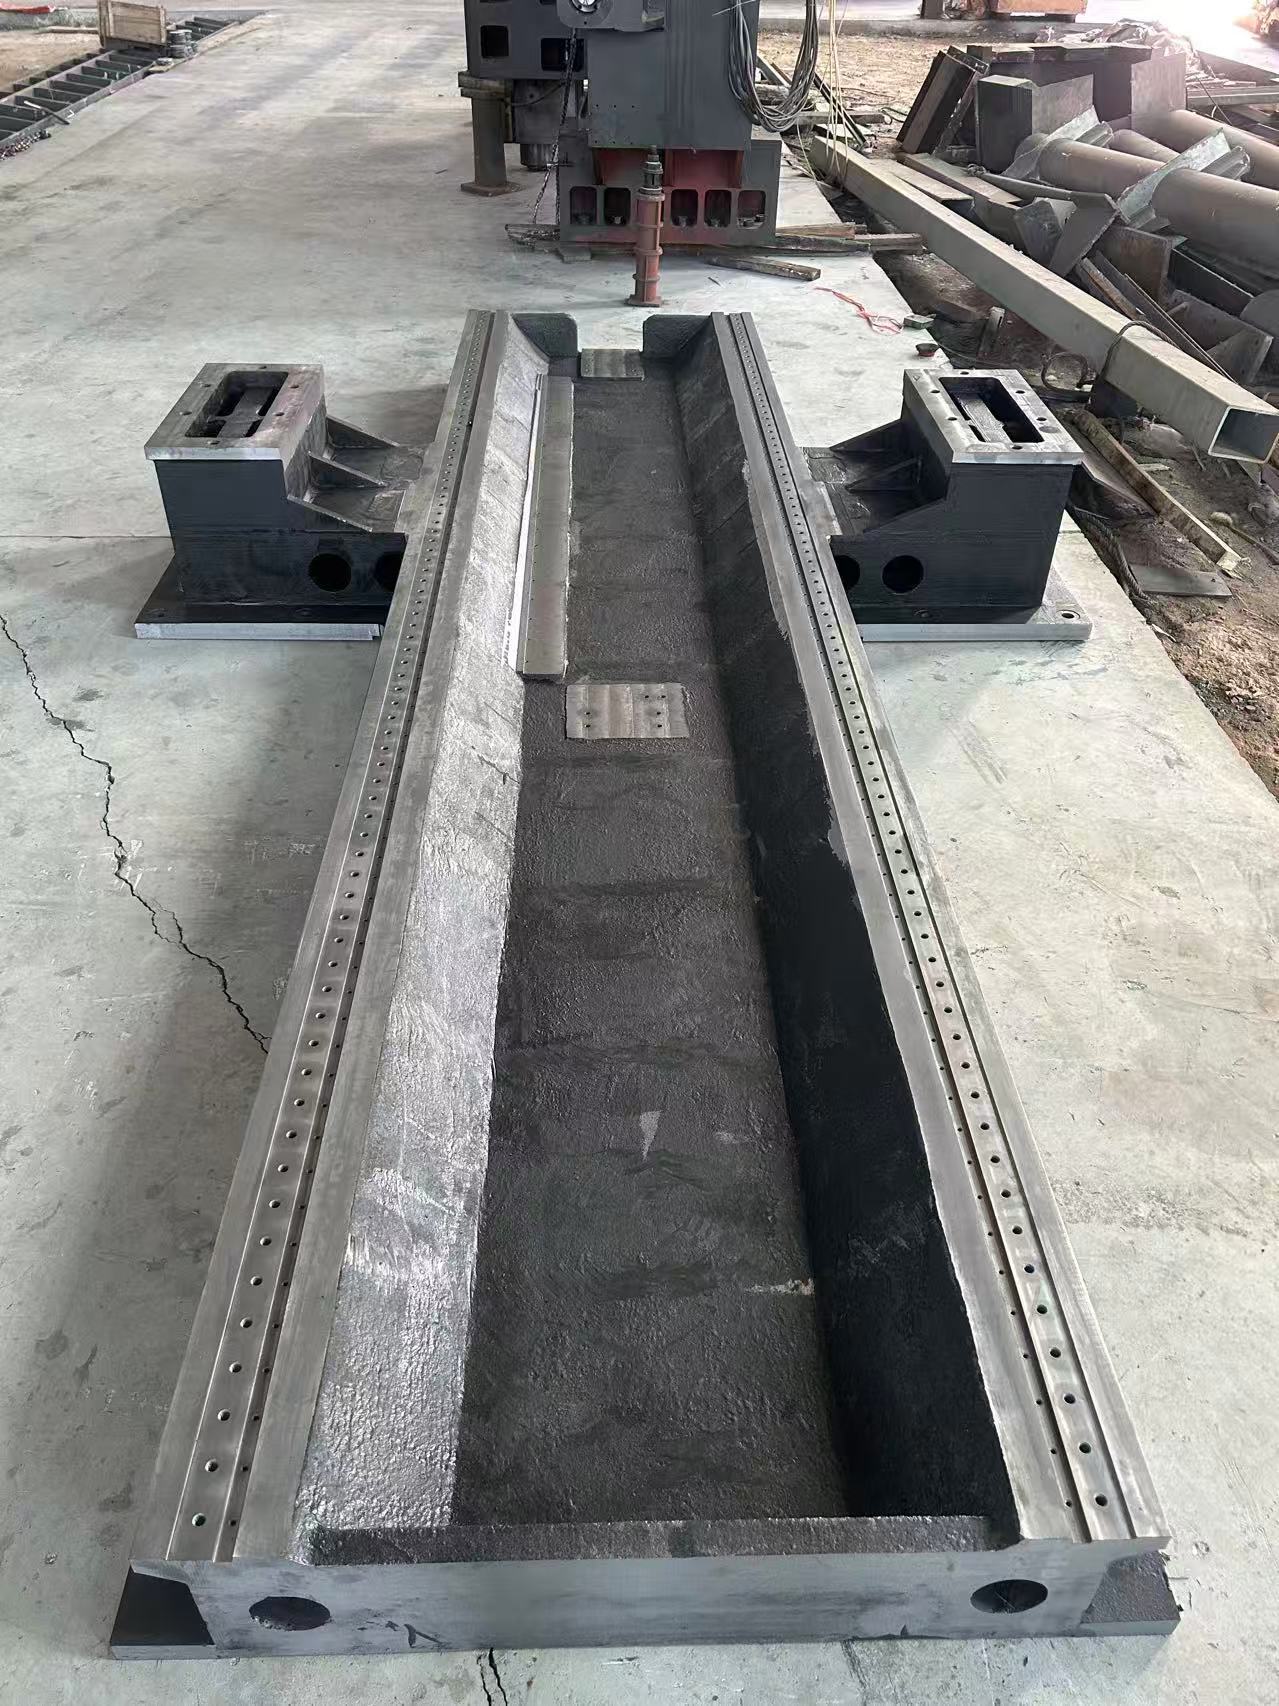
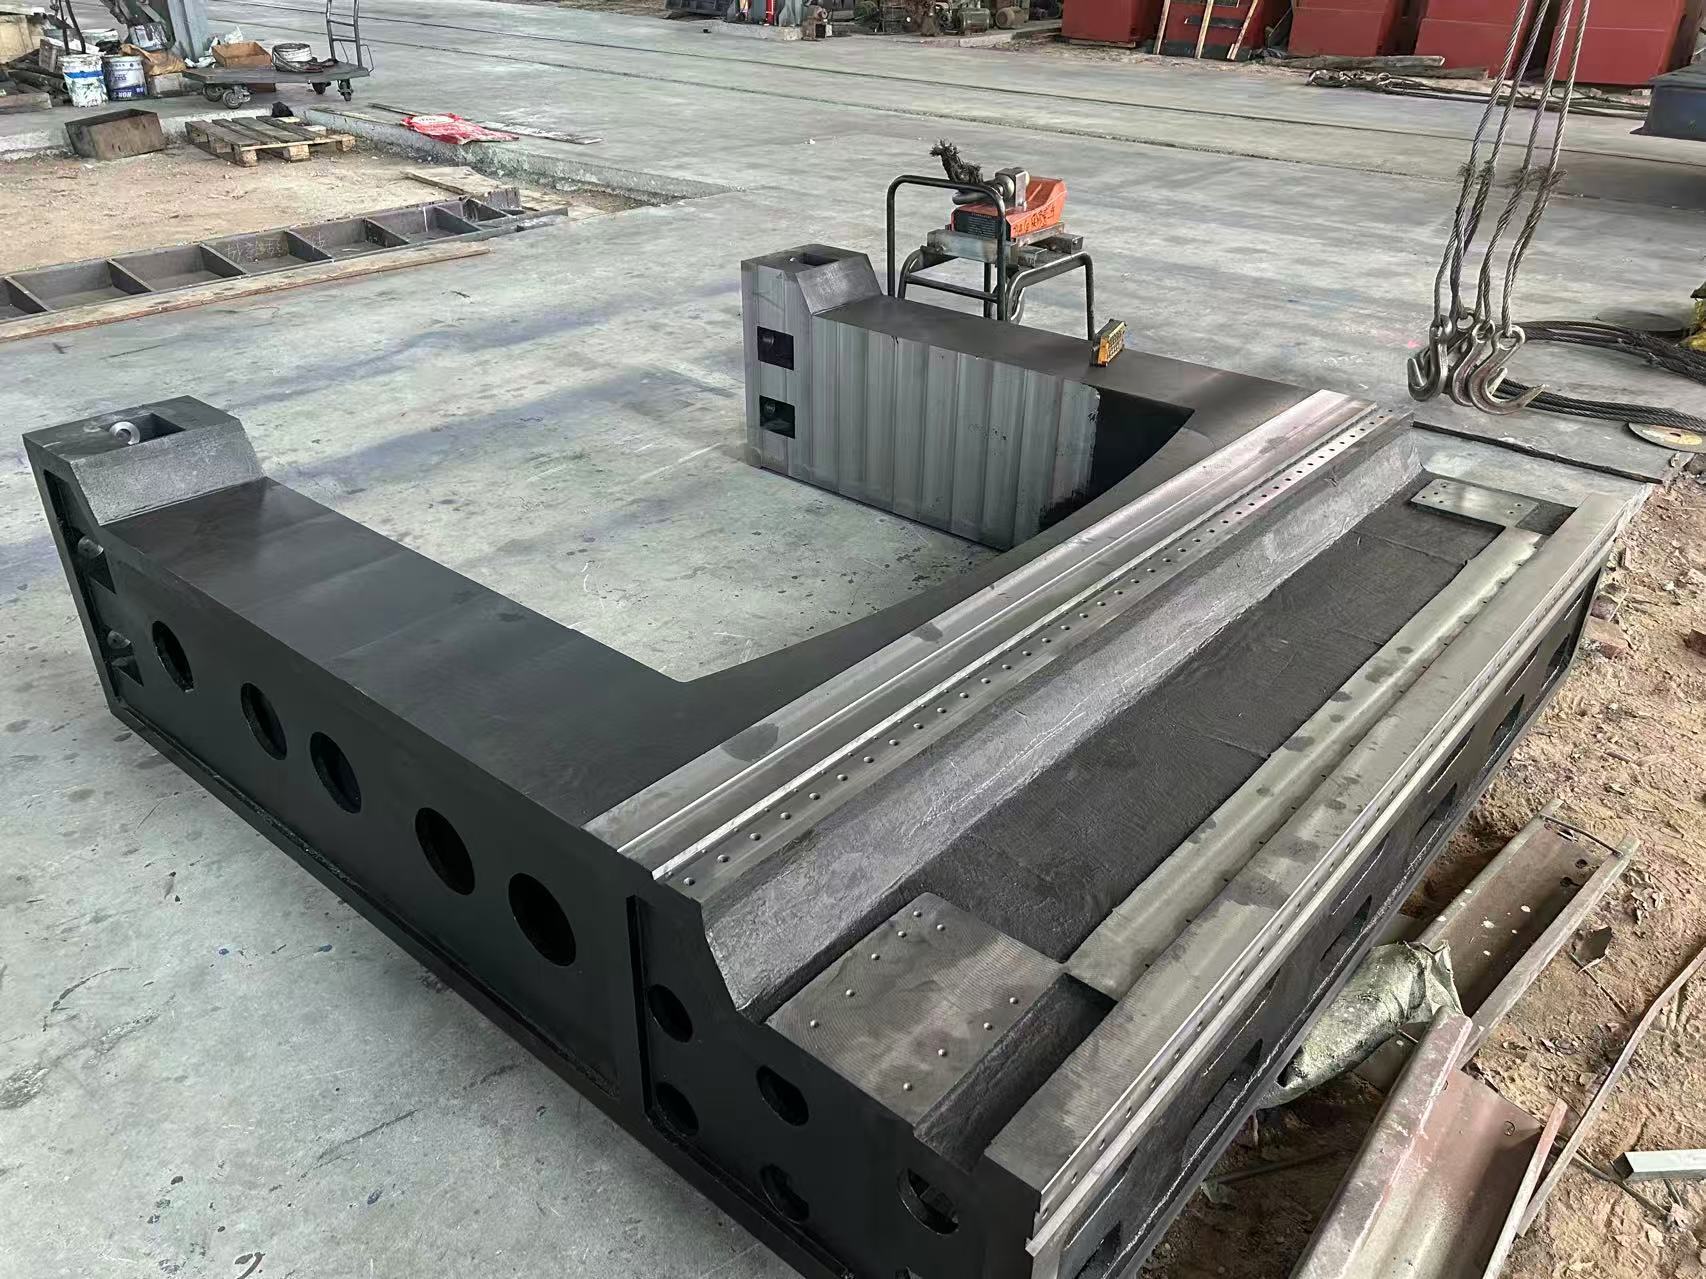
高強度鋳鉄(HT350/HT400のグレーチュウ鉄、QT600-3のダクタイル鋳鉄)を厳選し、「大型CNCガントリーフライス盤+床置き型ボーリング・フライス盤」による複合加工技術を組み合わせることで、最大単体寸法12000×5000×1500mm、耐荷重50~200トン、平面度≤0.01mm/1000mm、長期精度低下率年間≤0.08%を実現しています。
2024-07-03T17:26:21+08:00
◦ HT350/HT400 グレーチュウ鉄:大型工作機械のベッド部材の主材料。引張強度はHT350で≥350MPa、HT400で≥400MPa、硬度は200~260HBです。最適化されたフレーク状黒鉛の分布により衝撃吸収性が向上(鋼材の4~6倍の衝撃吸収係数)。重量切削工具の主軸(10000~15000rpm)や圧延機の稼働時に発生する高周波振動を効果的に吸収し、重切削ワークの加工において振動痕の発生を防止します。単体重量≤50トン、サイズ≤8000×4000mmのベッド・ベースに適しています。
◦ QT600-3/QT700-2 ダクタイル鋳鉄:圧延機台や大型試験機台など、重量級設備の基礎部材の核心材料。引張強度≥600MPa、伸び率≥3%、靭性はグレーチュウ鉄の3~4倍。鋼材圧延時の圧延力や重切削ワークの吊り上げ衝撃といった200トン級の衝撃荷重にも耐え、大型基礎の亀裂発生を防ぎます。硬度220~280HBで、疲労強度と耐摩耗性を両立しています。
◦ 大型鋳造品の工程保証:複雑な大型部品向けに「樹脂砂負圧成形+ロストフォーム鋳造」の複合工法を採用することで、大型鋳物の気孔や収縮欠陥を低減(不良率≤0.3%)。90~120日間の自然時効(従来鋳物比50%長時間)と3回の人工時効処理を経て、内部応力を99.5%以上除去。応力集中による大型構造物の長期変形を回避し(10年間で変形≤0.1mm/m)、高い寸法安定性を確保します。
大型部品の熱変形に対する敏感さという課題に対処するため、「壁厚勾配設計」(主要な荷重支持部の壁厚は50~100mm、非荷重部は30~50mm)と「一体型放熱リブ」を採用することで、長さ10mのベースの熱変形を環境温度変動±10℃の条件下で≤0.005mm/m以内に抑制しています。表面には「サンドブラストによる脱脂・錆除去+エポキシプライマー+耐摩耗性上塗り」の三層保護を施し、塩水噴霧試験において720時間以上の耐久性を確保。冶金工場の高温多塵環境や、大型工作機械工場における切削油による腐食環境にも対応します。
「大型CNCガントリーフライス盤(ストローク12000×5000×1500mm)+フロアタイプボーリング・フライス盤(主軸トルク800N・m)」の複合加工方式を採用し、スイス製THKの重荷重用ガイドレールおよびドイツ製ハイデンハインの格子センサー(分解能0.0001mm)を装備することで、以下の性能を実現しています。
2024-07-03T17:24:21+08:00
◦ 産業設備用ベースの据付面加工:6000×3000mm規模の圧延機ベースなど、大型ベースの設備据付面の平面度は1000mm当たり0.01mm以下、φ50~φ200mmの位置決め穴群の位置公差は±0.015mm以内です。重量級設備のアンカーボルトや位置決めピンの固定に適しており、現場での据付・水平調整時間を大幅に短縮できます。
◦ 超大型部品の継ぎ合わせ加工:長さ10m以上(例:12m級の大型三次元測定機ベース)の超大型ベースについては、「ブロック鋳造+現場継ぎ合わせ」の技術を採用。継ぎ合わせ面はスパイクにより位置決めし、高強度ボルトで締結します。継ぎ手部の段差誤差は0.005mm以下、全体の平面度は1000mm当たり0.015mm以下で、超大型設備の総合的な精度要件を満たします。
「荒削り加工―応力緩和焼なまし―半仕上げ削り―時効処理―仕上げ削り―ラップ加工」という6工程のプロセスを採用しています。まず、荒削りで許容差の70%を除去した後、応力緩和焼なまし(550~600℃で8時間保持)を行って、加工後の応力解放による大型鋳造品の変形を防止します。仕上げ削りの後は、大型表面に0.2~0.3mmのラップ加工用の余裕を残し、大型平面ラップ盤(ラップ面積≤10m²)で全体的な研磨を実施することで、大型表面の平坦性と滑らかさの均一性を確保します。
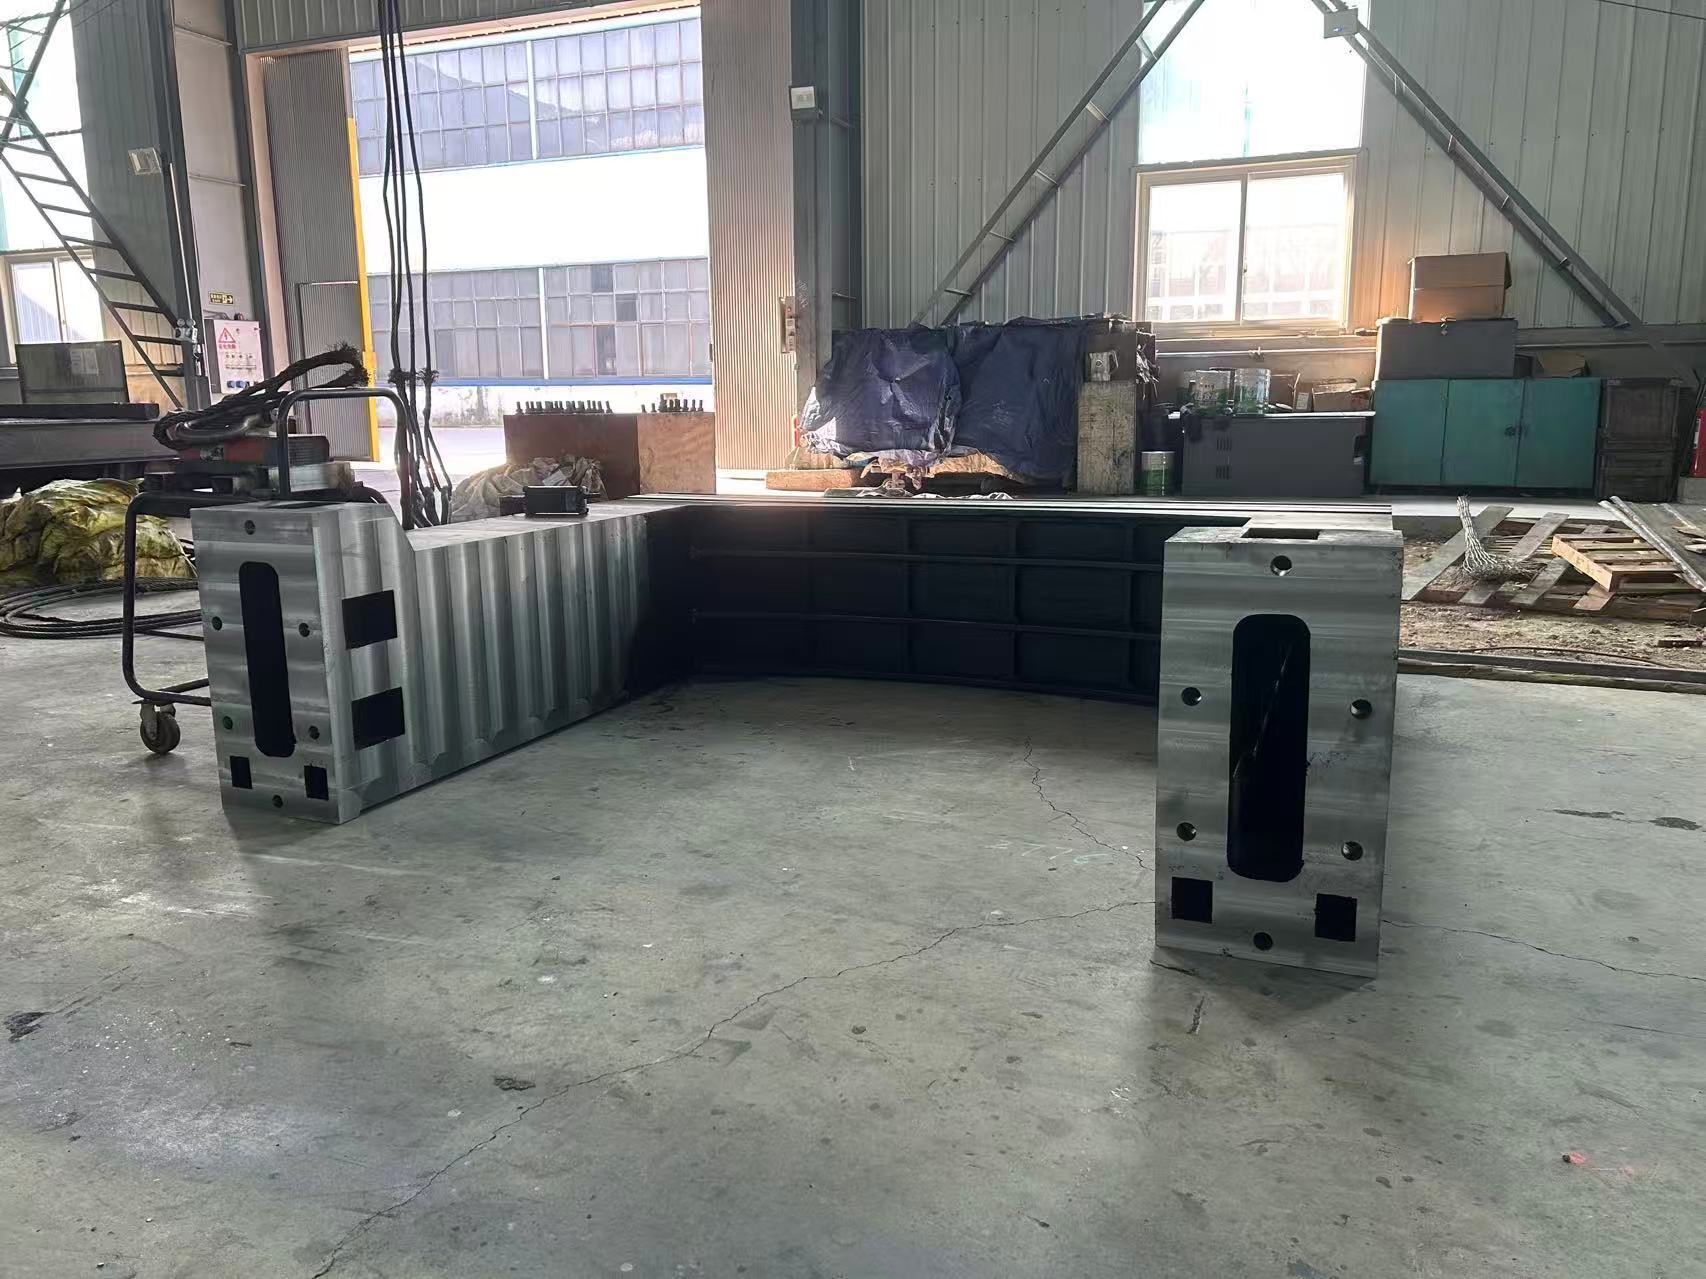
◦ ボックス型/ハニカム状リブ補強:大型ベースでは「ボックス型主構造+ハニカム状補強リブ」の設計を採用しています(リブ間隔200~400mm)。例えば、6000×3000×800mmの圧延機ベースでは、曲げ剛性が60%向上し、150トン級の圧延機を長期間稼働させても変形量は≤0.003mm/mに抑えられ、圧延力によるベース沈下を防ぎます。
◦ 荷揚げ・輸送への対応:標準化された荷揚げポイントを設け(各ポイントの耐荷重≥50トン、ベース四隅に配置)、超幅広・超長尺部品(例:8000×4000mmのベッド)については「ブロック設計+現場での継ぎ合わせ」を採用し、単一ブロックの最大輸送重量を30トン以内に抑え、道路・鉄道輸送の制限に対応しています。継ぎ手部分には位置決めピン穴やシール溝を設け、継ぎ合わせたベース全体の密閉性を確保しています(冷却水回路を備えた設備ベースにも適応)。
◦ 大型ガントリー型マシニングセンターベース:HT400材質、サイズ6000×3000×800mm、ガイドレールの直線度≤0.008mm/1000mm、主軸箱+ツールマガジンの耐荷重≤40トン。風力発電用主軸(長さ8m)や大型建設機械フレームの加工に適しています。
2024-07-03T17:22:21+08:00
◦ 大型三次元測定機ベース:HT350材質、サイズ10000×3000×600mm、平面度≤0.008mm/1000mm、表面粗さRa≤1.6μm。グレーティング取付溝やショックアブソーバー取付穴を備え、10mクラスの大型部品(航空機胴体部品など)の形状・位置検出に適しています。
ベースには、大型設備向けの冷却水回路(穴径30~50mm、流量≥20L/min)および油圧配管用インターフェース(φ20~φ40mm)を備え、圧延機の潤滑システムや重工作機械の主軸冷却システムに対応しています。また、センサー取付用の穴(φ8~φ15mm)も設けられており、振動監視システムや温度監視システムと接続することで、大型ベースの稼働状態をリアルタイムでモニタリングし、変形リスクを早期に警戒することが可能です。
| コンポーネントカテゴリ | コアパラメータと構成(大型化特性に強化) |
| 大型鋳鉄製工作機械ベッド | 材料:HT350/HT400 灰鋳鉄;サイズ:一体型 ≤8000×4000×1000mm、継ぎ足し型 ≤12000×5000×1500mm;精度:ガイドレールの直角度 ≤0.008mm/1000mm、平面度 ≤0.01mm/1000mm;耐荷重:≤80トン;加工設備:12m CNCガントリーフライス盤+大型平面研削盤 |
| 大型産業用設備ベース | 材料:QT600-3/QT700-2 ダクタイル鋳鉄(重作業用)、HT350(従来型);サイズ:一体型 ≤6000×4000×1200mm、継ぎ足し型 ≤15000×6000×2000mm;精度:取り付け面の平面度 ≤0.01mm/1000mm、穴の位置許容差 ±0.015mm;耐荷重:50~200トン;構造:箱型リブ+ハニカムリブ、吊り上げ用ポイント・冷却水回路・センサー用穴を予備設置 |
| 補助部品 | 重作業用防振パッドアイアン(1セットあたり耐荷重 ≤50トン、防振効率 ≥85%);大型継ぎ足しボルト(M30~M60、引張強度 ≥等級10.9);ガイドレール保護カバー(鋼板タイプ、ストローク ≤8m に対応);現場据付・校正用工具(大型水平器、精度 0.01mm/m) |
◦ サイズカスタマイズ:単体ブロック 5000×3000mm~8000×4000mm、継ぎ合わせ 10000×5000mm~15000×6000mm、板厚 500~2000mm;
◦ 耐荷重カスタマイズ:50トン(通常型)、100~120トン(重作業用)、150~200トン(超重作業用)。壁厚および補強リブは、設備重量に応じて最適化されます。
◦ 材質選定:HT350(通常の大型工作機械)、HT400(高精度工作機械)、QT600-3(重作業用設備)、QT700-2(超重作業用衝撃設備);
◦ 工法強化:超長時間の時効処理(120日間)、ガイドレール表面の焼入れ処理(硬度50~55HRC、摩耗が激しい用途向け)、継ぎ合わせ面の精密研削仕上げ(Ra≤0.8μm)。
◦ 輸送・据付:超大型部材については分割輸送計画を提供し、現場での継ぎ合わせ指導(位置決め、締結、シーリングを含む)および大型クレーン設備の調整サービスを実施します。
◦ 精密校正:平面度測定を精度0.0で行います。




