Panoramica della soluzione
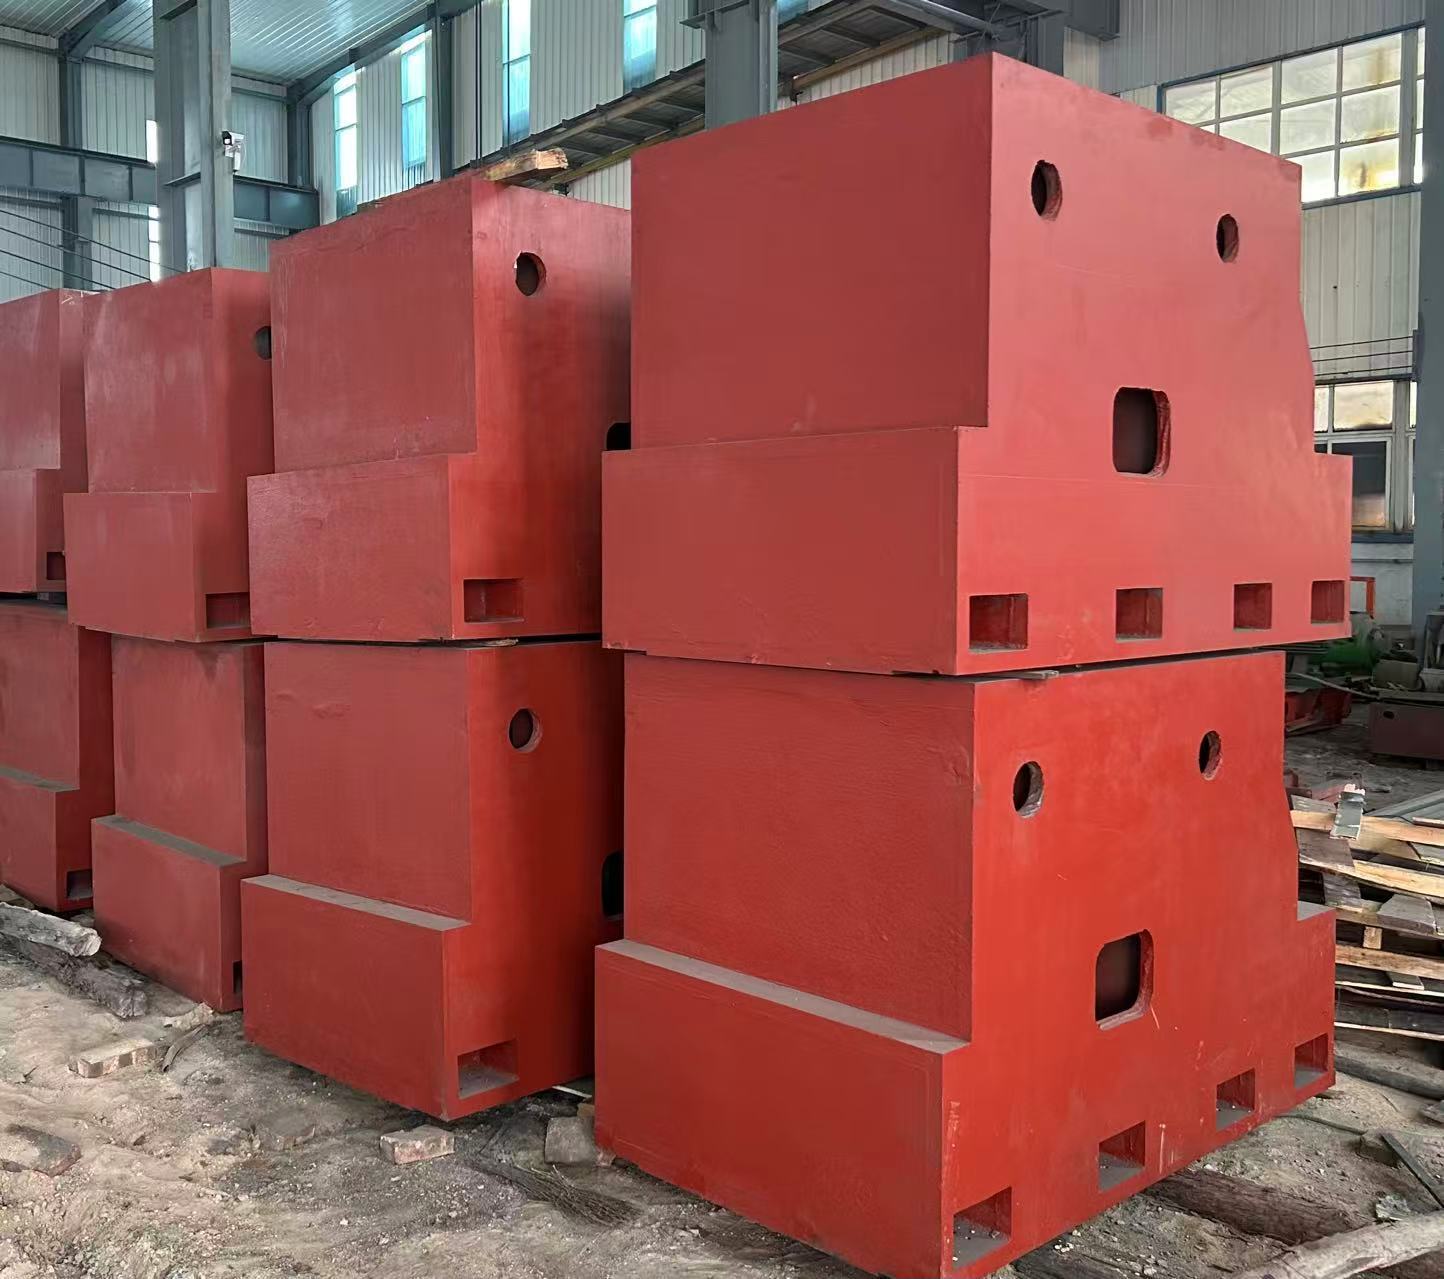
This cast iron machine tool column and large-scale industrial equipment support frame is specifically designed for vertical machining centers, gantry milling machines, CNC boring machines, metallurgical rolling mills, wind turbine main frames, and other equipment. With “vertical precision control + ultra-load-bearing support + cast iron material enhancement” as the core, it overcomes the four major pain points of traditional support structures: “rapid vertical precision attenuation, insufficient load-bearing leading to easy bending, poor vibration resistance affecting equipment performance, and difficulty in installing large-scale frames”.
High-quality materials are carefully selected, including QT500-7/QT600-3 ductile iron (the main material for machine tool columns), HT350-HT400 gray cast iron (for conventional support), and QT700-2 ductile iron (for ultra-heavy-duty frames). Through processes such as “CNC milling + guideway precision grinding + ultra-long aging treatment”, the verticality of machine tool columns is ≤0.002mm/m, the straightness of guideways is ≤0.003mm/m, the load-bearing capacity of large-scale support frames is 50-200 tons, the vertical settlement is ≤0.005mm per year, and the long-term precision attenuation rate of the entire structure is ≤0.05% per year.
It covers industries such as machine tool manufacturing, metallurgy, wind power, and heavy machinery. It helps to increase the movement precision of machine tool spindle boxes by 40%, improve the operational stability of large-scale equipment by 60%, and shorten the installation and commissioning cycle by 35%.
Core Function System (Focusing on the Core of “Vertical Support”)
1. Materiali in Ghisa e Processi di Miglioramento Verticale
- Selezione gerarchica dei materiali (adattata alle diverse esigenze di carico verticale):
◦ Colonne per macchine utensili (ghisa sferoidale QT500-7/QT600-3): la resistenza alla trazione è ≥500 MPa (per QT500-7) / 600 MPa (per QT600-3), la resistenza alla flessione è ≥700 MPa / 800 MPa e presenta un’eccellente resistenza alla fatica (capace di sopportare 10⁶ cicli di sollecitazione dovuti ai movimenti ascendenti e discendenti della cassettta mandrino). La deformazione verticale è ≤0,001 mm/m (sotto un carico di 30 tonnellate). La superficie delle guide può essere opzionalmente temprata (durezza 50–55 HRC), raddoppiando così la resistenza all’usura e rendendola adatta a scenari che richiedono una guida ad alta precisione, come centri di lavoro verticali e alesatrici CNC.
◦ Large-Scale Industrial Equipment Support Frames (HT400/QT600-3/QT700-2): For conventional vertical load-bearing (50-100 tons), HT400 is selected (its shock absorption coefficient is 3-5 times that of steel, absorbing equipment vibration). For heavy-duty load-bearing (100-150 tons), QT600-3 is chosen. For ultra-heavy-duty (150-200 tons, such as rolling mill housings and wind turbine main frames), QT700-2 is adopted (with a tensile strength of ≥700MPa and an elongation of ≥2%). The frame material must have the ability to resist wind loads and temperature deformation, and anti-corrosion coating treatment can be selected for outdoor scenarios (wind power).
- Processi Esclusivi per la Precisione Verticale:
◦ Colonne per macchine utensili: viene adottato il metodo della “colata integrale” (per evitare deviazioni verticali causate dalle giunzioni). Si utilizza il processo “modellazione in sabbia resinosa + colata a step” per ridurre i difetti interni (tasso di difetti ≤0,3%). Dopo 90–120 giorni di invecchiamento naturale e 2 cicli di invecchiamento artificiale (mantenendo a 550–600 °C per 8 ore), oltre il 99,5% delle tensioni interne viene eliminato, prevenendo la “flessione laterale” della colonna dovuta al rilascio di stress durante l’uso prolungato (attenuazione della precisione verticale ≤0,01 mm/m in 10 anni). La superficie delle guide subisce le fasi di “fresatura grezza – semifinitura – finitura – rettifica”, con una linearità ≤0,003 mm/m e una rugosità superficiale Ra≤0,8 μm.
◦ Large-Scale Support Frames: For ultra-large-scale frames (height ≥5m), the “block casting + on-site splicing” method is used. The splicing surfaces are provided with spigot positioning (tolerance H7/h6), and high-strength bolts (M40-M60, Grade 12.9) are used. The verticality after splicing is ≤0.008mm/m. The installation surface undergoes “finish milling – lapping”, with a flatness of ≤0.01mm/1000mm, ensuring the positioning accuracy with the top/bottom of the equipment.
2. Colonne delle macchine utensili: guida verticale e garanzia di precisione
(1) Struttura di guida verticale ad alta precisione
- Ottimizzazione della via di corsa e del sistema di guida:
◦ Guide rettangolari: Adatte per casse mandrino di grande peso (peso ≤30 tonnellate), la larghezza della superficie guida è di 80‑200 mm, la verticalità è ≤0,002 mm/m, l’area di contatto con lo scivolo è ≥90%, e la precisione del movimento verticale della cassa mandrino è ≤0,002 mm/1000 mm (ad esempio, l’asse Z dei centri di lavoro verticali).
◦ Guide a coda di rondine: Struttura compatta (adatta a colonne di piccole e medie dimensioni), con un angolo di 55°/60°; lo spazio può essere regolato finemente tramite inserti; la precisione di guida è ≤0,003 mm/m ed è indicata per scenari con spazi ristretti (come le colonne delle alesatrici CNC).
◦ Double Guideway Symmetrical Layout: Large gantry milling machine columns (height ≥3m) adopt a “double rectangular guideway symmetrical design” with a spacing of 200-500mm. The anti-overturning moment is increased by 80%, preventing the column from “unilateral stress bending” when the spindle box moves, and ensuring the beam movement precision is ≤0.005mm/2000mm.
- Potenziamento locale e integrazione funzionale:
◦ La periferia della superficie guida è sottoposta a “ispessimento locale + tempra” (profondità di tempra 2‑5 mm) per migliorare la resistenza locale alla compressione (≥250 MPa), evitando affossamenti della guida causati da sollecitazioni prolungate (durata di servizio ≥100.000 ore).
◦ Sul fianco della colonna sono previsti una scanalatura per l’installazione della scala ottica (larghezza 15‑30 mm, profondità 5‑10 mm) e un canale per il raffreddamento del mandrino (apertura 15‑25 mm), che soddisfano le esigenze di feedback di precisione e dissipazione del calore senza necessità di lavorazioni secondarie, riducendo gli errori di assemblaggio.
3. Telai di supporto per attrezzature industriali di grandi dimensioni: capacità di carico estremamente elevata e stabilità di sostegno
(1) Progettazione della struttura di carico verticale
- Tipo a cassone + Rinforzo a nervature dense:
◦ Telai di supporto convenzionali (altezza 3‑5 m): Adottano una “struttura principale a forma di scatola + nervature di rinforzo a forma di croce” (spaziatura delle nervature 200‑300 mm). Ad esempio, un telaio di supporto per laminatoio (dimensioni 3000×2000×5000 mm) presenta una deformazione ≤0,003 mm/m quando sostiene verticalmente 100 tonnellate, e la rigidità alla flessione viene aumentata di 70%.
◦ Telai ultra‑resistenti (ad esempio supporti principali per turbine eoliche, altezza ≥8 m): adottano una “struttura a cassone + nervature dense a forma di nido d’ape” (spaziatura tra le nervature 150–200 mm). Sopportando verticalmente un carico di 200 tonnellate, l’assestamento annuale è ≤0,005 mm; inoltre, sono in grado di resistere ai carichi del vento (pressione del vento ≤0,7 kPa) e ai terremoti (intensità sismica ≤8 gradi).
- Adattamento all’installazione in scenari multipli:
◦ Installazione incassata: i telai di supporto dei laminatoi metallurgici vengono ancorati al calcestruzzo di fondazione (C30 o superiore) tramite bulloni di ancoraggio (M50–M80, classe 12.9), con barre anti‑trazione poste alla base per migliorare la stabilità sotto carico verticale ed evitare il “galleggiamento” del telaio (forza di trazione anti‑estrazione ≥500 kN).
◦ Installazione regolabile: la parte inferiore dei telai di supporto delle apparecchiature eoliche è dotata di robuste piastre livellatrici (range di regolazione 0–30 mm, capacità di carico ≤50 tonnellate per set), in grado di compensare le irregolarità del terreno esterno (errore orizzontale ≤0,11 TP3T), garantendo una verticalità post‑livellamento ≤0,008 mm/m.
◦ Adattamento al posizionamento superiore: La parte superiore del telaio è dotata di fori di posizionamento per l’installazione delle apparecchiature (tolleranza H7) e di scanalature di tenuta, adeguandosi al fissaggio preciso degli alloggiamenti dei laminatoi e dei telai principali delle turbine eoliche. L’errore di posizionamento è ≤0,005 mm, assicurando l’allineamento verticale delle apparecchiature (coassialità ≤0,01 mm/1000 mm).
Composizione centrale del sistema
| Categoria dei componenti |
Parametri e configurazione principali (potenziamento delle caratteristiche verticali) |
| Colonne per macchine utensili in ghisa |
Materiale: ghisa duttile QT500‑7/QT600‑3; Dimensioni: altezza 1500–5000 mm, sezione trasversale 500×500 mm–1000×1000 mm (larghezza × spessore); Precisione: verticalità ≤0,002 mm/m, rettilineità delle guide ≤0,003 mm/m, rugosità superficiale Ra ≤0,8 μm; Struttura: guide rettangolari o a coda di rondine, scanalature per scale a griglia, canali per il raffreddamento dell’acqua; Capacità di carico: carico verticale 10–50 tonnellate, velocità di movimento del mandrino ≤10 m/min |
| Telai di supporto per grandi apparecchiature industriali |
Materiale: HT400/QT600‑3/QT700‑2; Dimensioni: altezza 3000–10000 mm, sezione trasversale 1000×1000 mm–2000×2000 mm; Precisione: verticalità ≤0,008 mm/m, planarità della superficie di installazione ≤0,01 mm/1000 mm; Struttura: tipo cassone + nervature trasversali/nido d’ape, fori di ancoraggio, fori per il posizionamento superiore; Capacità di carico: carico verticale 50–200 tonnellate, resistenza al carico del vento ≤0,7 kPa |
| Accessori ausiliari |
Robuste piastre livellatrici (range di regolazione 0–30 mm, capacità di carico ≤50 tonnellate per set); Inserti per guide (in materiale di ghisa resistente all’usura, adatti alla regolazione dello spazio); Rivestimenti anticorrosione (per ambienti esterni, resistenza alla nebbia salina ≥720 ore); Bulloni di giunzione ad alta resistenza (M40–M60, classe 12.9, idonei per la giunzione di telai di grandi dimensioni) |
Casi tipici di applicazione industriale
- Colonne per centri di lavoro verticali: utilizzate da una fabbrica di macchine utensili per centri di lavoro verticali modello 1060 —— La colonna è realizzata in materiale QT500‑7 (altezza 3000 mm, sezione trasversale 800×800 mm), con verticalità ≤0,002 mm/m e rettilineità doppia delle guide rettangolari ≤0,003 mm/m. La precisione di movimento del mandrino da 20 tonnellate è ≤0,002 mm/1000 mm. La tolleranza sulla profondità del foro dell’asse Z nei stampi lavorati è stata ridotta da ±0,008 mm a ±0,003 mm, aumentando la percentuale di conformità degli stampi del 35% e prolungando il periodo di manutenzione senza interventi delle guide da 6 a 18 mesi.
- Colonne per fresatrici a portale da 10 m: impiegate da un’impresa dell’industria pesante per fresatrici a portale di dimensioni 10 m × 5 m —— La colonna è realizzata in materiale QT600‑3 (altezza 4500 mm, sezione trasversale 1000×1000 mm), con una disposizione simmetrica delle due guide e verticalità ≤0,003 mm/m. Sopportando il movimento di una trave da 30 tonnellate, la deviazione di livellamento della trave è ≤0,005 mm/1000 mm. L’errore di planarità delle flange eoliche lavorate lunghe 8 m è stato ridotto da ±0,015 mm a ±0,005 mm, aumentando l’efficienza di lavorazione del 50%.
- Telai di supporto per laminatoi da 200 tonnellate: utilizzati da un’impresa metallurgica per laminatoi a caldo —— Il telaio è realizzato in materiale QT700‑2 (altezza 5000 mm, sezione trasversale 2000×2000 mm), con capacità di carico verticale pari a 200 tonnellate. Dopo l’installazione incassata, la verticalità è ≤0,008 mm/m. L’assestamento del telaio durante il processo di laminazione dell’acciaio è ≤0,005 mm all’anno; la tolleranza sullo spessore del laminato è stata ridotta da ±0,1 mm a ±0,03 mm, aumentando la percentuale di conformità dei prodotti del 28% e riducendo il tasso di guasti delle attrezzature del 40%.
Vantaggi competitivi principali
- Barriera di alta precisione verticale: la verticalità delle colonne delle macchine utensili è ≤0,002 mm/m, mentre quella dei telai di grandi dimensioni è ≤0,008 mm/m, superando di gran lunga quella delle strutture saldate (verticalità ≥0,02 mm/m). Risolve il problema principale legato agli “errori di lavorazione e di funzionamento causati dalla deviazione verticale delle attrezzature”, risultando particolarmente adatto per macchine utensili ad alta precisione e attrezzature pesanti.
- Forti capacità di carico ultrapesante e anti-flessione: il materiale QT700-2 presenta una capacità portante verticale fino a 200 tonnellate. La struttura a forma di scatola con nervature dense aumenta la rigidità alla flessione del 70%, e la deformazione sotto carico a lungo termine è ≤0,005 mm/m, risultando 10 volte più stabile rispetto ai telai saldati (deformazione ≥0,05 mm/m in 5 anni).
- Eccellente resistenza alle vibrazioni e adattabilità ambientale: il coefficiente di assorbimento degli urti del materiale in ghisa è 3-5 volte superiore a quello dell’acciaio, consentendo di attenuare le vibrazioni operative delle apparecchiature (come l’impatto del mandrino o la forza di laminazione nei laminatoi). I telai destinati all’uso esterno sono sottoposti a trattamenti anticorrosione, con resistenza alla nebbia salina ≥720 ore, adattandosi a condizioni ambientali severe come quelle presenti nell’energia eolica e nella metallurgia, e garantendo bassi costi di manutenzione.
- Flessibilità nella personalizzazione: consente la personalizzazione dell’altezza (1,5–10 m), delle dimensioni della sezione trasversale (500×500 mm–2000×2000 mm) e del materiale (QT500-7–QT700-2). La struttura può essere ottimizzata in base al peso dell’apparecchiatura (10–200 tonnellate) e ai requisiti di precisione, adattandosi a oltre il 95% di scenari di supporto verticale.
- Significant Cost-Effectiveness: The purchase cost of cast iron frames is 25% lower than that of welded structures, and integral casting reduces assembly processes. The precision retention period is long (10 years), and the annual maintenance cost is less than 1/3 of that of welded frames, with a 40% lower full-life cycle cost.
Servizi di personalizzazione a tutto tondo
- Personalizzazione dei parametri:
◦ Colonne delle macchine utensili: altezza 1500–5000 mm, sezione trasversale 500×500 mm–1000×1000 mm, tipo di guida (rettangolare/coda di rondine), livello di precisione (convenzionale ≤0,003 mm/m, di precisione ≤0,002 mm/m).
◦ Telai di grandi dimensioni: altezza 3000–10000 mm, sezione trasversale 1000×1000 mm–2000×2000 mm, capacità portante 50–200 tonnellate, metodo di installazione (incassato/regolabile), adattabilità ambientale (esterno/interno).
- Personalizzazione dei materiali e dei processi:
◦ Scelta dei materiali: QT500-7/QT600-3 per le colonne delle macchine utensili, HT400/QT600-3 per i telai convenzionali, QT700-2 per i telai ultra-pesanti;
◦ Miglioramento dei processi: tempra delle guide (durezza 50–55 HRC), invecchiamento ultra-lungo (120 giorni, per scenari di precisione), rivestimenti anticorrosione per uso esterno (vernici fluorocarboniche/zincatura).
◦ Installazione e messa in servizio (precisione ±0,001 mm/m), posa delle piastre di livellamento, giunzioni di collegamento (per telai di grandi dimensioni) e rilascio dei relativi rapporti di installazione;