Panoramica della soluzione
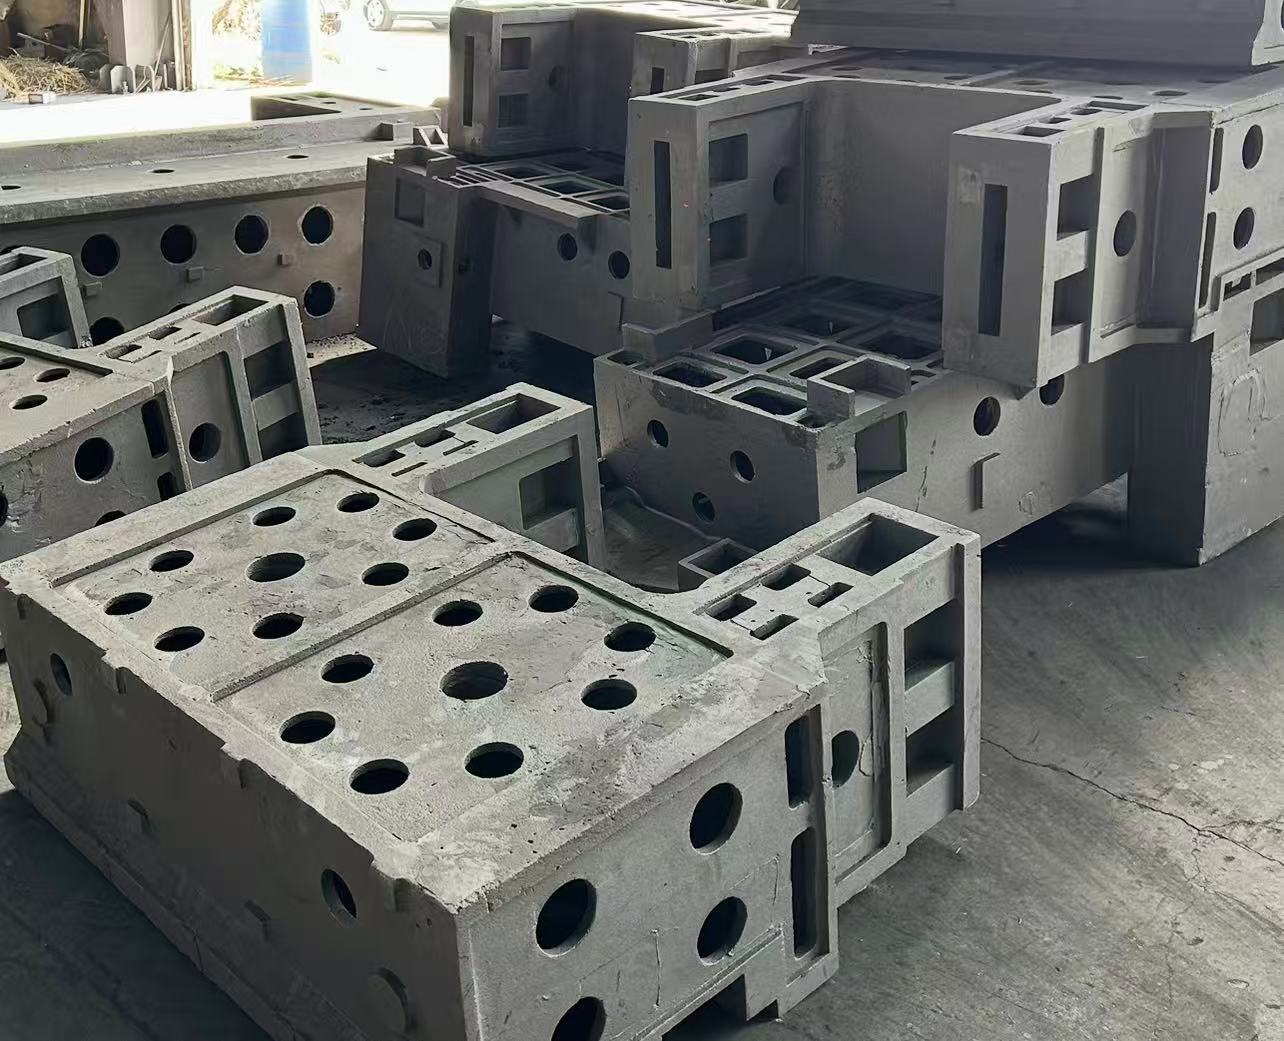
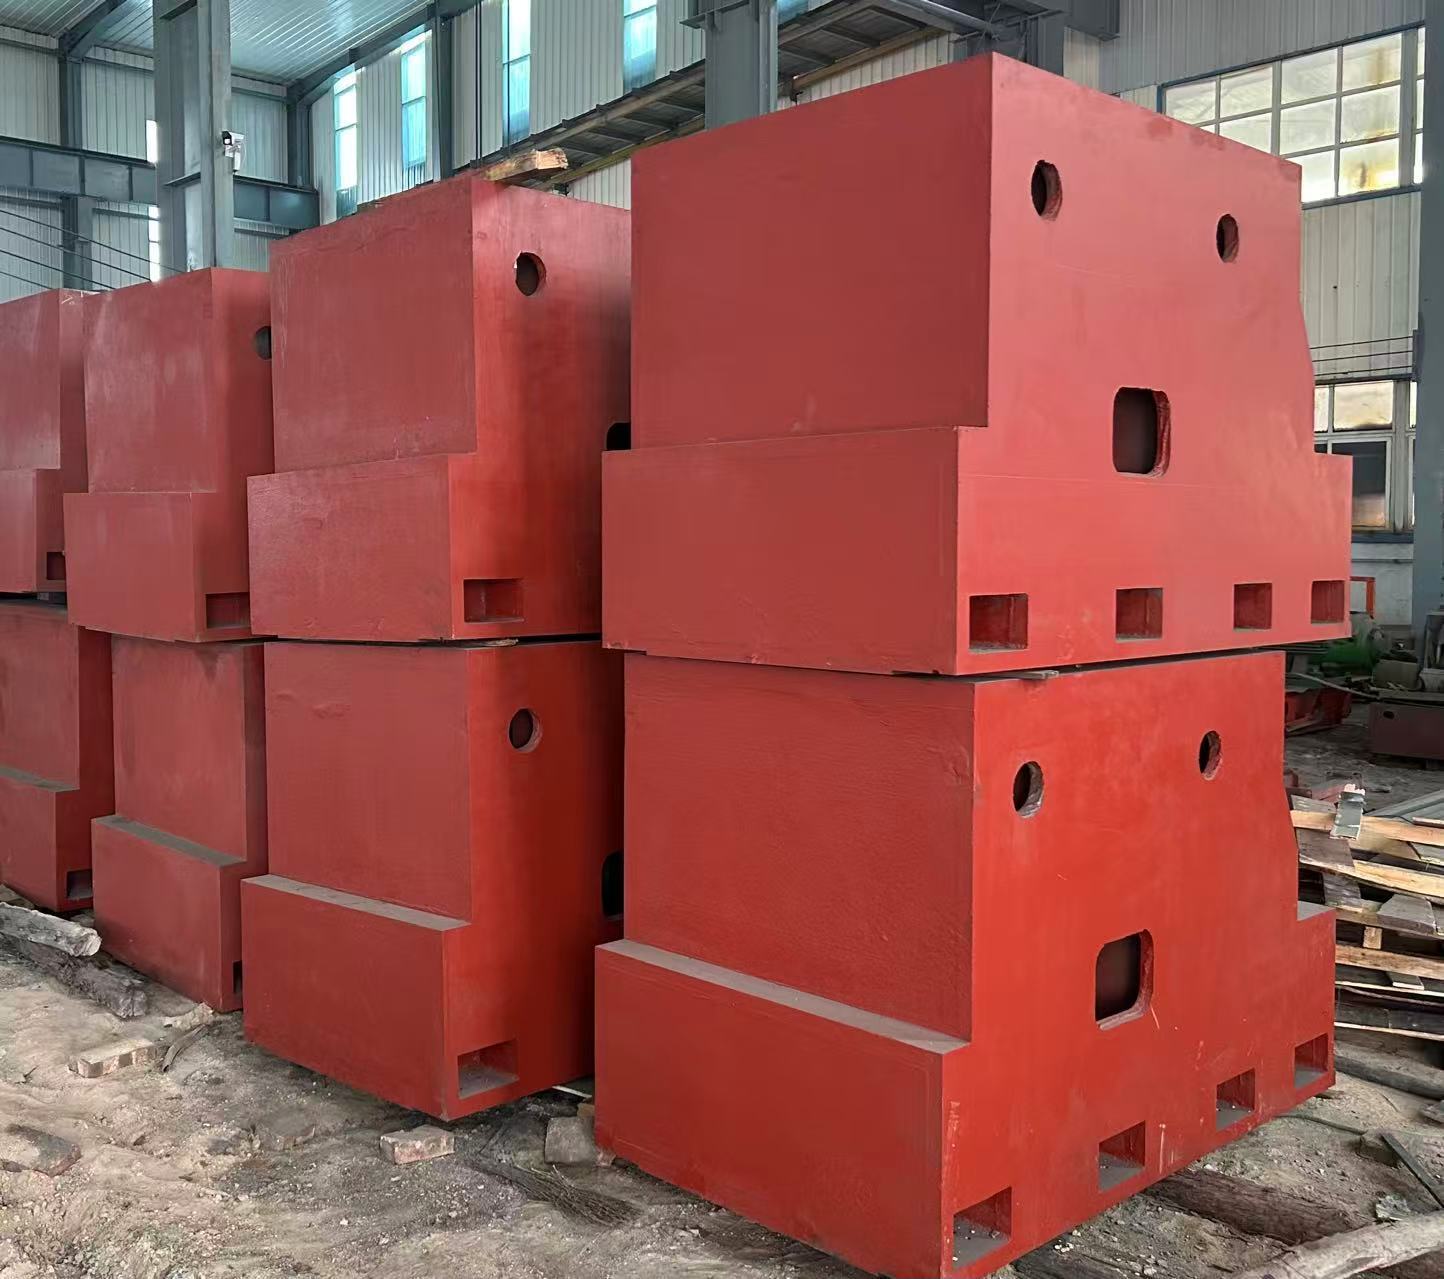
This cast iron machine tool housing and base assembly is specifically designed for CNC lathes, vertical/horizontal machining centers, gantry milling machines, gear processing machines, and other equipment. With “synergistic adaptation of machine tool housing – base assembly + high-rigidity cast iron material + precision manufacturing process” as the core, it overcomes the four major pain points of traditional components: “insufficient housing rigidity leading to transmission errors, poor sealing resulting in easy oil leakage, insufficient base load-bearing capacity causing settlement, and difficulty in leveling affecting precision”.
High-quality materials are carefully selected, including QT500-7/QT600-3 ductile iron (the main material for housings) and HT300-HT400 gray cast iron (for conventional bases). Through processes such as “CNC boring and milling + precision grinding + aging strengthening”, the tolerance of the housing bearing holes reaches H7, the sealing grade is IP65, the base load-bearing capacity is 15-100 tons, the leveling accuracy is ±0.001mm/m, and the long-term operation precision attenuation rate of the entire set of components is ≤0.05% per year.
It covers industries such as general machinery, auto parts, precision molds, and aerospace. It helps to improve the machine tool transmission precision by 40%, reduce the oil leakage failure rate by 80%, and shorten the equipment installation cycle by 35%.
Core Function System (Focusing on the Synergistic Adaptation of “Housing – Base”)
1. Vantaggi dei materiali in ghisa e dei processi esclusivi
- Selezione gerarchica dei materiali (adattamento alle differenze funzionali dei componenti):
◦ Alloggiamenti per Macchine Utensili (Principalmente Ghisa Sferoidale QT500-7/QT600-3): La resistenza alla trazione è ≥500 MPa (per QT500-7) / 600 MPa (per QT600-3), l'allungamento è ≥71 TP3T / 31 TP3T e la tenacità è 2-3 volte quella della ghisa grigia. Presenta un'eccellente resistenza alla fatica (capace di sopportare 10⁶ impatti di trasmissione), rendendola adatta a scenari quali alloggiamenti di mandrini e scatole di trasmissione che devono ospitare componenti di trasmissione. La finitura della parete interna è Ra≤1,6 μm, il che riduce la resistenza dell'olio lubrificante ed evita l'accumulo di depositi. Per scenari speciali ad alta temperatura (come il funzionamento a elevata velocità del mandrino), può essere scelta la ghisa grigia HT400 (con durezza di 200-260 HB e ottima conducibilità termica).
◦ Insiegi Base (Ghisa Grigia HT300-HT400 / Ghisa Sferoidale QT500-7): Per carichi convenzionali (15-50 tonnellate), si sceglie HT300-HT400 (il coefficiente di assorbimento degli urti è 3-5 volte quello dell'acciaio, assorbendo le vibrazioni dell'attrezzatura). Per carichi pesanti (50-100 tonnellate), si opta per QT500-7 (con forte capacità anti-sedimentazione e deformazione a lungo termine sotto carico ≤0,003 mm/m). Nella parte inferiore della base sono previsti fori di livellamento e scanalature per l'installazione di ammortizzatori, adattandosi così a diverse condizioni del terreno.
- Processi Produttivi Esclusivi (Garantire Precisione e Stabilità):
◦ Machine Tool Housings: The “resin sand molding + lost foam casting” process (for complex housings) is adopted to reduce internal air holes (defect rate ≤0.3%). The bearing holes and gear installation positions undergo “rough boring – semi-finish boring – finish boring – honing” processing, with a hole diameter tolerance of H7 and a roundness of ≤0.002mm, ensuring the coaxiality of transmission components (spindles, gears). The sealing surface is precision ground (Ra≤0.8μm) to improve the sealing fit.
◦ Insiegi Base: Dopo 60-90 giorni di invecchiamento naturale + 2 cicli di invecchiamento artificiale (tenuta a 550-600℃ per 8 ore), oltre il 99,1% delle tensioni interne viene eliminato, evitando la flessione della base causata dal rilascio di tensioni durante l'uso prolungato (deformazione a 10 anni ≤0,01 mm/m). La superficie di installazione subisce una “fresatura finitura – rettifica”, con planarità ≤0,008 mm/1000 mm, garantendo l'accuratezza di posizionamento con l'alloggiamento.
2. Carcasse per macchine utensili: protezione del sistema di trasmissione e garanzia della precisione
(1) Progettazione strutturale ad alta rigidità (resistente agli urti della trasmissione)
- Ottimizzazione dello spessore delle pareti della scatola e dei nervi di rinforzo: lo spessore delle pareti (15-30mm) è progettato in base alla potenza della trasmissione. Carcasse pesanti, come quelle degli alberi mandrini, adottano una configurazione “doppia parete della scatola + nervi di rinforzo a forma di croce” (spaziatura tra i nervi 150-300mm). Ad esempio, per la carcassa di un albero mandrino di un centro di lavoro (dimensioni 800×600×500mm), la rigidità flessionale aumenta del 70%, e l'ampiezza delle vibrazioni della carcassa è ≤0,002mm quando l'albero mandrino gira ad alta velocità (15000rpm), evitando variazioni nell'interasse degli ingranaggi della trasmissione (errore ≤0,001mm).
- Local Strengthening Treatment: The periphery of bearing holes and gear installation bosses undergo “local thickening + quenching” (hardness 45-50HRC) to improve local load-bearing capacity and avoid hole deformation caused by long-term stress (bearing hole service life ≥50,000 hours).
(2) Design di tenuta di precisione e controllo dell'olio (prevenzione delle perdite)
- Struttura di tenuta multistrato: l'estremità di prolunga dell'albero mandrino adotta una doppia protezione “guarnizione a labbro + guarnizione a labirinto”, con grado di tenuta IP65, che può impedire l'ingresso di fluidi da taglio e polvere e ridurre il tasso di guasti per perdite d'olio da 25% (tradizionali) a meno di 5%. La superficie di giunzione della carcassa utilizza guarnizioni in amianto resistente all'olio + sigillante (resistenza termica -30℃~150℃) per garantire assenza di perdite sulla superficie di giunzione.
- Controllo dell’olio e adattamento alla dissipazione del calore: Nel corpo macchina sono previsti canali per l’olio lubrificante (diametro foro 8-15 mm) per integrarsi con il sistema di lubrificazione automatica e fornire con precisione olio agli ingranaggi e ai cuscinetti. Nei corpi macchina di grandi dimensioni (ad esempio i mandrini delle fresatrici a ponte) sono integrate alette di dissipazione del calore (superficie di dissipazione ≥ 1,5 volte la superficie del corpo) oppure sono predisposti canali per il raffreddamento ad acqua (diametro foro 10-20 mm), al fine di evitare un eccessivo aumento della temperatura dell’olio lubrificante (temperatura dell’olio mantenuta ≤ 60 °C), che potrebbe compromettere la viscosità.
(3) Adattamento ai componenti della trasmissione (installazione di precisione)
- Lavorazione di precisione delle posizioni di installazione: la tolleranza dei fori dei cuscinetti è H7, la rotondità è ≤0,002mm e la concentricità è ≤0,003mm (per più fori di cuscinetto), garantendo un'installazione precisa dei cuscinetti dell'albero mandrino (come cuscinetti a sfera a contatto angolare), e l'oscillazione radiale dell'albero mandrino è ≤0,001mm. La tolleranza del foro dell'albero di montaggio degli ingranaggi è js6, e l'interfaccia con l'albero degli ingranaggi è ≤0,005mm, riducendo gli urti e il rumore della trasmissione (rumore ≤75dB).
- Ottimizzazione dello spazio interno: la cavità interna è progettata secondo la disposizione del sistema di trasmissione (come albero mandrino, ingranaggi, frizione) e viene riservato uno spazio di manutenzione (≥150mm) per facilitare lo smontaggio e il montaggio dei componenti. Carcasse di grandi dimensioni sono dotate di finestre di osservazione (vetro temperato + copertura sigillante) per consentire la visualizzazione in tempo reale dello stato interno della trasmissione e ridurre i tempi di fermo per ispezioni.
3. Assemblaggi base: supporto generale e adattamento stabile
(1) Progettazione multi-scenario di portata e livellamento
- Ottimizzazione della struttura portante: le basi convenzionali adottano una configurazione “struttura principale a scatola + nervature a griglia” (spaziatura tra le nervature 200-400mm) per sopportare 15-50 tonnellate. Le basi pesanti (come quelle dei torni CNC da 10m) adottano una configurazione “struttura a scatola + nervature dense a nido d'ape” per sopportare 50-100 tonnellate, con un cedimento a lungo termine della portata ≤0,005mm all'anno.
- Metodi flessibili di livellamento:
◦ Basi di livellamento con piastre di ferro: equipaggiate con piastre di ferro di livellamento in ghisa (range di regolazione 0-20mm, portata ≤25 tonnellate per set), regolate con viti, con precisione di livellamento di ±0,001mm/m, adatte a officine con planarità generale del pavimento (resistenza del calcestruzzo ≥C25).
◦ Basamenti livellanti con assorbimento di urti: Per macchine utensili di precisione (come le macchine per foratura coordinate), sono installati alla base moduli ad assorbimento d'urto a molla d'aria (efficienza di assorbimento degli urti ≥90%) per isolare le vibrazioni del suolo (ad esempio, dovute al funzionamento di altre attrezzature nell'officina) e garantire la precisione di lavorazione della macchina utensile (errore di riposizionamento ripetuto ≤0,002mm).
◦ Basamenti fissi integrati: Le macchine utensili pesanti (come le fresatrici a portale) sono dotate di basamenti integrati, fissati al calcestruzzo del pavimento (C30 o superiore) tramite bulloni d'ancoraggio (M30-M60) per migliorare la stabilità complessiva e prevenire lo spostamento della macchina utensile (spostamento ≤0,001mm all'anno).
(2) Coordinamento di posizionamento preciso con gli alloggiamenti
- Progettazione della struttura di posizionamento: sui basamenti sono predisposti fori per perni di posizionamento (tolleranza H7), che si accoppiano con il maschio presente nella parte inferiore dell'alloggiamento, con un errore di posizionamento ≤0,005mm, garantendo la concentricità tra l'alloggiamento e il basamento (≤0,003mm/1000mm) ed evitando errori di trasmissione causati da deviazioni nell'assemblaggio.
- Protezione e adattamento all’espansione: Intorno alla base sono previste scanalature per l’installazione di parapetti (adatte alla protezione della sicurezza) e sono riservate interfacce per il trasportatore trucioli (sezione trasversale 150×200 mm–300×400 mm) per facilitare l’integrazione del sistema di asportazione dei trucioli della macchina utensile. Alcune basi sono dotate di fori di sollevamento (capacità di carico ≤ 1,5 volte il peso della base) per agevolare la movimentazione e l’installazione complessiva.
Composizione centrale del sistema
| Categoria dei componenti |
Parametri fondamentali e configurazione (caratteristiche sinergiche migliorate) |
| Casse di macchine utensili in ghisa |
Materiali: ghisa sferoidale QT500-7/QT600-3, ghisa grigia HT400; Dimensioni: lunghezza 500-2000mm, larghezza 400-1500mm, altezza 300-1200mm; Precisione: tolleranza del foro di supporto H7, rotondità ≤0,002mm, concentricità ≤0,003mm; Sigillatura: grado IP65, adatta a guarnizione a labbro + sigillatura a labirinto; Struttura: parete a doppio strato/scatole rinforzate, canali per lubrificante, alette di dissipazione del calore opzionali |
| Gruppi di base in ghisa |
Materiali: ghisa grigia HT300-HT400, ghisa sferoidale QT500-7; Tipologia: tipo livellante a padella / tipo livellante con assorbimento di urti / tipo integrato; Dimensioni: lunghezza 1500-10000mm, larghezza 800-5000mm, altezza 300-1000mm; Precisione: planarità della superficie di montaggio ≤0,008mm/1000mm, precisione di livellamento ±0,001mm/m; Carico supportato: 15-100 tonnellate (per set) |
| Accessori ausiliari |
Oil-resistant seals (material: nitrile rubber/fluororubber, temperature resistance -30℃~200℃); Cast iron leveling pad irons (adjustment range 0-20mm, load-bearing ≤25 tons per set); Air spring shock absorption modules (shock absorption efficiency ≥90%, load-bearing ≤50 tons per set); Anchor bolts (M30-M60, Grade 10.9, adapting to embedded installation) |
Casi tipici di applicazione industriale
- Vertical Machining Center Spindle Housing + Base: Used by a machine tool factory for 850-type vertical machining centers —— The spindle housing is made of QT500-7 material (size 800×600×500mm), with a bearing hole tolerance of H7 and a sealing grade of IP65; it is matched with an HT400 shock absorption base (2000×1500×800mm) with a leveling accuracy of ±0.001mm/m. When the spindle runs at 15000rpm, the vibration amplitude is ≤0.002mm, the hole position tolerance of processed molds is reduced from ±0.008mm to ±0.003mm, the oil leakage failure rate is reduced from 20% to 3%, and the equipment maintenance cycle is extended by 2 times.
- Base + alloggiamento del mandrino per tornio CNC pesante da 10 m: impiegati da un’impresa dell’industria pesante per torni CNC di diametro φ2000 mm —— L’alloggiamento del mandrino è realizzato in QT600-3 (resistenza al carico d’urto ≥500 kN), mentre la base è una base incassata in QT500-7 (10.000×3.000×1.000 mm) con capacità portante di 100 tonnellate. Durante la lavorazione di mandrini per turbine eoliche (φ1800 mm), la runout radiale del mandrino è ≤0,001 mm, l’errore di cilindricità viene ridotto da ±0,015 mm a ±0,005 mm, il cedimento annuale della base è ≤0,005 mm e il periodo di mantenimento della precisione della macchina utensile si estende da 1 anno a 4 anni.
- Precision Gear Processing Machine Housing: Used by a gear factory for gear hobbing machines —— The housing is made of QT500-7 (size 600×500×400mm), the gear installation shaft hole tolerance is js6, and the coaxiality is ≤0.003mm. When processing precision gears (module 5, precision grade 6), the cumulative pitch error is reduced from ±0.012mm to ±0.005mm, the transmission noise is reduced from 85dB to 72dB, and the gear qualification rate is increased by 35%.
Vantaggi competitivi principali
- High Synergistic Precision of “Housing – Base”: The base and housing are precisely matched through positioning pins (error ≤0.005mm), avoiding transmission errors caused by assembly deviations, which is far better than the splicing structure of “purchased housing + general base” (deviation ≥0.01mm), ensuring the stable overall precision of the machine tool.
- Forte capacità di protezione della trasmissione della cassa: il materiale in ghisa sferoidale presenta resistenza alla fatica, la tenuta ad alta precisione previene le perdite e i fori dei cuscinetti sono perfettamente adattati ai componenti della trasmissione. L'errore di trasmissione si riduce di 40% e il tasso di guasti per perdite d'olio si abbassa di 80%, risolvendo i principali problemi delle casse tradizionali quali “trasmissione imprecisa e facile perdita d'olio”.
- Flessibilità nella portanza e nel livellamento della base: diversi tipi di basi si adattano a differenti capacità portanti (15–100 tonnellate) e condizioni del terreno, con una precisione di livellamento pari a ±0,001 mm/m e un cedimento sotto carico non superiore a 0,005 mm all’anno. La stabilità è 3 volte superiore rispetto alle basi saldate (insufficiente capacità portante e facile deformazione).
- Eccellenti vantaggi in termini di costi e manutenzione: il costo d'acquisto dei materiali in ghisa è inferiore di 20% rispetto a quello dell'acciaio e la produzione integrata riduce i processi di assemblaggio. La cassa presenta ottime prestazioni di tenuta e la base non richiede livellamenti frequenti. Il costo annuale di manutenzione è inferiore a un terzo rispetto a quello dei componenti saldati e il costo totale durante l'intero ciclo di vita è inferiore di 40%.
- Wide Customization Adaptability: It supports the customization of housing size (500-2000mm), number of bearing holes, and sealing grade, as well as the customization of base load-bearing (15-100 tons) and leveling method. The structure can be optimized according to the machine tool model (such as FANUC/SIEMENS system), adapting to more than 95% of machine tool needs.
Servizi di personalizzazione a tutto tondo
- Personalizzazione dei parametri dei componenti:
◦ Carcasse per macchine utensili: dimensioni 500-2000 mm (lunghezza × larghezza × altezza), numero di fori per cuscinetti (1-6), grado di tenuta (IP54-IP67), disposizione dei canali per l’olio lubrificante, adattabili a diversi sistemi di trasmissione.
◦ Gruppi base: dimensioni 1500-10000 mm (lunghezza × larghezza × altezza), capacità di carico 15-100 tonnellate, metodo di livellamento (piastra di appoggio / ammortizzazione / incasso), adattabili ai diversi pesi delle macchine utensili e alle condizioni del terreno.
- Personalizzazione dei materiali e dei processi:
◦ Scelta dei materiali: per la carcassa si seleziona di solito QT500-7, per i carichi pesanti QT600-3, e per le applicazioni ad alta temperatura HT400; per il gruppo base si opta generalmente per HT300-HT400, mentre per i carichi elevati si utilizza QT500-7.
◦ Miglioramento dei processi: rettifica degli alloggiamenti dei cuscinetti della carcassa (Ra≤0,4 μm), tempra superficiale (durezza 45-50 HRC); trattamento di invecchiamento estremamente prolungato per il gruppo base (90-120 giorni), rettifica di precisione della superficie di montaggio.
- Personalizzazione del servizio di supporto:
◦ Installazione e messa in servizio: posizionamento e assemblaggio della carcassa e del gruppo base, controllo di precisione dei fori per i cuscinetti, livellamento del gruppo base, garantendo che l’intero insieme dei componenti soddisfi i requisiti di coordinamento del sistema di trasmissione della macchina utensile;