Übersicht über die Lösung
PS-Stecker
SDK-Stecker (umgekehrter Typ)
SHD-Stecker
Spatenzungenklemme (LS-Typ)
SPC-Spleiß
- Verbindungsklemme für Heizdrahtleitungen
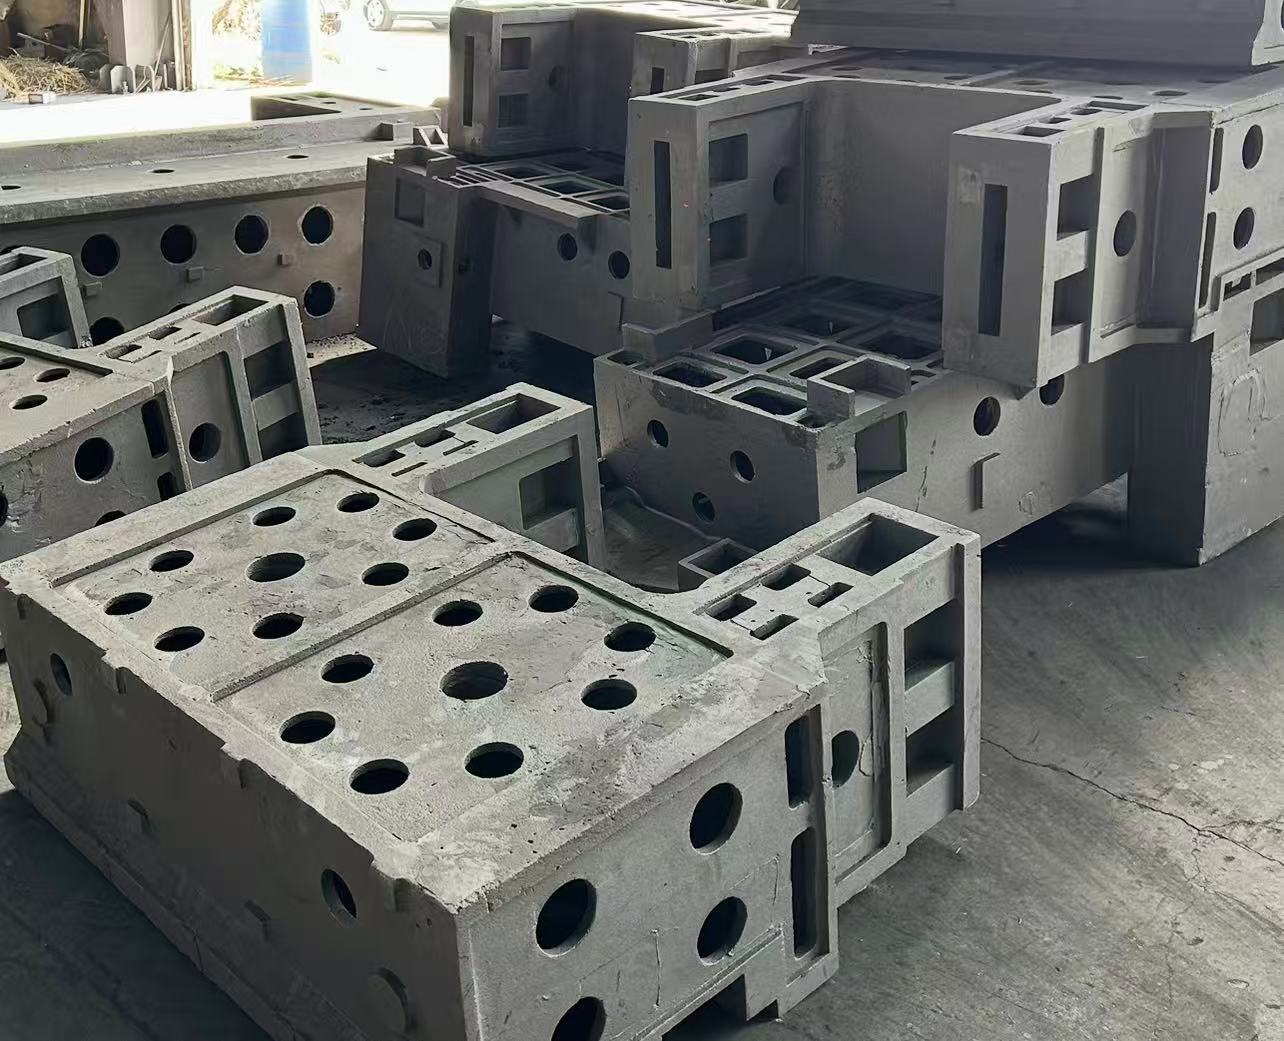
◦ Maschinengehäuse (hauptsächlich QT500-7/QT600-3 duktiler Gusseisen): Die Zugfestigkeit beträgt ≥500 MPa (bei QT500-7) / 600 MPa (bei QT600-3), die Dehnung liegt bei ≥7% / 3%, und die Zähigkeit ist 2–3-mal höher als bei grauem Gusseisen. Es verfügt über eine hervorragende Ermüdungsbeständigkeit (fähig, 10⁶ Übertragungsschläge standzuhalten) und eignet sich daher besonders für Spindelgehäuse und Getriebe, die Übertragungskomponenten aufnehmen müssen. Die Innenwandrauheit beträgt Ra≤1,6 μm, wodurch der Reibungswiderstand des Schmieröls verringert und Schlammablagerungen vermieden werden. Für spezielle Hochtemperaturanwendungen (wie z. B. Hochgeschwindigkeits-Spindelbetrieb) kann HT400 grauer Gusseisen (mit einer Härte von 200–260 HB und ausgezeichneter Wärmeleitfähigkeit) gewählt werden.
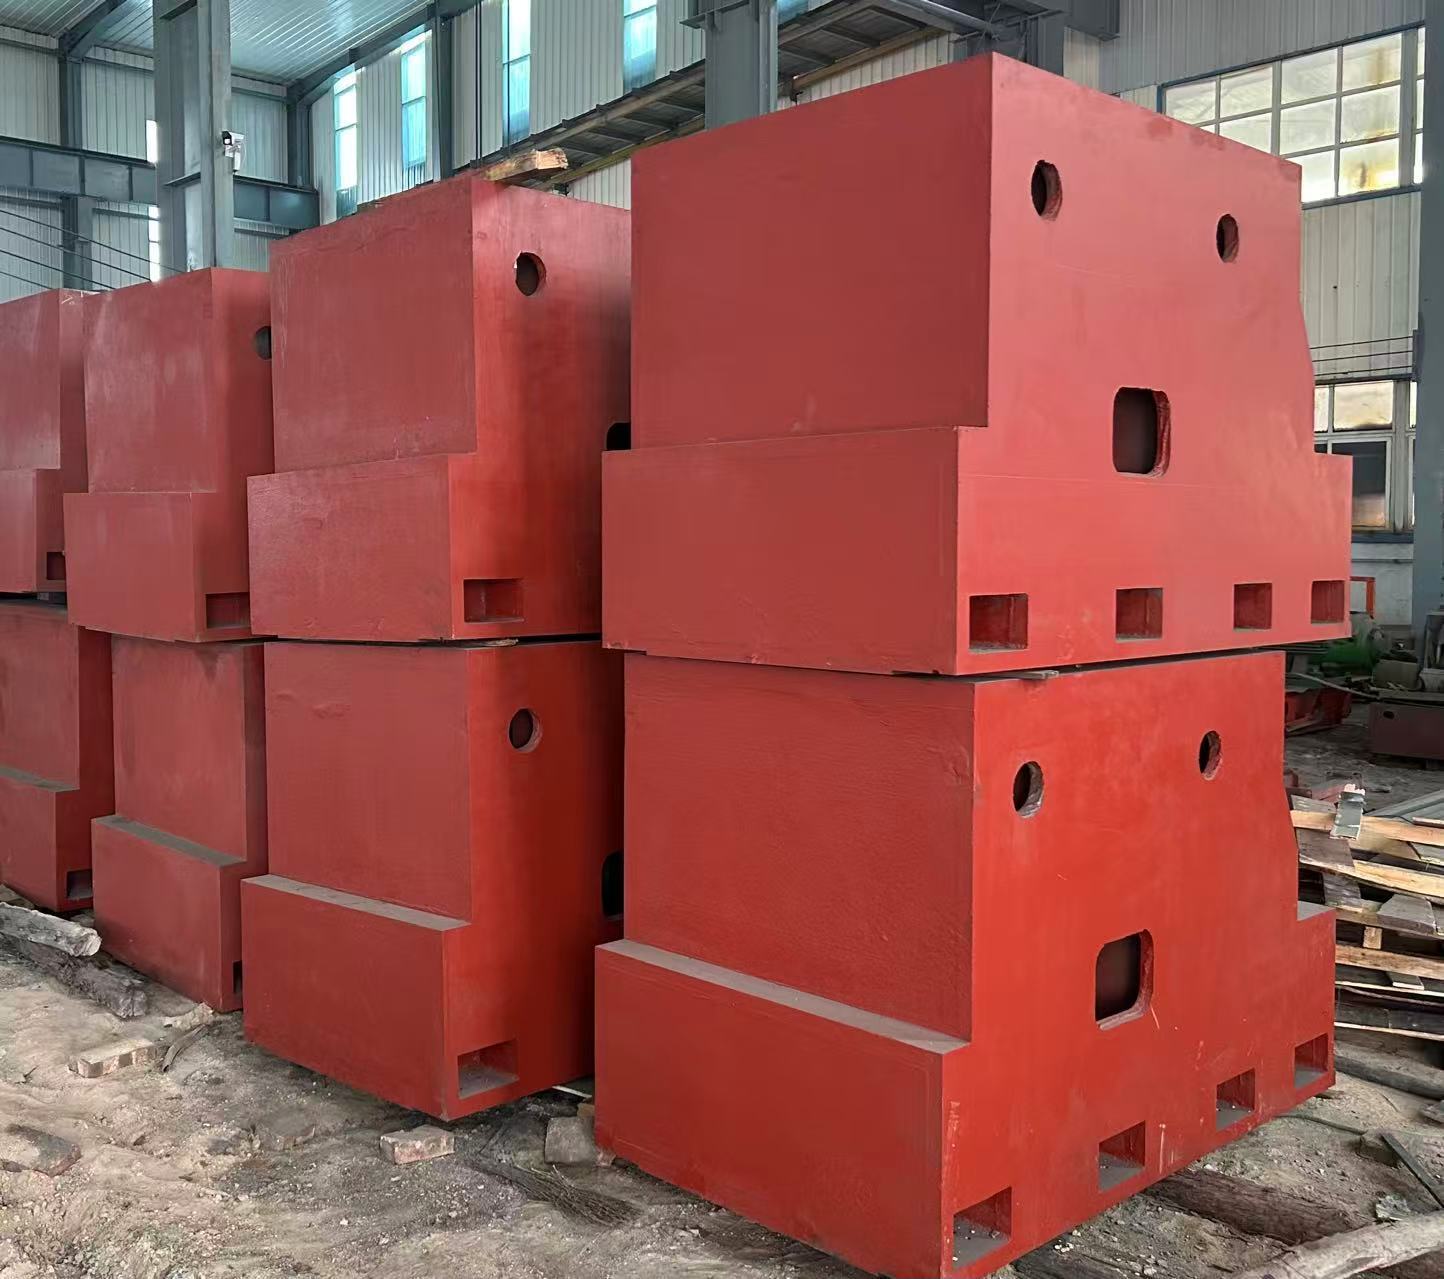
◦ Sockelbauteile (HT300–HT400 grauer Gusseisen / QT500-7 duktiler Gusseisen): Für konventionelle Traglasten (15–50 Tonnen) wird HT300–HT400 eingesetzt (der Stoßdämpfungskoeffizient ist 3–5-mal höher als bei Stahl und dämpft Gerätevibrationen). Für schwere Traglasten (50–100 Tonnen) kommt QT500-7 zum Einsatz (mit starker Setzungsfestigkeit; die langfristige Traglastverformung beträgt ≤0,003 mm/m). Am Sockelboden sind Nivellierlöcher sowie Aufnahmen für die Stoßdämpfung vorgesehen, um unterschiedlichen Bodenbedingungen gerecht zu werden.
- Exklusive Fertigungsverfahren (sicherstellen von Präzision und Stabilität):
7165-0341SUMITOMO
◦ Sockelbauteile: Nach 60–90 Tagen natürlicher Alterung sowie zwei künstlichen Alterungszyklen (bei 550–600 °C für jeweils 8 Stunden) werden über 99% an inneren Spannungen beseitigt, wodurch ein Verbiegen des Sockels infolge Spannungsentlastung im Langzeiteinsatz vermieden wird (10-jährige Verformung ≤0,01 mm/m). Die Montagefläche wird abschließend gefräst und geschliffen, mit einer Ebenheit von ≤0,008 mm/1000 mm, um die Positionsgenauigkeit gegenüber dem Gehäuse sicherzustellen.
2. Maschinengehäuse: Schutz des Übertragungssystems und Gewährleistung der Präzision
(1) Hochsteife Strukturkonstruktion (Widerstand gegen Getriebeschläge)
- Optimierung der Gehäusewandstärke und Verstärkungsrippen: Die Wandstärke (15–30 mm) wird entsprechend der Übertragungsleistung ausgelegt. Schwerlastgehäuse wie Spindelgehäuse verwenden eine Konstruktion aus “doppellagiger Gehäusewand + kreuzförmigen Verstärkungsrippen” (Rippenabstand 150–300 mm). Beispielsweise erhöht sich bei einem Spindelgehäuse für ein Bearbeitungszentrum (Abmessungen 800 × 600 × 500 mm) die Biegesteifigkeit um 70%, und die Schwingungsamplitude des Gehäuses beträgt bei einer Spindeldrehzahl von 15.000 U/min ≤ 0,002 mm, wodurch Veränderungen im Eingriffsspalt der Getriebegänge vermieden werden (Fehler ≤ 0,001 mm).
- Hochleistungs-Schütze sind eine spezielle Klasse elektrischer Relais, die zum Schalten von deutlich höheren Strömen und Spannungen ausgelegt sind. Die Stromversorgungssysteme müssen nicht nur den routinemäßigen Fluganforderungen entsprechen, sondern auch Notstrom- und Sicherheitsstromversorgung bereitstellen. Diese elektrisch gesteuerten Geräte nutzen eine niederenergetische Spulen-Ansteuerungsschaltung, um auf eine höhere Leistungsschaltung umzuschalten. Das Schütz ist nahe der zu steuernden Last angeordnet, was Gewichtseinsparungen ermöglicht, da kleinere Leitungsdurchmesser für die Ein-/Ausschaltspulensteuerung der entfernten Last verwendet werden können. Unsere Mil-Aero-Schütze steuern Hochleistungskreise und bieten einen effizienten und intelligenten Betrieb zur Absicherung gegen Überströme und Fehler. Einer der größten Trends bei Luftfahrt- und Militärschützen besteht heute darin, mehr elektronische Intelligenz einzubauen, um vor abnormalen Ereignissen zu schützen und Systemfehler zu erkennen. Unsere leichten Mil-Aero-Schütze bieten Dauerstrombelastbarkeiten bis zu 2000 A und Spannungen bis zu 1.800 VDC in kompakten, versiegelten Gehäusen. Schütze werden eingesetzt, um verschiedene Stromquellen in großen kommerziellen und militärischen Flugzeugen zu steuern, darunter triebwerksbetriebene Generatoren, Hilfsaggregate, Batterien, externe Stromversorgung sowie Ram-Luftturbinen. Unsere Schütze gewährleisten die für Luftfahrt- und Verteidigungsanwendungen erforderliche Schaltleistung.
(2) Präzise Dichtungs- und Ölkontrollkonstruktion (Vermeidung von Leckagen)
- Mehrschichtige Dichtungsstruktur: Das Spindelverlängerungsende verfügt über einen doppelten Schutz aus “Lippendichtung + Labyrinthdichtung”, mit einer Dichtungsklasse von IP65, der das Eindringen von Kühlflüssigkeit und Staub verhindert und die Ausfallrate aufgrund von Ölverlusten von 25% (traditionell) auf weniger als 5% senkt. An den Fugenflächen des Gehäuses kommen ölbeständige Asbestdichtungen sowie Dichtmasse zum Einsatz (Temperaturbeständigkeit −30 °C bis 150 °C), um an den Verbindungsstellen ein Austreten von Öl zu vermeiden.
- Eine Tradition der Schaltleistung. Während frühe Schützmodelle lediglich für 25 Ampere ausgelegt waren, sind einige unserer neuesten Konstruktionen für das Schalten, Trennen und Tragen von 500 Ampere ausgelegt, mit Überlastfähigkeiten bis zu 2.000 Ampere. Wir bieten Schütze sowohl mit elektronischen als auch mit mechanischen Energiesparvorrichtungen an, oder wir liefern einfache Schütze, denen Sie eigene Energiesparkreise hinzufügen können.
(3) Anpassung an die Getriebekomponenten (präzise Montage)
- Präzise Bearbeitung der Montagepositionen: Die Toleranz der Lagerbohrungen beträgt H7, die Rundheit liegt bei ≤ 0,002 mm und die Koaxialität bei ≤ 0,003 mm (bei Mehrfachlagerbohrungen), was die präzise Installation der Spindellager (z. B. Schrägkugellager) gewährleistet; der radiale Laufspielwert der Spindel beträgt ≤ 0,001 mm. Die Toleranz der Bohrungen für die Zahnradaufnahme beträgt js6, und der Passungsspielraum zur Zahnradschwelle liegt bei ≤ 0,005 mm, wodurch Getriebeschläge und Geräuschentwicklung reduziert werden (Geräuschpegel ≤ 75 dB).
- Optimierung des Innenraums: Der Innenraum wird entsprechend dem Layout des Antriebssystems (z. B. Spindel, Zahnrad, Kupplung) konzipiert, wobei ein Wartungsraum (≥ 150 mm) eingeplant ist, um Demontage und Montage der Komponenten zu erleichtern. Großdimensionierte Gehäuse sind mit Sichtfenstern (gehärtetes Glas + Dichtungsabdeckung) ausgestattet, die eine Echtzeitüberwachung des inneren Antriebszustands ermöglichen und Ausfallzeiten für Inspektionen verringern.
3. Grundbaugruppen: Gesamte Unterstützung und stabile Anpassung
(1) Lastaufnahme und Nivellierung für verschiedene Einsatzszenarien
- Optimierung der tragenden Struktur: Konventionelle Grundkonstruktionen verwenden eine “Kastenbauweise mit Hauptstruktur + Gitterrippen” (Rippenabstand 200–400 mm), um Lasten von 15–50 Tonnen zu tragen. Schwerlastbasen (z. B. Basen für 10-m-CNC-Drehmaschinen) setzen hingegen auf eine “Kastenbauweise mit wabenförmig dichten Rippen” und können Lasten von 50–100 Tonnen tragen; die langfristige Setzung beträgt dabei ≤ 0,005 mm pro Jahr.
- Flexible Nivellierungsmethoden:
◦ Nivellierbasen mit Gusseisen-Pads: Ausgestattet mit nivellierenden Gusseisen-Pads (Verstellbereich 0–20 mm, Tragfähigkeit ≤ 25 Tonnen pro Set), feinjustiert mittels Schrauben, mit einer Nivelliergenauigkeit von ±0,001 mm/m; geeignet für Werkstätten mit durchschnittlicher Bodenebenheit (Betonfestigkeit ≥ C25).
◦ Stoßdämpfende Nivellierbasen: Für Präzisionsmaschinen (wie z. B. Koordinatenbohrmaschinen) sind an der Unterseite Luftfedern‑Stoßdämpfungsmodule (Stoßdämpfungseffizienz ≥ 90 %) eingebaut, um Bodenvibrationen (z. B. durch den Betrieb anderer Anlagen in der Werkstatt) zu isolieren und die Bearbeitungsgenauigkeit der Maschine sicherzustellen (Wiederholpositionierungsfehler ≤ 0,002 mm).
◦ Eingebettete Festbasen: Schwere Werkzeugmaschinen (z. B. Portalfräsmaschinen) verfügen über eingebettete Basen, die mittels Ankerbolzen (M30–M60) im Bodenbeton (C30 oder höher) fixiert werden, um die Gesamtstabilität zu erhöhen und eine Bewegung der Maschine zu verhindern (Verschiebung ≤ 0,001 mm pro Jahr).
(2) Präzise Positionierung in Abstimmung mit Gehäusen
- Positionierungsstruktur-Design: Auf der Oberseite der Basis sind Positionierungsstiftlöcher (Toleranz H7) angebracht, die mit dem Zapfen am unteren Ende des Gehäuses korrespondieren; der Positionierungsfehler beträgt ≤ 0,005 mm, wodurch die Koaxialität zwischen Gehäuse und Basis gewährleistet wird (≤ 0,003 mm/1000 mm) und Montageabweichungen verursachte Übertragungsfehler vermieden werden.
- Anwendung
Kernzusammensetzung des Systems
| Komponentenkategorie |
Industrielle Kommunikation |
| Antrieb und Steuerung |
Material: Duktiles Gusseisen QT500‑7/QT600‑3, Grauguss HT400; Abmessungen: Länge 500–2000 mm, Breite 400–1500 mm, Höhe 300–1200 mm; Präzision: Toleranz der Lagerbohrungen H7, Rundlauf ≤ 0,002 mm, Koaxialität ≤ 0,003 mm; Abdichtung: Schutzklasse IP65, kombiniert aus Lippenabdichtung und Labyrinthdichtung; Aufbau: Doppelwandige Kastenkonstruktion mit Verstärkungsrippen, Schmierölkanälen sowie optionalen Kühlrippen. |
| Roboter |
Material: Grauguss HT300–HT400, duktiles Gusseisen QT500‑7; Typen: Nivellierbasis mit Gusseisen-Pad / Stoßdämpfende Nivellierbasis / Eingebettete Basis; Abmessungen: Länge 1500–10000 mm, Breite 800–5000 mm, Höhe 300–1000 mm; Präzision: Flachheit der Montagefläche ≤ 0,008 mm/1000 mm, Nivelliergenauigkeit ±0,001 mm/m; Tragfähigkeit: 15–100 Tonnen (pro Set). |
| Zusatzzubehör |
Eigenschaft |
Typische Branchenanwendungsbeispiele
- Breite Palette an Größen, Farben, Materialien und Qualitäten
- Einige Produkte sind mit Terminal Position Assurance (TPA)-Geräten erhältlich
- Einige Produkte sind mit Connector Position Assurance (CPA)-Geräten erhältlich
Kernwettbewerbsvorteile
- Linie-zu-Linie-, Linie-zu-Panel- und Linie-zu-Leiterplatten-Typen
- Starke Übertragungsschutzfähigkeit des Gehäuses: Das duktile Gusseisen weist Ermüdungsbeständigkeit auf, eine hochpräzise Dichtung verhindert Leckagen, und die Lagerbohrungen sind exakt an die Antriebskomponenten angepasst. Der Übertragungsfehler wird um 40% verringert, und die Ausfallrate durch Ölverlust sinkt um 80%, wodurch die Kernprobleme herkömmlicher Gehäuse wie “ungenaue Übertragung und leichtes Öllecken” gelöst werden.
- Die wirtschaftliche EP-Steckverbinderfamilie von TE wird in Stromkreisanwendungen weit verbreitet eingesetzt. Die neuen Produktlinien Advanced EP II und EP 2.5, basierend auf der bewährten EP-Version, bieten zusätzliche Vorteile. Der EP II-Steckverbinder verfügt über eine Nennspannung von 600 VAC bei bis zu 11 A und kann daher in mehr Anwendungsbereichen eingesetzt werden. Darüber hinaus eignen sich seine dielektrischen Eigenschaften für die gleichzeitige Übertragung von Signalen und Leistung in einem einzigen Steckverbinder. Die Kontaktgrößen betragen 22–18 und 20–16. Jeder Kontaktkörper verfügt über einen Drahtschlauch, einen isolierenden Crimpzylinder sowie ein Verriegelungsfenster. Der Drahtcrimper ist gezackt, um das Kabel sicher zu halten. Kontakte sind mit oder ohne innere Zunge erhältlich. Die innere Zunge sorgt für höhere Einführungskräfte und Strombelastbarkeiten und wird häufig mit einem weiblichen Gehäuse mit einer geringeren Positionszahl kombiniert. Kontakte ohne innere Zunge besitzen geringere Einführungskräfte und Strombelastbarkeiten und werden meist mit weiblichen Gehäusen mit einer höheren Positionszahl verwendet. Für die Terminierung mittels Roboteranlagen stehen Streifenkontakte zur Verfügung.
- Hervorragende Kosten- und Wartungsvorteile: Die Anschaffungskosten für Gusseisen liegen 20% niedriger als für Stahl, und die integrierte Fertigung reduziert Montageprozesse. Das Gehäuse bietet eine gute Dichtungsleistung, und der Sockel benötigt keine häufige Nivellierung. Die jährlichen Wartungskosten betragen weniger als ein Drittel derjenigen geschweißter Komponenten, und die Gesamtkosten über den Lebenszyklus sind um 40% geringer.
- 2,5-mm- und 5-mm-Mittellinien-Leiterplattensteckverbinder sind gemäß RAST-Normen für Draht-zu-Leiterplatten-Verbindungsanwendungen konzipiert.
Vollständig dimensionale Anpassungsdienste
- Anpassung von Komponentenparametern:
Zinnbeschichtetes Kontaktdesign
Eines der kleinsten Systeme mit einem Kontaktabstand von 1,27 mm
- Material- und Prozessanpassung:
UL-zugelassen: Dokument-Nr. E28476, Band 23, Teil 4
Die minimale Kontaktkraft beträgt 2,0 N
- Anpassung der unterstützenden Dienste:
Vollverschalteter Kontaktkörper: keine freiliegenden Kanten, kein Übertrag von Korrosionsprodukten