Overzicht van de oplossing
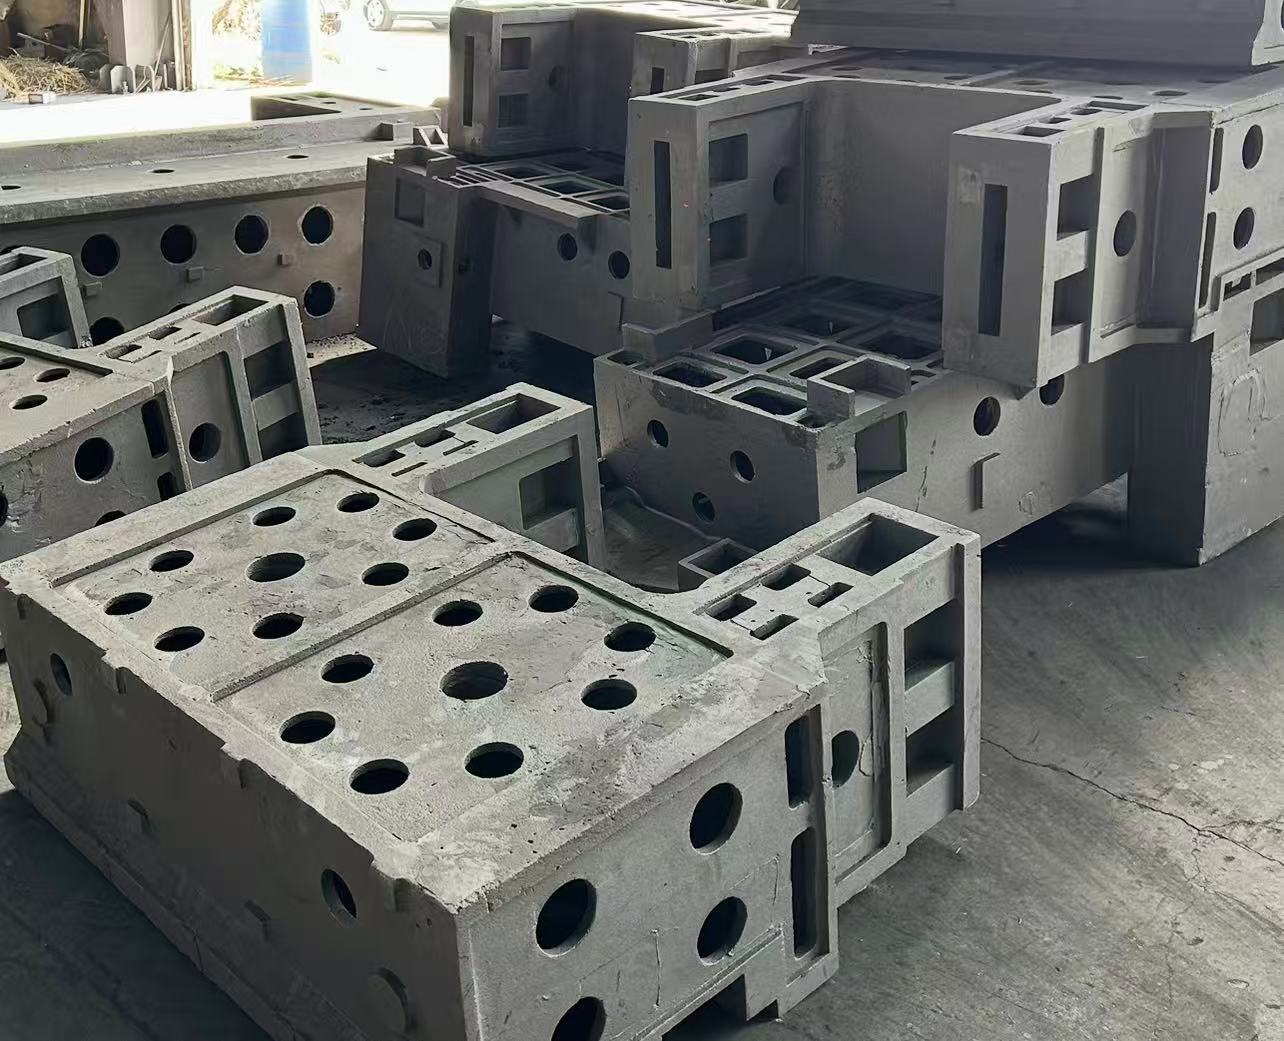
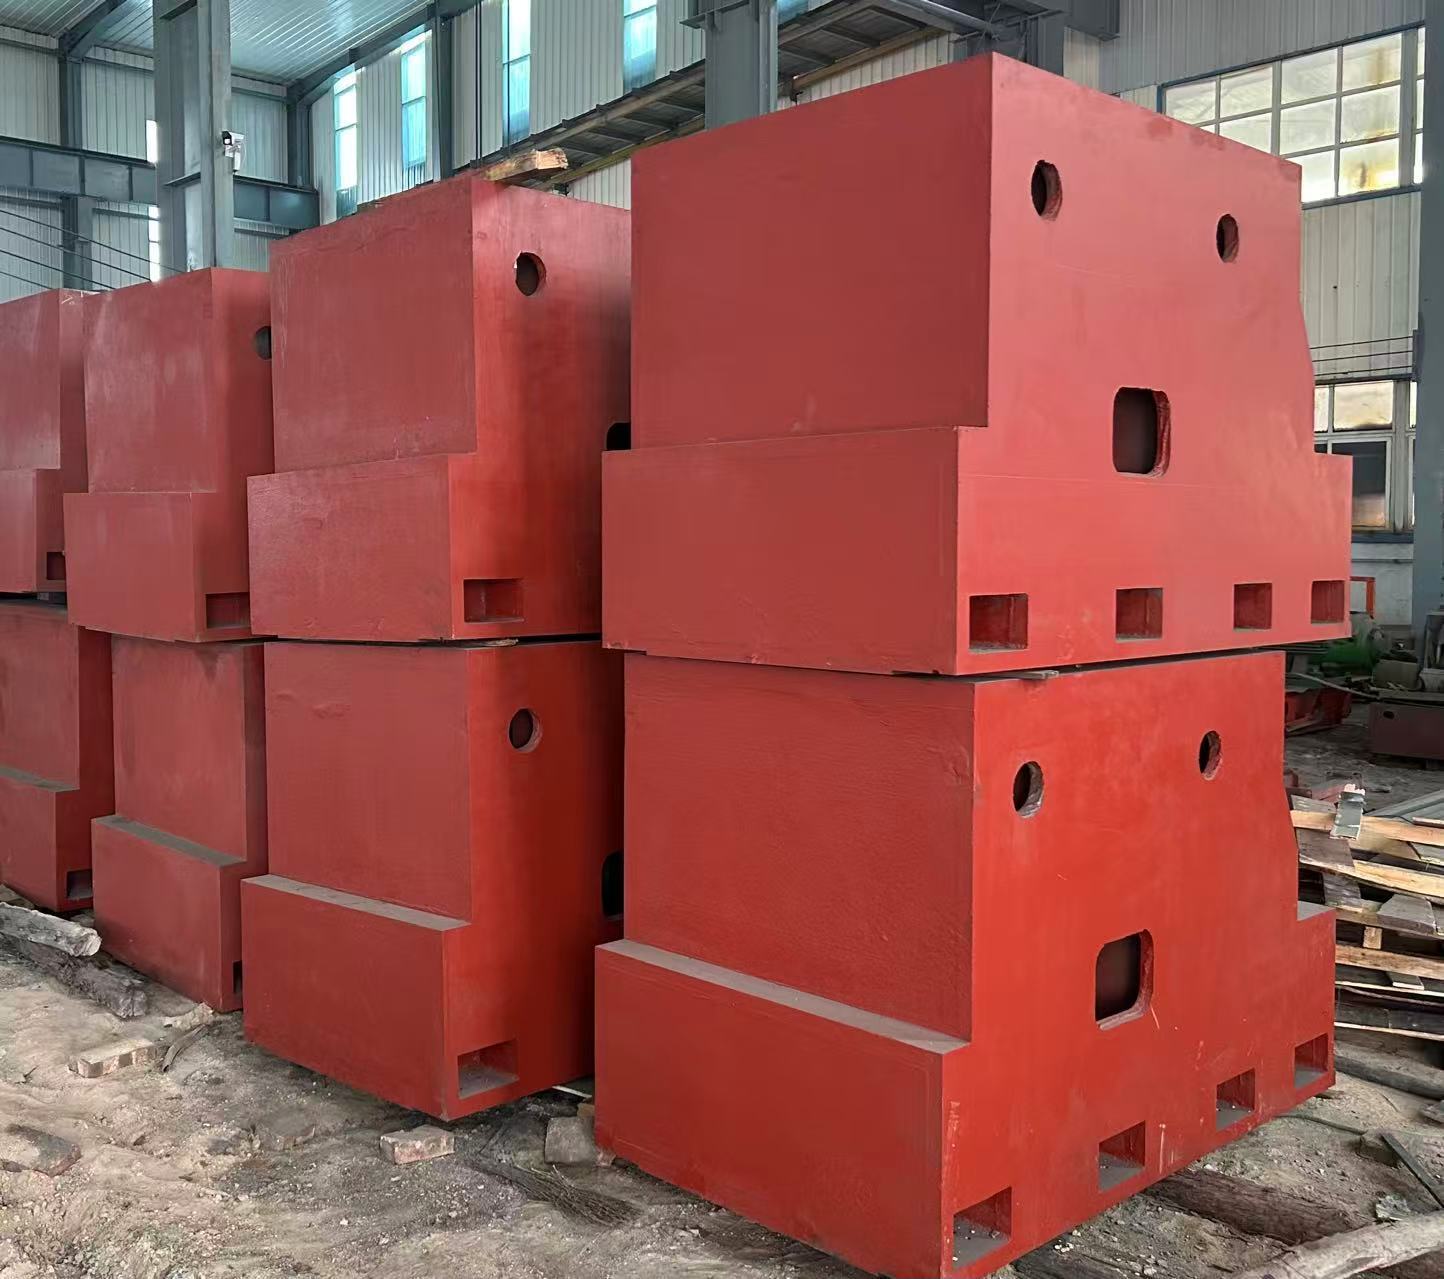
This cast iron machine tool housing and base assembly is specifically designed for CNC lathes, vertical/horizontal machining centers, gantry milling machines, gear processing machines, and other equipment. With “synergistic adaptation of machine tool housing – base assembly + high-rigidity cast iron material + precision manufacturing process” as the core, it overcomes the four major pain points of traditional components: “insufficient housing rigidity leading to transmission errors, poor sealing resulting in easy oil leakage, insufficient base load-bearing capacity causing settlement, and difficulty in leveling affecting precision”.
High-quality materials are carefully selected, including QT500-7/QT600-3 ductile iron (the main material for housings) and HT300-HT400 gray cast iron (for conventional bases). Through processes such as “CNC boring and milling + precision grinding + aging strengthening”, the tolerance of the housing bearing holes reaches H7, the sealing grade is IP65, the base load-bearing capacity is 15-100 tons, the leveling accuracy is ±0.001mm/m, and the long-term operation precision attenuation rate of the entire set of components is ≤0.05% per year.
It covers industries such as general machinery, auto parts, precision molds, and aerospace. It helps to improve the machine tool transmission precision by 40%, reduce the oil leakage failure rate by 80%, and shorten the equipment installation cycle by 35%.
Core Function System (Focusing on the Synergistic Adaptation of “Housing – Base”)
1. Voordelen van gietijzermaterialen en exclusieve processen
- Hiërarchische materiaalselectie (aangepast aan de functionele verschillen van componenten):
◦ Machinegereedschapshuisvestingen (voornamelijk QT500-7/QT600-3 nodulair gietijzer): De treksterkte is ≥500 MPa (voor QT500-7) / 600 MPa (voor QT600-3), de rek is ≥7% / 3%, en de taaiheid is 2–3 keer zo groot als die van grijs gietijzer. Het beschikt over uitstekende vermoeiingsbestendigheid (kan 10⁶ transmissiebelastingen weerstaan), waardoor het geschikt is voor toepassingen zoals spindelhuisvestingen en versnellingsbakken die transmissiecomponenten moeten huisvesten. De binnenwandafwerking is Ra≤1,6 μm, wat de wrijving van smeermiddel vermindert en sludge-ophoping voorkomt. Voor speciale hoge-temperatuursituaties (zoals hogesnelheids-spindelwerking) kan HT400 grijs gietijzer worden gekozen (met een hardheid van 200–260 HB en uitstekende warmtegeleiding).
◦ Basisassemblages (HT300–HT400 grijs gietijzer / QT500-7 nodulair gietijzer): Voor conventionele draaglasten (15–50 ton) wordt HT300–HT400 gekozen (de schokabsorptiecoëfficiënt is 3–5 keer zo hoog als die van staal, waardoor trillingen van apparatuur worden geabsorbeerd). Voor zware draaglasten (50–100 ton) wordt QT500-7 geselecteerd (met sterke anti-zettingsmogelijkheden; de langdurige vervorming onder belasting bedraagt ≤0,003 mm/m). Aan de onderkant van de basis zijn nivelleringsgaten en schokabsorberende installatieruimtes voorzien om aan verschillende grondcondities te kunnen voldoen.
- Exclusieve productieprocessen (garanderen precisie en stabiliteit):
◦ Machine Tool Housings: The “resin sand molding + lost foam casting” process (for complex housings) is adopted to reduce internal air holes (defect rate ≤0.3%). The bearing holes and gear installation positions undergo “rough boring – semi-finish boring – finish boring – honing” processing, with a hole diameter tolerance of H7 and a roundness of ≤0.002mm, ensuring the coaxiality of transmission components (spindles, gears). The sealing surface is precision ground (Ra≤0.8μm) to improve the sealing fit.
◦ Basisassemblages: Na 60–90 dagen natuurlijke veroudering + 2 keer kunstmatige veroudering (bij 550–600 °C gedurende 8 uur) wordt meer dan 99% aan interne spanning verwijderd, waardoor basisscheefstand door spanningsontspanning tijdens langdurig gebruik wordt voorkomen (10-jarige vervorming ≤0,01 mm/m). Het installatieoppervlak ondergaat “afwerkingsfrezen – slijpen”, met een vlakheid van ≤0,008 mm/1000 mm, wat de positioneringsnauwkeurigheid ten opzichte van de huisvesting garandeert.
2. Machinegereedschapshuisvestingen: Bescherming van het transmissiesysteem en waarborging van de precisie
(1) Structuurontwerp met hoge stijfheid (bestand tegen transmissie-impact)
- Optimalisatie van de wanddikte en verstevigingsribben van de behuizing: De wanddikte (15–30 mm) wordt afgestemd op het overgedragen vermogen. Zware behuizingen, zoals spindelbehuizingen, maken gebruik van een ontwerp met “dubbelwandige behuizing + kruisvormige verstevigingsribben” (ribafstand 150–300 mm). Bijvoorbeeld, voor een spindelbehuizing van een bewerkingscentrum (afmetingen 800×600×500 mm) wordt de buigstijfheid verhoogd met 70%, en bedraagt de trillingsamplitude van de behuizing ≤0,002 mm wanneer de spindel op hoge snelheid draait (15.000 tpm), waardoor veranderingen in de tandwielkloof tijdens de transmissie worden voorkomen (fout ≤0,001 mm).
- Local Strengthening Treatment: The periphery of bearing holes and gear installation bosses undergo “local thickening + quenching” (hardness 45-50HRC) to improve local load-bearing capacity and avoid hole deformation caused by long-term stress (bearing hole service life ≥50,000 hours).
(2) Precisieafdichting en oliecontrole-ontwerp (voorkoming van lekkage)
- Meerlagige afdichtingsstructuur: Het uiteinde van de spindeluitbreiding maakt gebruik van een dubbele bescherming met “lipafdichting + labyrintafdichting”, met een afdichtingsgraad van IP65, waardoor snijvloeistof en stof niet binnendringen en het percentage olielekkages wordt teruggebracht van 25% (traditioneel) naar minder dan 5%. Op het aansluitvlak van de behuizing worden oliebestendige asbestpakkingen plus afdichtingsmiddel gebruikt (temperatuurbestendigheid -30℃~150℃) om lekkage op het aansluitvlak te voorkomen.
- Oliewerking en warmteafvoeraanpassing: In de behuizing zijn smeermolengaten (gatdiameter 8-15 mm) aangebracht om te voldoen aan het automatische smeringssysteem en om nauwkeurig olie naar tandwielen en lagers te leveren. Grote behuizingen (zoals spindelbehuizingen van portaalfreesmachines) integreren warmteafvoervinnen (warmteafvoeroppervlak ≥ 1,5 keer het oppervlak van de behuizing) of beschikken over koelwaterkanalen (gatdiameter 10-20 mm) om een te sterke temperatuurstijging van de smeerolie (olietemperatuur beheerst op ≤60℃) te voorkomen, die de viscositeit zou kunnen beïnvloeden.
(3) Aanpassing aan transmissiecomponenten (precisie-installatie)
- Precisiebewerking van installatieposities: De tolerantie van de lagergaten is H7, de rondheid ≤0,002 mm en de coaxialiteit ≤0,003 mm (voor meerdere lagergaten), wat een nauwkeurige installatie van spindellagers (zoals hoekcontactkogellagers) garandeert; de radiale uitloop van de spindel bedraagt ≤0,001 mm. De tolerantie van de montagegaten voor tandwielen is js6, en de passingsspaak met de tandwielas bedraagt ≤0,005 mm, waardoor transmissie-impact en geluidsniveau worden verminderd (geluidsniveau ≤75 dB).
- Optimalisatie van de interne ruimte: De binnenste holte wordt ontworpen volgens de indeling van het transmissiesysteem (zoals spindel, tandwielen, koppeling) en er wordt voldoende onderhoudsruimte (≥150 mm) gereserveerd om demontage en montage van componenten te vergemakkelijken. Grote behuizingen zijn uitgerust met inspectievensters (gehard glas + afdichtingskap) om real-time inzicht te bieden in de interne transmissiestatus en stilstandtijd voor inspectie te reduceren.
3. Basisassemblages: Algemene ondersteuning en stabiele aanpassing
(1) Belastingsvermogen en nivellering voor meerdere scenario’s
- Optimalisatie van de dragende structuur: Conventionele bases maken gebruik van een “boxvormige hoofdstructuur + rasterribben” (ribafstand 200–400 mm) om 15–50 ton te dragen. Zware bases (zoals de basis van een CNC-draaibank van 10 m) passen een “boxvormige structuur + honingraatdichte ribben” toe om 50–100 ton te dragen, met een langdurige verzakking bij belasting van ≤0,005 mm per jaar.
- Flexibele nivelleringmethoden:
◦ Nivelleerbases met gietijzeren nivelleerplaten: Uitgerust met gietijzeren nivelleerplaten (instelbereik 0-20 mm, draagvermogen ≤25 ton per set), fijn afgesteld met bouten, met een nivelleringnauwkeurigheid van ±0,001 mm/m, geschikt voor werkplaatsen met gemiddelde vloer vlakheid (betonsterkte ≥C25).
◦ Nivelleerbases met schokabsorptie: Voor precisie-bewerkingsmachines (zoals coördinaatboormachines) zijn onderaan luchtveer-schokabsorptiemodules geïnstalleerd (schokabsorptie-efficiëntie ≥90%) om trillingen van de vloer (zoals die veroorzaakt door andere apparatuur in de werkplaats) te isoleren en de bewerkingsnauwkeurigheid van de machine te waarborgen (herhaalde positioneringsfout ≤0,002 mm).
◦ Ingebedde vaste bases: Zware bewerkingsmachines (zoals portaalfreesmachines) zijn uitgerust met ingebedde bases, die via ankerbouten (M30-M60) aan de betonnen vloer (C30 of hoger) worden bevestigd om de algehele stabiliteit te verhogen en beweging van de machine te voorkomen (verplaatsing ≤0,001 mm per jaar).
(2) Precieze positionering in samenwerking met behuizingen
- Ontwerp van positioneringsstructuur: Op de bovenkant van de basis zijn positioneringsgaten (tolerantie H7) aangebracht, die overeenkomen met de spigot aan de onderkant van de behuizing, met een positioneringsfout van ≤0,005 mm, waardoor de coaxialiteit tussen behuizing en basis wordt gegarandeerd (≤0,003 mm/1000 mm) en transmissiefouten door montageafwijkingen worden voorkomen.
- Bescherming en uitbreidingsaanpassing: Rondom de basis zijn leuningsinstallatiegroeven aangebracht (aangepast aan veiligheidsbescherming), en er zijn interfaces voor spanenconveyors gereserveerd (doorsnede 150×200 mm–300×400 mm) om de integratie van het spanenafvoersysteem van de machinegereedschap te vergemakkelijken. Sommige bases zijn uitgerust met hijsopeningen (draagvermogen ≤1,5 keer het gewicht van de basis) om het algehele hanteren en installeren te vergemakkelijken.
Kernsamenstelling van het systeem
| Componentcategorie |
Kernparameters en configuratie (verbeterde synergetische eigenschappen) |
| Gietijzeren machinegereedschapshuisvestingen |
Materiaal: QT500-7/QT600-3 nodulair gietijzer, HT400 grijs gietijzer; Afmetingen: Lengte 500–2000 mm, Breedte 400–1500 mm, Hoogte 300–1200 mm; Precisie: Tolerantie van lagergaten H7, rondheid ≤0,002 mm, coaxialiteit ≤0,003 mm; Afdichting: IP65-klasse, aangepast voor lipafdichting + labyrintafdichting; Structuur: Dubbelwandige boxwand/verstevigingsribben, smeeroliekanalen, optionele koelvinnen |
| Gietijzeren basisassemblages |
Materiaal: HT300-HT400 grijs gietijzer, QT500-7 nodulair gietijzer; Type: Nivelleertype met gietijzeren plaat / Schokabsorptietype met nivellering / Ingebedd type; Afmetingen: Lengte 1500–10000 mm, Breedte 800–5000 mm, Hoogte 300–1000 mm; Precisie: Vlakheid van installatieoppervlak ≤0,008 mm/1000 mm, Nivelleringnauwkeurigheid ±0,001 mm/m; Draagvermogen: 15–100 ton (per set) |
| Hulpaccessoires |
Oil-resistant seals (material: nitrile rubber/fluororubber, temperature resistance -30℃~200℃); Cast iron leveling pad irons (adjustment range 0-20mm, load-bearing ≤25 tons per set); Air spring shock absorption modules (shock absorption efficiency ≥90%, load-bearing ≤50 tons per set); Anchor bolts (M30-M60, Grade 10.9, adapting to embedded installation) |
Typische toepassingsgevallen in de industrie
- Vertical Machining Center Spindle Housing + Base: Used by a machine tool factory for 850-type vertical machining centers —— The spindle housing is made of QT500-7 material (size 800×600×500mm), with a bearing hole tolerance of H7 and a sealing grade of IP65; it is matched with an HT400 shock absorption base (2000×1500×800mm) with a leveling accuracy of ±0.001mm/m. When the spindle runs at 15000rpm, the vibration amplitude is ≤0.002mm, the hole position tolerance of processed molds is reduced from ±0.008mm to ±0.003mm, the oil leakage failure rate is reduced from 20% to 3%, and the equipment maintenance cycle is extended by 2 times.
- 10 m zware CNC-draaibankbasis + spindelbehuizing: Gebruikt door een zware industrieonderneming voor φ2000 mm CNC-draaibanken —— De spindelbehuizing is vervaardigd uit QT600-3 (slagbelastingsweerstand ≥500 kN), en de basis is een ingebouwde QT500-7-basis (10.000×3.000×1000 mm) met een draagvermogen van 100 ton. Bij de bewerking van windenergiespindels (φ1800 mm) bedraagt de radiale run-out van de spindel ≤0,001 mm, wordt de cilindriciteit verlaagd van ±0,015 mm naar ±0,005 mm, bedraagt de jaarlijkse verzakking van de basis ≤0,005 mm, en wordt de periode waarin de precisie van het machinegereedschap behouden blijft verlengd van 1 jaar naar 4 jaar.
- Precision Gear Processing Machine Housing: Used by a gear factory for gear hobbing machines —— The housing is made of QT500-7 (size 600×500×400mm), the gear installation shaft hole tolerance is js6, and the coaxiality is ≤0.003mm. When processing precision gears (module 5, precision grade 6), the cumulative pitch error is reduced from ±0.012mm to ±0.005mm, the transmission noise is reduced from 85dB to 72dB, and the gear qualification rate is increased by 35%.
Kernconcurrentievoordelen
- High Synergistic Precision of “Housing – Base”: The base and housing are precisely matched through positioning pins (error ≤0.005mm), avoiding transmission errors caused by assembly deviations, which is far better than the splicing structure of “purchased housing + general base” (deviation ≥0.01mm), ensuring the stable overall precision of the machine tool.
- Sterke transmissiebeschermingscapaciteit van de behuizing: Het nodulair gietijzer biedt vermoeidheidsbestendigheid, de hoogprecisie afdichting voorkomt lekkage, en de lagergaten zijn nauwkeurig aangepast aan de transmissiecomponenten. De transmissiefout wordt met 40% verminderd, en het percentage olielekkagestoringen daalt met 80%, waardoor de kernproblemen van traditionele behuizingen zoals “onjuiste transmissie en gemakkelijke olielekkage” worden opgelost.
- Flexibele draagkracht en nivellering van de basis: Diverse basistypen passen zich aan verschillende draagvermogens (15–100 ton) en grondomstandigheden aan, met een nivelleringnauwkeurigheid van ±0,001 mm/m en een draagvermogen‑verzakking van ≤0,005 mm per jaar. De stabiliteit is drie keer hoger dan die van gelaste bases (onvoldoende draagkracht en gemakkelijke vervorming).
- Uitstekende kosten- en onderhoudsvoordelen: De aanschafkosten van gietijzeren materialen zijn 20% lager dan die van staal, en geïntegreerde productie vermindert de assemblageprocessen. De behuizing beschikt over goede afdichtingsprestaties, en de basis vereist geen frequente nivellering. De jaarlijkse onderhoudskosten bedragen minder dan een derde van die van gelaste componenten, en de totale levenscycluskosten zijn 40% lager.
- Wide Customization Adaptability: It supports the customization of housing size (500-2000mm), number of bearing holes, and sealing grade, as well as the customization of base load-bearing (15-100 tons) and leveling method. The structure can be optimized according to the machine tool model (such as FANUC/SIEMENS system), adapting to more than 95% of machine tool needs.
Volledig dimensionale aanpassingsdiensten
- Aanpassing van componentparameters:
◦ Machinegereedschapshuisvestingen: Afmeting 500-2000 mm (lengte × breedte × hoogte), aantal lagergaten (1-6), afdichtingsgraad (IP54-IP67), indeling van smeeroliekanelen, aanpassing aan verschillende transmissiesystemen.
◦ Basisassemblages: Afmeting 1500-10000 mm (lengte × breedte × hoogte), draagvermogen 15-100 ton, nivelleringmethode (klemplaat / schokabsorptie / ingebouwd), aanpassing aan verschillende gewichten van machinegereedschappen en grondcondities.
- Aanpassing van materialen en processen:
◦ Materiaalkeuze: Voor de behuizing wordt meestal QT500-7 gekozen, voor zware belastingen QT600-3, en voor hoge temperatuursituaties HT400; voor de basis wordt meestal HT300-HT400 gekozen, en voor zware belastingen QT500-7.
◦ Procesverbetering: Honen van de lagergaten in de behuizing (Ra≤0,4 μm), oppervlakteharden (hardheid 45-50 HRC); ultralange tijd veroudering van de basis (90-120 dagen), precisieslijpen van het installatieoppervlak.
- Aanpassing van ondersteunende diensten:
◦ Installatie en ingebruikname: Positionering en montage van de behuizing en de basis, precisiecontrole van de lagergaten, nivellering van de basis, om ervoor te zorgen dat de volledige set componenten voldoet aan de coördinatievereisten van het transmissiesysteem van het machinegereedschap;