Aperçu de la solution
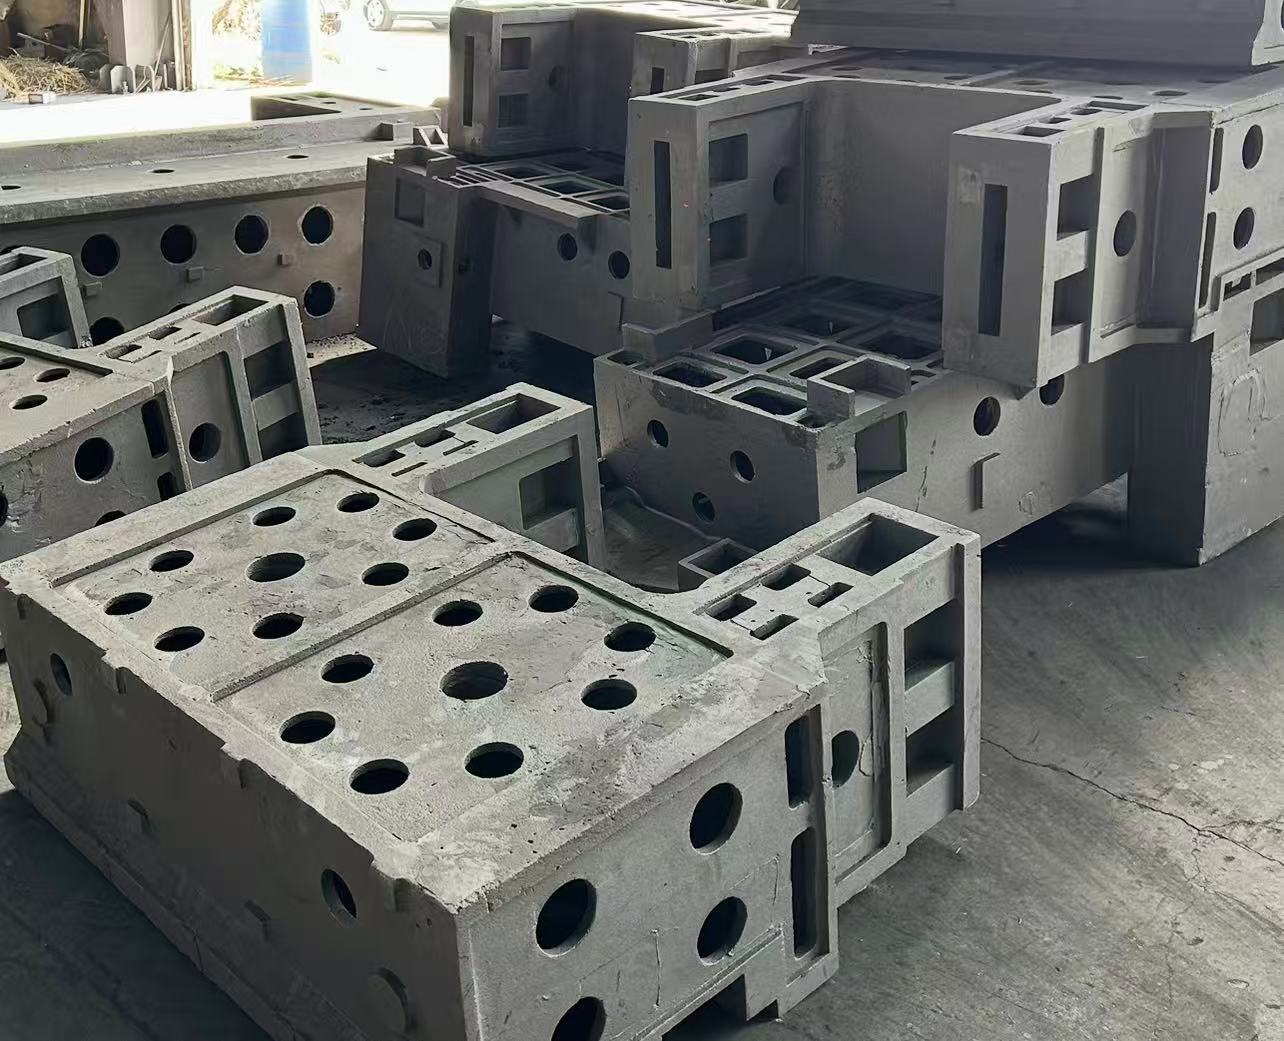
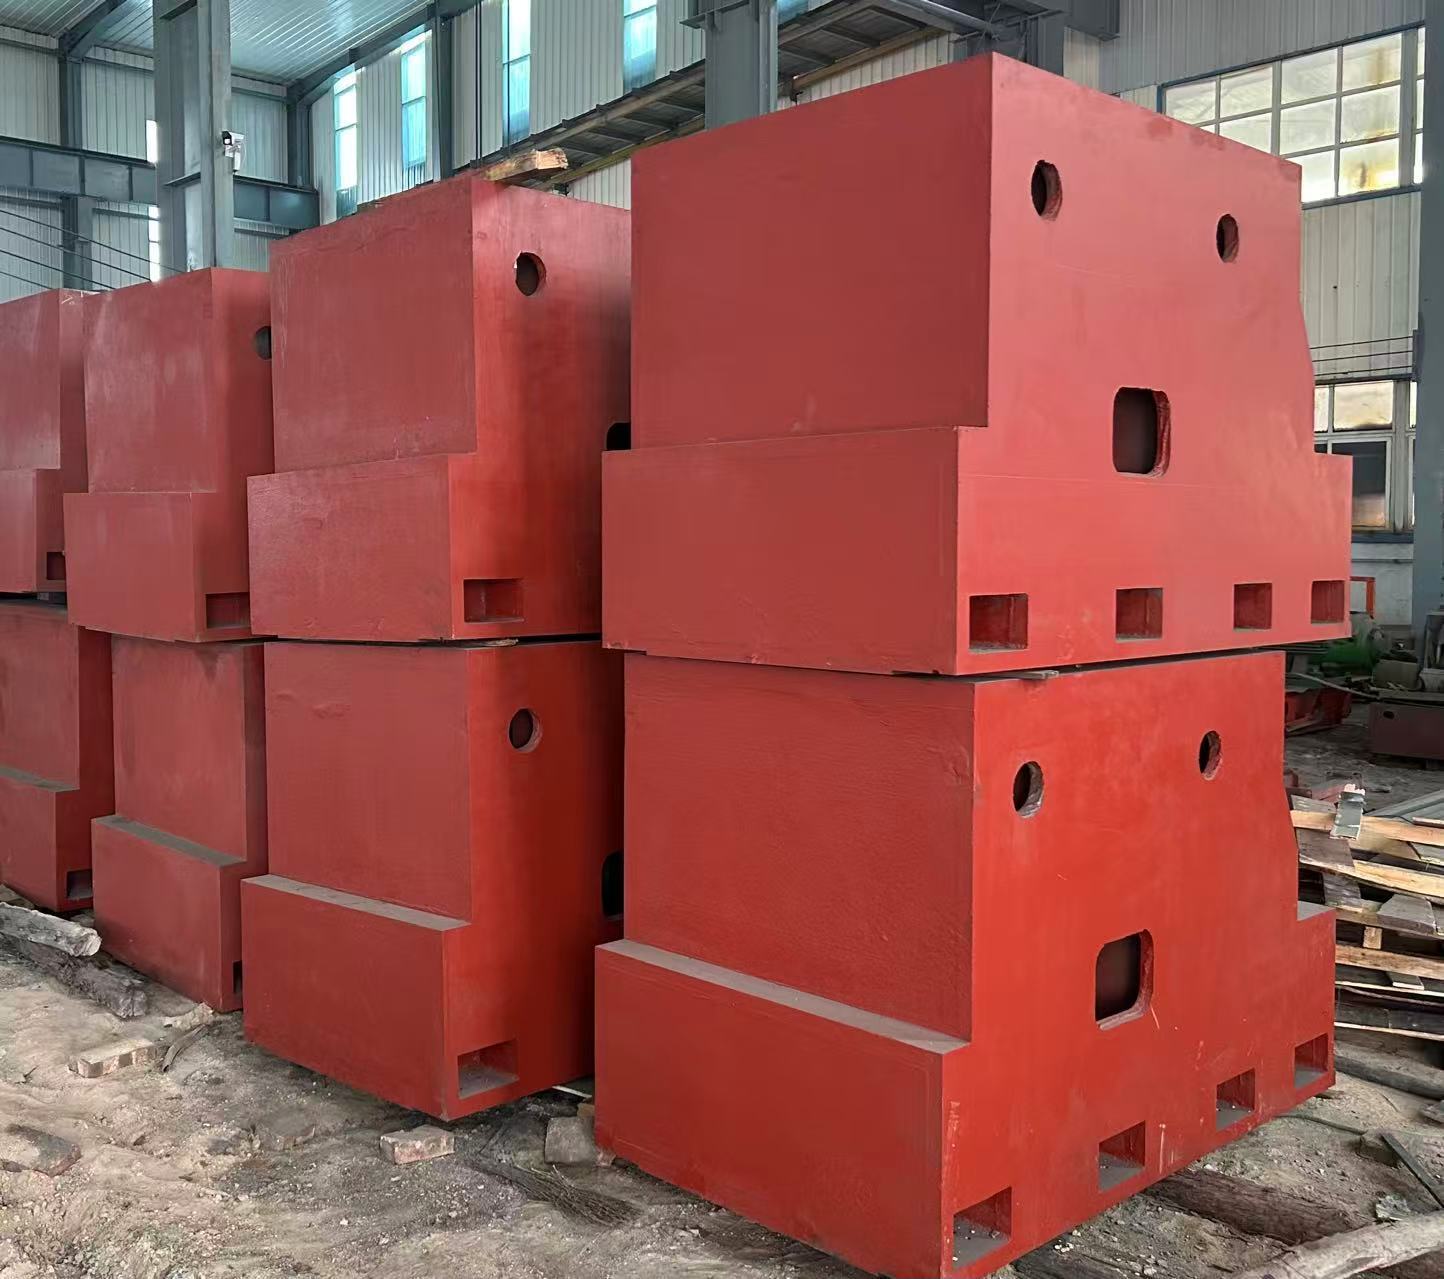
This cast iron machine tool housing and base assembly is specifically designed for CNC lathes, vertical/horizontal machining centers, gantry milling machines, gear processing machines, and other equipment. With “synergistic adaptation of machine tool housing – base assembly + high-rigidity cast iron material + precision manufacturing process” as the core, it overcomes the four major pain points of traditional components: “insufficient housing rigidity leading to transmission errors, poor sealing resulting in easy oil leakage, insufficient base load-bearing capacity causing settlement, and difficulty in leveling affecting precision”.
High-quality materials are carefully selected, including QT500-7/QT600-3 ductile iron (the main material for housings) and HT300-HT400 gray cast iron (for conventional bases). Through processes such as “CNC boring and milling + precision grinding + aging strengthening”, the tolerance of the housing bearing holes reaches H7, the sealing grade is IP65, the base load-bearing capacity is 15-100 tons, the leveling accuracy is ±0.001mm/m, and the long-term operation precision attenuation rate of the entire set of components is ≤0.05% per year.
It covers industries such as general machinery, auto parts, precision molds, and aerospace. It helps to improve the machine tool transmission precision by 40%, reduce the oil leakage failure rate by 80%, and shorten the equipment installation cycle by 35%.
Core Function System (Focusing on the Synergistic Adaptation of “Housing – Base”)
1. Advantages of Cast Iron Materials and Exclusive Processes
- Hierarchical Material Selection (Adapting to Functional Differences of Components):
◦ Boîtiers de machines‑outils (principalement en fonte ductile QT500‑7/QT600‑3) : la résistance à la traction est ≥500 MPa (pour QT500‑7) / 600 MPa (pour QT600‑3), l’allongement est ≥71 TP3T / 31 TP3T, et la ténacité est 2 à 3 fois supérieure à celle de la fonte grise. Elle présente une excellente résistance à la fatigue (capable de supporter 10⁶ impacts de transmission), ce qui la rend adaptée aux applications telles que les boîtiers de broche ou les boîtiers de réducteurs nécessitant d’accueillir des éléments de transmission. La finition intérieure de la paroi est Ra ≤ 1,6 μm, réduisant la résistance de l’huile lubrifiante et évitant l’accumulation de boues. Pour les situations spéciales à haute température (comme le fonctionnement à grande vitesse de la broche), il est possible de choisir la fonte grise HT400 (avec une dureté de 200‑260 HB et une excellente conductivité thermique).
◦ Ensembles de socles (fonte grise HT300‑HT400 / fonte ductile QT500‑7) : pour les charges classiques (15‑50 tonnes), on privilégie la fonte grise HT300‑HT400 (coefficient d’amortissement des chocs 3 à 5 fois supérieur à celui de l’acier, absorbant efficacement les vibrations de l’équipement). Pour les charges lourdes (50‑100 tonnes), on opte pour la fonte ductile QT500‑7 (dotée d’une forte résistance au tassement, avec une déformation sous charge à long terme inférieure ou égale à 0,003 mm/m). Des trous de nivellement et des rainures d’installation amortissantes sont prévus au bas du socle afin de s’adapter aux différentes conditions du sol.
- Procédés de fabrication exclusifs (garantissant précision et stabilité) :
◦ Machine Tool Housings: The “resin sand molding + lost foam casting” process (for complex housings) is adopted to reduce internal air holes (defect rate ≤0.3%). The bearing holes and gear installation positions undergo “rough boring – semi-finish boring – finish boring – honing” processing, with a hole diameter tolerance of H7 and a roundness of ≤0.002mm, ensuring the coaxiality of transmission components (spindles, gears). The sealing surface is precision ground (Ra≤0.8μm) to improve the sealing fit.
◦ Ensembles de socles : après 60 à 90 jours de vieillissement naturel, suivis de deux cycles de vieillissement artificiel (maintien à 550‑600 °C pendant 8 heures), plus de 991 TP3T de contraintes internes sont éliminées, évitant ainsi les déformations du socle dues à la libération de contraintes lors d’une utilisation prolongée (déformation sur 10 ans ≤ 0,01 mm/m). La surface d’installation fait l’objet d’un “ fraisage fin – rectification ”, avec une planéité ≤ 0,008 mm/1000 mm, garantissant une précision d’alignement avec le boîtier.
2. Boîtiers de machines‑outils : protection du système de transmission et assurance de la précision
(1) Conception structurelle à haute rigidité (résistant aux chocs de transmission)
- Optimisation de l’épaisseur des parois du boîtier et des nervures de renfort : L’épaisseur des parois (15-30 mm) est adaptée en fonction de la puissance de transmission. Les boîtiers robustes, tels que les carters de broche, adoptent une conception “ paroi double couche + nervures de renfort en forme de croix ” (espacement des nervures 150-300 mm). Par exemple, pour un carter de broche de centre d’usinage (dimensions 800×600×500 mm), la rigidité à la flexion est augmentée de 70%, et l’amplitude des vibrations du carter reste inférieure ou égale à 0,002 mm lorsque la broche tourne à grande vitesse (15 000 tr/min), évitant ainsi toute variation de l’entrefer entre les engrenages de transmission (erreur ≤ 0,001 mm).
- Local Strengthening Treatment: The periphery of bearing holes and gear installation bosses undergo “local thickening + quenching” (hardness 45-50HRC) to improve local load-bearing capacity and avoid hole deformation caused by long-term stress (bearing hole service life ≥50,000 hours).
(2) Conception d’étanchéité de précision et de contrôle de l’huile (prévention des fuites)
- Structure d’étanchéité multicouche : L’extrémité de la broche est protégée par une double barrière composée d’un joint à lèvre et d’un joint labyrinthique, avec un niveau d’étanchéité IP65, permettant d’empêcher l’entrée de liquides de coupe et de poussières, et réduisant le taux de défaillance lié aux fuites d’huile de 25% (traditionnel) à moins de 5%. La surface de joint du carter utilise des joints d’amiante résistants à l’huile associés à un mastic d’étanchéité (résistance aux températures -30 °C à 150 °C), garantissant l’absence de fuites au niveau des joints.
- Oil Control and Heat Dissipation Adaptation: Lubricating oil channels (hole diameter 8-15mm) are set in the housing to adapt to the automatic lubrication system and accurately supply oil to gears and bearings. Large housings (such as gantry milling machine spindle housings) integrate heat dissipation fins (heat dissipation area ≥1.5 times the housing surface area) or reserve cooling water channels (hole diameter 10-20mm) to avoid excessive temperature rise of lubricating oil (oil temperature controlled at ≤60℃) affecting viscosity.
(3) Adaptation aux composants de transmission (installation de précision)
- Usinage de précision des positions d’installation : La tolérance des alésages des roulements est H7, la rondeur ≤ 0,002 mm et la coaxialité ≤ 0,003 mm (pour les alésages multiples), assurant une installation précise des roulements de broche (tels que les roulements à billes à contact angulaire), avec une excentricité radiale de la broche ≤ 0,001 mm. La tolérance des alésages des arbres d’installation des engrenages est js6, et l’interférence avec l’arbre d’engrenage est ≤ 0,005 mm, réduisant ainsi les impacts et le bruit de transmission (bruit ≤ 75 dB).
- Optimisation de l’espace interne : La cavité interne est conçue en fonction de la disposition du système de transmission (broche, engrenages, embrayage), tout en prévoyant un espace de maintenance (≥ 150 mm) afin de faciliter le démontage et le remontage des composants. Les grands carter sont équipés de fenêtres d’observation (verre trempé + couvercle étanche) permettant de surveiller en temps réel l’état interne de la transmission et de réduire les temps d’arrêt liés aux inspections.
3. Assemblages de base : Support global et adaptation stable
(1) Conception portante et nivellement multi-scénarios
- Optimisation de la structure porteuse : Les bases conventionnelles adoptent une conception “ structure principale en caisson + nervures en grille ” (espacement des nervures 200-400 mm) capable de supporter 15 à 50 tonnes. Les bases ultra-résistantes (comme celles des tours CNC de 10 m) utilisent une structure en caisson associée à des nervures denses en nid d’abeille, permettant de supporter 50 à 100 tonnes, avec un tassement sous charge limité à ≤ 0,005 mm par an sur le long terme.
- Méthodes flexibles de nivellement :
◦ Bases de nivellement à patins en fonte : Équipées de patins de nivellement en fonte (plage de réglage 0–20 mm, charge supportée ≤ 25 tonnes par ensemble), ajustés au moyen de boulons, avec une précision de nivellement de ±0,001 mm/m, adaptées aux ateliers présentant une planéité générale du sol (résistance du béton ≥ C25).
◦ Bases de nivellement à absorption des chocs : Pour les machines-outils de haute précision (telles que les aléseuses à coordonnées), des modules d’absorption des chocs à ressorts pneumatiques (efficacité d’absorption des chocs ≥ 90 %) sont installés à la base afin d’isoler les vibrations du sol (provenant notamment du fonctionnement d’autres équipements dans l’atelier) et d’assurer la précision d’usinage de la machine-outil (erreur de positionnement répété ≤ 0,002 mm).
◦ Bases fixes intégrées : Les machines-outils lourdes (comme les fraiseuses à portique) sont équipées de bases intégrées, fixées au béton du sol (C30 ou supérieur) par des boulons d’ancrage (M30–M60), afin d’accroître la stabilité globale et d’éviter tout déplacement de la machine-outil (déplacement ≤ 0,001 mm par an).
(2) Coordination de positionnement précis avec les carters
- Conception de la structure de positionnement : Des trous pour goupilles de positionnement (tolérance H7) sont prévus sur le dessus de la base, correspondant au tenon situé au bas du carter, avec une erreur de positionnement ≤ 0,005 mm, garantissant la coaxialité entre le carter et la base (≤ 0,003 mm/1000 mm) et évitant les erreurs de transmission dues aux écarts d’assemblage.
- Protection and Expansion Adaptation: Guardrail installation grooves (adapting to safety protection) are set around the base, and chip conveyor interfaces (cross-section 150×200mm-300×400mm) are reserved to facilitate the integration of the machine tool chip removal system. Some bases are equipped with hoisting holes (load-bearing ≤1.5 times the base weight) to facilitate overall handling and installation.
Composition principale du système
| Catégorie de composants |
Core Parameters and Configuration (Enhanced Synergistic Characteristics) |
| Cast Iron Machine Tool Housings |
Matériau : Fonte ductile QT500-7/QT600-3, fonte grise HT400 ; Dimensions : Longueur 500–2000 mm, largeur 400–1500 mm, hauteur 300–1200 mm ; Précision : Tolérance H7 pour les alésages porteurs,圆度 ≤ 0,002 mm, coaxialité ≤ 0,003 mm ; Étanchéité : Grade IP65, combinant joint à lèvre et joint labyrinthique ; Structure : Paroi boîte double couche/ nervures de renforcement, canaux d’huile lubrifiante, ailettes de dissipation thermique optionnelles. |
| Cast Iron Base Assemblies |
Matériau : Fonte grise HT300–HT400, fonte ductile QT500-7 ; Type : Modèle à patins de nivellement / modèle à absorption des chocs / modèle intégré ; Dimensions : Longueur 1500–10000 mm, largeur 800–5000 mm, hauteur 300–1000 mm ; Précision : Planéité de la surface d’installation ≤ 0,008 mm/1000 mm, précision de nivellement ±0,001 mm/m ; Capacité de charge : 15–100 tonnes (par ensemble). |
| Accessoires auxiliaires |
Oil-resistant seals (material: nitrile rubber/fluororubber, temperature resistance -30℃~200℃); Cast iron leveling pad irons (adjustment range 0-20mm, load-bearing ≤25 tons per set); Air spring shock absorption modules (shock absorption efficiency ≥90%, load-bearing ≤50 tons per set); Anchor bolts (M30-M60, Grade 10.9, adapting to embedded installation) |
Cas d’application typiques dans l’industrie
- Vertical Machining Center Spindle Housing + Base: Used by a machine tool factory for 850-type vertical machining centers —— The spindle housing is made of QT500-7 material (size 800×600×500mm), with a bearing hole tolerance of H7 and a sealing grade of IP65; it is matched with an HT400 shock absorption base (2000×1500×800mm) with a leveling accuracy of ±0.001mm/m. When the spindle runs at 15000rpm, the vibration amplitude is ≤0.002mm, the hole position tolerance of processed molds is reduced from ±0.008mm to ±0.003mm, the oil leakage failure rate is reduced from 20% to 3%, and the equipment maintenance cycle is extended by 2 times.
- 10m Heavy-Duty CNC Lathe Base + Spindle Housing: Used by a heavy industry enterprise for φ2000mm CNC lathes —— The spindle housing is made of QT600-3 (impact load resistance ≥500kN), and the base is an embedded QT500-7 base (10000×3000×1000mm) with a load-bearing capacity of 100 tons. When processing wind power spindles (φ1800mm), the spindle radial runout is ≤0.001mm, the cylindricity error is reduced from ±0.015mm to ±0.005mm, the annual base settlement is ≤0.005mm, and the machine tool precision retention period is extended from 1 year to 4 years.
- Precision Gear Processing Machine Housing: Used by a gear factory for gear hobbing machines —— The housing is made of QT500-7 (size 600×500×400mm), the gear installation shaft hole tolerance is js6, and the coaxiality is ≤0.003mm. When processing precision gears (module 5, precision grade 6), the cumulative pitch error is reduced from ±0.012mm to ±0.005mm, the transmission noise is reduced from 85dB to 72dB, and the gear qualification rate is increased by 35%.
Avantages concurrentiels clés
- High Synergistic Precision of “Housing – Base”: The base and housing are precisely matched through positioning pins (error ≤0.005mm), avoiding transmission errors caused by assembly deviations, which is far better than the splicing structure of “purchased housing + general base” (deviation ≥0.01mm), ensuring the stable overall precision of the machine tool.
- Forte capacité de protection de la transmission du boîtier : Le matériau en fonte ductile offre une résistance à la fatigue, un joint d’étanchéité haute précision empêche les fuites, et les alésages des roulements sont précisément adaptés aux composants de transmission. L’erreur de transmission est réduite de 40%, et le taux de défaillance lié aux fuites d’huile baisse de 80%, résolvant ainsi les principaux problèmes des boîtiers traditionnels tels que “ transmission imprécise et fuites d’huile fréquentes ”.
- Flexible Load-Bearing and Leveling of the Base: Multiple types of bases adapt to different load-bearing capacities (15-100 tons) and ground conditions, with a leveling accuracy of ±0.001mm/m and a load-bearing settlement of ≤0.005mm per year. The stability is 3 times higher than that of welded bases (insufficient load-bearing and easy deformation).
- Excellents avantages en termes de coût et d’entretien : Le coût d’achat des matériaux en fonte est inférieur de 20% à celui de l’acier, et la fabrication intégrée réduit les étapes d’assemblage. Le boîtier présente une excellente étanchéité, tandis que la base ne nécessite pas de nivellement fréquent. Le coût annuel d’entretien représente moins d’un tiers de celui des composants soudés, et le coût sur l’ensemble du cycle de vie est inférieur de 40%.
- Wide Customization Adaptability: It supports the customization of housing size (500-2000mm), number of bearing holes, and sealing grade, as well as the customization of base load-bearing (15-100 tons) and leveling method. The structure can be optimized according to the machine tool model (such as FANUC/SIEMENS system), adapting to more than 95% of machine tool needs.
Services de personnalisation multidimensionnels
- Personnalisation des paramètres des composants :
◦ Machine Tool Housings: Size 500-2000mm (length × width × height), number of bearing holes (1-6), sealing grade (IP54-IP67), layout of lubricating oil channels, adapting to different transmission systems.
◦ Base Assemblies: Size 1500-10000mm (length × width × height), load-bearing 15-100 tons, leveling method (pad iron / shock absorption / embedded), adapting to different machine tool weights and ground conditions.
- Personnalisation des matériaux et des procédés :
◦ Material Selection: QT500-7 is usually selected for the housing, QT600-3 for heavy loads, and HT400 for high-temperature scenarios; HT300-HT400 is usually selected for the base, and QT500-7 for heavy loads.
◦ Process Enhancement: Honing of housing bearing holes (Ra≤0.4μm), surface quenching (hardness 45-50HRC); ultra-long time aging of the base (90-120 days), precision grinding of the installation surface.
- Grâce au positionnement supplémentaire de l’élément ressort, la corrosion due au frottement est évitée
◦ Installation and Commissioning: Positioning and assembly of the housing and base, precision inspection of bearing holes, leveling of the base, ensuring that the entire set of components meets the coordination requirements of the machine tool transmission system;