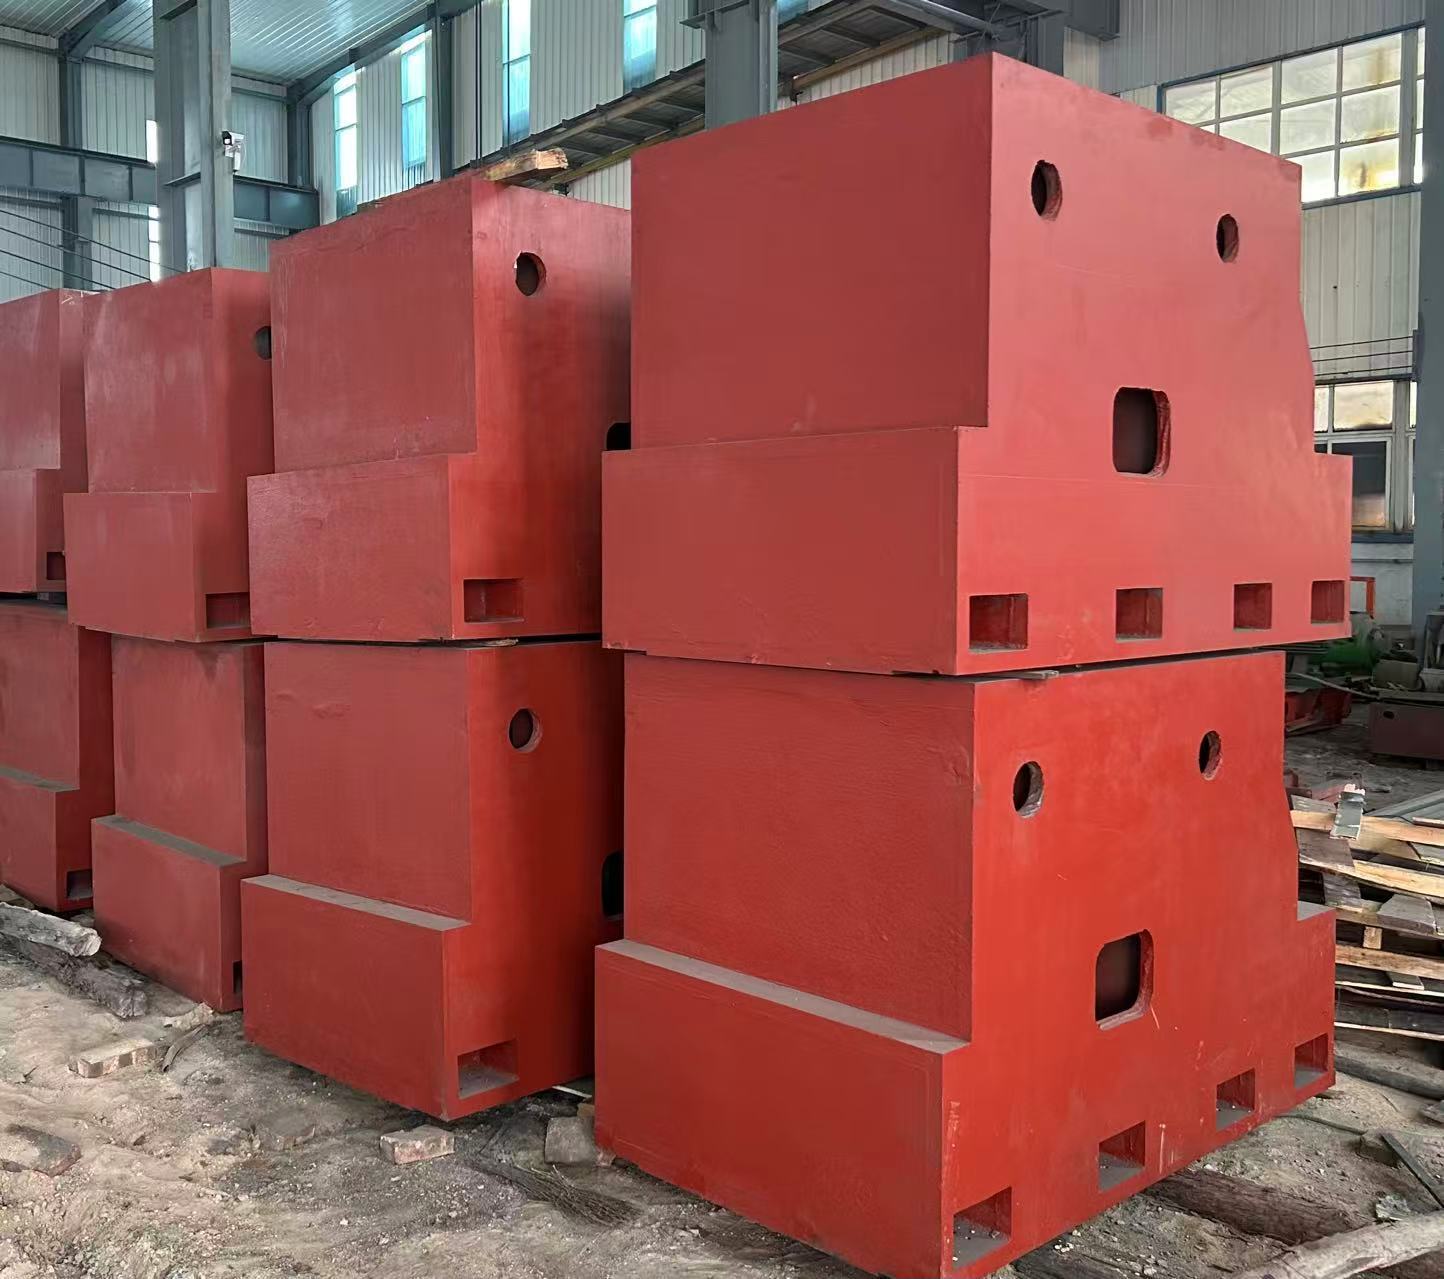
Panoramica della soluzione
Questa base per macchine utensili in ghisa e questo componente di fondazione su larga scala per attrezzature in ghisa sono progettati specificamente per apparecchiature pesanti di fascia alta, come torni CNC ad alta capacità, centri di lavoro a portale, laminatoi metallurgici, telai principali di turbine eoliche e attrezzature di prova pesanti. Basandosi su “materiale in ghisa ad alta rigidità + produzione di precisione su larga scala + design strutturale anti-deformazione”, supera i quattro principali punti critici dei componenti di fondazione tradizionali: “capacità portante insufficiente con facile formazione di crepe, scarsa precisione di lavorazione su grandi dimensioni, deformazioni eccessive durante l’uso prolungato e difficoltà di adattamento al piano di posa”.
High-strength gray cast iron (HT350/HT400) and ductile iron (QT600-3/QT700-2) are carefully selected. Through the “large-scale CNC boring and milling machine + aging strengthening” process, it achieves a maximum single-piece size of 10000×5000×1800mm, a load-bearing capacity of 50-300 tons, a flatness of ≤0.01mm/1000mm, and a long-term precision attenuation rate of ≤0.08% per year.
Copre settori quali la produzione di macchinari pesanti, la metallurgia, l’energia eolica e l’aerospazio. Contribuisce ad aumentare la precisione di lavorazione delle attrezzature pesanti del 25%, a prolungare la durata di servizio fino a tre volte e a ridurre del 30% i costi di installazione e messa in servizio delle apparecchiature su larga scala.
Sistema di funzioni centrali (concentrato sulle caratteristiche di “supporto della fondazione” e “grande scala”)
1. Materiali e processi esclusivi per componenti di fondazione su larga scala
- Selezione di materiali in ghisa ad alta resistenza:
◦ Ghisa grigia HT350/HT400: materiale principale per le basi delle macchine utensili in ghisa. Presenta una resistenza alla trazione ≥350 MPa (per HT350) / 400 MPa (per HT400) e una durezza di 200–260 HB. La distribuzione ottimizzata della grafite lamellare migliora l’assorbimento degli urti (il coefficiente di assorbimento è 4–6 volte quello dell’acciaio), consentendo di smorzare le vibrazioni ad alta frequenza generate dal funzionamento del mandrino delle macchine utensili pesanti (10000–15000 giri/min) ed evitando così segni di vibrazione nella lavorazione. È adatta per basi di macchine utensili con un peso unitario ≤80 tonnellate e dimensioni ≤6000×4000 mm (ad esempio basi di torni CNC pesanti e basi di fresatrici a portale).
◦ Ghisa sferoidale QT600-3/QT700-2: materiale chiave per i componenti di fondazione di apparecchiature su larga scala (come le basi di fondazione dei laminatoi e le fondazioni dei telai principali delle turbine eoliche). Possiede una resistenza alla trazione ≥600 MPa (per QT600-3) / 700 MPa (per QT700-2) e un allungamento ≥3%. La sua tenacità è 3–4 volte superiore rispetto alla ghisa grigia e può sopportare carichi d’urto dell’ordine di 300 tonnellate (come la forza di laminazione nell’industria siderurgica o gli impatti operativi delle apparecchiature eoliche), prevenendo così la rottura dei componenti di fondazione. Con una durezza di 220–280 HB, presenta proprietà sia antifatica sia resistenti all’usura, risultando idonea a scenari caratterizzati da forti impatti e carichi elevati.
◦ Garanzia di processo per componenti di fondazione su larga scala: viene adottato il processo composito “modellazione a pressione negativa con sabbia resinosa + colata a cera persa” (per parti complesse di grandi dimensioni) al fine di ridurre porosità e difetti di ritiro nelle fusioni di grandi dimensioni (tasso di difetti ≤0,3%). Dopo 90–120 giorni di invecchiamento naturale (50% più lungo rispetto alle fusioni convenzionali) e tre trattamenti di invecchiamento artificiale (mantenendo a 550–600 °C per 8 ore), oltre il 99,5% dello stress interno viene eliminato, evitando deformazioni a lungo termine dei componenti di fondazione su larga scala causate dalla concentrazione di tensioni (deformazione ≤0,1 mm/m in 10 anni), risultato nettamente migliore rispetto ai componenti di fondazione in struttura saldata (deformazione ≥0,5 mm/m in 5 anni).
- Miglioramento della stabilità in tutte le condizioni operative:
Per affrontare il problema della “sensibilità alla deformazione termica” dei componenti di fondazione di grandi dimensioni, mediante una “progettazione a spessore graduale delle pareti” (spessore delle pareti nelle parti chiave portanti pari a 80-150 mm, mentre nelle parti non portanti è di 50-80 mm) e l’impiego di “costole integrate per la dissipazione del calore”, la deformazione termica di un componente di fondazione lungo 10 m viene mantenuta entro ≤0,005 mm/m (con una fluttuazione della temperatura ambiente di ±10 °C). La superficie è rivestita con una protezione a tre strati composta da “sabbiatura per la rimozione della ruggine + primer epossidico + vernice di finitura resistente all’usura”, in grado di superare un test di nebbia salina di ≥720 ore. È adatta per ambienti ad alta temperatura (≤150 °C) e ad elevata presenza di polvere nei reparti metallurgici, nonché per l’ambiente di erosione da fluidi da taglio nei reparti macchine utensili, evitando così che la ruggine dei componenti di fondazione comprometta la stabilità.
2. Progettazione strutturale ultra-portante e anti-deformazione
- Struttura rinforzata a forma di scatola con costole a nido d’ape:
◦ Cast Iron Machine Tool Bases: The “box-type main structure + cross-shaped reinforcing ribs” design is adopted (rib spacing 300-500mm). For example, a 6000×3000×800mm heavy-duty CNC lathe base has a 60% increase in bending stiffness. When bearing the weight of a 50-ton workpiece + spindle box for a long time, the deformation is ≤0.003mm/m, avoiding the parallelism deviation between the spindle and the guideway during machine tool machining (deviation ≤0.002mm/1000mm).
◦ Componenti di fondazione per apparecchiature di grandi dimensioni: per scenari di carico estremamente elevato, come laminatoi e impianti eolici, si adotta una progettazione “struttura a scatola + costole dense a nido d’ape” (distanza tra le costole 200-300 mm). Ad esempio, una base di fondazione per laminatoio di dimensioni 8000×4000×1500 mm possiede una resistenza alla compressione di ≥200 MPa. Sopportando l’intero peso di un laminatoio da 200 tonnellate, l’assestamento del componente di fondazione rimane ≤0,005 mm, garantendo così la stabilità di riferimento dell’apparecchiatura durante il processo di laminazione.
- Lavorazione di precisione delle superfici di riferimento e dei fori di montaggio:
Si adotta una lavorazione combinata con “tornio fresatore CNC di grandi dimensioni (corsa 12000×5000×2000 mm) + rettificatrice di grande superficie” per ottenere:
◦ Superficie di montaggio delle basi per macchine utensili: la planarità è ≤0,01 mm/1000 mm, la linearità della superficie di montaggio delle guide è ≤0,008 mm/1000 mm, e la tolleranza posizionale del sistema di fori (fori di posizionamento φ50-φ200 mm) è ±0,015 mm. Questo garantisce un’installazione precisa delle guide e dei mandrini delle macchine utensili, riducendo i tempi di regolazione dei riferimenti durante l’assemblaggio.
◦ Interfaccia dei componenti di fondazione per apparecchiature di grandi dimensioni: la planarità della superficie di montaggio dell’apparecchiatura è ≤0,015 mm/1000 mm, la tolleranza posizionale dei fori per i bulloni di ancoraggio (φ80-φ150 mm) è ±0,02 mm, e sono previsti fori di livellamento dell’apparecchiatura (con passo 1000-2000 mm) per facilitare il livellamento preciso in loco e adattarsi all’installazione fissa di apparecchiature di grandi dimensioni come laminatoi e strutture principali di turbine eoliche.
- Tecnologia di giunzione per componenti di grandissime dimensioni:
Per componenti di fondazione di dimensioni eccezionalmente grandi, con lunghezza ≥10 m (ad esempio la fondazione di una grande macchina di misura a coordinate lunga 12 m), si adotta la tecnologia “colata in blocchi + giunzione in sito”: le superfici di giunzione vengono lavorate con linguette (tolleranza H7/h6) per assicurare che lo sfalsamento verticale orizzontale sia ≤0,005 mm; si utilizzano bulloni di giunzione ad alta resistenza M40-M60 (resistenza a trazione ≥Grado 12.9) e la planarità complessiva dopo la giunzione rimane ≤0,015 mm/1000 mm. La capacità portante complessiva non diminuisce (la resistenza portante nel punto di giunzione è ≥95% rispetto al corpo principale), risolvendo il problema secondo cui i tradizionali componenti di fondazione di grandi dimensioni “non possono essere trasportati a causa della colata integrale”.
3. Adattabilità al terreno e applicazione in molteplici scenari
- Adattamento all’installazione a terra con più metodi:
◦ Installazione incorporata: Componenti di fondazione di grandi dimensioni (come le basi delle fondazioni dei laminatoi) vengono incorporate nel calcestruzzo del terreno (resistenza del calcestruzzo ≥C30) e collegate ai componenti della fondazione tramite barre d’acciaio annegate, per migliorare la stabilità complessiva; tale soluzione è adatta alle attrezzature pesanti che rimangono fisse per lunghi periodi.
◦ Installazione fissa a pavimento: Le basi per macchine utensili in ghisa vengono fissate al suolo tramite bulloni ad espansione (M30–M50), mentre nella parte inferiore sono abbinati robusti piedini regolabili in ghisa (capacità portante ≤50 tonnellate/set, range di regolazione 0–20 mm, precisione orizzontale ±0,001 mm/m), facilitando successivi aggiustamenti di precisione e rispondendo alle esigenze periodiche di taratura delle attrezzature macchina.
◦ Installazione con assorbimento degli urti: Per le attrezzature sensibili alle vibrazioni (ad esempio le fondazioni delle macchine di prova di precisione), si installano moduli di assorbimento delle vibrazioni a molla d’aria (efficienza di assorbimento ≥90%) alla base dei componenti della fondazione, così da isolare le vibrazioni provenienti dal terreno (ad esempio dal funzionamento di altre attrezzature nell’officina) e garantire la precisione operativa dell’apparecchiatura (errore di ripetibilità della rilevazione ≤0,003 mm).
- Adattamento a molteplici tipologie di attrezzature pesanti:
◦ Basi per torni CNC pesanti: Realizzate in materiale HT400, con dimensioni 6000×3000×800 mm, capacità di carico ≤80 tonnellate e planarità della superficie di montaggio della guida ≤0,008 mm/1000 mm. Adatte alla lavorazione di alberi principali per turbine eoliche di diametro φ2000 mm e di alberi motore navali.
◦ Basi per fondazioni di laminatoi: Realizzate in materiale QT600-3, con dimensioni 8000×4000×1500 mm, capacità di carico ≤200 tonnellate e planarità della superficie di montaggio ≤0,015 mm/1000 mm. Adatte ai laminatoi metallurgici a caldo/freddo e garantiscono una tolleranza sullo spessore di laminazione di ±0,03 mm.
◦ Fondazioni per telai principali di turbine eoliche: Realizzate in materiale QT700-2, con dimensioni 5000×5000×1200 mm, capacità di carico ≤300 tonnellate e resistenza a carichi d’urto ≥500 kN. Adatte all’installazione di telai principali di turbine eoliche da 3 a 10 MW e assicurano il funzionamento stabile a lungo termine delle apparecchiature eoliche (durata di servizio di 20 anni).
- Prenotazione delle interfacce funzionali:
I componenti della fondazione prevedono circuiti di raffreddamento dell’attrezzatura (diametro foro 30-50 mm, portata ≥20 l/min) e interfacce per tubazioni idrauliche (φ20-φ40 mm), adatti al sistema di lubrificazione dei laminatoi e al sistema di raffreddamento degli alberi delle macchine utensili. Sono inoltre previsti fori per il montaggio di sensori (φ8-φ15 mm), collegabili a sistemi di monitoraggio delle vibrazioni e della temperatura, per controllare in tempo reale lo stato di funzionamento dei componenti della fondazione e fornire avvisi precoci in caso di rischi di deformazione (allarme automatico quando la deformazione supera 0,01 mm).
Composizione centrale del sistema
| Categoria dei componenti |
Parametri principali e configurazione (caratteristiche migliorate dei componenti di fondazione di grandi dimensioni) |
| Basi per macchine utensili in ghisa |
Materiale: ghisa grigia HT350/HT400; Dimensioni: monoblocco ≤6000×4000×1000 mm, assemblabile ≤10000×5000×1200 mm; Precisione: planarità della superficie di montaggio ≤0,01 mm/1000 mm, rettilineità della superficie della guida ≤0,008 mm/1000 mm; Capacità di carico: 50-80 tonnellate; Struttura: tipo scatola + nervature trasversali, con scanalature di montaggio per guide, circuiti di raffreddamento e fori per sensori predisposti |
| Componenti di fondazione in ghisa di grandi dimensioni per attrezzature |
Materiale: ghisa sferoidale QT600-3/QT700-2; Dimensioni: monoblocco ≤8000×4000×1500 mm, giunto ≤15000×6000×2000 mm; Precisione: planarità della superficie di montaggio ≤0,015 mm/1000 mm, tolleranza posizionale dei fori ±0,02 mm; Capacità portante: 100–300 tonnellate; Struttura: tipo scatola con nervature a nido d’ape, predisposizione per fori di ancoraggio, fori di livellamento e scanalature di montaggio per l’assorbimento degli urti |
| Componenti ausiliari |
Piedini regolabili per carichi pesanti (capacità portante ≤50 tonnellate/set, range di regolazione 0–20 mm); Bulloni di giunzione ad alta resistenza (M40–M60, classe 12.9); Moduli di assorbimento degli urti a molla pneumatica (efficienza di assorbimento ≥90%, capacità portante ≤100 tonnellate/set); Livelle di grandi dimensioni (precisione 0,01 mm/m, utilizzate per installazione e livellamento) |
| Accessori di installazione |
Barre d’acciaio incorporate (φ20–φ30 mm, adatte per installazione integrata); Bulloni ad espansione (M30–M50, impiegati per il fissaggio al suolo); Strisce di gomma sigillanti (adatte alla tenuta nei giunti di assemblaggio per prevenire la penetrazione di polvere e liquidi) |
Casi tipici di applicazione industriale
- Base per tornio CNC pesante da 6 m: utilizzata da una fabbrica di macchine utensili per un tornio CNC pesante da φ2000 mm —— Si adotta una base HT400 (6000×3000×800 mm), con una linearità della superficie di montaggio delle guide ≤0,008 mm/6000 mm. Sopportando un pezzo da 50 tonnellate, la deformazione è ≤0,003 mm. L’errore di cilindricità nella lavorazione dell’albero principale di una turbina eolica (φ1800 mm) viene ridotto da ±0,015 mm a ±0,005 mm, e il periodo di mantenimento della precisione della macchina utensile si estende da 1,5 a 4 anni.
- Base per laminatoio da 200 tonnellate: impiegata da un’azienda metallurgica per un laminatoio a caldo —— Si sceglie una base fondamentale QT600-3 (8000×4000×1500 mm), con una planarità della superficie di montaggio ≤0,015 mm/1000 mm e una tolleranza posizionale del sistema fori di ±0,02 mm. Sopporta l’intero laminatoio da 200 tonnellate. Durante il processo di laminazione, l’assestamento della base è ≤0,005 mm, la tolleranza sullo spessore del lamiera viene ridotta da ±0,1 mm a ±0,03 mm, e il tasso di conformità dei prodotti aumenta del 28%.
- Fondazione per telaio principale di turbina eolica da 10 MW: utilizzata da un’impresa del settore eolico per l’installazione del telaio principale di una turbina da 10 MW —— Si adotta un componente fondamentale QT700-2 (5000×5000×1200 mm), con una resistenza ai carichi d’urto ≥500 kN. Dopo l’installazione, la planarità del telaio principale è ≤0,005 mm/m. L’ampiezza delle vibrazioni del componente fondamentale durante il funzionamento dell’impianto eolico è ≤0,002 mm, il tasso di guasti dell’attrezzatura si riduce del 40% e la vita utile si estende fino a 20 anni.
Vantaggi competitivi principali
- Barriera della capacità produttiva su scala ultra-grande: dispone di capacità di fusione per pezzi singoli fino a 100 tonnellate e dimensioni massime di 8000×4000 mm. La tecnologia di giunzione consente di realizzare componenti fondamentali di dimensioni enormi, fino a 15000×6000 mm, risolvendo il problema che la fusione tradizionale “non riesce a formare integralmente parti di grandissime dimensioni” e soddisfacendo la necessità delle attrezzature pesanti di “stabilità strutturale complessiva”.
- Doppio vantaggio di capacità portante ultra-elevata e stabilità a lungo termine: il materiale HT400/QT700-2 offre una capacità portante tra 50 e 300 tonnellate. In combinazione con un trattamento di invecchiamento di 90–120 giorni, la deformazione del componente fondamentale su larga scala nell’arco di 10 anni è ≤0,1 mm/m, nettamente inferiore rispetto ai componenti fondamentali di struttura saldata (deformazione ≥0,5 mm/m in 5 anni). Ciò riduce le perdite causate dalla frequente taratura e dall’interruzione delle attrezzature pesanti (risparmiando oltre 300 ore all’anno).
- Precisione di lavorazione controllabile su grandi dimensioni: si adotta la lavorazione composita di una fresatrice e tornio CNC da 12 m insieme a una rettificatrice di grandi dimensioni, con una planarità elevata ≤0,015 mm/1000 mm e un errore di giunzione ≤0,005 mm. Questo garantisce l’accuratezza dell’installazione e la stabilità operativa delle attrezzature di dimensioni enormi, evitando guasti dovuti a “precisione fuori controllo su grandi dimensioni”.
- Flessibilità di adattamento al terreno: supporta tre modalità di installazione: incorporata, fissata al suolo e con assorbimento degli urti. Richiede basse esigenze di resistenza del terreno (è sufficiente calcestruzzo C30) e il ciclo di installazione è 40% più breve rispetto alla struttura saldata. Non sono necessarie complesse modifiche del terreno, riducendo i costi di installazione delle attrezzature del 25%.
- Significant Cost-Effectiveness: The cost of large-scale cast iron foundation components is 30% lower than that of the welded structure (which requires splicing of multiple thick steel plates), and there is no cracking risk caused by welding stress. Maintenance is simple, and only one precision calibration