
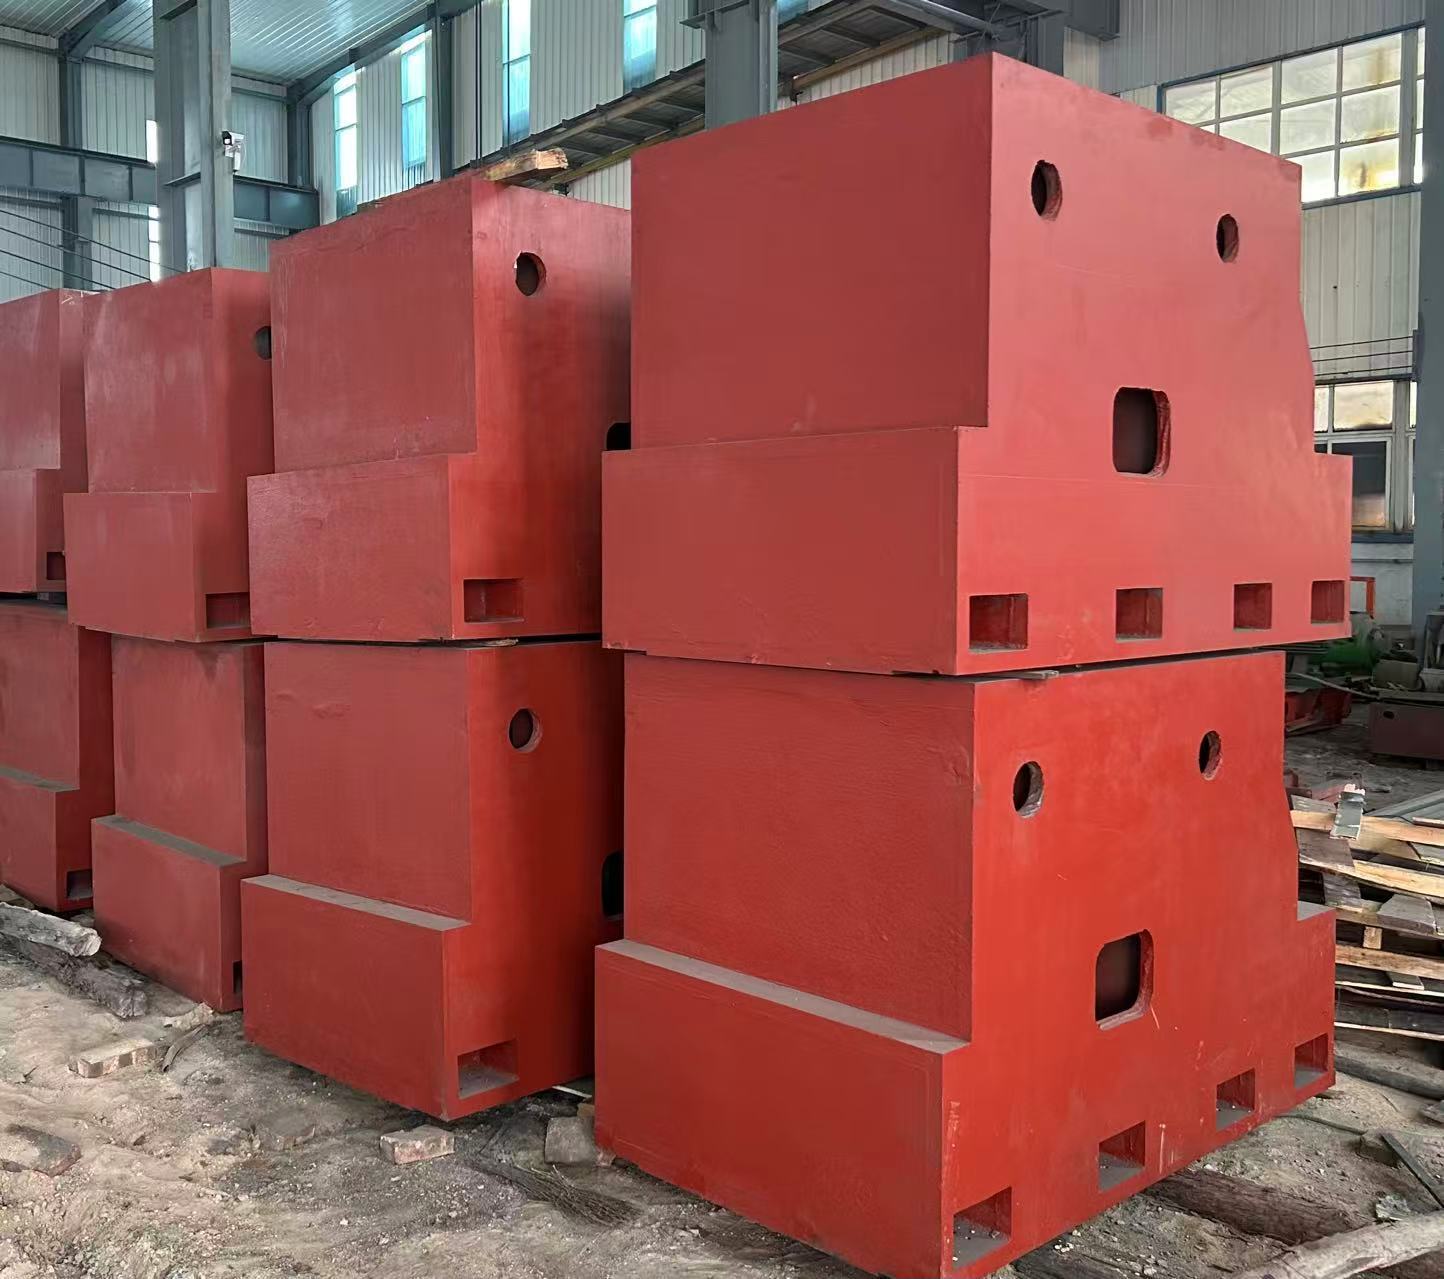
Dit gietijzeren machinegereedschapsbasis en grootschalig gietijzeren uitrustingsfundamentcomponent is specifiek ontworpen voor hoogwaardige zware apparatuur, zoals zware CNC-draaibanken, portaalmachinale bewerkingscentra, metallurgische walserijen, hoofdframes van windturbines en zware testapparatuur. Met als kern “gietijzer met hoge stijfheid + grootschalige precisieproductie + anti-vervormingsstructuurontwerp” overwint het de vier belangrijkste knelpunten van traditionele fundamentcomponenten: “onvoldoende draagcapaciteit wat leidt tot gemakkelijke scheurvorming, slechte bewerkingsnauwkeurigheid bij grote afmetingen, overmatige vervorming tijdens langdurig gebruik en moeilijkheden bij aanpassing aan de ondergrond”.
2024-07-03T17:16:21+08:00
Het bedient sectoren zoals de productie van zware machines, metallurgie, windenergie en lucht- en ruimtevaart. Het helpt de bewerkingsnauwkeurigheid van zware apparatuur met 25% te verhogen, de levensduur met een factor 3 te verlengen en de installatie- en inbedrijfstellingskosten van grootschalige apparatuur met 30% te verlagen.
◦ HT350/HT400 grijs gietijzer: het belangrijkste materiaal voor gietijzeren machinegereedschapsbasissen. Het heeft een treksterkte van ≥350 MPa (voor HT350) / 400 MPa (voor HT400) en een hardheid van 200–260 HB. De geoptimaliseerde vlokgrafietverdeling verbetert de schokabsorptie (de schokabsorptiecoëfficiënt is 4–6 keer zo hoog als die van staal), waardoor hoogfrequente trillingen die ontstaan door de werking van de spindel van zware werktuigmachines (10.000–15.000 tpm) kunnen worden geabsorbeerd en bewerkingstrillingsstrepen worden voorkomen. Het is geschikt voor machinegereedschapsbasissen met een gewicht per stuk van ≤80 ton en afmetingen van ≤6000×4000 mm (zoals basissen voor zware CNC-draaibanken en portaalmalen).
◦ QT600-3/QT700-2 nodulair gietijzer: het kermmateriaal voor grootschalige uitrustingsfundamentcomponenten (zoals funderingsbasissen voor walserijen en hoofdframe-fundamenten voor windturbines). Het heeft een treksterkte van ≥600 MPa (voor QT600-3) / 700 MPa (voor QT700-2) en een rek van ≥3%. De taaiheid is 3–4 keer zo hoog als die van grijs gietijzer en het kan impactbelastingen van 300 ton weerstaan (zoals de walskracht bij staalwalserijen en de bedrijfsimpact van windenergieapparatuur), waardoor scheurvorming van fundamentcomponenten wordt voorkomen. Met een hardheid van 220–280 HB beschikt het zowel over vermoeidheidsbestendige als slijtvaste eigenschappen, waardoor het geschikt is voor toepassingen met sterke impact en hoge belastingen.
◦ Procesgarantie voor grootschalige funderingscomponenten: Er wordt het gecombineerde proces “harszand-negatieve drukgieten + verloren schuimgieten” (voor complexe, grootschalige onderdelen) toegepast om luchtgaten en krimpdefecten in grootschalige gietstukken te verminderen (defectpercentage ≤0,3%). Na 90 tot 120 dagen natuurlijke veroudering (50% langer dan bij conventionele gietstukken) plus drie cycli van kunstmatige veroudering (bij 550–600℃ gedurende 8 uur), wordt meer dan 99,5% van de interne spanning geëlimineerd, waardoor langdurige vervorming van grootschalige funderingscomponenten als gevolg van spanningsconcentratie wordt voorkomen (vervorming ≤0,1 mm/m binnen 10 jaar). Dit is aanzienlijk beter dan bij funderingscomponenten met lasconstructies (vervorming ≥0,5 mm/m binnen 5 jaar).
Om het probleem van de “gevoeligheid voor thermische vervorming” van grootschalige funderingscomponenten aan te pakken, worden door middel van een “ontwerp met graduele wanddikte” (de wanddikte van cruciale dragende delen bedraagt 80–150 mm, terwijl die van niet-dragende delen 50–80 mm is) en “geïntegreerde warmteafvoerribben” de thermische vervormingen van een 10 m lange funderingscomponent beperkt tot ≤0,005 mm/m (bij een omgevingstemperatuurschommeling van ±10℃). Het oppervlak beschikt over een drielaagse bescherming bestaande uit “zandstralen en ontroesten + epoxyprimer + slijtvaste aflak”, die een zoutsproeitest van ≥720 uur kan doorstaan. Het is geschikt voor de hoge temperatuur (≤150℃) en stofrijke omgeving van metallurgische werkplaatsen, evenals voor de omgeving van machinegereedschapswerkplaatsen waar sprake is van erosie door snijvloeistoffen, waardoor de invloed van roest op de stabiliteit van de funderingscomponent wordt voorkomen.
2024-07-03T17:14:21+08:00
◦ Grootformaat fundamentonderdelen voor apparatuur: Voor extreem zware belastingen, zoals walsinstallaties en windenergieapparatuur, wordt het ontwerp “doosvormige structuur + dichte honingraatribben” toegepast (ribafstand 200–300 mm). Een walsinstallatiefundament van 8000×4000×1500 mm heeft bijvoorbeeld een druksterkte van ≥200 MPa. Bij het dragen van de volledige 200-tonnen zware walsinstallatie bedraagt de zetting van het fundamentonderdeel ≤0,005 mm, waardoor de stabiele referentie van de apparatuur tijdens het walsproces gewaarborgd blijft.
Er wordt gebruikgemaakt van een gecombineerde bewerkingsmethode met een grootschalige CNC-boor- en freesmachine (slag 12000×5000×2000 mm) en een grootschalige vlakslijpmachine om te bereiken:
◦ Montagevlak van machinebasis: De vlakheid bedraagt ≤0,01 mm/1000 mm, de rechtlijnigheid van het geleidingsoppervlak is ≤0,008 mm/1000 mm, en de positietolerantie van het gatsysteem (φ50–φ200 mm positioneringsgaten) is ±0,015 mm. Dit is geschikt voor de nauwkeurige installatie van geleidingen en spindelkasten van werktuigmachines, waardoor de tijd voor referentie‑aanpassingen tijdens de assemblage wordt verkort.
◦ Aansluitvlak van grootformaat fundamentonderdelen: De vlakheid van het montagevlak van de apparatuur bedraagt ≤0,015 mm/1000 mm, de positietolerantie van de ankerboutgaten (φ80–φ150 mm) is ±0,02 mm, en er worden nivelleergaten (met een afstand van 1000–2000 mm) aangebracht om ter plaatse nauwkeurig te kunnen nivelleren en aan te passen aan de vaste installatie van grootschalige apparatuur zoals walsinstallaties en hoofdframes van windturbines.
Voor ultragrote fundamentonderdelen met een lengte van ≥10 m (zoals het fundament van een 12 m lange grote coördinatenmeetmachine) wordt de techniek “blokgieten + plaatselijke naad” toegepast: de naadvlakken worden bewerkt met pen‑en‑groefverbindingen (tolerantie H7/h6) om ervoor te zorgen dat de verticale/horizontale uitlijning ≤0,005 mm bedraagt; M40‑M60 hoge‑sterkte naadbouten (treksterkte ≥Klasse 12.9) worden gebruikt, en de algehele vlakheid na het lassen bedraagt ≤0,015 mm/1000 mm. De algehele draagkracht neemt niet af (de draagkracht op de naadverbinding bedraagt ≥95% van die van het hoofdgedeelte), waardoor het probleem wordt opgelost dat traditionele grootformaat fundamentonderdelen “door integraal gieten niet getransporteerd kunnen worden”.
◦ Ingebedde installatie: Grootformaat fundamentonderdelen (zoals walsinstallatie‑fundamenten) worden ingebed in de betonnen fundering (betonsterkte ≥C30) en via ingebedde stalen staven met de fundering verbonden om de algehele stabiliteit te verhogen; dit is geschikt voor zwaarbelaste apparatuur die langdurig vast geïnstalleerd blijft.
2024-07-03T17:12:21+08:00
◦ Schokabsorptie-installatie: Voor trillingsgevoelige apparatuur (zoals de fundering van precisietestmachines) worden luchtveer-schokabsorptiemodules (schokabsorptie-efficiëntie ≥90%) onderaan de funderingscomponenten geïnstalleerd om grondtrillingen (zoals de werking van andere apparatuur in de werkplaats) te isoleren en de bedrijfsnauwkeurigheid van de apparatuur te waarborgen (detectieherhaalbaarheidsfout ≤0,003 mm).
◦ Zwaarbelaste CNC-draaibankfunderingen: Gemaakt van HT400-materiaal, met afmetingen van 6000×3000×800 mm, een draagvermogen van ≤80 ton en een rechtheid van het geleidingsoppervlak van ≤0,008 mm/1000 mm. Geschikt voor de bewerking van φ2000 mm windenergie-hoofdassen en scheepskrukasassen.
◦ Walserijfunderingsbases: Gemaakt van QT600-3-materiaal, met afmetingen van 8000×4000×1500 mm, een draagvermogen van ≤200 ton en een vlakheid van het montageoppervlak van ≤0,015 mm/1000 mm. Geschikt voor metallurgische warme/koude walserijen en garandeert een tolerantie van de walsdikte van ±0,03 mm.
◦ Funderingen voor hoofdframes van windturbines: Gemaakt van QT700-2-materiaal, met afmetingen van 5000×5000×1200 mm, een draagvermogen van ≤300 ton en een slagbelastingsweerstand van ≥500 kN. Geschikt voor de installatie van hoofdframes van 3-10 MW windturbines en waarborgt de langdurige stabiele werking van windenergieapparatuur (levensduur van 20 jaar).
De funderingscomponenten beschikken over koelwatercircuits voor apparatuur (gatdiameter 30-50 mm, stroomsnelheid ≥20 l/min) en hydraulische pijpleidinginterfaces (φ20-φ40 mm), die geschikt zijn voor het smeersysteem van de walsinstallatie en het koelsysteem van de spindel van de machinegereedschap. Er zijn montagegaten voor sensoren (φ8-φ15 mm) voorzien, die kunnen worden aangesloten op trillingsbewakings- en temperatuurbewakingssystemen om de werkingstoestand van de funderingscomponenten in real-time te monitoren en vroegtijdig waarschuwingen te geven bij risico’s op vervorming (automatische alarmmelding wanneer de vervorming groter is dan 0,01 mm).
| Componentcategorie | Kernparameters en configuratie (verbeterde kenmerken van grootschalige funderingscomponenten) |
| Gietijzeren machinegereedschapsbases | Materiaal: grijs gietijzer HT350/HT400; Afmetingen: enkel blok ≤6000×4000×1000 mm, samengesteld ≤10000×5000×1200 mm; Precisie: vlakheid van montagewijze ≤0,01 mm/1000 mm, rechtlijnigheid van geleidingsoppervlak ≤0,008 mm/1000 mm; Belastingscapaciteit: 50-80 ton; Structuur: kistvorm + dwarsribben, voorziene montagegroeven voor geleidingen, koelwatercircuits en sensorgaten |
| Grootschalige funderingscomponenten van gietijzer voor apparatuur | Materiaal: nodulair gietijzer QT600-3/QT700-2; Afmetingen: enkel blok ≤8000×4000×1500 mm, samengesteld ≤15000×6000×2000 mm; Precisie: vlakheid van montagewijze ≤0,015 mm/1000 mm, positietolerantie van gaten ±0,02 mm; Belastingscapaciteit: 100-300 ton; Structuur: kistvorm + honingraatribben, voorziene ankerholes, nivelleringsgaten en montagegroeven voor schokabsorptie |
| Hulpcomponenten | Zware afstelplaatijzers (belastingscapaciteit ≤50 ton/set, afstellingsbereik 0-20 mm); Hoge sterkte verbindingsschroeven (M40-M60, klasse 12.9); Luchtveer-schokabsorptiemodules (schokabsorptie-efficiëntie ≥90%, belastingscapaciteit ≤100 ton/set); Grootformaat waterpassen (nauwkeurigheid 0,01 mm/m, gebruikt voor installatie en nivellering) |
| Installatieaccessoires | Ingebedde stalen staven (φ20-φ30 mm, geschikt voor ingebouwde installatie); Expansieschroeven (M30-M50, gebruikt voor grondbevestiging); Afdichtingsrubberstrips (geschikt voor afdichting bij lasnaden om binnendringen van stof/vloeistoffen te voorkomen) |




