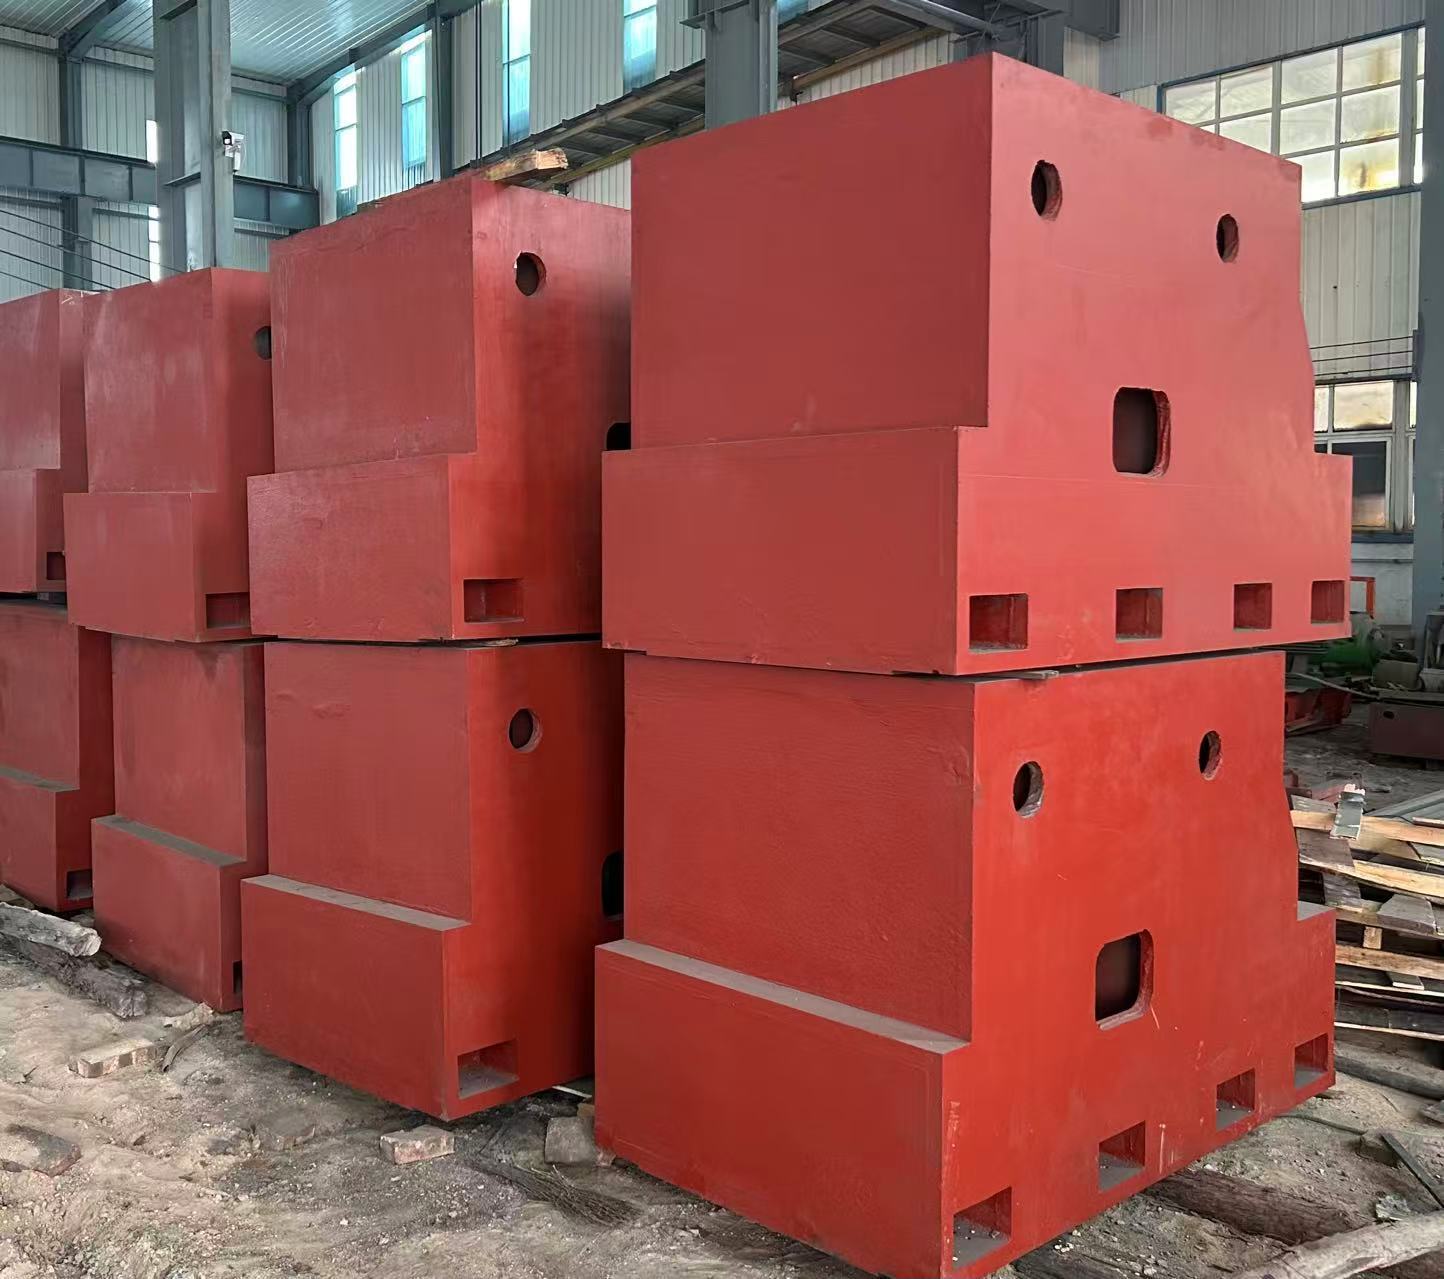
This cast iron machine tool column and large-scale industrial equipment support frame is specifically designed for vertical machining centers, gantry milling machines, CNC boring machines, metallurgical rolling mills, wind turbine main frames, and other equipment. With “vertical precision control + ultra-load-bearing support + cast iron material enhancement” as the core, it overcomes the four major pain points of traditional support structures: “rapid vertical precision attenuation, insufficient load-bearing leading to easy bending, poor vibration resistance affecting equipment performance, and difficulty in installing large-scale frames”.
High-quality materials are carefully selected, including QT500-7/QT600-3 ductile iron (the main material for machine tool columns), HT350-HT400 gray cast iron (for conventional support), and QT700-2 ductile iron (for ultra-heavy-duty frames). Through processes such as “CNC milling + guideway precision grinding + ultra-long aging treatment”, the verticality of machine tool columns is ≤0.002mm/m, the straightness of guideways is ≤0.003mm/m, the load-bearing capacity of large-scale support frames is 50-200 tons, the vertical settlement is ≤0.005mm per year, and the long-term precision attenuation rate of the entire structure is ≤0.05% per year.
It covers industries such as machine tool manufacturing, metallurgy, wind power, and heavy machinery. It helps to increase the movement precision of machine tool spindle boxes by 40%, improve the operational stability of large-scale equipment by 60%, and shorten the installation and commissioning cycle by 35%.
◦ أعمدة أدوات الآلة (الحديد الدكتايل QT500-7/QT600-3): تبلغ مقاومة الشد ≥500 ميجاباسكال (لـ QT500-7) / 600 ميجاباسكال (لـ QT600-3)، ومقاومة الانحناء ≥700 ميجاباسكال / 800 ميجاباسكال، كما يتمتع بمقاومة ممتازة للتعب (قادرة على تحمل 10⁶ دورات من حركة الصعود والهبوط لصندوق المغزل). ويبلغ انحراف العمود الرأسي ≤0.001 ملم/م عند تحميل 30 طنًا. ويمكن اختيار تقسية سطح المسار الدليلي (صلادة 50–55HRC)، ما يضاعف مقاومة التآكل، مما يجعله مناسبًا لتطبيقات الدليل عالي الدقة مثل مراكز التشغيل العمودية وآلات الثقب CNC.
◦ Large-Scale Industrial Equipment Support Frames (HT400/QT600-3/QT700-2): For conventional vertical load-bearing (50-100 tons), HT400 is selected (its shock absorption coefficient is 3-5 times that of steel, absorbing equipment vibration). For heavy-duty load-bearing (100-150 tons), QT600-3 is chosen. For ultra-heavy-duty (150-200 tons, such as rolling mill housings and wind turbine main frames), QT700-2 is adopted (with a tensile strength of ≥700MPa and an elongation of ≥2%). The frame material must have the ability to resist wind loads and temperature deformation, and anti-corrosion coating treatment can be selected for outdoor scenarios (wind power).
◦ أعمدة أدوات الآلة: يُعتمد أسلوب “الصب المتكامل” (لتجنب الانحراف الرأسي الناجم عن اللحامات). كما تُستخدم عملية “قالب الرمل الراتنجي + الصب المتدرج” لتقليل العيوب الداخلية (معدل العيوب ≤0.3%). وبعد 90–120 يومًا من التقادم الطبيعي ومرتين من التقادم الاصطناعي (الاحتفاظ عند 550–600℃ لمدة 8 ساعات)، يتم القضاء على أكثر من 99.5% من الإجهاد الداخلي، مما يمنع العمود من “الانحناء الجانبي” نتيجة لتحرير الإجهاد أثناء الاستخدام طويل الأمد (تدهور الدقة الرأسية ≤0.01 ملم/م خلال 10 سنوات). أما سطح المسار الدليلي فيخضع لعمليات “التفريز الخشن – التفريز شبه النهائي – التفريز النهائي – الشحذ”، بحيث تصل استقامة المسار إلى ≤0.003 ملم/م وخشونة السطح إلى Ra≤0.8 ميكرومتر.
◦ Large-Scale Support Frames: For ultra-large-scale frames (height ≥5m), the “block casting + on-site splicing” method is used. The splicing surfaces are provided with spigot positioning (tolerance H7/h6), and high-strength bolts (M40-M60, Grade 12.9) are used. The verticality after splicing is ≤0.008mm/m. The installation surface undergoes “finish milling – lapping”, with a flatness of ≤0.01mm/1000mm, ensuring the positioning accuracy with the top/bottom of the equipment.
◦ مسارات التوجيه المستطيلة: مناسبة لصناديق المغزل الثقيلة (الوزن ≤30 طنًا)، حيث يبلغ عرض سطح المسار 80–200مم، ويكون الانحراف العمودي ≤0.002مم/م، وتبلغ نسبة التلامس مع المنزلق ≥90%، كما تصل دقة حركة الصندوق صعودًا وهبوطًا إلى ≤0.002مم/1000مم (مثل محور Z في مراكز التشغيل الرأسية).
◦ مسارات التوجيه ذات الشكل المدبب: بنية مدمجة (مناسبة للأعمدة الصغيرة والمتوسطة)، بزاوية 55°/60°، ويمكن ضبط الفجوة بدقة باستخدام وسادات إضافية، مع دقة توجيه لا تتجاوز 0.003مم/م، ومناسبة للظروف التي تقتصر فيها المساحة (مثل أعمدة آلات الثقب CNC).
◦ Double Guideway Symmetrical Layout: Large gantry milling machine columns (height ≥3m) adopt a “double rectangular guideway symmetrical design” with a spacing of 200-500mm. The anti-overturning moment is increased by 80%, preventing the column from “unilateral stress bending” when the spindle box moves, and ensuring the beam movement precision is ≤0.005mm/2000mm.
◦ يعتمد محيط سطح المسار على “التكثيف المحلي + التقسية” (بعمق تقسية 2–5مم) لتحسين مقاومة الضغط المحلية (≥250MPa)، مما يقي من انبعاج المسار الناتج عن الإجهاد طويل الأمد (عمر الخدمة ≥100,000 ساعة).
◦ يحتفظ جانب العمود بأخدود لتركيب مقياس الشبكة (عرض 15–30مم، عمق 5–10مم) وقناة لتبريد المغزل (فتحة 15–25مم)، بما يلائم متطلبات التغذية المرتدة الدقيقة وتبديد الحرارة دون الحاجة إلى معالجة ثانوية، مما يقلل أخطاء التجميع.
◦ الإطارات التقليدية (الارتفاع 3–5م): تعتمد على “هيكل رئيسي صندوقي + أضلاع تعزيز على شكل صليب” (بمسافة بين الأضلاع 200–300مم). على سبيل المثال، إطار دعم مطحنة الدرفلة (بحجم 3000×2000×5000مم) يشهد تشوهًا لا يتجاوز 0.003مم/م عند تحمله 100 طن عموديًا، كما تزداد صلابة الانحناء بنسبة 70%.
◦ الإطارات فائقة التحمل (مثل دعامات الهيكل الرئيسي لتوربينات الرياح، بارتفاع ≥8 أمتار): تعتمد “بنية صندوقية + أضلاع كثيفة على شكل قرص العسل” (تباعد الأضلاع 150-200 ملم). عند تحمل حمولة رأسية تبلغ 200 طن، يكون الانخفاض السنوي ≤0.005 ملم، كما تتمتع بقدرة على مقاومة أحمال الرياح (ضغط الرياح ≤0.7 كيلو باسكال) والزلازل (شدة الزلازل ≤8 درجات).
◦ التركيب المدمج: تُدمَج إطارات دعم مصانع الدرفلة المعدنية في الخرسانة الأرضية (C30 أو أعلى) بواسطة براغي تثبيت (M50–M80، درجة 12.9)، كما تُركب قضبان تثبيت مضادة للشد في القاعدة لتعزيز استقرار تحمل الأحمال الرأسية ومنع “طفو” الإطار (قوة المقاومة ضد الشد ≥500 كيلونيوتن).
◦ التركيب القابل للضبط: يزوّد الجزء السفلي لإطارات دعم معدات الطاقة الريحية بألواح تسوية ثقيلة (نطاق الضبط 0–30 ملم، تحمل الحمولة ≤50 طن لكل مجموعة)، مما يتيح التعامل مع عدم انتظام سطح الأرض في البيئات الخارجية (خطأ الأفقية ≤0.1%)، ويكون عموديّة التسوية بعد الضبط ≤0.008 ملم/م.
◦ تكييف موضع الجزء العلوي: يُزوَّد الجزء العلوي من الإطار بثقوب لتحديد موضع تركيب المعدات (بتسامح H7) وأخاديد للإحكام، بما يتناسب مع التثبيت الدقيق لأغلفة مطاحن الدرفلة والإطارات الرئيسية لتوربينات الرياح. ويبلغ خطأ التمركز ≤0.005مم، مما يضمن المحاذاة العمودية للمعدات (التمركز المحوري ≤0.01مم/1000مم).
| فئة المكونات | المعلمات الأساسية والتكوين (تعزيز الخصائص العمودية) |
| أعمدة أدوات الآلات المصنوعة من الحديد الزهر | المواد: حديد الدكتايل QT500-7/QT600-3؛ الأبعاد: الارتفاع 1500–5000 ملم، المقطع العرضي 500×500 ملم–1000×1000 ملم (العرض × السماكة)؛ الدقة: عموديّة ≤0.002 ملم/م، استقامة المسار ≤0.003 ملم/م، خشونة السطح Ra≤0.8 ميكرومتر؛ البنية: مسارات مستطيلة/مسارات على شكل ذيل الحمامة، أخاديد لمقياس الشبكة، قنوات لمياه التبريد؛ التحمل: الأحمال الرأسية 10–50 طن، سرعة حركة صندوق المغزل ≤10 م/دقيقة |
| إطارات دعم المعدات الصناعية واسعة النطاق | المواد: HT400/QT600-3/QT700-2؛ الأبعاد: الارتفاع 3000–10000 ملم، المقطع العرضي 1000×1000 ملم–2000×2000 ملم؛ الدقة: عموديّة ≤0.008 ملم/م، تسطيح سطح التركيب ≤0.01 ملم/1000 ملم؛ البنية: بنية صندوقية + أضلاع متقاطعة/على شكل قرص العسل، ثقوب للتثبيت، فتحات لتحديد الموقع العلوي؛ التحمل: الأحمال الرأسية 50–200 طن، مقاومة أحمال الرياح ≤0.7 كيلو باسكال |
| الإكسسوارات المساعدة | ألواح تسوية ثقيلة (نطاق الضبط 0–30 ملم، تحمل الحمولة ≤50 طن لكل مجموعة)؛ إدراجات للمسارات (مادة الحديد الزهر المقاوم للتآكل، مناسبة لتعديل الفجوات)؛ طلاءات مقاومة للتآكل (للظروف الخارجية، مقاومة رذاذ الملح ≥720 ساعة)؛ براغي توصيل عالية القوة (M40–M60، درجة 12.9، مناسبة لربط الإطارات الكبيرة) |
◦ أعمدة آلات التشغيل: الارتفاع 1500–5000 ملم، المقطع العرضي 500×500 ملم–1000×1000 ملم، نوع مسار التوجيه (مستطيل/ذيل الحمامة)، مستوى الدقة (العادي ≤0.003 ملم/م، الدقيق ≤0.002 ملم/م).
◦ الإطارات الكبيرة: الارتفاع 3000–10000 ملم، المقطع العرضي 1000×1000 ملم–2000×2000 ملم، قدرة التحميل 50–200 طن، طريقة التركيب (المدمج/القابل للتعديل)، التكيف البيئي (خارجية/داخلية).
◦ اختيار المواد: QT500-7/QT600-3 لأعمدة آلات التشغيل، HT400/QT600-3 للإطارات التقليدية، QT700-2 للإطارات فائقة التحمل؛;
◦ تعزيز العمليات: تقسية مسارات التوجيه (صلادة 50–55HRC)، معالجة الشيخوخة فائقة الطول (120 يومًا، لسيناريوهات الدقة)، طلاءات خارجية مضادة للتآكل (دهان الفلوروكربون/الجلفنة).
◦ التركيب والتشغيل (بدقة ±0.001 ملم/م)، تركيب ألواح التسوية الحديدية، توصيلات التوجيه (للإطارات الكبيرة)، وإصدار تقارير التركيب؛;