Protection mécanique du tuyau
Utilisé pour mesurer finement l’isolation et le soulagement des contraintes des câbles et des cordons
Réduction du bruit dans les pipelines
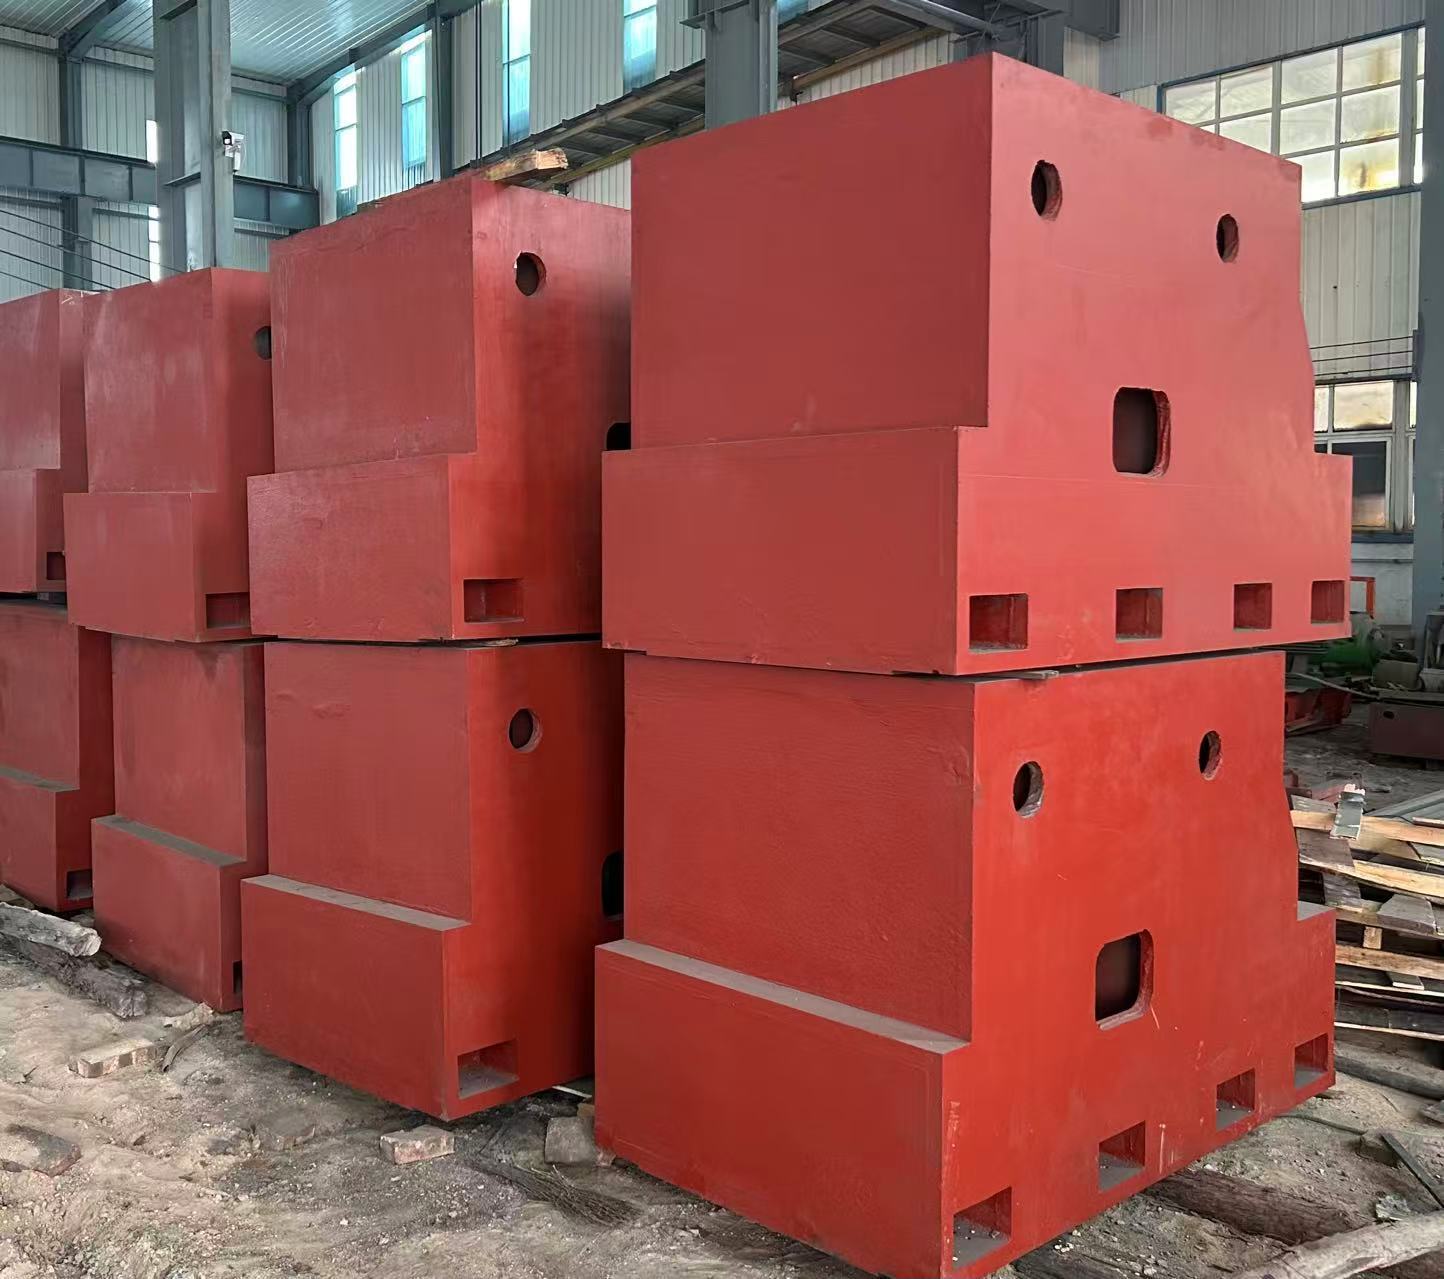
◦ Colonnes d’outils machines (fonte ductile QT500-7/QT600-3) : la résistance à la traction est ≥500 MPa (pour QT500-7) / 600 MPa (pour QT600-3), la résistance à la flexion est ≥700 MPa / 800 MPa, avec une excellente résistance à la fatigue (capable de supporter 10⁶ impacts liés au mouvement vertical de la boîte de broche). La déformation verticale est ≤0,001 mm/m (sous une charge de 30 tonnes). La surface des guidages peut être optionnellement trempée (dureté 50–55 HRC), doublant ainsi la résistance à l’usure, ce qui la rend adaptée aux applications nécessitant un guidage de haute précision, comme les centres d’usinage verticaux ou les aléseuses CNC.
Connecteurs carte-à-carte de type charnière, permettant aux cartes PCB assemblées de pivoter à 90 degrés l’une par rapport à l’autre tout en restant sous tension électrique.
◦ Colonnes d’outils machines : la méthode de “ coulée intégrale ” est adoptée (pour éviter toute déviation verticale due à l’assemblage). Le procédé “ moulage en sable résine + coulage par étapes ” permet de réduire les défauts internes (taux de défauts ≤0,31 TP3T). Après 90 à 120 jours de vieillissement naturel, suivis de deux cycles de vieillissement artificiel (maintien à 550–600 °C pendant 8 heures), plus de 99,51 TP3T de contraintes internes sont éliminées, prévenant ainsi la “ flexion latérale ” de la colonne due à la libération des tensions lors d’une utilisation prolongée (atténuation de la précision verticale ≤0,01 mm/m sur 10 ans). La surface des guidages subit successivement un “ fraisage grossier – fraisage semi-fini – fraisage fin – rectification ”, avec une rectitude ≤0,003 mm/m et une rugosité de surface Ra≤0,8 μm.
Smartphones et appareils mobiles, données/communications, télécom et réseaux
◦ Guides rectangulaires : adaptés aux boîtes de broche lourdes (poids ≤30 tonnes), la largeur de la surface de guidage est de 80 à 200 mm, la verticalité est ≤0,002 mm/m, la surface de contact avec le patin est ≥90 %, et la précision de mouvement vertical de la boîte de broche est ≤0,002 mm/1000 mm (par exemple, l’axe Z des centres d’usinage verticaux).
◦ Guides en queue d’aronde : structure compacte (adaptée aux colonnes petites et moyennes), l’angle de la queue d’aronde est de 55° ou 60°, l’ajustement du jeu peut être réalisé par des inserts, la précision du guidage est ≤0,003 mm/m, et cette solution convient aux situations où l’espace est limité (comme les colonnes des aléseuses CNC).
Télécom, communication de données, réseautage
◦ La périphérie de la surface de guidage bénéficie d’un “ épaississement local + trempe ” (profondeur de trempe de 2 à 5 mm) afin d’améliorer la résistance locale à la compression (≥250 MPa), prévenant ainsi les affaissements locaux dus à des contraintes prolongées (durée de vie ≥100 000 heures).
Infotainment automobile, grand public, communications de données
◦ Cadres de support conventionnels (hauteur 3 à 5 m) : adoptent une “ structure principale en forme de caisson + nervures de renfort en croix ” (espacement des nervures 200 à 300 mm). Par exemple, un cadre de support pour laminoir (dimensions 3000×2000×5000 mm) présente une déformation ≤0,003 mm/m lorsqu’il supporte verticalement 100 tonnes, et la rigidité en flexion est augmentée de 70 %.
◦ Cadres ultra‑robustes (tels que les supports des cadres principaux d’éoliennes, hauteur ≥8 m) : adoptent une “ structure en caisson + nervures denses en forme de nid d’abeille ” (espacement des nervures 150–200 mm). Sous une charge verticale de 200 tonnes, le tassement annuel est ≤0,005 mm, tout en offrant une résistance aux charges de vent (pression du vent ≤0,7 kPa) et aux séismes (intensité sismique ≤8 degrés).
◦ Installation encastrée : les cadres de support des laminoirs métallurgiques sont ancrés dans le béton de fondation (C30 ou supérieur) au moyen de boulons d’ancrage (M50–M80, classe 12.9), tandis que des barres d’ancrage anti‑arrachement sont installées à la base pour renforcer la stabilité sous charge verticale et éviter que le cadre ne “ flotte ” (force anti‑arrachement ≥500 kN).
◦ Installation réglable : la partie inférieure des cadres de support des équipements éoliens est équipée de patins de nivellement robustes (plage de réglage 0–30 mm, capacité portante ≤50 tonnes par ensemble), permettant de compenser les irrégularités du sol extérieur (erreur d’horizontalité ≤0,11 TP3T), avec une verticalité après nivellement ≤0,008 mm/m.
Automobile, vélo électrique, industrie/automatisation des usines
| Catégorie de composants | Paramètres et configuration essentiels (amélioration des caractéristiques verticales) |
| Colonnes d’outils machines en fonte | Matériau : fonte ductile QT500‑7/QT600‑3 ; Dimensions : hauteur 1500–5000 mm, section transversale 500×500 mm–1000×1000 mm (largeur × épaisseur) ; Précision : verticalité ≤0,002 mm/m, rectitude des guidages ≤0,003 mm/m, rugosité de surface Ra ≤0,8 μm ; Structure : guidages rectangulaires ou à queue d’aronde, rainures pour échelles graduées, canaux d’eau de refroidissement ; Capacité portante : charge verticale 10–50 tonnes, vitesse de déplacement du boîtier de broche ≤10 m/min |
| Cadres de support pour équipements industriels de grande taille | Matériau : HT400/QT600‑3/QT700‑2 ; Dimensions : hauteur 3000–10000 mm, section transversale 1000×1000 mm–2000×2000 mm ; Précision : verticalité ≤0,008 mm/m, planéité de la surface d’installation ≤0,01 mm/1000 mm ; Structure : type caisson + nervures croisées ou en nid d’abeille, trous d’ancrage, trous de positionnement supérieurs ; Capacité portante : charge verticale 50–200 tonnes, résistance aux charges de vent ≤0,7 kPa |
| Accessoires auxiliaires | Patins de nivellement robustes (plage de réglage 0–30 mm, capacité portante ≤50 tonnes par ensemble) ; Inserts pour guidages (en fonte résistante à l’usure, adaptés au réglage des jeux) ; Revêtements anticorrosion (pour applications extérieures, résistance aux brouillards salins ≥720 heures) ; Boulons d’assemblage haute résistance (M40–M60, classe 12.9, adaptés au raccordement de grands cadres) |
◦ Colonnes de machines-outils : Hauteur 1500 à 5000 mm, section transversale 500×500 mm à 1000×1000 mm, type de guidage (rectangulaire/à queue d’aronde), niveau de précision (conventionnel ≤0,003 mm/m, de précision ≤0,002 mm/m).
◦ Cadres de grande taille : Hauteur 3000 à 10000 mm, section transversale 1000×1000 mm à 2000×2000 mm, capacité portante 50 à 200 tonnes, méthode d’installation (encastrée/réglable), adaptation environnementale (extérieur/intérieur).
◦ Choix des matériaux : QT500-7/QT600-3 pour les colonnes de machines-outils, HT400/QT600-3 pour les cadres conventionnels, QT700-2 pour les cadres ultra-lourds ;
◦ Amélioration des procédés : Trempe des guides (dureté 50–55 HRC), vieillissement ultra-long (120 jours, pour les applications nécessitant une précision élevée), revêtements anticorrosion extérieurs (peinture fluorocarbonée/galvanisation).
◦ Installation et mise en service (précision ±0,001 mm/m), pose de patins de nivellement, assemblage guidé (pour les cadres de grande taille) et fourniture de rapports d’installation ;