
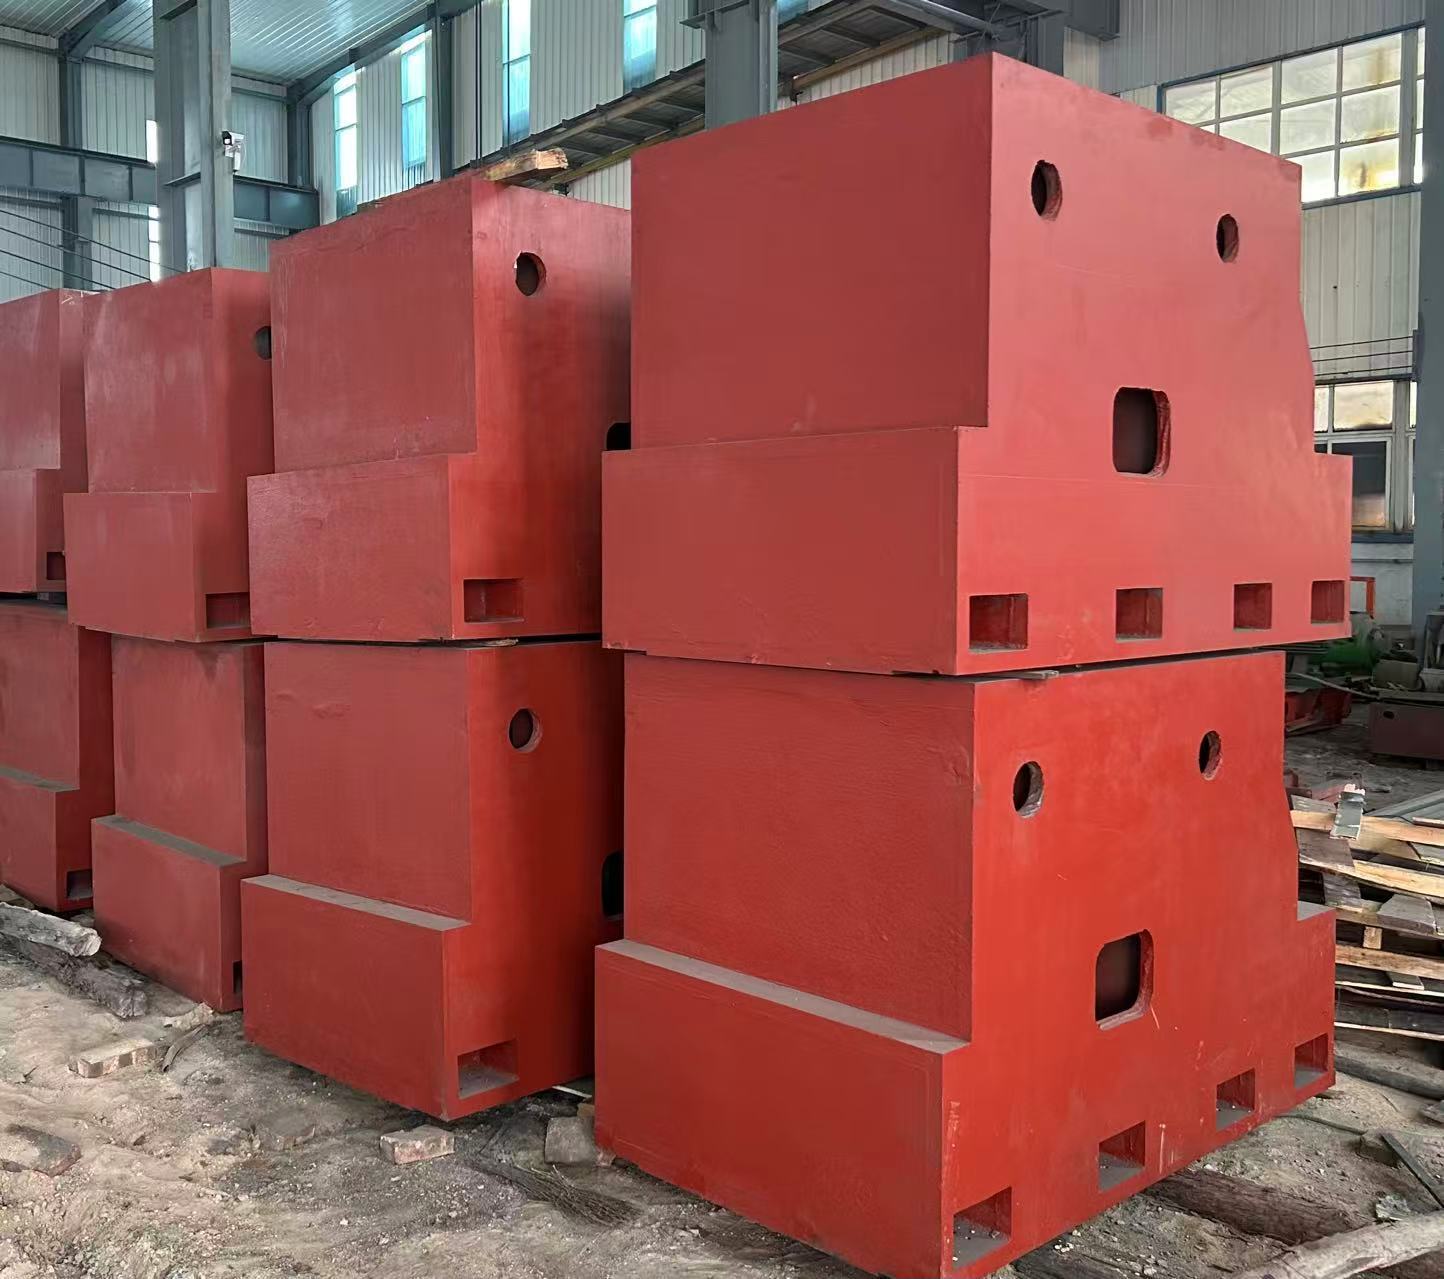
Dieses Maschinenwerkzeug‑Grundgestell aus Gusseisen sowie das großdimensionierte Fundamentbauteil für Gussgeräte wurden speziell für hochwertige Schwerlastanlagen konzipiert, darunter schwere CNC-Drehmaschinen, Portalbearbeitungszentren, metallurgische Walzwerke, Hauptträger von Windkraftanlagen sowie schwerlastige Prüfgeräte. Basierend auf den Kernprinzipien „hochsteifes Gusseisenmaterial + präzise Großserienfertigung + verformungsfreies Konstruktionsdesign“ überwindet es die vier wesentlichen Schwachstellen herkömmlicher Fundamentkomponenten: unzureichende Tragfähigkeit mit leichtem Rissbildungsrisiko, geringe Bearbeitungsgenauigkeit bei großen Abmessungen, übermäßige Verformungen im Langzeitbetrieb sowie Schwierigkeiten bei der Anpassung an den Untergrund.
2024-07-03T17:16:21+08:00
Das Produkt findet Anwendung in Branchen wie dem Schwermaschinenbau, der Metallurgie, der Windenergie und der Luft- und Raumfahrt. Es trägt dazu bei, die Bearbeitungsgenauigkeit schwerer Anlagen um 25 % zu erhöhen, die Lebensdauer um das Dreifache zu verlängern und die Installations‑ und Inbetriebnahmekosten großdimensionierter Anlagen um 30 % zu senken.
◦ Grauguss HT350/HT400: Das Hauptmaterial für Gusseisen‑Maschinenwerkzeug‑Grundgestelle. Es weist eine Zugfestigkeit von mindestens 350 MPa (für HT350) bzw. 400 MPa (für HT400) sowie eine Härte von 200–260 HB auf. Die optimierte Verteilung des Lamellengraphits verbessert die Stoßdämpfung – der Dämpfungskoeffizient liegt bei 4–6-facher Stärke gegenüber Stahl – und ermöglicht so die Absorption hochfrequenter Schwingungen, die beim Betrieb der Spindel schwerer Werkzeugmaschinen (10.000–15.000 U/min) entstehen, wodurch maschinelle Schwingungsspuren vermieden werden. Geeignet ist dieses Material für Werkzeugmaschinen‑Grundgestelle mit einem Einzelstückgewicht von bis zu 80 Tonnen und Abmessungen bis zu 6.000 × 4.000 mm, etwa für schwere CNC‑Drehmaschinen‑Grundgestelle oder Portalfräsmaschinen‑Grundgestelle.
◦ Sphäroguss QT600‑3/QT700‑2: Das Keramaterial für großdimensionierte Fundamentkomponenten von Anlagen, etwa für Walzwerksfundamente oder Hauptträger‑Fundamente von Windkraftanlagen. Es besitzt eine Zugfestigkeit von mindestens 600 MPa (für QT600‑3) bzw. 700 MPa (für QT700‑2) sowie eine Dehnung von mindestens 3 %. Seine Zähigkeit ist drei‑ bis viermal höher als die von Grauguss und hält Belastungen bis zu 300 Tonnen stand, etwa durch Walzkraft im Stahlwalzprozess oder durch Betriebsbelastungen in der Windenergie, wodurch Rissbildung der Fundamentkomponenten vermieden wird. Mit einer Härte von 220–280 HB vereint es sowohl Ermüdungs‑ als auch Verschleißbeständigkeit und eignet sich daher besonders für Einsatzbereiche mit starken Stoßbelastungen und hohen Lasten.
◦ Prozessgarantie für großdimensionierte Fundamentkomponenten: Es wird das kombinierte Verfahren „Harzsand-Negativdruckformen + Verlorenes-Schaum-Gießen“ (für komplexe Großteile) eingesetzt, um Lufteinschlüsse und Schrumpfungsfehler in großformatigen Gussteilen zu reduzieren (Fehlerquote ≤ 0,3 %). Nach einer natürlichen Alterung von 90–120 Tagen (50 % länger als bei herkömmlichen Gussteilen) sowie drei künstlichen Alterungsbehandlungen (Halten bei 550–600 °C für jeweils 8 Stunden) werden über 99,5 % der inneren Spannungen abgebaut, wodurch eine langfristige Verformung großdimensionierter Fundamentkomponenten aufgrund von Spannungskonzentrationen vermieden wird (Verformung ≤ 0,1 mm/m innerhalb von 10 Jahren). Dies ist deutlich besser als bei Fundamentkomponenten aus Schweißkonstruktionen (Verformung ≥ 0,5 mm/m innerhalb von 5 Jahren).
Um das Problem der „Empfindlichkeit gegenüber thermischer Verformung“ bei großdimensionierten Fundamentkomponenten zu lösen, werden durch ein „gradientes Wanddicken-Design“ (Wanddicke der wichtigsten tragenden Teile 80–150 mm, nicht tragender Teile 50–80 mm) sowie integrierte Wärmeableitrippen die thermischen Verformungen eines 10 m langen Fundamentteils auf ≤ 0,005 mm/m begrenzt (bei einer Umgebungstemperaturschwankung von ±10 °C). Die Oberfläche erhält einen dreischichtigen Schutz aus „Sandstrahlen zur Entrostung + Epoxidgrundierung + verschleißfester Deckschicht“, der einem Salzsprühnebeltest von mindestens 720 Stunden standhält. Das Material eignet sich daher für Hochtemperaturbereiche (≤ 150 °C) und staubreiche Umgebungen in metallurgischen Werkstätten sowie für die erosiven Bedingungen durch Schneidflüssigkeiten in Werkzeugmaschinenwerkstätten und vermeidet so die Beeinträchtigung der Stabilität durch Rostbildung an den Fundamentkomponenten.
2024-07-03T17:14:21+08:00
◦ Großdimensionierte Fundamentkomponenten für Anlagen: Für Ultralast‑Szenarien wie Walzwerke und Windenergieanlagen wird die Konstruktion „kastenartige Struktur + dichte Wabenrippen“ eingesetzt (Rippenabstand 200–300 mm). Beispielsweise verfügt ein Walzwerk‑Fundament mit den Abmessungen 8000×4000×1500 mm über eine Druckfestigkeit von ≥200 MPa. Unter Belastung des gesamten 200‑tönigen Walzwerks beträgt die Setzung der Fundamentkomponente ≤0,005 mm, wodurch die stabile Referenzlage der Anlage während des Walzvorgangs gewährleistet ist.
Es wird eine kombinierte Bearbeitung mittels „großdimensionierter CNC‑Bohr‑ und Fräsmaschine (Hub 12000×5000×2000 mm) + großdimensionierter Flachschleifmaschine“ angewendet, um Folgendes zu erreichen:
◦ Montagefläche von Werkzeugmaschinen‑Fundamenten: Die Ebenheit beträgt ≤0,01 mm/1000 mm, die Geradheit der Führungsbahn‑Montagefläche ≤0,008 mm/1000 mm, und die Positionstoleranz des Lochsystems (Positionierungslöcher Ø50–Ø200 mm) liegt bei ±0,015 mm. Dies eignet sich für die präzise Installation von Werkzeugmaschinen‑Führungsbahnen und Spindelgehäusen und reduziert die Zeit für Referenzjustierungen während der Montage.
◦ Schnittstelle großer Anlagenfundamentkomponenten: Die Ebenheit der Anlagemontagefläche beträgt ≤0,015 mm/1000 mm, die Positionstoleranz der Ankerbolzenlöcher (Ø80–Ø150 mm) liegt bei ±0,02 mm, und es sind Nivellierlöcher (Abstand 1000–2000 mm) vorgesehen, um eine präzise Vor-Ort‑Nivellierung zu ermöglichen und die feste Installation von Großanlagen wie Walzwerken oder Hauptgestellen von Windturbinen zu unterstützen.
Für ultragroße Fundamentkomponenten mit einer Länge von ≥10 m (z. B. das Fundament einer 12 m langen großen Koordinatenmessmaschine) kommt die Technik „Blockguss + Vor-Ort‑Spaltung“ zum Einsatz: Die Spaltflächen werden mit Zapfen (Toleranz H7/h6) bearbeitet, sodass die vertikale und horizontale Fehlstellung ≤0,005 mm beträgt; es werden hochfeste M40–M60‑Spaltbolzen (Zugfestigkeit ≥Klasse 12.9) eingesetzt, und die Gesamtebenheit nach dem Spalten liegt bei ≤0,015 mm/1000 mm. Die Gesamttragfähigkeit nimmt nicht ab (die Tragfähigkeit an der Spaltstelle beträgt mindestens 95 % der Hauptstruktur), wodurch das Problem gelöst wird, dass herkömmliche großdimensionierte Fundamentkomponenten aufgrund des integralen Gusses nicht transportiert werden können.
◦ Einbetonierung: Großdimensionierte Fundamentkomponenten (z. B. Walzwerk‑Fundamentbasen) werden im Bodenbeton (Betonfestigkeit ≥C30) eingebettet und über eingebaute Stahlstäbe mit den Fundamentkomponenten verbunden, um die Gesamtstabilität zu erhöhen; dies eignet sich besonders für schwer belastete Anlagen, die langfristig fest installiert werden.
2024-07-03T17:12:21+08:00
◦ Stoßdämpfende Montage: Für vibrationsempfindliche Geräte (z. B. das Fundament von Präzisionsprüfmaschinen) werden an der Unterseite der Fundamentkomponenten Luftfedern‑Stoßdämpfungsmodule (Stoßdämpfungseffizienz ≥90 %) installiert, um Bodenvibrationen (z. B. durch den Betrieb anderer Anlagen in der Werkstatt) zu isolieren und die Betriebsgenauigkeit der Geräte sicherzustellen (Erkennungs‑Wiederholbarkeitsfehler ≤0,003 mm).
◦ Schwerlast‑CNC‑Drehmaschinen‑Fundamente: Gefertigt aus HT400‑Material, mit Abmessungen von 6000×3000×800 mm, einer Tragfähigkeit von ≤80 Tonnen sowie einer Geradheit der Führungsbahn‑Montagefläche von ≤0,008 mm/1000 mm. Geeignet für die Bearbeitung von φ2000 mm‑Windkraft‑Hauptwellen und Schiffskurbelwellen.
◦ Walzwerk‑Fundament‑Basen: Hergestellt aus QT600‑3‑Material, mit Abmessungen von 8000×4000×1500 mm, einer Tragfähigkeit von ≤200 Tonnen sowie einer Ebenheit der Montagefläche von ≤0,015 mm/1000 mm. Geeignet für metallurgische Warm‑/Kaltwalzanlagen und gewährleistet eine Walzdicke‑Toleranz von ±0,03 mm.
◦ Windkraftanlagen‑Hauptrahmen‑Fundamente: Gefertigt aus QT700‑2‑Material, mit Abmessungen von 5000×5000×1200 mm, einer Tragfähigkeit von ≤300 Tonnen sowie einer Schlagbelastungsbeständigkeit von ≥500 kN. Geeignet für die Installation von Hauptrahmen von 3–10 MW‑Windkraftanlagen und sichert den langfristig stabilen Betrieb von Windenergieanlagen (20‑jährige Lebensdauer).
Die Fundamentkomponenten verfügen über Kühlwasserkreisläufe für die Ausrüstung (Bohrungsdurchmesser 30–50 mm, Durchflussrate ≥20 l/min) sowie hydraulische Rohrleitungsanschlüsse (φ20–φ40 mm), die sich für das Schmiersystem der Walzwerke und das Kühlsystem der Werkzeugmaschinen-Spindeln eignen. Zudem sind Montagebohrungen für Sensoren (φ8–φ15 mm) vorgesehen, die an Schwingungs‑ und Temperaturüberwachungssysteme angeschlossen werden können, um den Betriebszustand der Fundamentkomponenten in Echtzeit zu überwachen und frühzeitig vor Deformationsrisiken zu warnen (automatische Alarmierung bei einer Verformung von mehr als 0,01 mm).
| Komponentenkategorie | Kernparameter und Konfiguration (erweiterte Eigenschaften großdimensionierter Fundamentkomponenten) |
| Gusseiserne Maschinenwerkzeugbasen | Material: Grauguss HT350/HT400; Abmessungen: Einzelblock ≤6000×4000×1000 mm, zusammengesetzt ≤10000×5000×1200 mm; Präzision: Planheit der Montagefläche ≤0,01 mm/1000 mm, Geradheit der Führungsbahnfläche ≤0,008 mm/1000 mm; Tragfähigkeit: 50–80 Tonnen; Aufbau: Kastenbauweise mit Querverstrebungen, vorgesehene Montage-Nuten für Führungsbahnen, Kühlwasserkreisläufe sowie Sensorbohrungen |
| Großdimensionierte Gusseisen-Fundamentkomponenten für Anlagen | Material: Sphäroguss QT600-3/QT700-2; Abmessungen: Einzelblock ≤8000×4000×1500 mm, zusammengesetzt ≤15000×6000×2000 mm; Präzision: Planheit der Montagefläche ≤0,015 mm/1000 mm, Positionstoleranz der Bohrungen ±0,02 mm; Tragfähigkeit: 100–300 Tonnen; Aufbau: Kastenbauweise mit wabenförmigen Verstrebungen, vorgesehene Ankerlöcher, Nivellierlöcher sowie Montagenuten zur Stoßdämpfung |
| Hilfskomponenten | Schwerlast-Einstellplatten aus Stahl (Tragfähigkeit ≤50 Tonnen/Set, Einstellbereich 0–20 mm); hochfeste Verbindungsschrauben (M40–M60, Güteklasse 12.9); Luftfeder‑Stoßdämpfungsmodule (Stoßdämpfungseffizienz ≥90 %, Tragfähigkeit ≤100 Tonnen/Set); Großformatige Nivelliergeräte (Genauigkeit 0,01 mm/m, zum Einbau und zur Nivellierung) |
| Montagezubehör | Eingebettete Stahlstäbe (φ20–φ30 mm, geeignet für die Unterputzmontage); Expansionsbolzen (M30–M50, zur Bodenbefestigung); Dichtungs-Gummistreifen (geeignet zur Abdichtung an Fugenverbindungen, um das Eindringen von Staub und Flüssigkeiten zu verhindern) |




