Обзор решения
Основанная на принципах «крупногабаритной прецизионной эталонной базы, сверхпрочной жёсткой опоры и всерабочих условиях противодействия помехам», эта прецизионная станина из гранита или мрамора (а также крупная база высокоточных приборов) решает три ключевые проблемы традиционных металлических столов (оснований): «дрейф точности из‑за термической деформации, ухудшение качества обработки и контроля вследствие передачи вибраций, а также увеличение зазоров из‑за длительного износа». Она обеспечивает основную конструктивную поддержку для прецизионных станков (5‑осевых обрабатывающих центров, сверхточных шлифовальных станков, токарных станков с ЧПУ) и крупных высокоточных приборов (больших координатно‑измерительных машин, баз для литографических установок полупроводников, стендов для испытаний авиационных двигателей).
Благодаря сверхнизкому коэффициенту теплового расширения (гранит: 5–8×10⁻⁶ на °C; мрамор: 6–9×10⁻⁶ на °C), высокой демпфирующей способности и устойчивости к вибрациям (коэффициент затухания вибраций ≥ 90%), а также равномерному распределению напряжений в высокоплотном натуральном камне, станина (основание) достигает плоскостности ≤ 0,005 мм на 1000 мм, прямолинейности ≤ 0,003 мм на 1000 мм и долгосрочного снижения точности не более 0,05% в год. Это позволяет оборудованию премиум‑класса повысить точность обработки и контроля на 40% и продлить интервал технического обслуживания в 3 раза, что делает её подходящей для таких высокотехнологичных отраслей, как авиастроение, полупроводниковая промышленность и производство прецизионных форм.
Система основных функций
1. Крупногабаритная прецизионная эталонная база и жёсткая опора
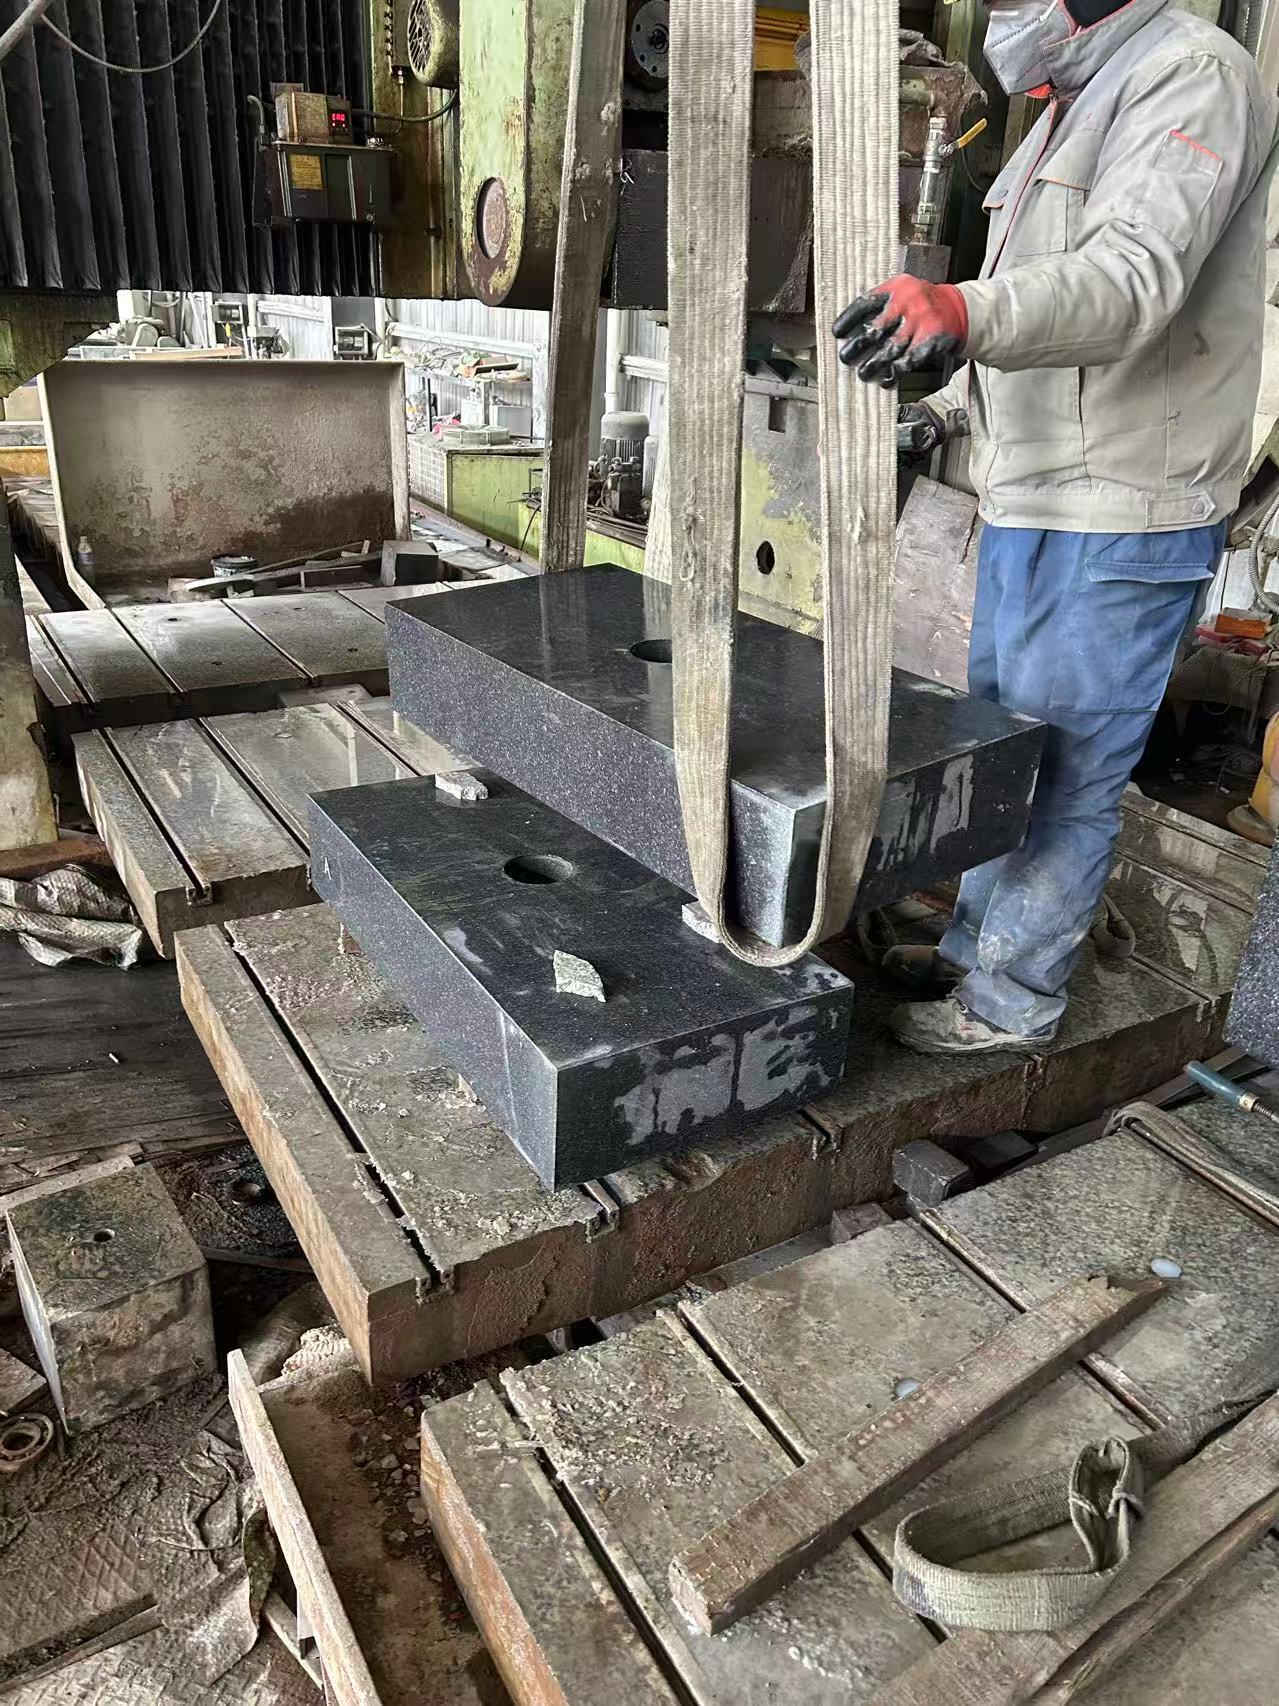
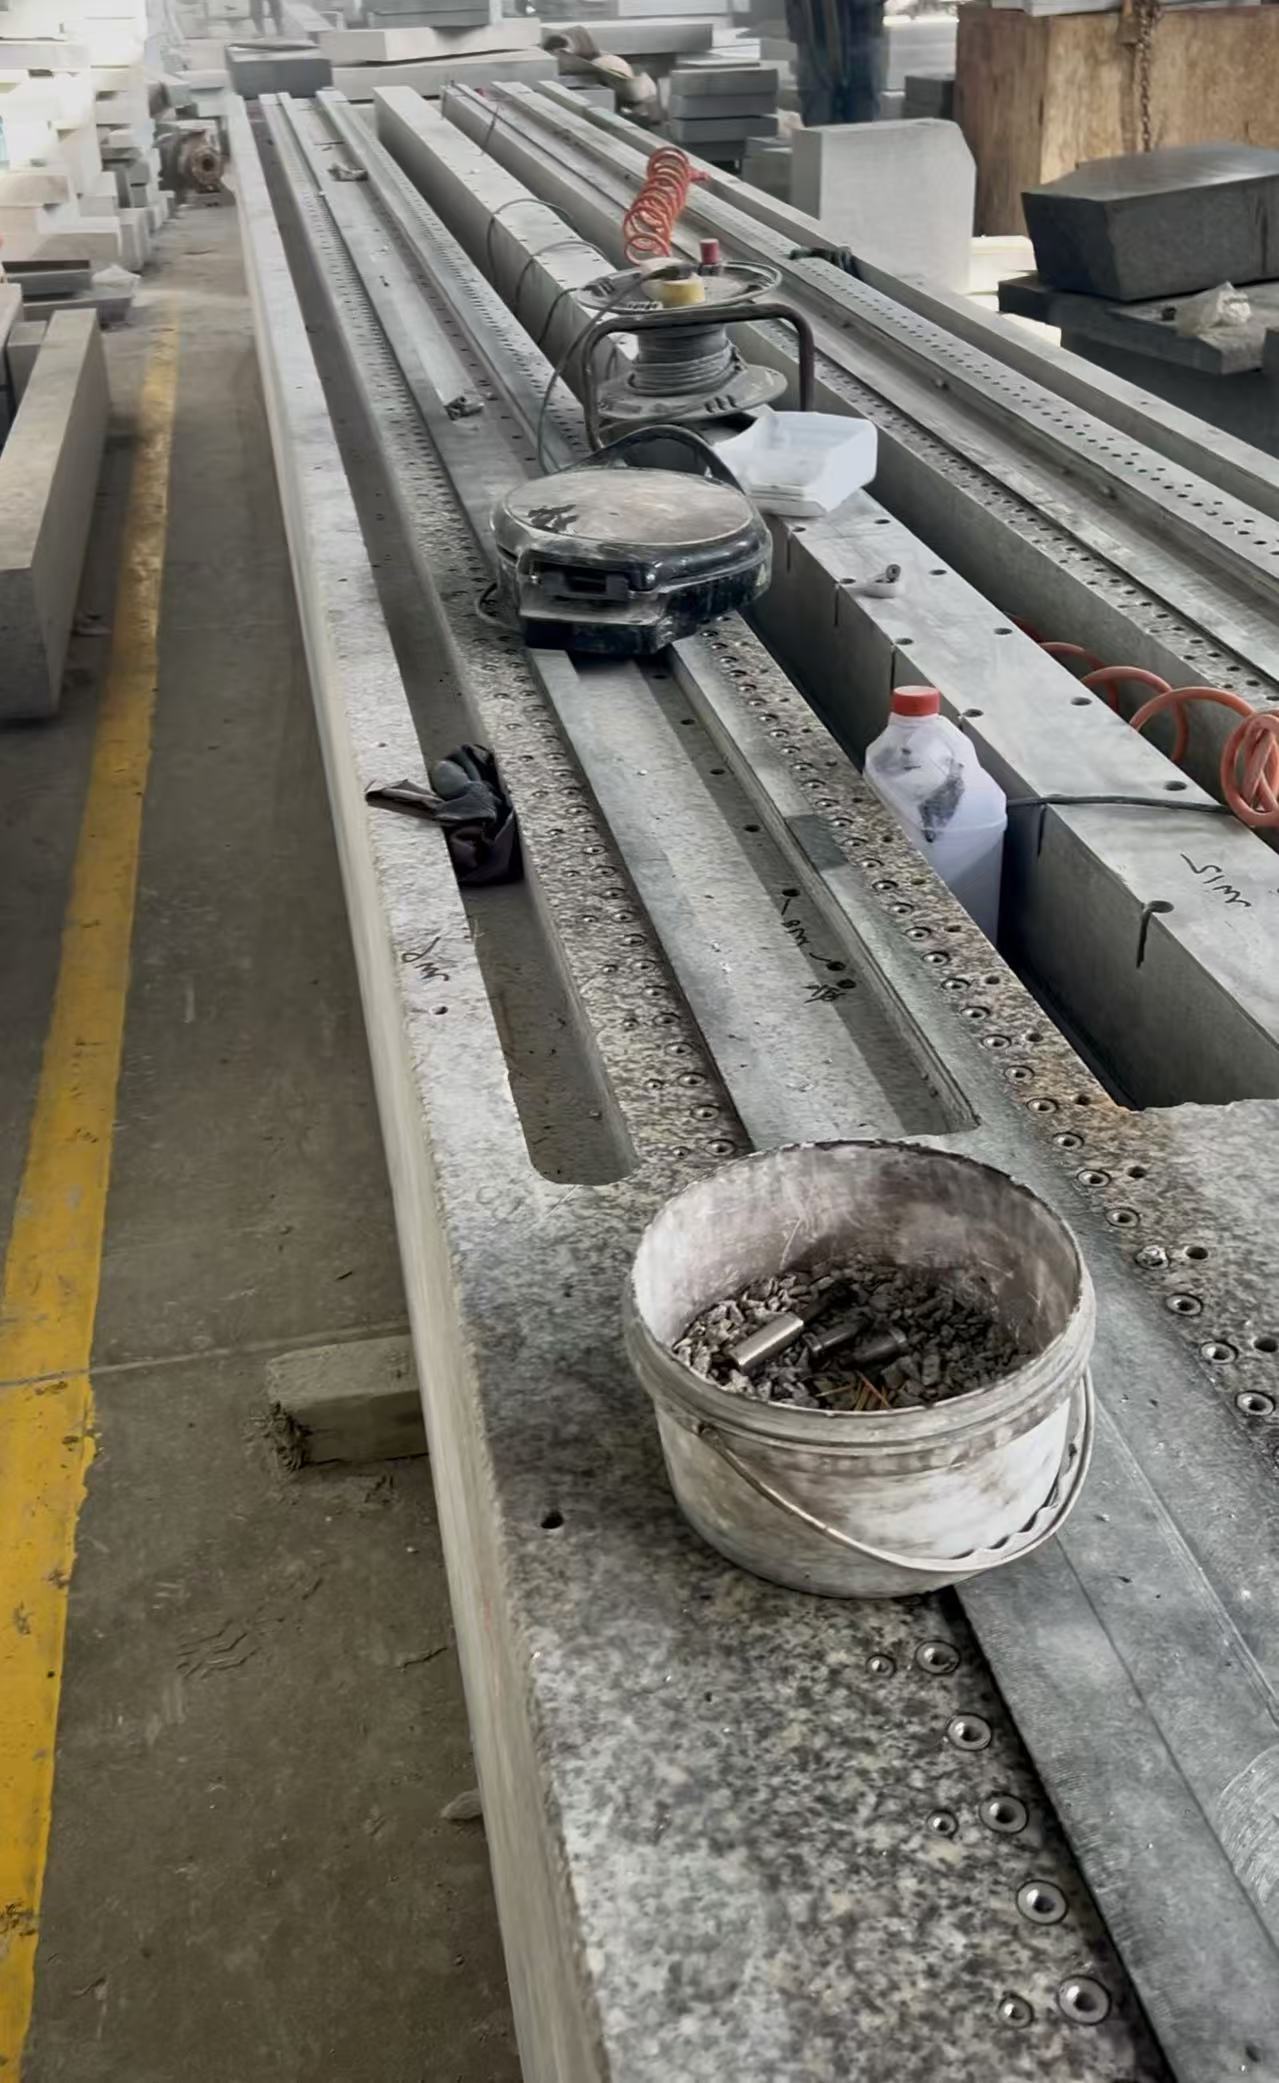
- Ультра‑длинный прецизионный контроль: используется высокоплотный гранит или высокочистый мрамор (содержание карбоната кальция ≥ 98%, плотность ≥ 2,75 г/см³), обрабатываемый по технологии «ЧПУ‑грубое фрезерование – многопроходное тонкое шлифование – прецизионная доводка». Единственная станина (основание) обеспечивает плоскостность ≤ 0,005 мм на 1000 мм и прямолинейность поверхности крепления направляющих ≤ 0,003 мм на 1000 мм. Возможна сборка из нескольких элементов (максимальный размер соединения: 15000×5000 мм) с шаговым допуском на стыке ≤ 0,002 мм — это исключает деформацию «провисания посередине» у металлических столов с большими пролётами (≥ 3 м) и гарантирует равномерную точность обработки по всему ходу станка (например, точность оси X длиной 6 м в 5‑осевом обрабатывающем центре — не более 0,008 мм).
- Сверхвысокая несущая жёсткость: благодаря конструкции «цельное литьё + утолщённые стенки» (толщина стенок станины — 80–300 мм; толщина основания — 100–500 мм) обеспечивается прочность на сжатие ≥ 180 МПа (для гранита) и ≥ 150 МПа (для мрамора). Одна станина способна выдерживать суммарную массу шпинделя, рабочего стола и заготовки до 50 тонн (например, большая станина токарного станка с ЧПУ, несущая заготовку весом 30 тонн). Деформация при длительной нагрузке составляет ≤ 0,001 мм на метр, что гарантирует стабильную параллельность и перпендикулярность направляющих станка и шпинделя (отклонение ≤ 0,002 мм на 1000 мм), исключая появление размерных погрешностей в процессе обработки.
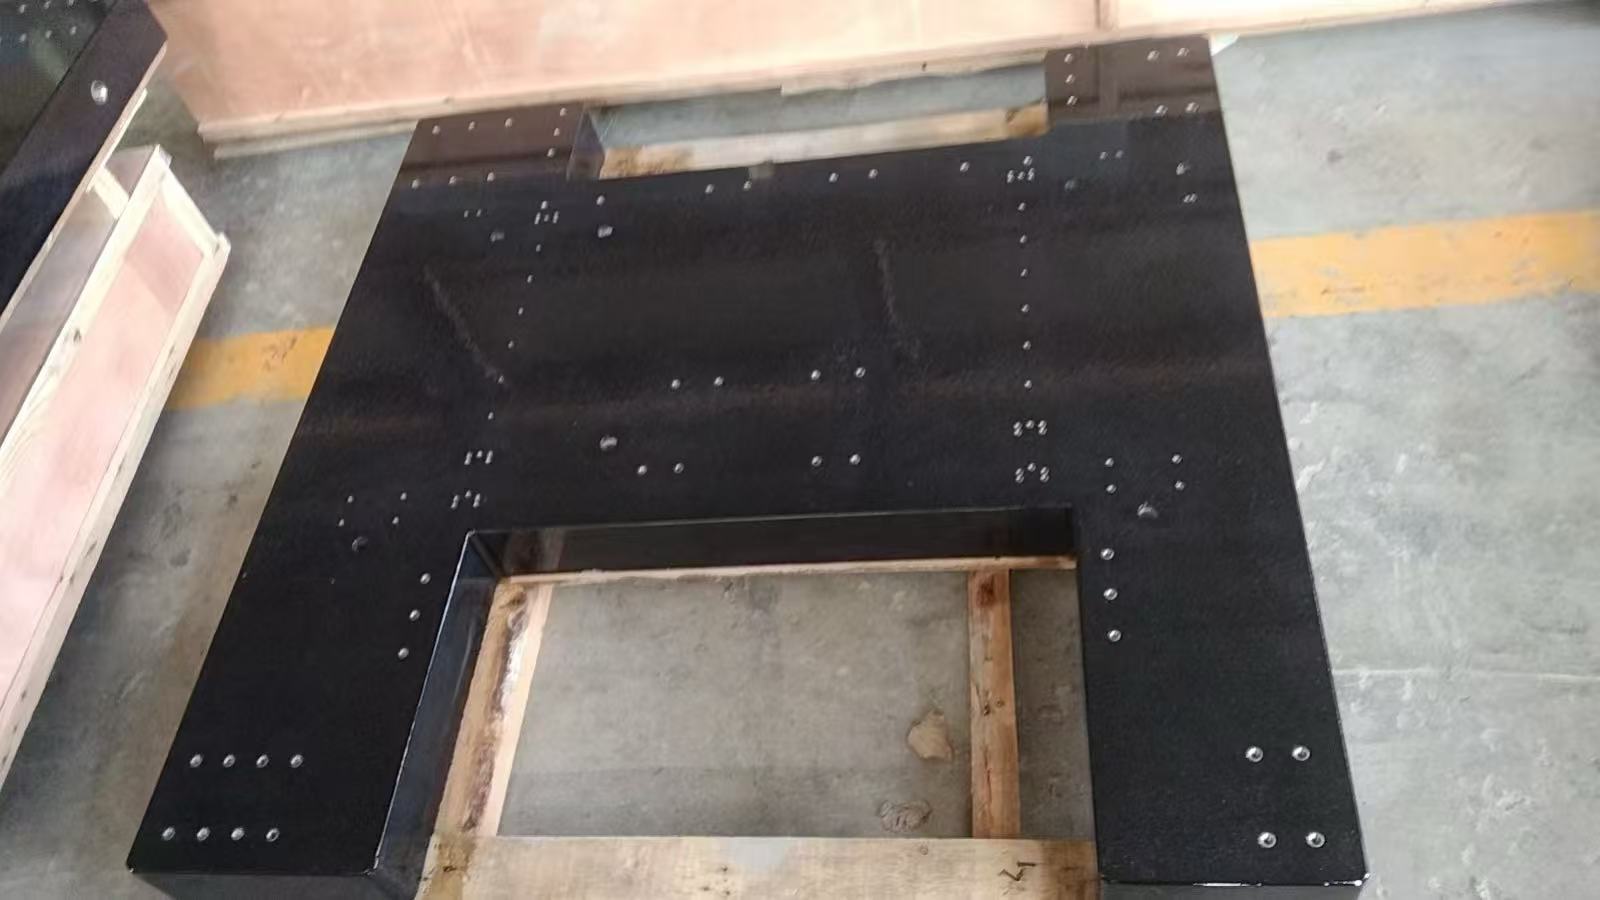
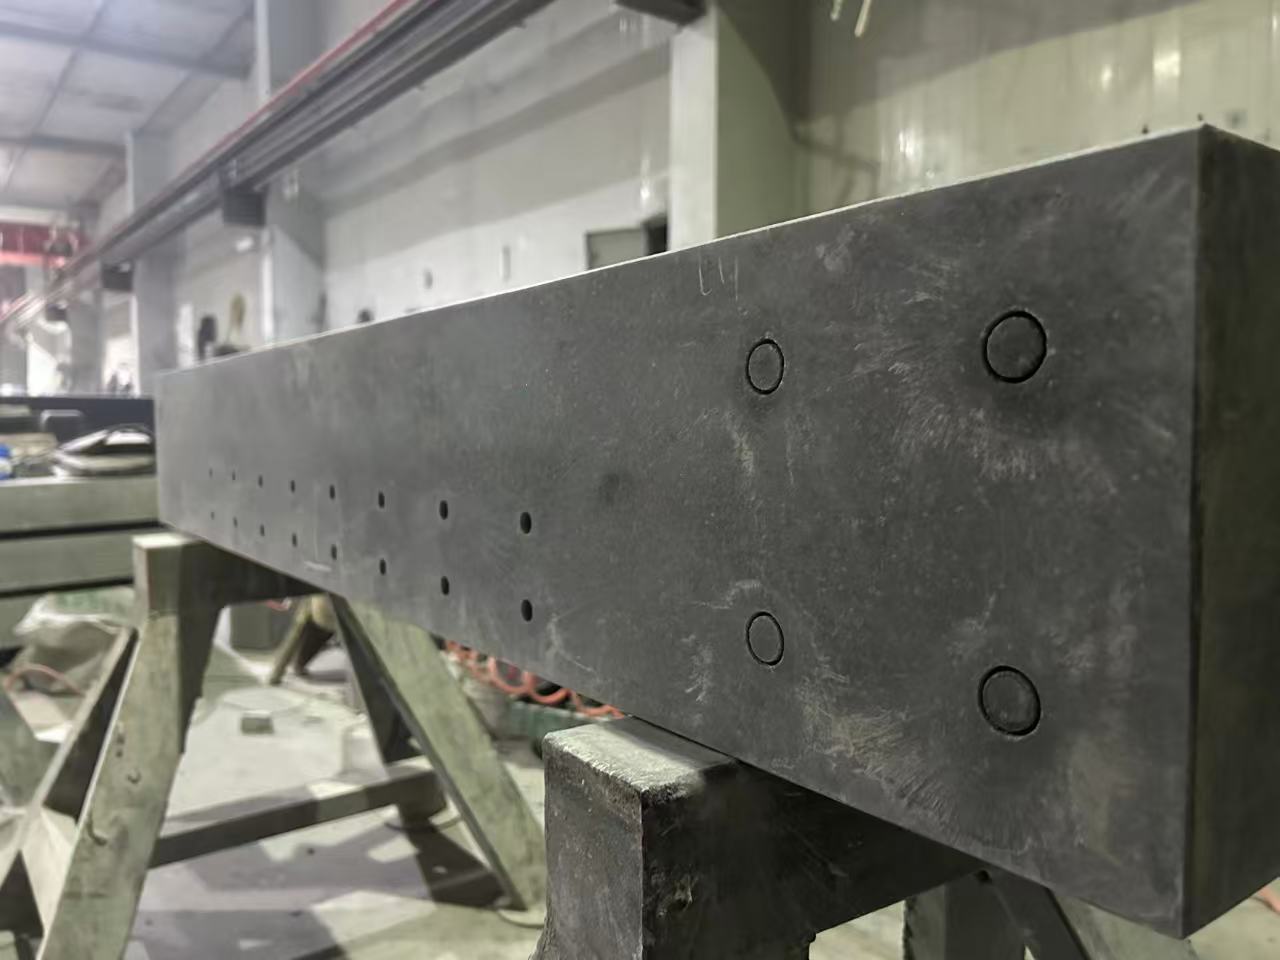
- Интегрированная функциональная конструкция: поверхность станины обрабатывается с высокой точностью, включая посадочные поверхности направляющих (V‑образные, прямоугольные, в форме ласточкиного хвоста; допуск ширины пазов ±0,005 мм), Т‑пазы (для крепления рабочего стола; ширина пазов 12–40 мм, шаг 50–150 мм) и посадочные шипы для установки шпиндельной коробки (допуск H7). В крупногабаритных основаниях приборов предусмотрены анкерные отверстия (диаметром 20–50 мм) и опорные поверхности для монтажа оборудования (плоскостность ≤ 0,003 мм на 1000 мм), что позволяет непосредственно устанавливать ключевые узлы станка или прибора без дополнительной обработки, минимизируя потери точности, связанные с промежуточными соединениями.
2. Антиинтерференционная защита во всех режимах работы для стабильной эксплуатации
- Сверхнизкое подавление термической деформации: коэффициент теплового расширения гранита и мрамора составляет всего 1/2 от соответствующего показателя чугуна (чугун: 11×10⁻⁶ на °C) и 1/3 от стали (сталь: 13×10⁻⁶ на °C). При локальных высоких температурах (≤ 100℃), возникающих вследствие высокоскоростного вращения шпинделя (15 000–25 000 об/мин) или колебаний температуры в цехе (±5℃), термическая деформация станины длиной 1 м не превышает 0,001 мм — значительно меньше, чем 0,005 мм у металлических столов. Это исключает изменение зазоров направляющих и отклонение позиционирования шпинделя, вызванные термической деформацией, обеспечивая стабильные размеры обработки (с допуском ±0,003 мм).
- Эффективная виброизоляция: внутренний демпфирующий коэффициент природного камня в 3–5 раз выше, чем у чугуна, а степень ослабления вибрации достигает ≥ 90% (для металлических столов — лишь 30–40%). Станок способен поглощать высокочастотные колебания (50–3000 Гц), возникающие при резании (например, тяжёлом фрезеровании, шлифовке), а также микровибрации (10–100 Гц), возникающие при работе крупногабаритных измерительных приборов (например, при перемещении зонда КИМ). Нижняя часть станины/основания оснащена воздушно-пружинными виброизолирующими модулями (эффективность виброизоляции ≥ 95%), что дополнительно снижает воздействие вибраций пола цеха (например, при движении погрузчиков или работе другого оборудования). Благодаря этому шероховатость обработанной поверхности станка снижается с Ra1,6 мкм до Ra0,8 мкм, а повторяемость измерений приборов — с ±0,005 мм до ±0,001 мм.
- Коррозионная стойкость и износостойкость: поверхность проходит обработку «фосфатирование + нанокерамическое покрытие» (толщина покрытия: 8–15 мкм), выдерживая воздействие химических реагентов — таких как технологические смазочно‑охлаждающие жидкости, эмульсии и изопропиловый спирт, широко применяемые в полупроводниковых приборах, — что полностью исключает появление ржавчины и коррозию направляющих, характерные для металлических столов. Твердость монтажной поверхности направляющих достигает HS75–80 (гранит), а их износостойкость в 2,5 раза выше, чем у металлических направляющих. После длительной эксплуатации (≥ 200 000 перемещений рабочего стола) износ поверхности не превышает 0,001 мм, что исключает необходимость частой перешлифовки направляющих и продлевает интервал технического обслуживания с 6 месяцев до более чем 2 лет.
3. Глубокая интеграция и адаптация для станков и измерительных приборов
- Специализированная интеграция для станков: чтобы удовлетворить требования прецизионных станков, станина оснащена каналами для охлаждения шпинделя (диаметр: 15–25 мм, расход воды ≥ 5 л/мин), пазами для крепления масштабов линейной системы (ширина: 15–30 мм, глубина: 5–10 мм) и каналами для удаления стружки (сечение: 100×150 мм–300×400 мм), что обеспечивает эффективный отвод тепла от шпинделя, точную обратную связь и удобство удаления отходов. Станок поддерживает установку двухрельсовой системы смены рабочих столов для 5‑осевых обрабатывающих центров; параллельность рельсов составляет ≤ 0,002 мм на 1000 мм, а время смены стола сокращено до 30 секунд.
- Крупногабаритная конструкция, специфичная для каждого прибора: для крупных высокоточных инструментов (например, 10‑метровых координатно‑измерительных машин и оснований литографических установок) основание выполнено по принципу «сотовой внутренней структуры снижения веса» (без ухудшения жёсткости, с уменьшением массы на 30%). На поверхности предусмотрены регулировочные отверстия (шаг — 500–1000 мм, глубина — 20–50 мм), а для достижения горизонтальной точности ≤ 0,001 мм на метр применяются прецизионные регулировочные болты. Основания литографических установок оснащаются антивибрационными пазами (ширина — 200–300 мм, глубина — 500–800 мм) для дополнительной изоляции внешних вибраций и обеспечения требований наноразмерного позиционирования.
- Резервирование цифровых интерфейсов: на столе/основании предусмотрены отверстия для крепления датчиков температуры (диаметр 3–5 мм) и интерфейсы мониторинга вибраций, которые могут быть подключены к цифровой системе управления станком или измерительным прибором. Система осуществляет оперативный контроль распределения температуры и амплитуды вибраций, оптимизируя параметры обработки и измерений на основе обратной передачи данных, что повышает уровень интеллектуализации оборудования.
Состав основной системы
| Категория компонентов |
Основные параметры и комплектация (гранит/мрамор) |
| Станина прецизионного станка |
Гранитный материал: Цзинань Грин/Тайшань Грин (плотность ≥ 2,7 г/см³, водопоглощение ≤ 0,05%, примеси ≤ 0,1%); Точность: прямолинейность направляющих поверхностей ≤ 0,003 мм на 1000 мм, плоскостность ≤ 0,005 мм на 1000 мм, шероховатость поверхности Ra ≤ 0,02 мкм; Габариты: длина одного сегмента — 1000–6000 мм, ширина — 800–3000 мм, толщина — 200–500 мм (максимальный размер соединённых элементов — 15000×5000 мм); Конструкция: направляющие монтажные пазы (V‑образные/прямоугольные), T‑образные пазы, каналы для охлаждающей воды, каналы для удаления стружки. |
| Большое основание прецизионного прибора |
Материал гранита: такой же, как у станины станка (или высокочистый мрамор с содержанием карбоната кальция ≥ 98%); Точность: плоскостность опорной поверхности установки ≤ 0,003 мм на 1000 мм, параллельность ≤ 0,005 мм на 2000 мм; Габариты: односекционные — 1500×1000 мм–5000×3000 мм, максимальный размер сборной конструкции — 20000×8000 мм, толщина 300–800 мм; Конструкция: анкерные крепёжные отверстия, регулировочные отверстия, противовибрационные пазы, отверстия для снижения веса (в форме сот). |
| Вспомогательные компоненты |
Виброизолирующие модули на воздушных пружинах (эффективность виброгашения ≥ 95%, несущая способность ≤ 50 тонн на комплект); Прецизионные болты для выравнивания (диапазон регулировки 0–20 мм, точность ±0,001 мм); Пылезащитные кожухи направляющих (гофрированные/телескопические, адаптируемые к ходу направляющих); Датчики контроля температуры и вибрации (точность ±0,1℃/±0,001 мм) |
| Индивидуальные аксессуары |
Седла для крепления шпинделя (допуск H7), кронштейны для крепления линейных масштабов, соединения каналов охлаждающей воды, интерфейсы для чип-конвейеров, противоударные подкладки для измерительных приборов (композит из резины и металла). |
Типичные отраслевые случаи применения
- Станина 5‑осевого обрабатывающего центра: производитель станков применил её для 5‑осевого обрабатывающего центра с ходом 6 м (обработка корпусов авиационных двигателей) — была выбрана станина из гранита «Цзиньань Грин» (6000×2500×500 мм, односекционная конструкция). Прямолинейность направляющих поверхностей составляет ≤ 0,003 мм на 6000 мм, а амплитуда вибрации при высокоскоростной резке шпинделем (20 000 об/мин) снизилась с 0,015 мм до 0,003 мм. Геометрические допуски обработки корпусов уменьшились с ±0,01 мм до ±0,003 мм, процент годных деталей авиационного класса вырос на 35%, а срок между плановыми ремонтами увеличился с 6 месяцев до 24 месяцев.
- Большая база координатно‑измерительной машины: метрологическое учреждение использовало её для КИМ длиной 10 м (для контроля каркасов кузовов высокоскоростных поездов) — была изготовлена специальная сборная гранитная база (10 000×3 000×800 мм). Плоскостность опорной поверхности установки составляет ≤ 0,005 мм на 10 000 мм, а благодаря воздушно‑пружинной системе демпфирования вибраций повторяемость измерений снизилась с ±0,005 мм до ±0,001 мм. Эффективность контроля каркасов кузовов возросла на 50%, при этом частая калибровка не требуется (традиционные металлические базы требуют калибровки раз в 3 месяца, тогда как каменные — раз в год).
- База литографического оборудования для полупроводников: производитель полупроводниковой техники применил её для DUV‑литографической машины (технологический процесс 14 нм) — была выбрана высокоплотная гранитная база (3 000×2 000×600 мм). Тепловая деформация составляет ≤ 0,0008 мм на метр, амплитуда вибрации — ≤ 0,0005 мм, точность позиционирования рабочего стола литографической машины достигает ±0,0001 мм. Выход годных чипов 14 нм увеличился на 4,2%, что соответствует требованиям полупроводниковой отрасли к «наноразмерной стабильности».
- Станина сверхточного шлифовального станка: предприятие по производству прецизионных форм использовало её для сверхточного плоскошлифовального станка (обработка оптических форм) — была выбрана станина из гранита «Тайшань Грин» (2 000×1 200×300 мм). Прямолинейность направляющих поверхностей составляет ≤ 0,002 мм на 2 000 мм, а шероховатость поверхности формы после шлифования снизилась с Ra0,4 мкм до Ra0,02 мкм. Светопропускание оптической формы увеличилось на 8%, последующая полировка стала излишней, а эффективность обработки возросла на 60%.
Основные конкурентные преимущества
- Прецизионная барьерная конструкция большого размера: при максимальной длине одного сегмента 6 м и максимальной сплочённой длине 20 м её способность сохранять точность значительно превосходит характеристики металлических столов (деформация металлических столов при пролёте 10 м составляет ≥ 0,1 мм, тогда как у гранитных — ≤ 0,05 мм). Это единственно осуществимое конструктивное решение для сверхкрупного прецизионного оборудования (размеры обработки/контроля ≥ 5 м), позволяющее решить проблему «ослабления точности при больших размерах», которую невозможно преодолеть металлическим изделиям.
- Высокая долговременная стабильность: после 36 месяцев естественного старения (вдвое дольше, чем у обычных каменных компонентов) и двух циклов искусственной термообработки более 99,5% внутренних напряжений устраняется. Срок сохранения точности достигает 5–10 лет (для металлических столов — всего 2–3 года), что снижает время простоя оборудования из‑за частой калибровки и позволяет предприятиям ежегодно экономить свыше 300 часов на эксплуатационно‑техническом обслуживании.
- Поглощение вибраций и шумоподавление повышают производительность оборудования: степень затухания вибраций превышает аналогичный показатель металлических столов более чем на 60%; это позволяет эффективно поглощать вибрации резания и микровибрации при работе оборудования, предотвращая появление дефектов обработки (например, следов вибрационного биения) и отклонений в измерениях, вызванных вибрацией. Особенно подходит для высокоточной обработки (например, оптических форм, авиационных деталей) и прецизионного контроля (например, наноразмерных измерений).
- Низкая совокупная стоимость: начальная стоимость приобретения на 30–50% выше, чем у металлических столов, однако отсутствуют расходы на техническое обслуживание — такие как защита от ржавчины, перешлифовка направляющих и частая калибровка, необходимые для металлических столов (годовые затраты на обслуживание металлических столов составляют около 50 000 юаней, тогда как для каменных столов — примерно 5 000 юаней). Кроме того, срок службы увеличивается в 2–3 раза, что снижает совокупную стоимость жизненного цикла на 60% по сравнению с металлическими столами.
Полнофункциональные услуги по кастомизации
Настройка размеров и структуры
- Индивидуальная настройка размеров: направляющие станины станков имеют длину одного сегмента от 1 000 до 6 000 мм (при стыковке — до 15 000 мм); крупные основания приборов — от 1 500 до 5 000 мм (при стыковке — до 20 000 мм). Толщина составляет от 200 до 800 мм, а несущая способность проектируется под заказ в диапазоне от 5 до 100 тонн.
- Индивидуальная конструкция: возможна настройка типов пазов направляющих (V‑образные, прямоугольные, ласточкин хвост), количества и шага T‑слотов, а также расположения каналов для охлаждающей воды и отвода стружки. Крупные основания приборов могут быть оснащены антивибрационными канавками, ячеистыми отверстиями для снижения веса и специальными монтажными опорными поверхностями.
Настройка точности и функциональности
- 2024-07-03T16:40:21+08:00
- Расширение функциональных возможностей: нано‑полировка поверхностей направляющих (Ra ≤ 0,01 мкм), антистатическая обработка поверхности (сопротивление поверхности 10⁶–10⁹ Ом, подходит для полупроводникового оборудования), а также интегрированные системы мониторинга температуры и вибрации для повышения уровня интеллектуализации оборудования.
Установка и послепродажная индивидуализация
- Монтаж и наладка: предоставляется услуга стыковки крупных оснований на месте (точность стыковки — не более 0,002 мм), горизонтальная калибровка (точность — не более 0,001 мм на метр) и совместная наладка с шпинделями станков и ключевыми узлами приборов.
- Техническая поддержка: осуществляется механическое моделирование столов и оснований (например, анализ деформаций под нагрузкой, модальный анализ вибраций) и предлагаются рекомендации по оптимизации общей конструкции оборудования, помогая клиентам успешно реализовать разработку высокотехнологичного оборудования.