Aperçu de la solution
Axé sur « la référence de précision de grande taille, le support rigide ultra‑solide et l’anti‑interférence dans toutes les conditions de fonctionnement », ce lit d’outil de précision en granit ou en marbre (ainsi que la base de grands instruments de précision) répond à trois problèmes majeurs des lits métalliques traditionnels (bases) : « la dérive de précision due aux déformations thermiques, l’impact sur la qualité d’usinage et d’inspection causé par la transmission des vibrations, et l’accroissement des jeux dû à l’usure au fil du temps ». Il assure un soutien structurel essentiel aux machines-outils de haute précision (centres d’usinage 5 axes, rectifieuses d’ultra‑précision, tours à commande numérique) ainsi qu’aux grands instruments de précision (grandes machines à mesurer tridimensionnelles/CMM, bases de machines de lithographie pour semi‑conducteurs, bancs d’essai pour moteurs aéronautiques).
Grâce à son coefficient d’expansion thermique extrêmement faible (granit : 5‑8×10⁻⁶ par °C ; marbre : 6‑9×10⁻⁶ par °C), à son fort amortissement et à sa résistance élevée aux vibrations (taux d’atténuation des vibrations ≥ 90 %), ainsi qu’à la répartition homogène des contraintes propre aux pierres naturelles de haute densité, ce lit (base) garantit une planéité ≤ 0,005 mm pour 1 000 mm, une rectitude ≤ 0,003 mm pour 1 000 mm, et un taux d’atténuation de la précision sur le long terme ≤ 0,05 % par an. Cela permet aux équipements haut de gamme d’améliorer la précision d’usinage et d’inspection de 40 % et d’allonger le cycle de maintenance jusqu’à trois fois, ce qui le rend particulièrement adapté aux secteurs de fabrication de pointe tels que l’aéronautique, les semi‑conducteurs et la fabrication de moules de précision.
Système de fonctions principales
1. Référence de précision de grande taille et support rigide
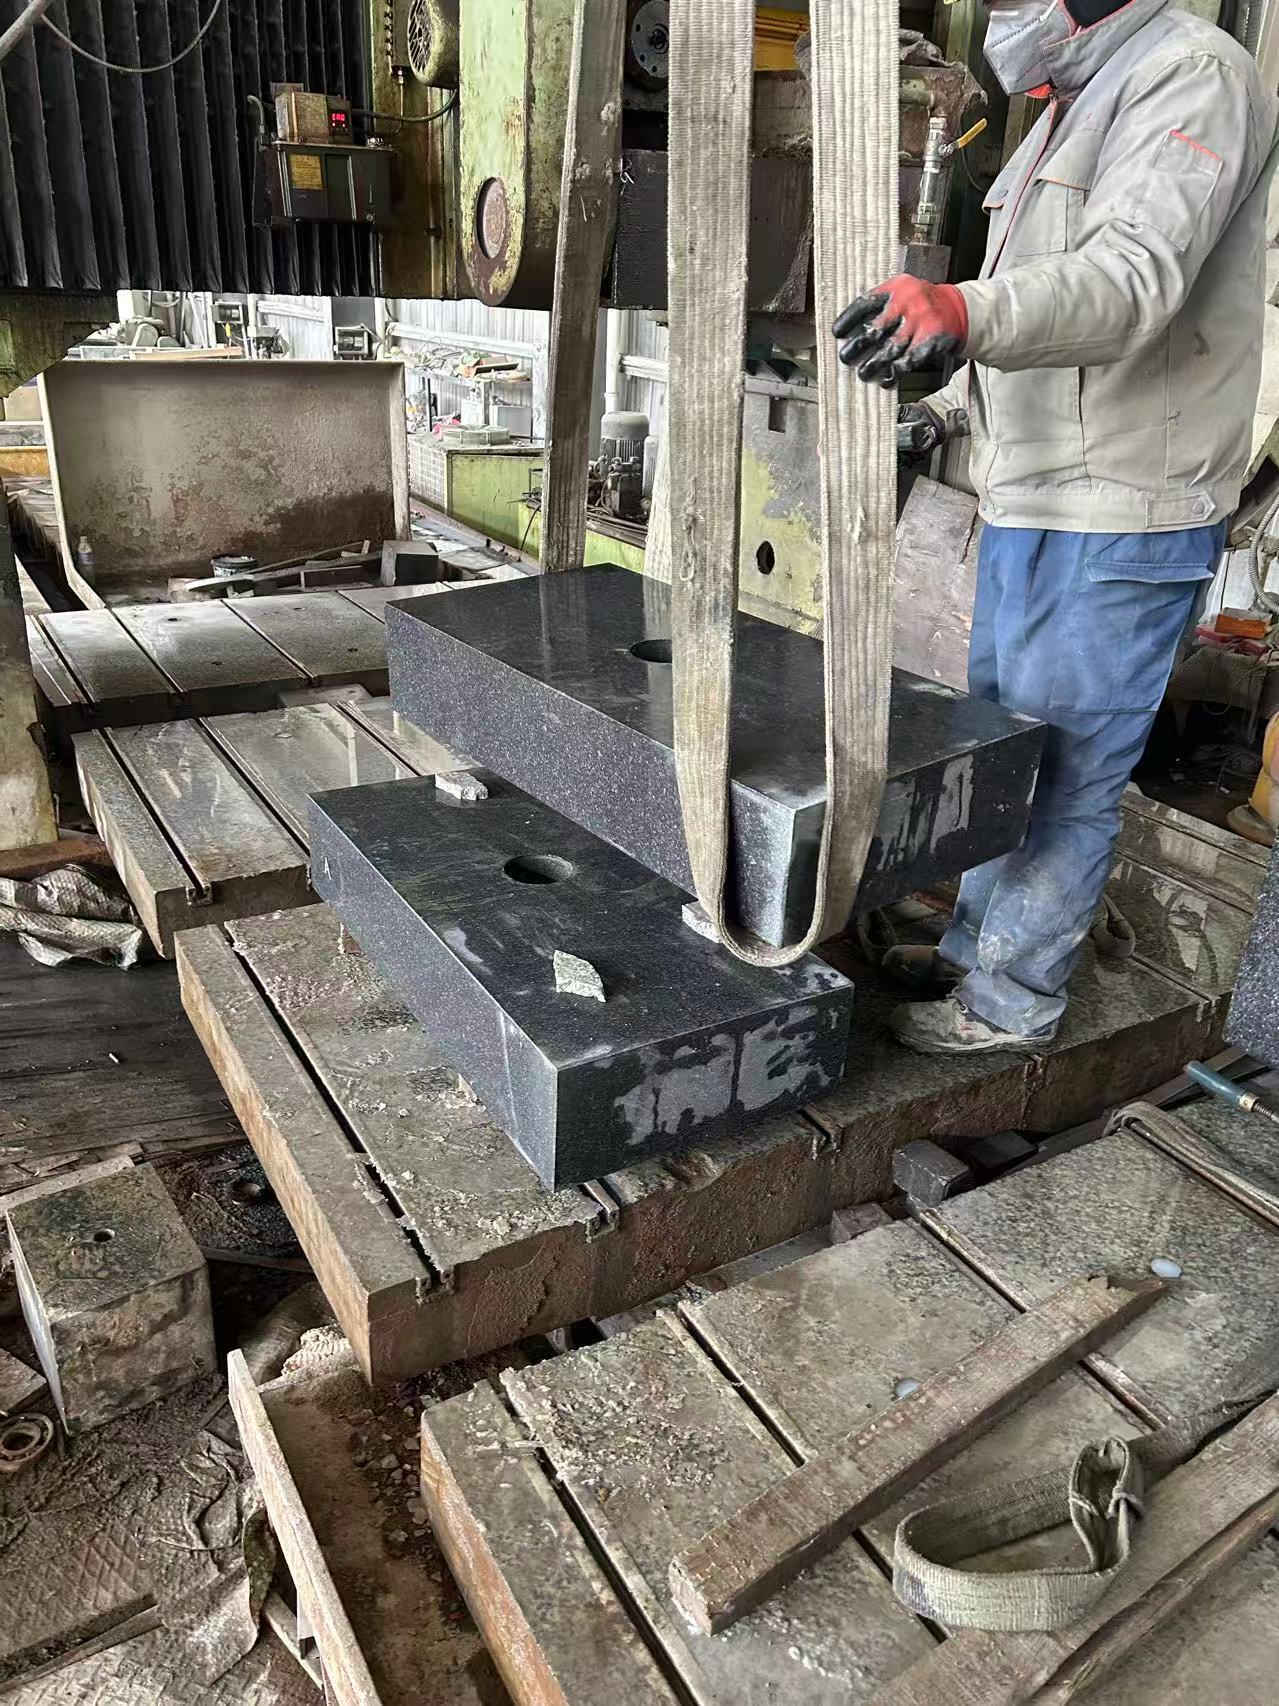
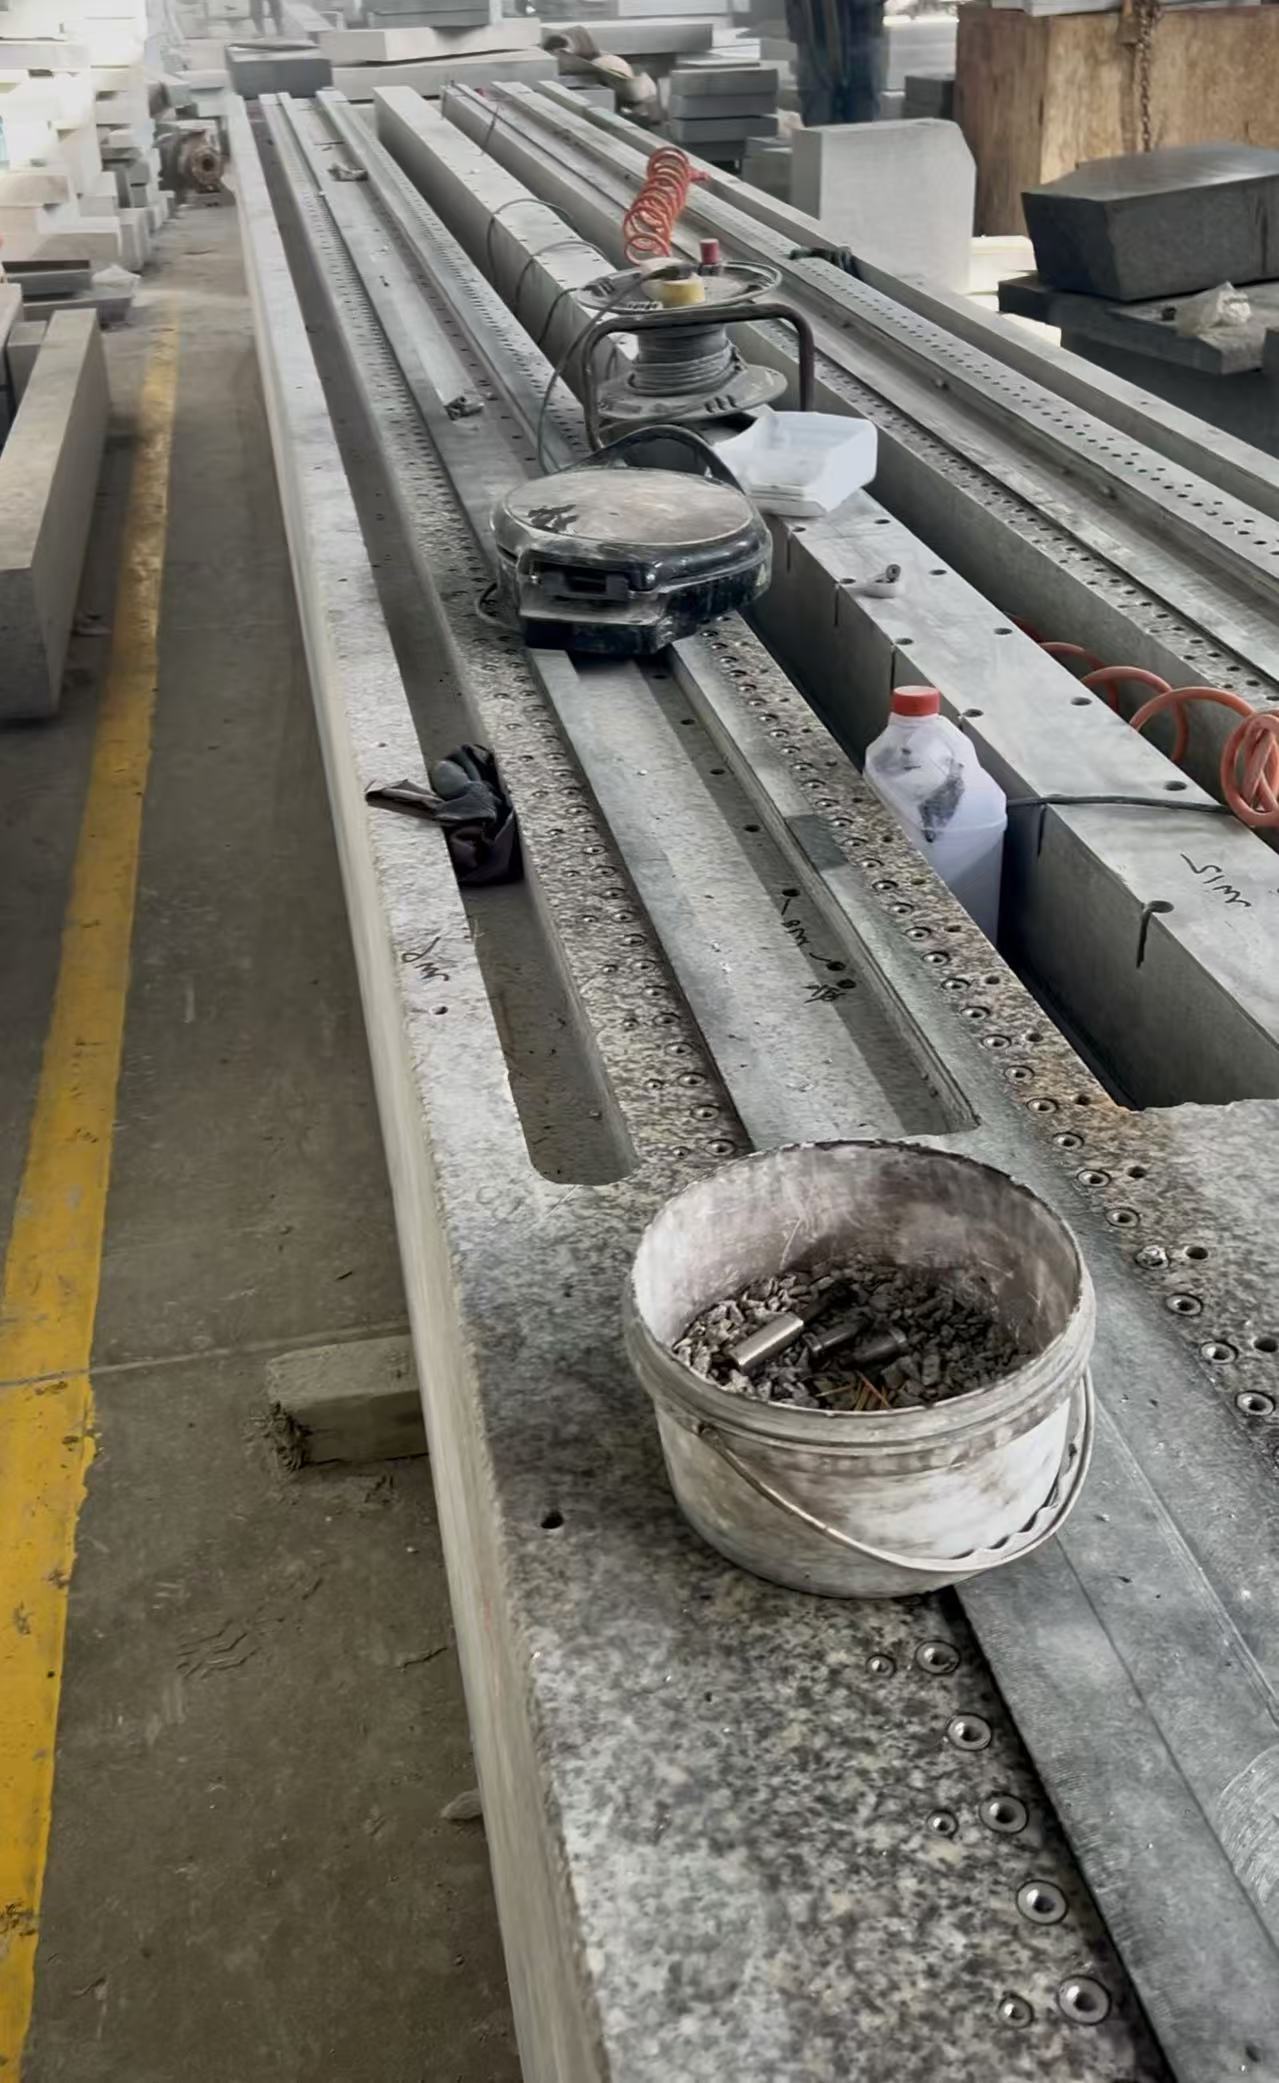
- Contrôle de précision sur de très grandes portées : on sélectionne du granit de haute densité ou du marbre de haute pureté (teneur en carbonate de calcium ≥ 98 %, densité ≥ 2,75 g/cm³) et on le traite selon le procédé « fraisage grossier CNC – rectification fine en plusieurs passes – rodage de précision ». Un seul lit (base) atteint une planéité ≤ 0,005 mm pour 1 000 mm et une rectitude de la surface de montage des guidages ≤ 0,003 mm pour 1 000 mm. Le jointement de plusieurs pièces est également possible (taille maximale jointée : 15 000 × 5 000 mm), avec une erreur de pas ≤ 0,002 mm au niveau du joint — évitant ainsi la déformation par affaissement au milieu des lits métalliques de grande portée (≥ 3 m) et assurant une précision d’usinage uniforme sur toute la course des machines-outils (par exemple, une précision ≤ 0,008 mm pour la course de 6 m de l’axe X d’un centre d’usinage 5 axes).
- Rigidité exceptionnelle pour supporter de lourdes charges : grâce à une conception intégrale coulée avec parois épaissies (épaisseur des parois du lit : 80‑300 mm ; épaisseur des parois de la base : 100‑500 mm), il présente une résistance à la compression ≥ 180 MPa (granit) et ≥ 150 MPa (marbre). Un seul lit peut supporter un poids total comprenant la broche, la table de travail et la pièce usinée allant jusqu’à 50 tonnes (par exemple, un grand lit de tour à commande numérique supportant une pièce de 30 tonnes). La déformation sous charge prolongée est ≤ 0,001 mm par mètre, assurant une parallélisme et une perpendicularité stables entre le guidage de la machine‑outil et la broche (déviation ≤ 0,002 mm pour 1 000 mm), afin d’éviter les erreurs dimensionnelles lors de l’usinage.
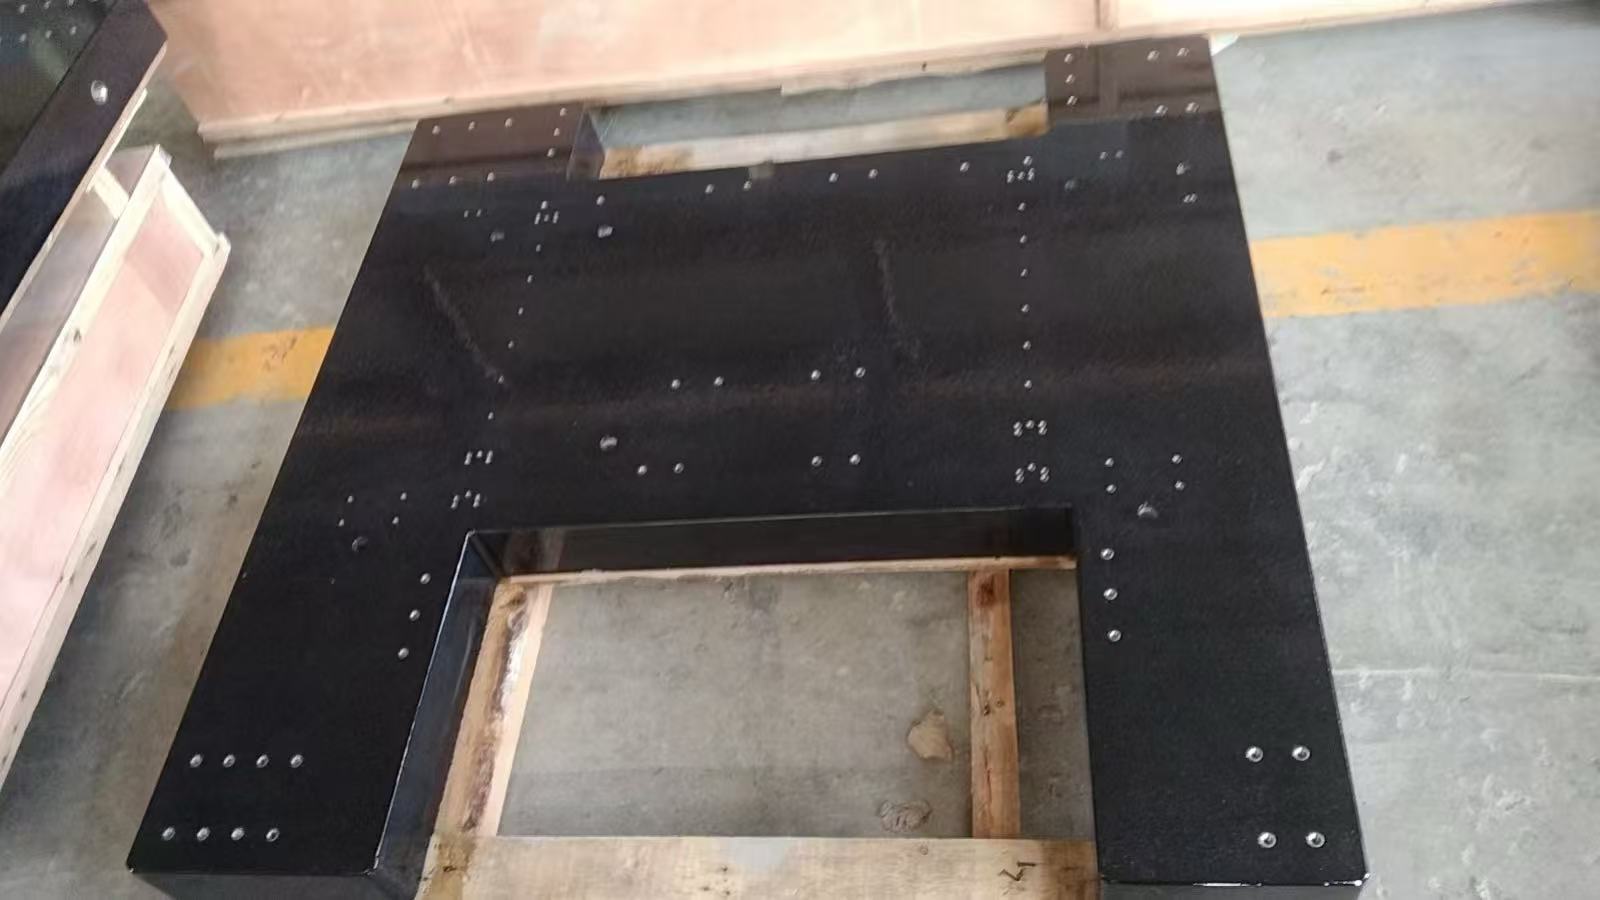
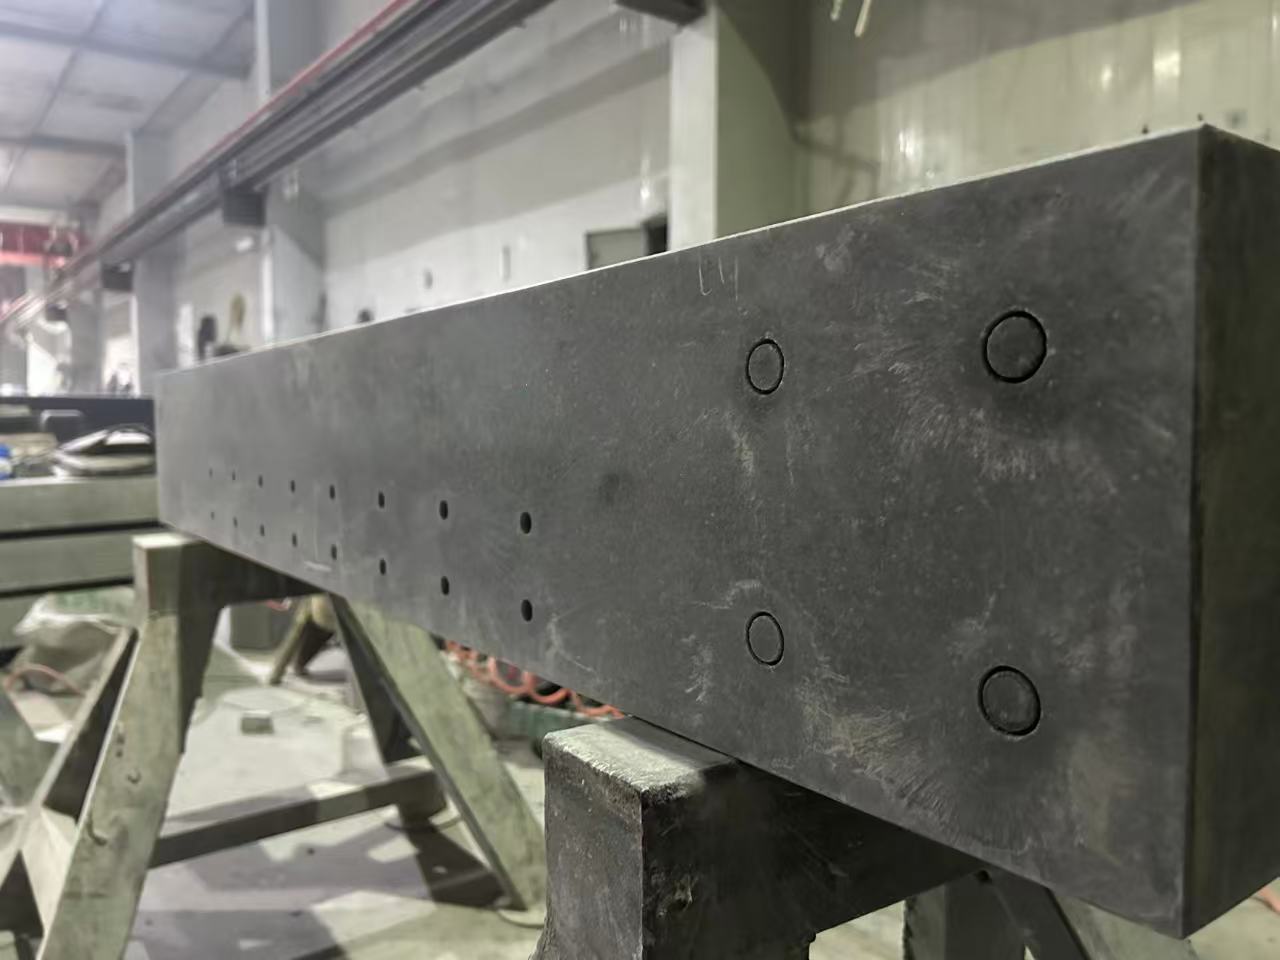
- Conception fonctionnelle intégrée : La surface du lit est usinée avec précision et comporte des surfaces de montage pour les guides (en forme de V, rectangulaires ou en queue d’aronde, avec une tolérance sur la largeur des rainures de ±0,005 mm), des rainures en T (pour la fixation de la table de travail, largeur de 12 à 40 mm, espacement de 50 à 150 mm) ainsi que des broches de fixation pour le boîtier de la broche (tolérance H7). Les grandes bases d’instruments intègrent des trous d’ancrage (diamètre 20 à 50 mm) et des surfaces de référence pour le montage des équipements (planéité ≤ 0,003 mm pour 1 000 mm), permettant une adaptation directe à l’installation des composants essentiels des machines-outils et des instruments, sans nécessiter de traitement secondaire — ce qui réduit les pertes de précision dues aux éléments intermédiaires.
2. Anti‑interférences dans toutes les conditions de fonctionnement pour un fonctionnement stable
- Suppression ultra‑faible des déformations thermiques : Le coefficient de dilatation thermique du granit ou du marbre n’est que la moitié de celui de la fonte (11×10⁻⁶ par °C) et un tiers de celui de l’acier (13×10⁻⁶ par °C). Sous l’effet de températures locales élevées (≤ 100 °C) générées par la rotation à grande vitesse de la broche (15 000 à 25 000 tr/min) ou par les fluctuations de température en atelier (±5 °C), la déformation thermique d’un lit de 1 m de long reste inférieure ou égale à 0,001 mm — bien inférieure aux 0,005 mm observés sur les lits métalliques. Cela évite les variations des jeux des guides et les déviations du positionnement de la broche dues aux déformations thermiques, garantissant ainsi des dimensions d’usinage constantes (avec une tolérance de ±0,003 mm).
- Isolation efficace des vibrations : Le coefficient d’amortissement interne de la pierre naturelle est 3 à 5 fois supérieur à celui de la fonte, avec un taux d’atténuation des vibrations supérieur ou égal à 90 % (seulement 30 % à 40 % pour les bancs métalliques). Il permet d’absorber les vibrations haute fréquence (50–3000 Hz) générées par l’usinage des machines-outils (par exemple, fraisage dur, rectification) ainsi que les micro‑vibrations (10–100 Hz) provoquées par le fonctionnement d’équipements volumineux (par exemple, le déplacement d’une sonde de CMM). La partie inférieure du banc ou de la base est équipée de modules d’amortissement des vibrations à ressort pneumatique (efficacité d’atténuation des vibrations supérieure ou égale à 95 %), afin d’isoler davantage les vibrations du sol de l’atelier (par exemple, le mouvement des chariots élévateurs ou d’autres équipements). Cela réduit la rugosité de surface de l’usinage des machines-outils, passant de Ra 1,6 μm à Ra 0,8 μm, et diminue l’erreur de répétabilité des inspections instrumentales, de ±0,005 mm à ±0,001 mm.
- Résistance à la corrosion et durabilité à l’usure : La surface bénéficie d’un traitement « phosphatation + revêtement céramique nano » (épaisseur du revêtement : 8–15 μm), résistant aux réactifs chimiques tels que les fluides de coupe des machines-outils, les émulsions et l’alcool isopropylique couramment utilisés dans les instruments semi‑conducteurs, éliminant ainsi les problèmes de rouille et de corrosion des guidages des bancs métalliques. La dureté de la surface de montage des guidages atteint HS 75–80 (granit), et sa résistance à l’usure est 2,5 fois supérieure à celle des guidages métalliques. Après une utilisation prolongée (≥ 200 000 mouvements de la table de travail), l’usure de la surface reste inférieure ou égale à 0,001 mm, évitant ainsi le besoin fréquent de rectification des guidages et prolongeant le cycle de maintenance de 6 mois à plus de 2 ans.
3. Intégration approfondie et adaptation aux machines-outils et aux instruments
- Intégration spécifique aux machines-outils : Afin de répondre aux exigences des machines-outils de précision, le banc intègre des canaux de refroidissement de la broche (diamètre : 15–25 mm, débit d’eau ≥ 5 L/min), des rainures de fixation pour les échelles à réticule (largeur : 15–30 mm, profondeur : 5–10 mm) ainsi que des canaux d’évacuation des copeaux (section transversale : 100 × 150 mm – 300 × 400 mm), adaptés à la dissipation thermique de la broche, au retour d’information de précision et à l’élimination des déchets. Il permet également l’intégration de rails d’échange à double table pour les centres d’usinage à 5 axes, avec une parallélisme des rails inférieure ou égale à 0,002 mm sur 1000 mm et un temps d’échange des tables réduit à 30 secondes.
- Conception spécifique aux grands instruments : Pour les grands instruments de précision (par exemple, des CMM de 10 m ou des bases de machines de lithographie), la base adopte une structure interne alvéolaire allégée (sans compromettre la rigidité, avec une réduction de poids de 30 %). Des trous de mise à niveau (espacement : 500–1000 mm, profondeur : 20–50 mm) sont prévus à la surface, et des boulons de nivellement de précision assurent une horizontalité d’une précision inférieure ou égale à 0,001 mm par mètre. Les bases des machines de lithographie intègrent des rainures anti‑vibration (largeur : 200–300 mm, profondeur : 500–800 mm) afin d’isoler encore davantage les vibrations externes et de satisfaire les exigences de positionnement à l’échelle nanométrique.
- Réserve d’interface numérique : Le banc ou la base intègre des trous de fixation pour capteurs de température (φ3–φ5 mm) ainsi que des interfaces de surveillance des vibrations, pouvant être connectés au système de gestion numérique de la machine-outil ou de l’instrument. Il permet de surveiller en temps réel la distribution de la température et l’amplitude des vibrations, et d’optimiser les paramètres d’usinage et d’inspection grâce à un retour d’information basé sur les données, améliorant ainsi l’intelligence de l’équipement.
Composition du système principal
| Catégorie de composants |
Paramètres et configuration principaux (granit/marbre) |
| Banc d’outil à commande numérique de précision |
Matériau en granit : Vert de Jinan/Vert de Taishan (densité ≥ 2,7 g/cm³, taux d’absorption d’eau ≤ 0,05 %, impuretés ≤ 0,1 %) ; Précision : Rectitude de la surface de guidage ≤ 0,003 mm par 1 000 mm, planéité ≤ 0,005 mm par 1 000 mm, rugosité de surface Ra ≤ 0,02 μm ; Dimensions : Longueur d’un segment unique de 1 000 à 6 000 mm, largeur de 800 à 3 000 mm, épaisseur de 200 à 500 mm (taille maximale d’une pièce assemblée 15 000 × 5 000 mm) ; Structure : Rainures de montage pour les guides (en forme de V ou rectangulaires), rainures en T, canaux d’eau de refroidissement, canaux d’évacuation des copeaux. |
| Grande base d’instrument de précision |
Matériau en granit : Identique à celui du banc de la machine-outil (ou marbre de haute pureté contenant au moins 98 % de carbonate de calcium) ; Précision : Planéité de la surface de référence de montage ≤ 0,003 mm par 1 000 mm, parallélisme ≤ 0,005 mm par 2 000 mm ; Dimensions : Segment unique de 1 500 × 1 000 mm à 5 000 × 3 000 mm, taille maximale d’une pièce assemblée 20 000 × 8 000 mm, épaisseur de 300 à 800 mm ; Structure : Trous de fixation d’ancrage, trous de nivellement, rainures anti-vibrations, trous d’allègement (de forme alvéolaire). |
| *Construction du ressort de support de secours |
Modules d’amortissement des vibrations à ressorts pneumatiques (efficacité d’amortissement des vibrations ≥ 95%, charge supportée ≤ 50 tonnes par ensemble) ; Boulons de nivellement de précision (plage de réglage 0-20 mm, précision ±0,001 mm) ; Housses anti-poussière pour guides (type soufflet/télescopique, adaptées à la course des guides) ; Capteurs de surveillance de la température et des vibrations (précision ±0,1 °C/±0,001 mm) |
| 2024-07-17T22:58:52+00:00 |
Brides de montage de la broche (tolérance H7), supports de montage pour la règle à griffes, raccords des canaux d’eau de refroidissement, interfaces pour le convoyeur à copeaux, patins antivibrations pour instruments (composite caoutchouc‑métal). |
Cas d’application typiques dans l’industrie
- Lit de centre d’usinage à 5 axes : Un fabricant de machines-outils l’a utilisé pour un centre d’usinage à 5 axes doté d’une course de 6 m (pour l’usinage de carter de moteur aéronautique) — un lit en granit vert de Jinan (6000×2500×500 mm, structure monobloc) a été adopté. La rectitude de la surface des guides est ≤ 0,003 mm sur 6000 mm, et l’amplitude des vibrations lors de l’usinage à grande vitesse avec une broche tournant à 20 000 tr/min a été réduite de 0,015 mm à 0,003 mm. La tolérance géométrique de l’usinage du carter est passée de ±0,01 mm à ±0,003 mm, le taux de conformité des pièces de qualité aéronautique a augmenté de 35 %, et le cycle de maintenance a été prolongé de 6 mois à 24 mois.
- Base de grande CMM : Une institution de métrologie l’a utilisée pour une CMM de 10 m (pour l’inspection des cadres de caisses de trains à grande vitesse) — une base en granit assemblée sur mesure (10 000×3 000×800 mm) a été adoptée. La planéité de la surface de référence de montage est ≤ 0,005 mm sur 10 000 mm, et grâce à l’amortissement des vibrations par ressorts pneumatiques, l’erreur de répétabilité de l’inspection a été réduite de ±0,005 mm à ±0,001 mm. L’efficacité de l’inspection des cadres de caisses de train a été accrue de 50 %, et aucun étalonnage fréquent n’est plus nécessaire (les bases métalliques traditionnelles doivent être étalonnées tous les 3 mois, tandis que les bases en pierre ne nécessitent qu’un étalonnage annuel).
- Base de machine de lithographie semi-conductrice : Un fabricant d’équipements pour l’industrie des semi-conducteurs l’a employée pour une machine de lithographie DUV (processus 14 nm) — une base en granit haute densité (3 000×2 000×600 mm) a été adoptée. La déformation thermique est ≤ 0,0008 mm par mètre, l’amplitude des vibrations est ≤ 0,0005 mm, et la précision de positionnement de la table porte-pièce de la machine de lithographie atteint ±0,0001 mm. Le rendement des puces 14 nm a été augmenté de 4,2 %, répondant ainsi aux exigences de l’industrie des semi-conducteurs en matière de « stabilité à l’échelle nanométrique ».
- Lit de rectifieuse d’ultra-précision : Une entreprise spécialisée dans la fabrication de moules de précision l’a utilisée pour une rectifieuse de surface d’ultra-précision (pour l’usinage de moules optiques) — un lit en granit vert Taishan (2 000×1 200×300 mm) a été adopté. La planéité de la surface des guides est ≤ 0,002 mm sur 2 000 mm, et la rugosité de surface du moule après rectification a été réduite de Ra 0,4 μm à Ra 0,02 μm. La transmission lumineuse du moule optique a été augmentée de 8 %, aucun polissage ultérieur n’est plus nécessaire, et l’efficacité de l’usinage a été accrue de 60 %.
Avantages concurrentiels clés
- Barrière de précision de grande taille : Avec une longueur maximale d’un seul segment de 6 m et une longueur maximale assemblée de 20 m, sa capacité à conserver la précision dépasse largement celle des lits métalliques (les lits métalliques présentent une déformation d’au moins 0,1 mm sur une portée de 10 m, tandis que le granit ne dépasse pas 0,05 mm). Il s’agit de la seule solution structurelle viable pour les équipements de précision de très grande taille (dimensions d’usinage ou d’inspection ≥ 5 m), résolvant ainsi le problème de « perte de précision à grande échelle » que les métaux ne peuvent surmonter.
- Forte stabilité à long terme : Après 36 mois de vieillissement naturel (soit le double de la durée des composants en pierre ordinaires) et deux cycles de traitement de vieillissement artificiel, plus de 99,5 % des contraintes internes sont éliminées. La durée de conservation de la précision atteint 5 à 10 ans (contre seulement 2 à 3 ans pour les lits métalliques), réduisant ainsi les temps d’arrêt des équipements liés aux étalonnages fréquents et permettant aux entreprises d’économiser chaque année plus de 300 heures de pertes liées à l’exploitation et à la maintenance.
- Atténuation des vibrations et réduction du bruit pour améliorer les performances des équipements : Le taux d’atténuation des vibrations est supérieur de plus de 60 % à celui des lits métalliques, ce qui permet d’absorber efficacement les vibrations de coupe et les micro‑vibrations dues au fonctionnement de l’équipement, évitant ainsi les défauts d’usinage (par exemple, les marques de chatter) et les écarts d’inspection causés par les vibrations. Cette solution est particulièrement adaptée aux applications d’usinage de haute précision (par exemple, les moules optiques, les pièces aéronautiques) ainsi qu’aux inspections de précision (par exemple, les mesures à l’échelle nanométrique).
- Coût global réduit : Le coût d’acquisition initial est supérieur de 30 % à 50 % à celui des lits métalliques, mais il n’y a pas de frais de maintenance tels que la protection contre la rouille, le rectifiage des guides ou les étalonnages fréquents nécessaires aux lits métalliques (le coût annuel de maintenance d’un lit métallique s’élève à environ 50 000 yuans, tandis que celui d’un lit en pierre avoisine 5 000 yuans). De plus, la durée de vie utile est multipliée par 2 à 3, ce qui entraîne un coût total sur le cycle de vie inférieur de 60 % à celui des lits métalliques.
Services de personnalisation multidimensionnels
Personnalisation des dimensions et de la structure
- Personnalisation des dimensions : Les bancs de machines-outils présentent une longueur d’un seul segment comprise entre 1 000 et 6 000 mm (15 000 mm pour l’assemblage) ; les grandes bases d’instruments ont une longueur d’un seul segment comprise entre 1 500 et 5 000 mm (20 000 mm pour l’assemblage). L’épaisseur varie de 200 à 800 mm, et la capacité portante est conçue sur demande, de 5 à 100 tonnes.
- Personnalisation de la structure : Personnalisation des types de rainures de guidage (en V, rectangulaires ou en queue d’aronde), du nombre et de l’espacement des rainures en T, ainsi que de la disposition des canaux d’eau de refroidissement et des canaux d’évacuation des copeaux. Les grandes bases d’instruments peuvent être équipées de rainures anti-vibration, de trous d’allègement en forme de nid d’abeille et de surfaces de référence spéciales pour le montage.
Personnalisation de la précision et des fonctions
- 2024-07-03T16:40:21+08:00
- Amélioration des fonctionnalités : Polissage au niveau nanométrique des surfaces de guidage (Ra ≤ 0,01 μm), traitement de surface antistatique (résistance de surface de 10⁶ à 10⁹ Ω, adapté aux équipements semi-conducteurs), ainsi que systèmes intégrés de surveillance de la température et des vibrations, afin d’accroître l’intelligence des équipements.
Personnalisation de l’installation et du service après-vente
- Installation et mise en service : Prise en charge de l’assemblage sur site des grandes bases (précision ≤ 0,002 mm aux joints), calibrage horizontal (précision ≤ 0,001 mm par mètre) et mise en service collaborative avec les broches des machines-outils et les composants centraux des instruments.
- Assistance technique : Simulation mécanique des bancs et des bases (par exemple, analyse de la déformation sous charge, analyse modale des vibrations) ainsi que recommandations d’optimisation globale de la structure des équipements, afin d’aider les clients à finaliser la recherche et le développement d’équipements haut de gamme.