Panoramica della soluzione
Centrato su “riferimento di precisione di grandi dimensioni, supporto rigido ultra‑robusto e resistenza alle interferenze in tutte le condizioni operative”, questo banco macchina di precisione in granito/marmo (e la base di grandi strumenti di precisione) affronta tre criticità principali dei banchi metallici tradizionali (basi): “deriva della precisione causata dalla deformazione termica, impatto sulla qualità di lavorazione e ispezione dovuto alla trasmissione delle vibrazioni e aumento dei giochi a causa dell’usura nel tempo”. Fornisce un supporto strutturale fondamentale per macchine utensili di precisione (centri di lavoro a 5 assi, rettificatrici ad altissima precisione, torni CNC) e per grandi strumenti di precisione (grandi macchine di misura a coordinate/CMM, basi per macchine di litografia dei semiconduttori, banchi di prova per motori aeronautici).
Sfruttando l’ultra‑basso coefficiente di espansione termica (granito: 5‑8×10⁻⁶ per °C; marmo: 6‑9×10⁻⁶ per °C), l’elevata capacità di smorzamento e la resistenza alle vibrazioni (tasso di attenuazione delle vibrazioni ≥ 90%) e la distribuzione uniforme delle sollecitazioni proprie delle pietre naturali ad alta densità, garantisce che il banco (la base) raggiunga una planarità ≤ 0,005 mm ogni 1000 mm, una linearità ≤ 0,003 mm ogni 1000 mm e un tasso di decadimento della precisione a lungo termine ≤ 0,05% annuo. Ciò consente alle apparecchiature di fascia alta di migliorare la precisione di lavorazione e ispezione del 40% e di prolungare di 3 volte il ciclo di manutenzione, rendendolo adatto ai settori produttivi di alta gamma come l’aerospaziale, i semiconduttori e lo stampaggio di precisione.
Sistema di funzioni principali
1. Riferimento di precisione di grandi dimensioni e supporto rigido
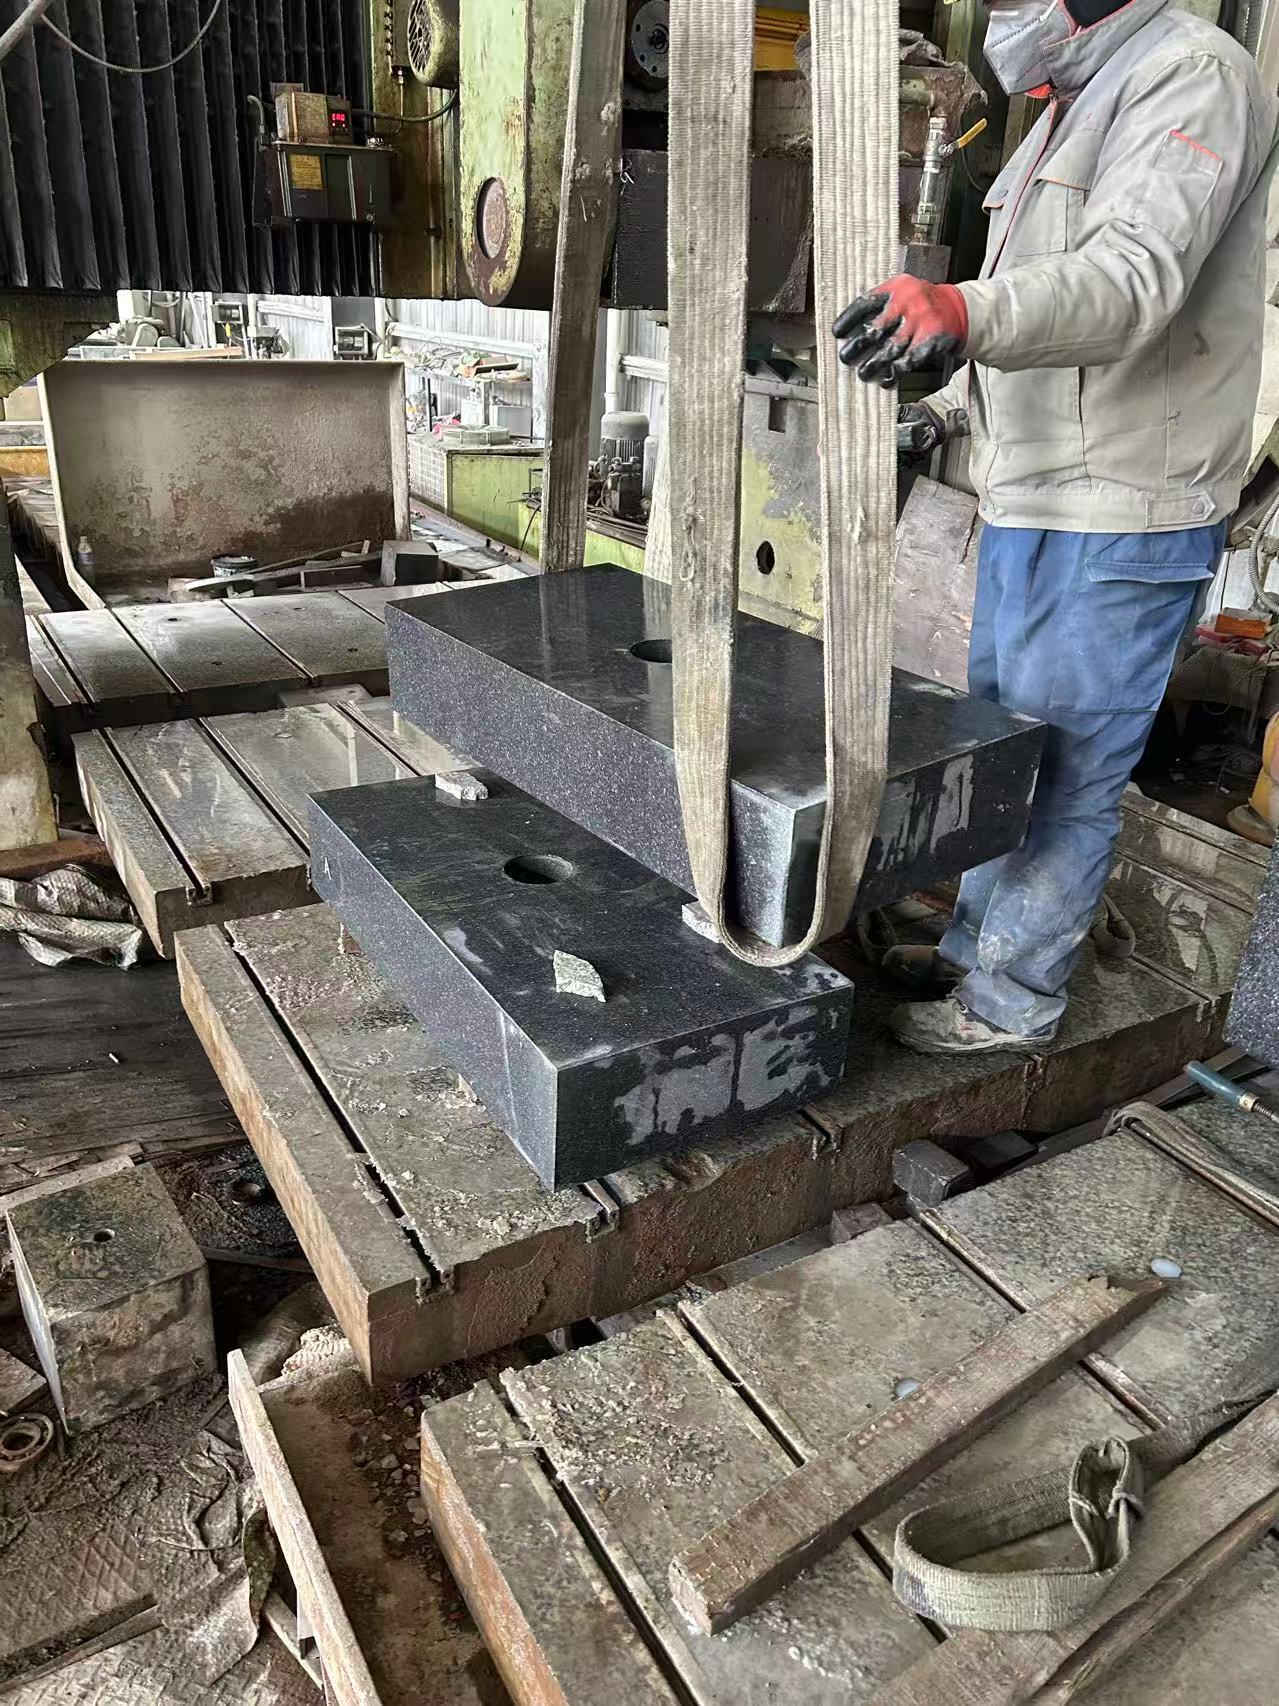
- Controllo di precisione a grande campata: si selezionano granito ad alta densità o marmo ad elevata purezza (contenuto di carbonato di calcio ≥ 98%, densità ≥ 2,75 g/cm³) e si procede con il processo “fresatura grezza CNC – rettifica fine a più passate – lappatura di precisione”. Un singolo banco (base) raggiunge una planarità ≤ 0,005 mm ogni 1000 mm e una linearità della superficie di montaggio delle guide ≤ 0,003 mm ogni 1000 mm. È possibile realizzare giunzioni multiple (dimensione massima della giunzione: 15000×5000 mm), con un errore di step ≤ 0,002 mm al punto di giunzione—evitando così la deformazione “a cavalletto” tipica dei banchi metallici con grandi campate (≥ 3 m) e assicurando una precisione di lavorazione uniforme sull’intera corsa degli utensili (ad esempio, precisione ≤ 0,008 mm per la corsa dell’asse X di 6 m di un centro di lavoro a 5 assi).
- Rigidezza superiore nella portata di carico: grazie a una progettazione “colata integrale + pareti ispessite” (spessore parete del banco: 80‑300 mm; spessore parete della base: 100‑500 mm), la resistenza alla compressione raggiunge ≥ 180 MPa (granito) e ≥ 150 MPa (marmo). Un singolo banco può sopportare un peso complessivo di mandrino + tavola di lavoro + pezzo fino a 50 tonnellate (ad esempio, un grande tornio CNC con una base che sostiene un pezzo da 30 tonnellate). La deformazione sotto carico prolungato è ≤ 0,001 mm per metro, garantendo stabilità nella parallelismo e nella perpendicolarità tra la guida dell’utensile e il mandrino (deviazione ≤ 0,002 mm ogni 1000 mm), così da evitare errori dimensionali durante la lavorazione.
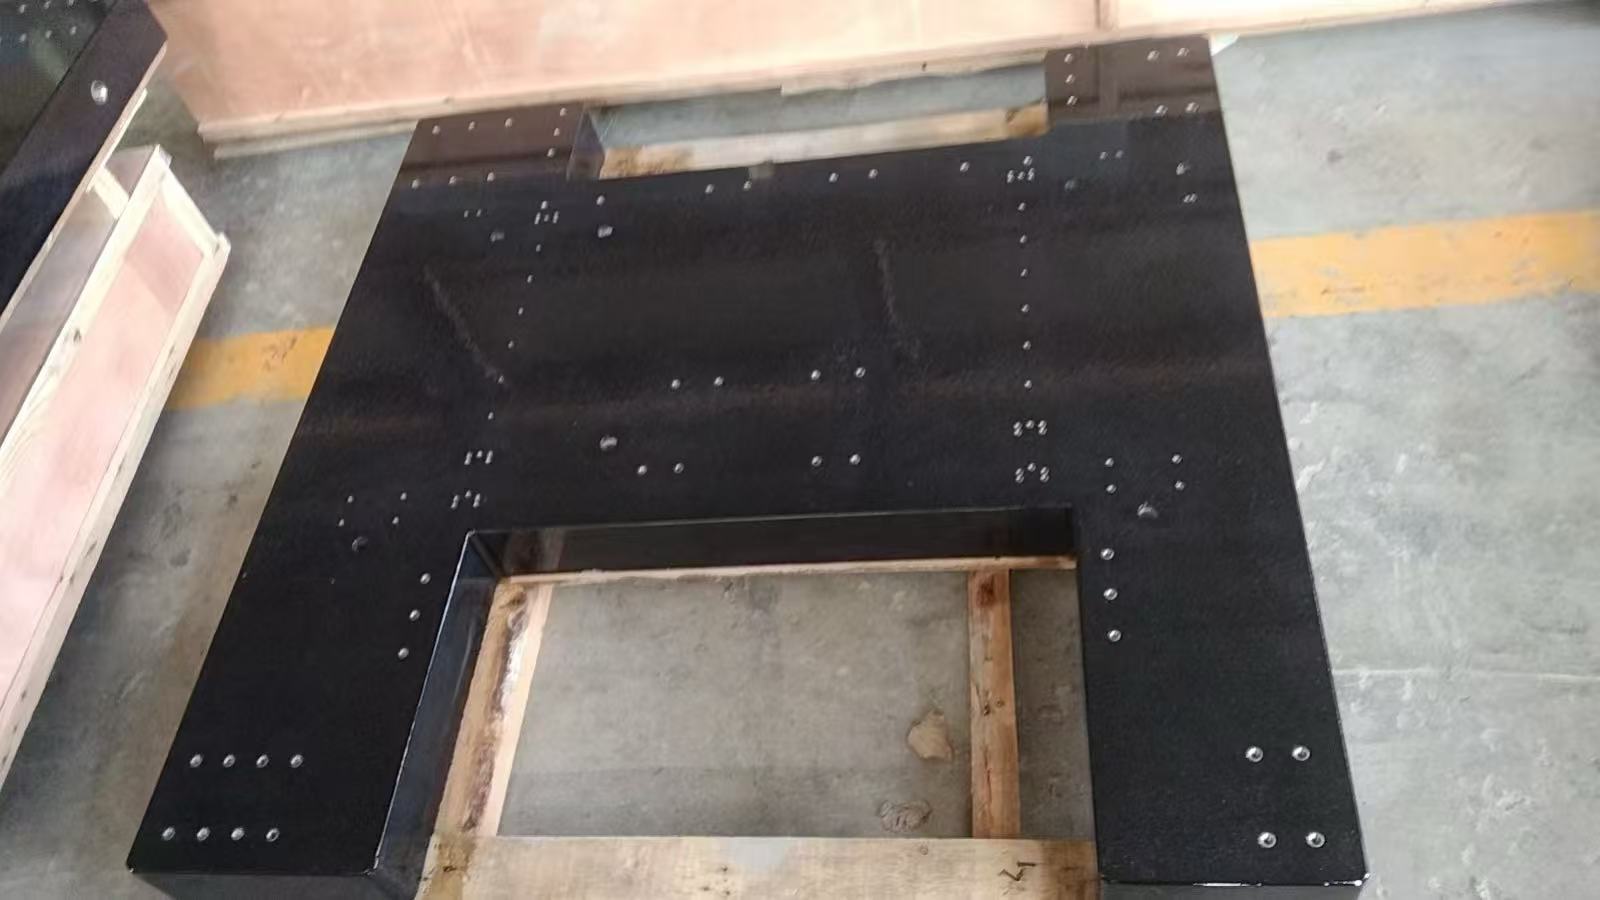
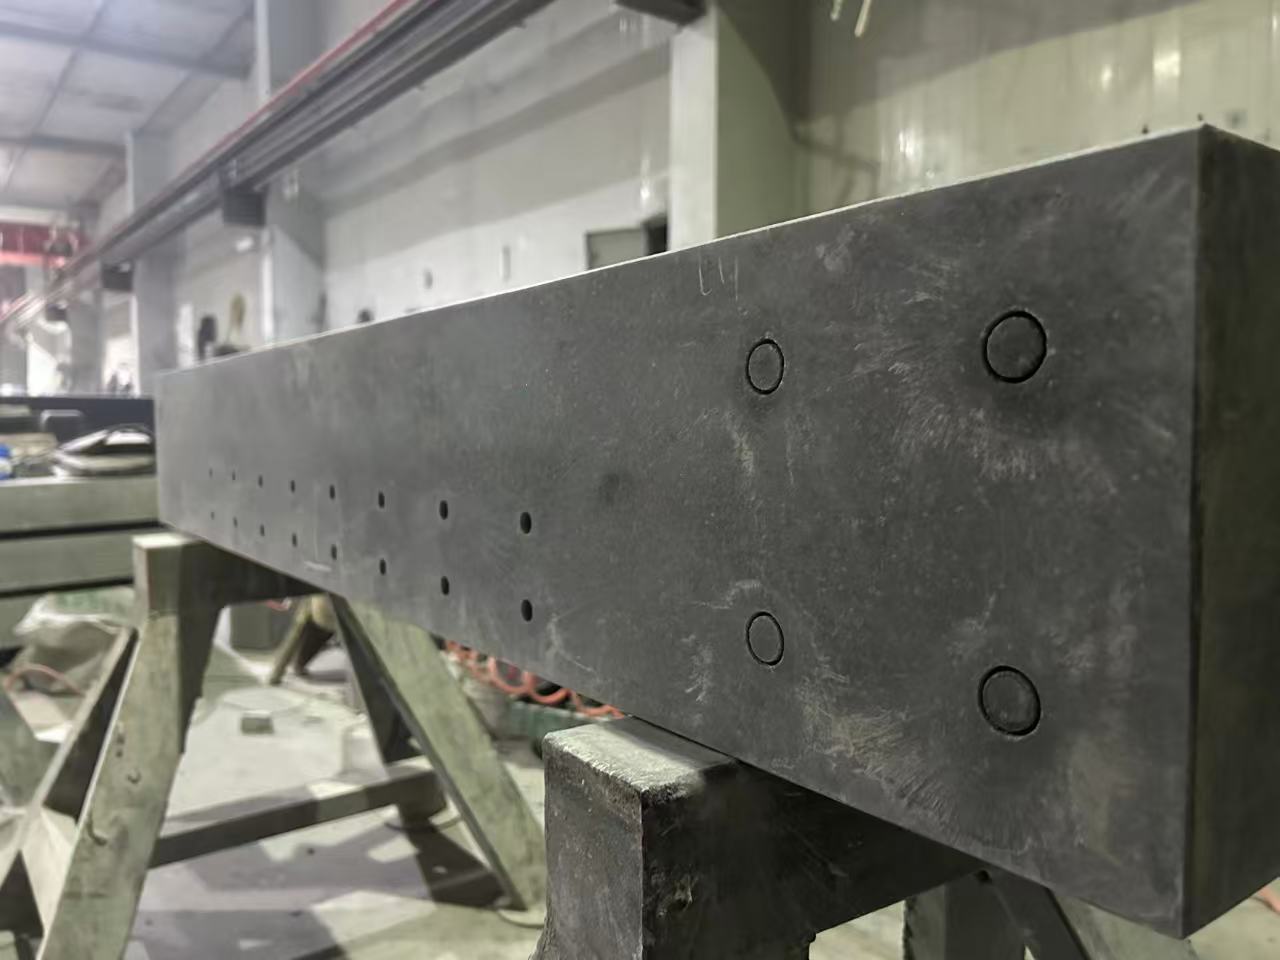
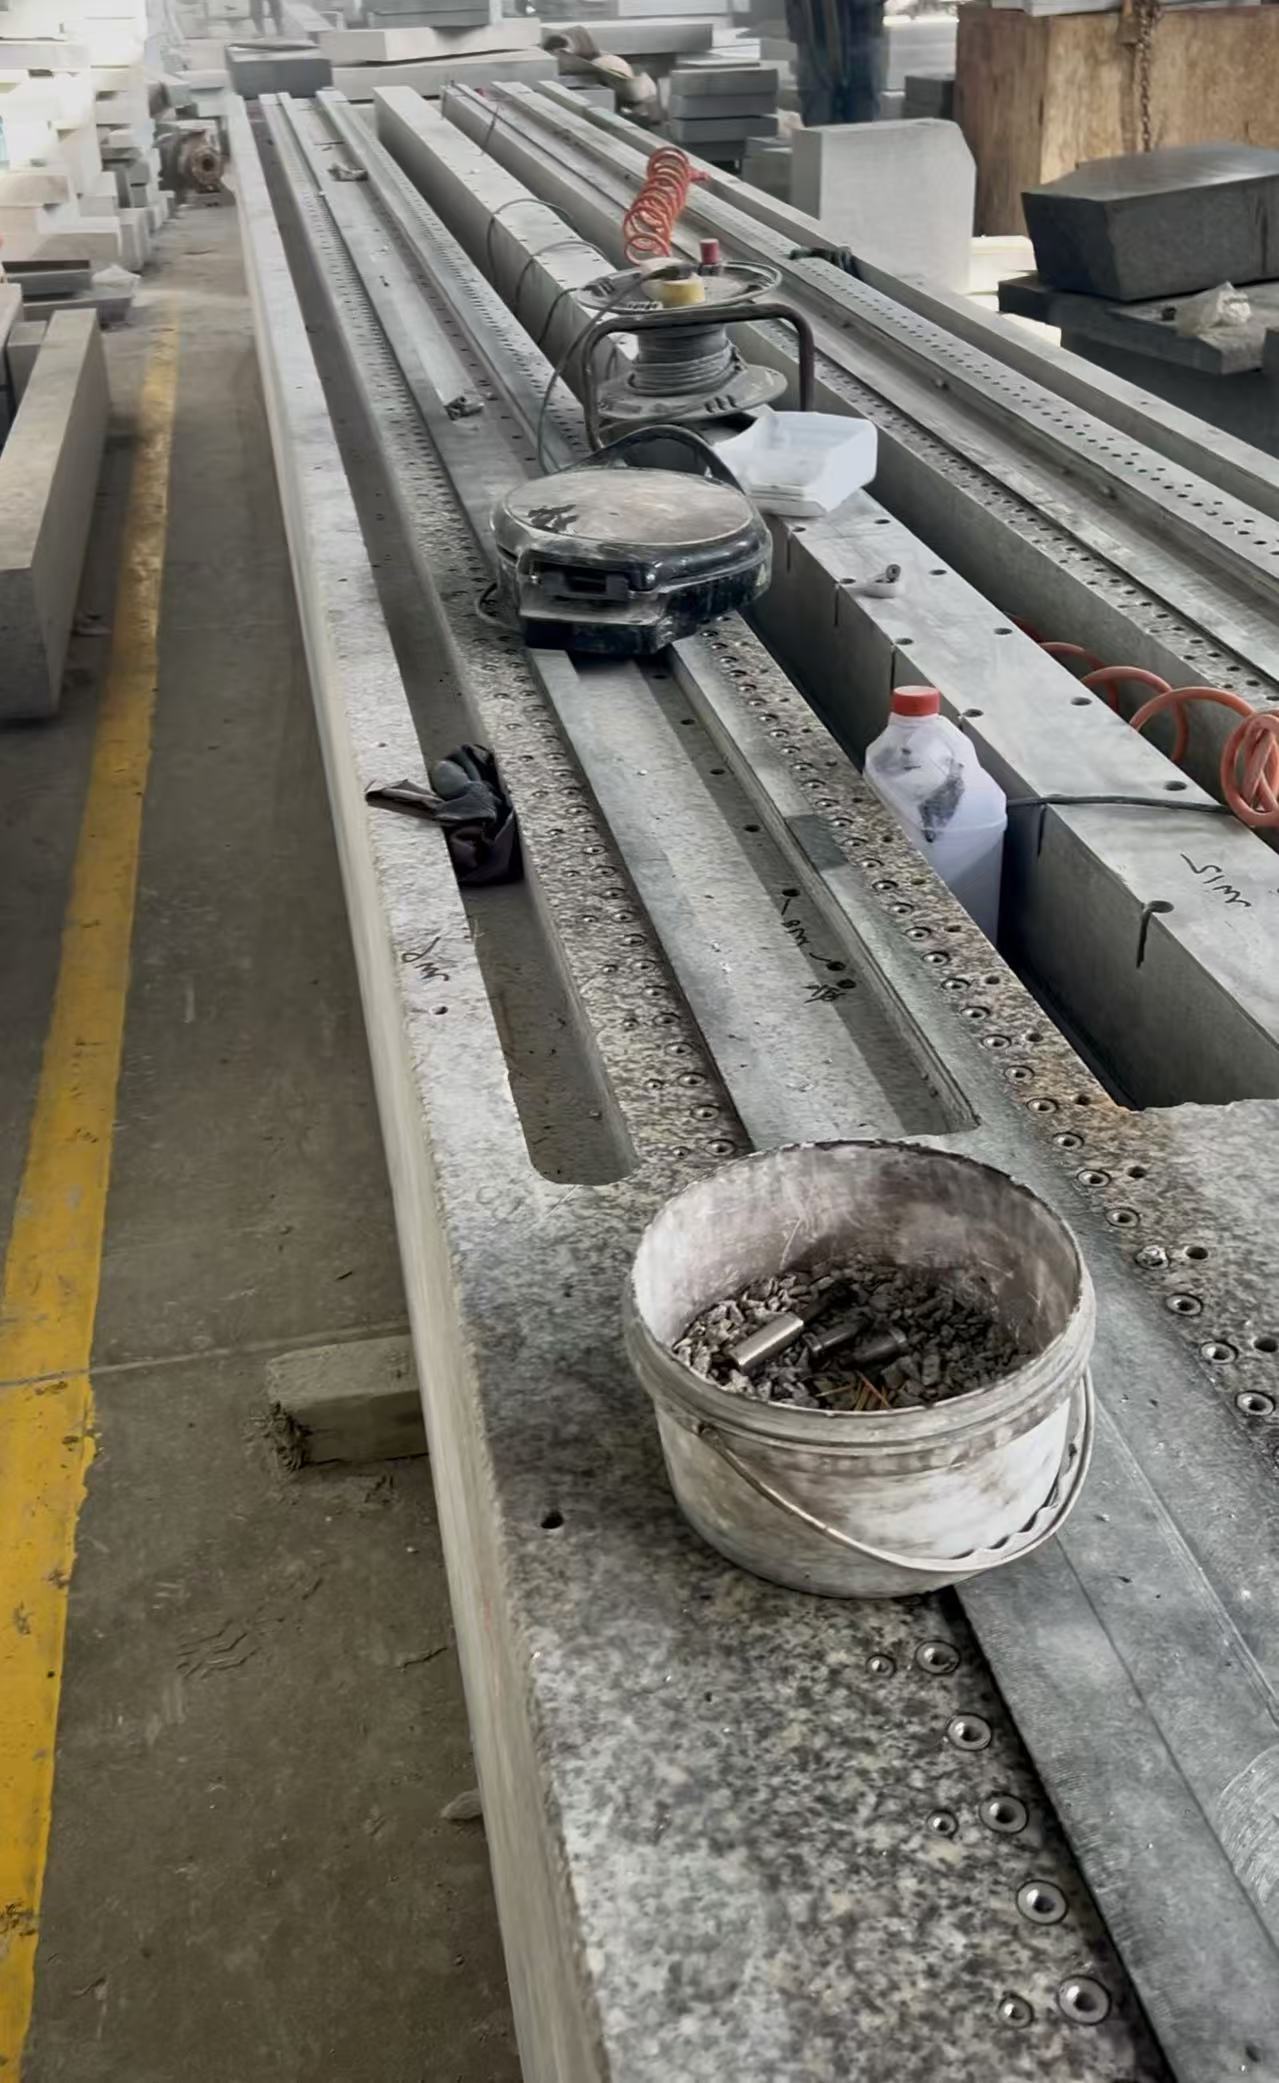
- Progettazione funzionale integrata: La superficie del banco è lavorata con precisione e presenta superfici di montaggio per le guide (a forma di V, rettangolari o a coda di rondine, con una tolleranza sulla larghezza della scanalatura di ±0,005 mm), scanalature a T (per il fissaggio del piano di lavoro, larghezza della scanalatura: 12–40 mm, interasse: 50–150 mm) e spigoli di montaggio per la scatola mandrino (tolleranza H7). Le basi di grandi strumenti sono dotate di fori di ancoraggio (φ20–φ50 mm) e di superfici di riferimento per il montaggio delle attrezzature (planarità ≤ 0,003 mm ogni 1000 mm), consentendo un adattamento diretto all’installazione dei componenti principali della macchina utensile o dello strumento senza ulteriori lavorazioni secondarie, riducendo così la perdita di precisione causata da elementi di collegamento intermedi.
2. Antifrequenza in tutte le condizioni operative per un funzionamento stabile
- Suppressione dell’ultra‑bassa deformazione termica: Il coefficiente di espansione termica del granito/marmo è pari a solo 1/2 di quello della ghisa (ghisa: 11×10⁻⁶ per °C) e a 1/3 di quello dell’acciaio (acciaio: 13×10⁻⁶ per °C). In presenza di elevate temperature locali (≤ 100 °C) generate dalla rotazione ad alta velocità del mandrino (15.000–25.000 giri/min) o dalle fluttuazioni della temperatura nell’officina (±5 °C), la deformazione termica di un banco lungo 1 m è pari a ≤ 0,001 mm, valore nettamente inferiore rispetto ai 0,005 mm dei banchi metallici. Ciò evita variazioni dello spazio tra le guide e deviazioni nella posizione del mandrino dovute alla deformazione termica, garantendo dimensioni di lavorazione costanti (entro una tolleranza di ±0,003 mm).
- Isolamento efficace delle vibrazioni: Il coefficiente di smorzamento interno della pietra naturale è 3-5 volte superiore rispetto a quello della ghisa, con un tasso di attenuazione delle vibrazioni pari o superiore al 90% (contro solo il 30%-40% dei letti metallici). È in grado di assorbire le vibrazioni ad alta frequenza (50-3000 Hz) generate dalla lavorazione degli utensili da taglio (ad esempio fresatura dura, rettifica) e le micro‑vibrazioni (10-100 Hz) prodotte dal funzionamento di grandi strumenti (ad esempio lo spostamento della sonda di una CMM). La parte inferiore del letto/base è dotata di moduli di smorzamento delle vibrazioni a molla pneumatica (efficienza di smorzamento ≥ 95%) per isolare ulteriormente le vibrazioni del pavimento dell’officina (ad esempio il movimento dei carrelli elevatori e l’operatività di altre attrezzature). Ciò riduce la rugosità superficiale della macchina utensile da Ra1,6 μm a Ra0,8 μm e l’errore di ripetibilità nelle misurazioni strumentali da ±0,005 mm a ±0,001 mm.
- Resistenza alla corrosione e durabilità all’usura: La superficie viene sottoposta a un trattamento di “fosfatazione + rivestimento nanoceramico” (spessore del rivestimento: 8-15 μm), resistendo a reagenti chimici come i fluidi di taglio delle macchine utensili, le emulsioni e l’alcol isopropilico comunemente impiegati negli strumenti per semiconduttori, eliminando problemi di ruggine e corrosione delle guide dei letti metallici. La durezza della superficie di montaggio delle guide raggiunge HS75-80 (granito), e la sua resistenza all’usura è 2,5 volte superiore rispetto alle guide metalliche. Dopo un utilizzo prolungato (≥ 200.000 movimenti del piano di lavoro), l’usura superficiale rimane ≤ 0,001 mm, senza necessità di frequenti rettifiche delle guide e con un intervallo di manutenzione esteso da 6 mesi a oltre 2 anni.
3. Integrazione approfondita e adattamento per macchine utensili e strumenti
- Integrazione specifica per macchine utensili: Per soddisfare le esigenze delle macchine utensili di precisione, il letto è predisposto con canali per il raffreddamento del mandrino (apertura: 15-25 mm, portata d’acqua ≥ 5 L/min), scanalature per il montaggio della scala ottica (larghezza: 15-30 mm, profondità: 5-10 mm) e canali per la raccolta dei trucioli (sezione trasversale: 100×150 mm - 300×400 mm), adeguandosi così alla dissipazione del calore del mandrino, ai sistemi di retroazione di precisione e allo smaltimento dei rifiuti. Supporta l’integrazione di binari di scambio a doppio piano di lavoro per centri di lavoro a 5 assi, con parallelismo dei binari ≤ 0,002 mm ogni 1000 mm e tempi di cambio del piano ridotti a 30 secondi.
- Progettazione specifica per grandi strumenti: Per i grandi strumenti di precisione (ad esempio CMM da 10 m, basi per macchine litografiche), la base adotta una “struttura interna a nido d’ape per la riduzione del peso” (senza compromettere la rigidità, con una riduzione del peso del 30%). Sulla superficie sono previsti fori di livellamento (interasse: 500-1000 mm, profondità: 20-50 mm) e vengono impiegati bulloni di livellamento di precisione, garantendo una precisione orizzontale ≤ 0,001 mm per metro. Le basi per macchine litografiche sono inoltre dotate di scanalature antivibrazione (larghezza: 200-300 mm, profondità: 500-800 mm) per isolare ulteriormente le vibrazioni esterne e soddisfare requisiti di posizionamento a livello nanometrico.
- Prenotazione dell’interfaccia digitale: Il banco/basamento è dotato di fori per il montaggio dei sensori di temperatura (φ3-φ5 mm) e di interfacce per il monitoraggio delle vibrazioni, che possono essere collegate al sistema di gestione digitale della macchina utensile/strumento. Questo sistema monitora in tempo reale la distribuzione della temperatura e l’ampiezza delle vibrazioni, ottimizzando i parametri di lavorazione e di ispezione tramite il feedback dei dati, così da migliorare l’intelligenza dell’equipaggiamento.
Composizione del sistema core
| Categoria dei componenti |
Parametri principali e configurazione (granito/marmo) |
| Banco di macchina utensile di precisione |
Materiale in granito: Verde di Jinan/Verde di Taishan (densità ≥ 2,7 g/cm³, tasso di assorbimento d’acqua ≤ 0,05%, impurità ≤ 0,1%); Precisione: Planarità della superficie della guida ≤ 0,003 mm ogni 1000 mm, planarità ≤ 0,005 mm ogni 1000 mm, rugosità superficiale Ra ≤ 0,02 μm; Dimensioni: Lunghezza del singolo segmento 1000–6000 mm, larghezza 800–3000 mm, spessore 200–500 mm (dimensione massima assemblabile 15000×5000 mm); Struttura: Scanalature di montaggio per le guide (a forma di V o rettangolari), scanalature a T, canali per l’acqua di raffreddamento, canali per lo scarico dei trucioli. |
| Base per strumenti di grande precisione |
Materiale in granito: Identico al banco della macchina utensile (oppure marmo ad alta purezza con carbonato di calcio ≥ 98%); Precisione: Planarità della superficie di riferimento di montaggio ≤ 0,003 mm ogni 1000 mm, parallelismo ≤ 0,005 mm ogni 2000 mm; Dimensioni: Singolo segmento 1500×1000 mm–5000×3000 mm, dimensione massima assemblabile 20000×8000 mm, spessore 300–800 mm; Struttura: Fori di fissaggio per ancoraggi, fori di livellamento, scanalature antivibrazione, fori di alleggerimento (a forma di nido d’ape). |
| Componenti ausiliari |
Moduli di smorzamento delle vibrazioni con molle ad aria (efficienza di smorzamento ≥ 95%, capacità di carico ≤ 50 tonnellate per set); Bulloni di livellamento di precisione (range di regolazione 0-20 mm, precisione ±0,001 mm); Coperture antipolvere per guide lineari (tipo soffietto/telescopico, adattabili alla corsa della guida); Sensori di monitoraggio temperatura/vibrazioni (precisione ±0,1 °C/±0,001 mm) |
| Accessori personalizzati |
Bocchette di montaggio del mandrino (tolleranza H7), supporti di montaggio per la scala a griglia, giunti per i canali dell’acqua di raffreddamento, interfacce per il trasportatore di trucioli, cuscinetti antivibrazione per strumenti (compositi in gomma e metallo). |
Casi tipici di applicazione industriale
- Banco per centro di lavoro a 5 assi: Un produttore di macchine utensili lo ha impiegato per un centro di lavoro a 5 assi con corsa di 6 m (per la lavorazione di carter di motori aeronautici) — è stato adottato un banco in granito Jinan Green (6000×2500×500 mm, struttura monosegmento). La planarità della superficie delle guide è ≤ 0,003 mm ogni 6000 mm, e l’ampiezza delle vibrazioni durante la fresatura ad alta velocità del mandrino (20.000 giri/min) è stata ridotta da 0,015 mm a 0,003 mm. La tolleranza geometrica nella lavorazione dei carter è passata da ±0,01 mm a ±0,003 mm, il tasso di conformità dei componenti di qualità aeronautica è aumentato del 35%, e il ciclo di manutenzione è stato esteso da 6 a 24 mesi.
- Base per CMM di grandi dimensioni: Un istituto di metrologia lo ha utilizzato per una CMM da 10 m (per il controllo di telai di carrozze ferroviarie ad alta velocità) — è stata adottata una base in granito assemblata su misura (10000×3000×800 mm). La planarità della superficie di riferimento di montaggio è ≤ 0,005 mm ogni 10000 mm e, grazie all’ammortizzazione delle vibrazioni tramite molle ad aria, l’errore di ripetibilità nelle misurazioni è stato ridotto da ±0,005 mm a ±0,001 mm. L’efficienza del controllo dei telai di carrozze è aumentata del 50% e non è più necessaria una calibrazione frequente (le basi metalliche tradizionali richiedono una taratura ogni 3 mesi, mentre le basi in pietra ne richiedono una all’anno).
- Base per macchina litografica a semiconduttori: Un produttore di attrezzature per semiconduttori lo ha impiegato per una macchina litografica DUV (processo a 14 nm) — è stata adottata una base in granito ad alta densità (3000×2000×600 mm). La deformazione termica è ≤ 0,0008 mm per metro, l’ampiezza delle vibrazioni è ≤ 0,0005 mm e la precisione di posizionamento della piattaforma portapezzo della litografica raggiunge ±0,0001 mm. Il rendimento dei chip a 14 nm è aumentato del 4,2%, soddisfacendo la richiesta dell’industria dei semiconduttori per una “stabilità a scala nanometrica”.
- Banco per rettificatrice di ultra‑precisione: Un’azienda specializzata nella produzione di stampi di precisione lo ha utilizzato per una rettificatrice di superficie ad ultra‑precisione (per la lavorazione di stampi ottici) — è stato adottato un banco in granito Taishan Green (2000×1200×300 mm). La planarità della superficie delle guide è ≤ 0,002 mm ogni 2000 mm e la rugosità superficiale dello stampo dopo la rettifica è stata ridotta da Ra0,4 μm a Ra0,02 μm. La trasmissione luminosa dello stampo ottico è aumentata dell’8%, non è più necessario alcun processo di lucidatura successivo e l’efficienza di lavorazione è cresciuta del 60%.
Vantaggi competitivi principali
- Barriera di precisione di grandi dimensioni: Con una lunghezza massima di un singolo segmento pari a 6 m e una lunghezza massima assemblata di 20 m, la sua capacità di mantenere la precisione supera di gran lunga quella delle basi metalliche (le basi metalliche presentano una deformazione di ≥ 0,1 mm su una campata di 10 m, mentre il granito ne presenta ≤ 0,05 mm). È l’unica soluzione strutturale praticabile per apparecchiature di precisione di dimensioni ultra‑grandi (dimensioni di lavorazione/controllo ≥ 5 m), risolvendo il problema dell’“attenuazione della precisione su larga scala” che i metalli non riescono a superare.
- Forte stabilità a lungo termine: dopo 36 mesi di invecchiamento naturale (il doppio della durata dei normali componenti in pietra) e due cicli di trattamento di invecchiamento artificiale, oltre il 99,5% delle tensioni interne viene eliminato. Il periodo di mantenimento della precisione raggiunge i 5-10 anni (contro i soli 2-3 anni dei letti metallici), riducendo i tempi di fermo macchina per le frequenti tarature e facendo risparmiare alle aziende oltre 300 ore annue di perdite operative e di manutenzione.
- Smorzamento delle vibrazioni e riduzione del rumore migliorano le prestazioni dell’attrezzatura: il tasso di attenuazione delle vibrazioni è superiore di oltre il 60% rispetto ai letti metallici, consentendo di assorbire efficacemente le vibrazioni di taglio e le micro‑vibrazioni durante il funzionamento dell’apparecchiatura, evitando difetti di lavorazione (ad esempio, segni di chatter) e scostamenti nelle verifiche causati dalle vibrazioni. È particolarmente indicato per applicazioni di lavorazione ad alta precisione (ad esempio stampi ottici, componenti per l’aviazione) e per controlli di precisione (ad esempio misurazioni su scala nanometrica).
- Costo complessivo più contenuto: il costo d’acquisto iniziale è superiore del 30%-50% rispetto ai letti metallici, ma non sono previsti costi di manutenzione quali la protezione dalla ruggine, la rettifica delle guide e le frequenti tarature necessarie per i letti metallici (il costo annuale di manutenzione di un letto metallico è di circa 50.000 yuan, mentre quello di un letto in pietra si attesta intorno ai 5.000 yuan). Inoltre, la vita utile è prolungata di 2-3 volte, con un conseguente abbattimento del 60% del costo totale di ciclo di vita rispetto ai letti metallici.
Servizi di personalizzazione a tutto tondo
Personalizzazione delle dimensioni e della struttura
- Personalizzazione delle dimensioni: I bancali delle macchine utensili presentano una lunghezza a singolo segmento compresa tra 1000 e 6000 mm (fino a 15000 mm in caso di giunzione); le basi per strumenti di grandi dimensioni hanno una lunghezza a singolo segmento compresa tra 1500 e 5000 mm (fino a 20000 mm per la giunzione). Lo spessore varia da 200 a 800 mm, mentre la capacità portante è progettata su richiesta, da 5 a 100 tonnellate.
- Personalizzazione della struttura: È possibile personalizzare i tipi di scanalature delle guide (a V, rettangolari o a coda di rondine), il numero e la distanza delle scanalature a T, nonché la disposizione dei canali per il raffreddamento dell’acqua e per l’asportazione dei trucioli. Le basi per strumenti di grandi dimensioni possono essere dotate di scanalature antivibrazione, fori a forma di nido d’ape per la riduzione del peso e superfici di riferimento speciali per il montaggio.
Personalizzazione della precisione e delle funzioni
- 2024-07-03T16:40:21+08:00
- Miglioramento delle funzionalità: Lucidatura a livello nanometrico delle superfici delle guide (Ra ≤ 0,01 μm), trattamento superficiale antistatico (resistenza superficiale 10⁶–10⁹ Ω, adatto alle apparecchiature per semiconduttori) e sistemi integrati di monitoraggio della temperatura e delle vibrazioni, per aumentare l’intelligenza degli impianti.
Personalizzazione dell’installazione e post‑vendita
- Installazione e messa in servizio: Offriamo la giunzione in loco delle basi di grandi dimensioni (precisione ≤ 0,002 mm ai giunti), la calibrazione orizzontale (precisione ≤ 0,001 mm per metro) e la collaborazione nella messa in servizio con gli alberi delle macchine utensili e i componenti principali degli strumenti.
- Assistenza tecnica: Forniamo simulazioni meccaniche dei bancali e delle basi (ad esempio analisi della deformazione sotto carico, analisi modale delle vibrazioni) e suggerimenti per l’ottimizzazione complessiva della struttura delle attrezzature, al fine di supportare i clienti nella realizzazione di apparecchiature di alta gamma.