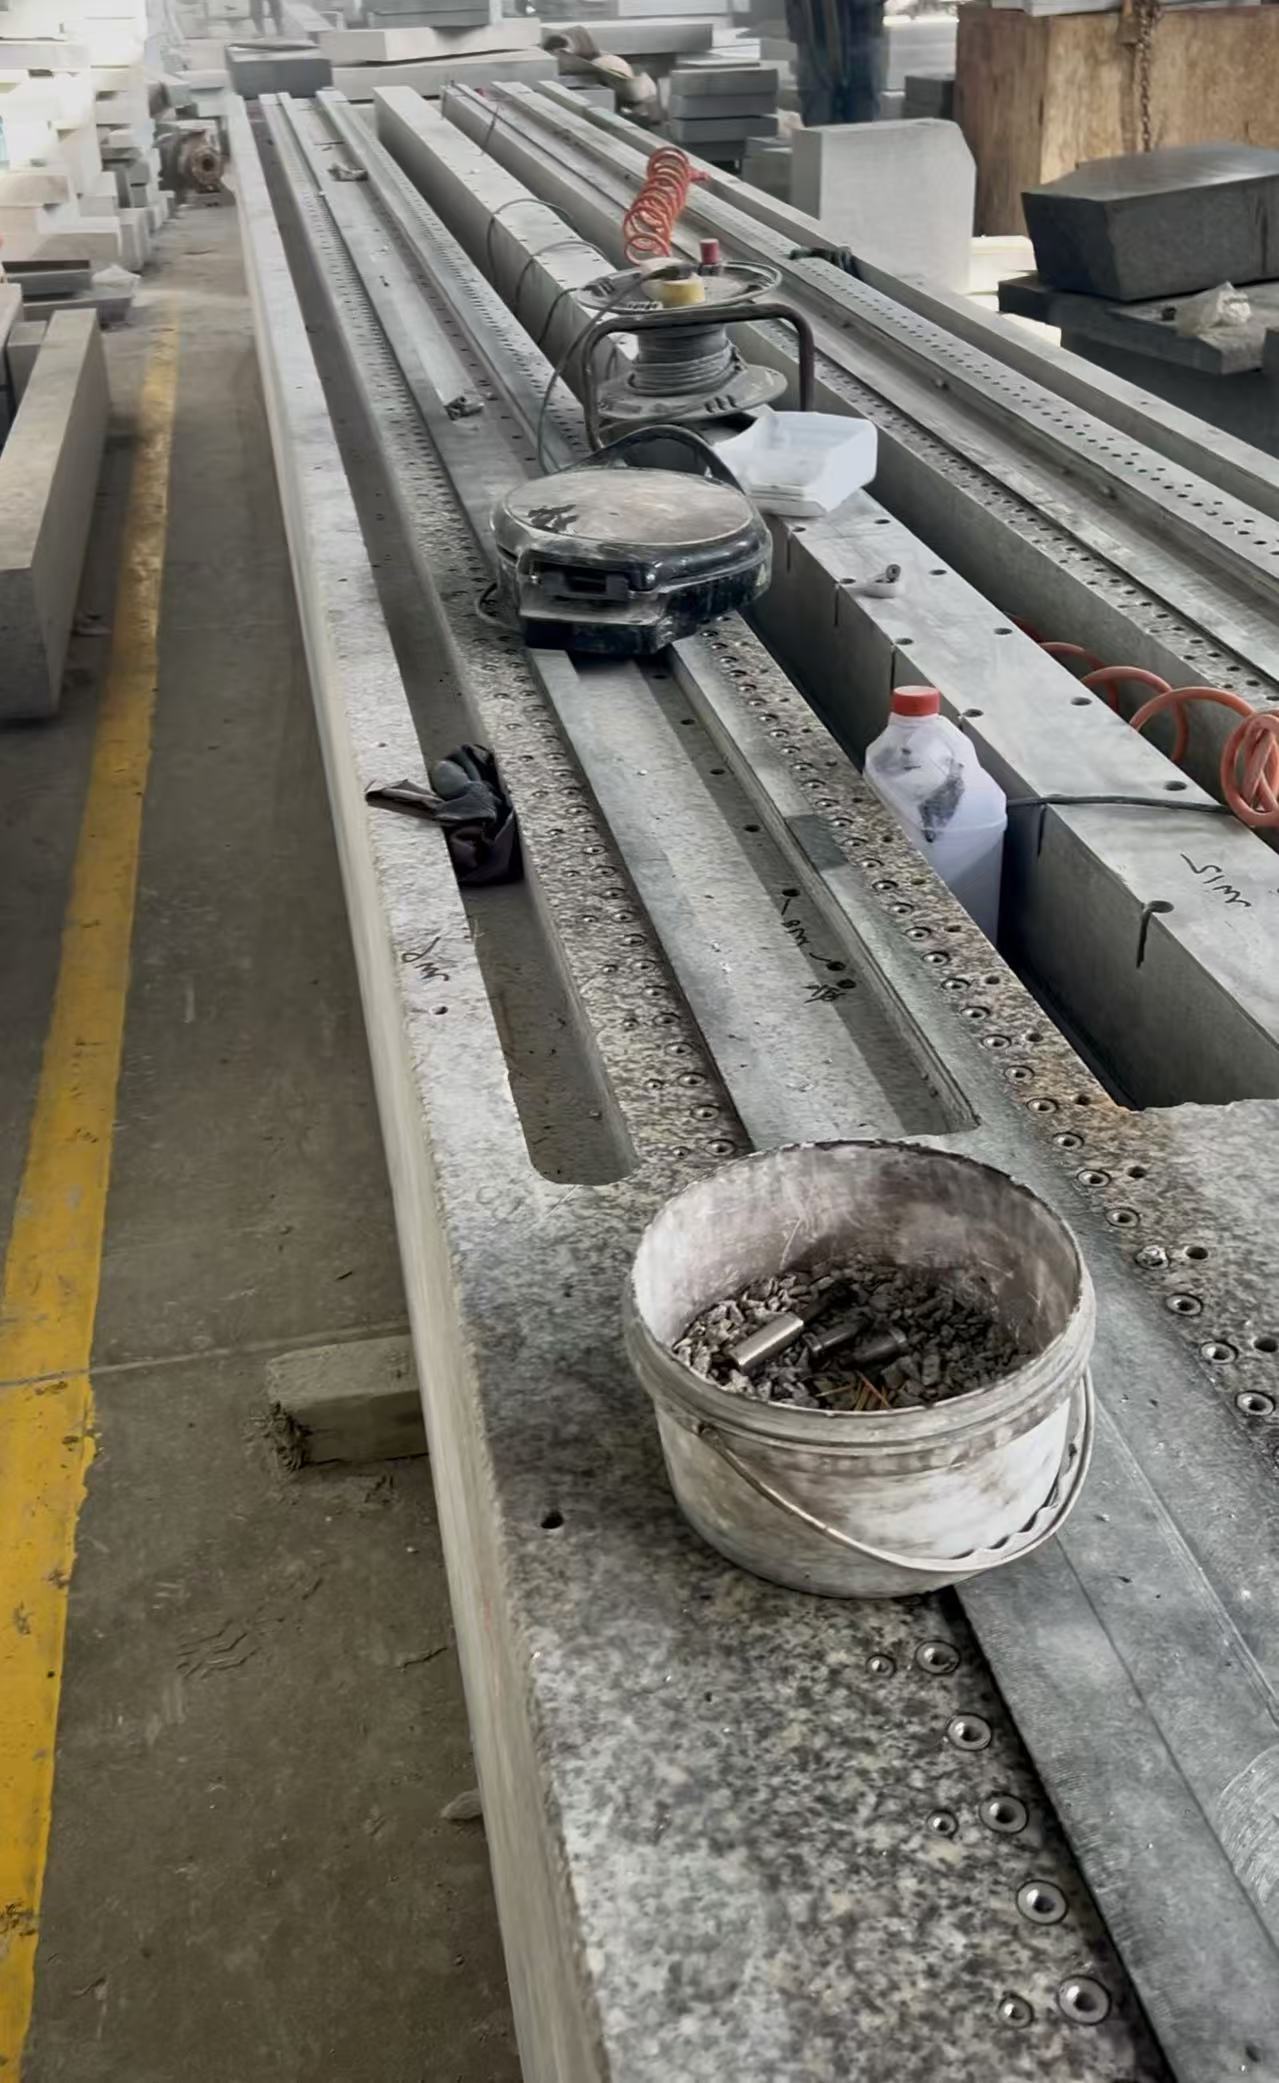
Обзор решения
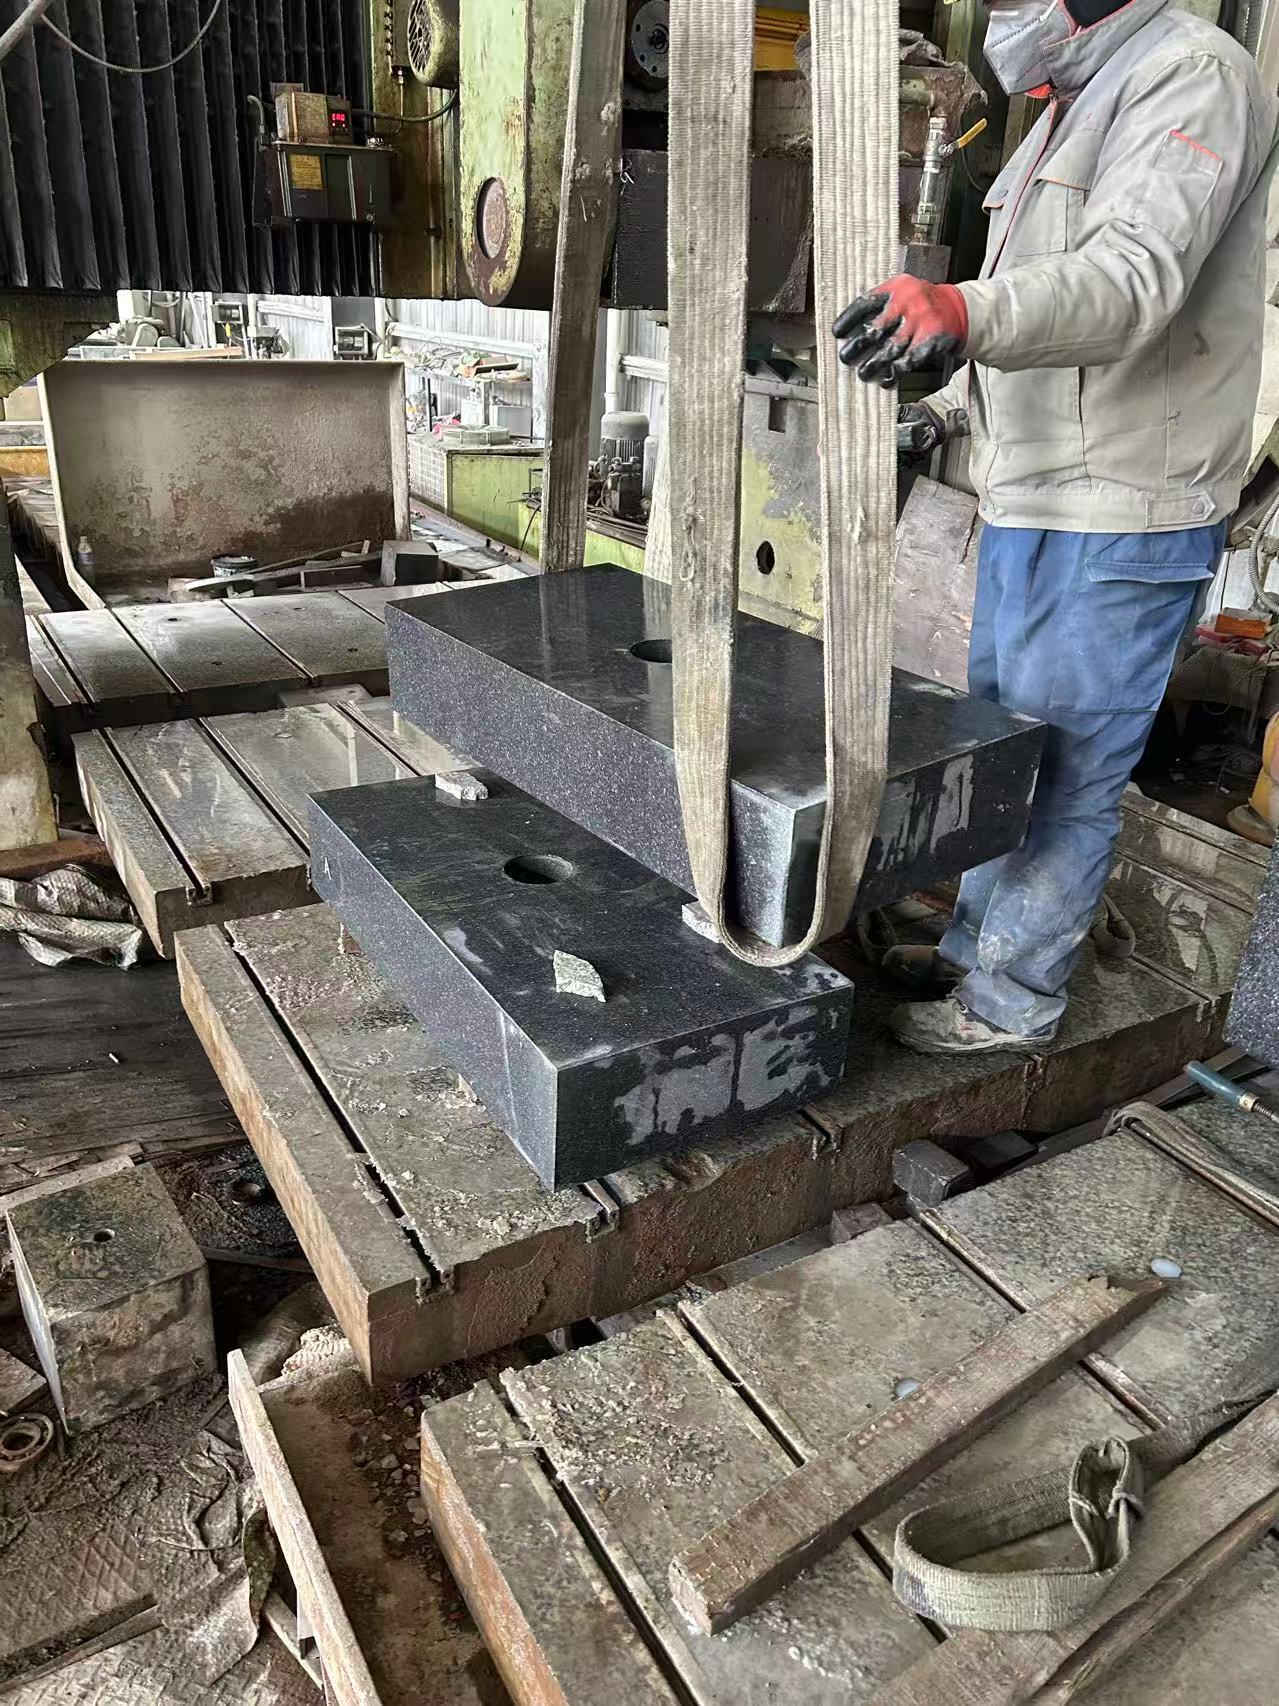
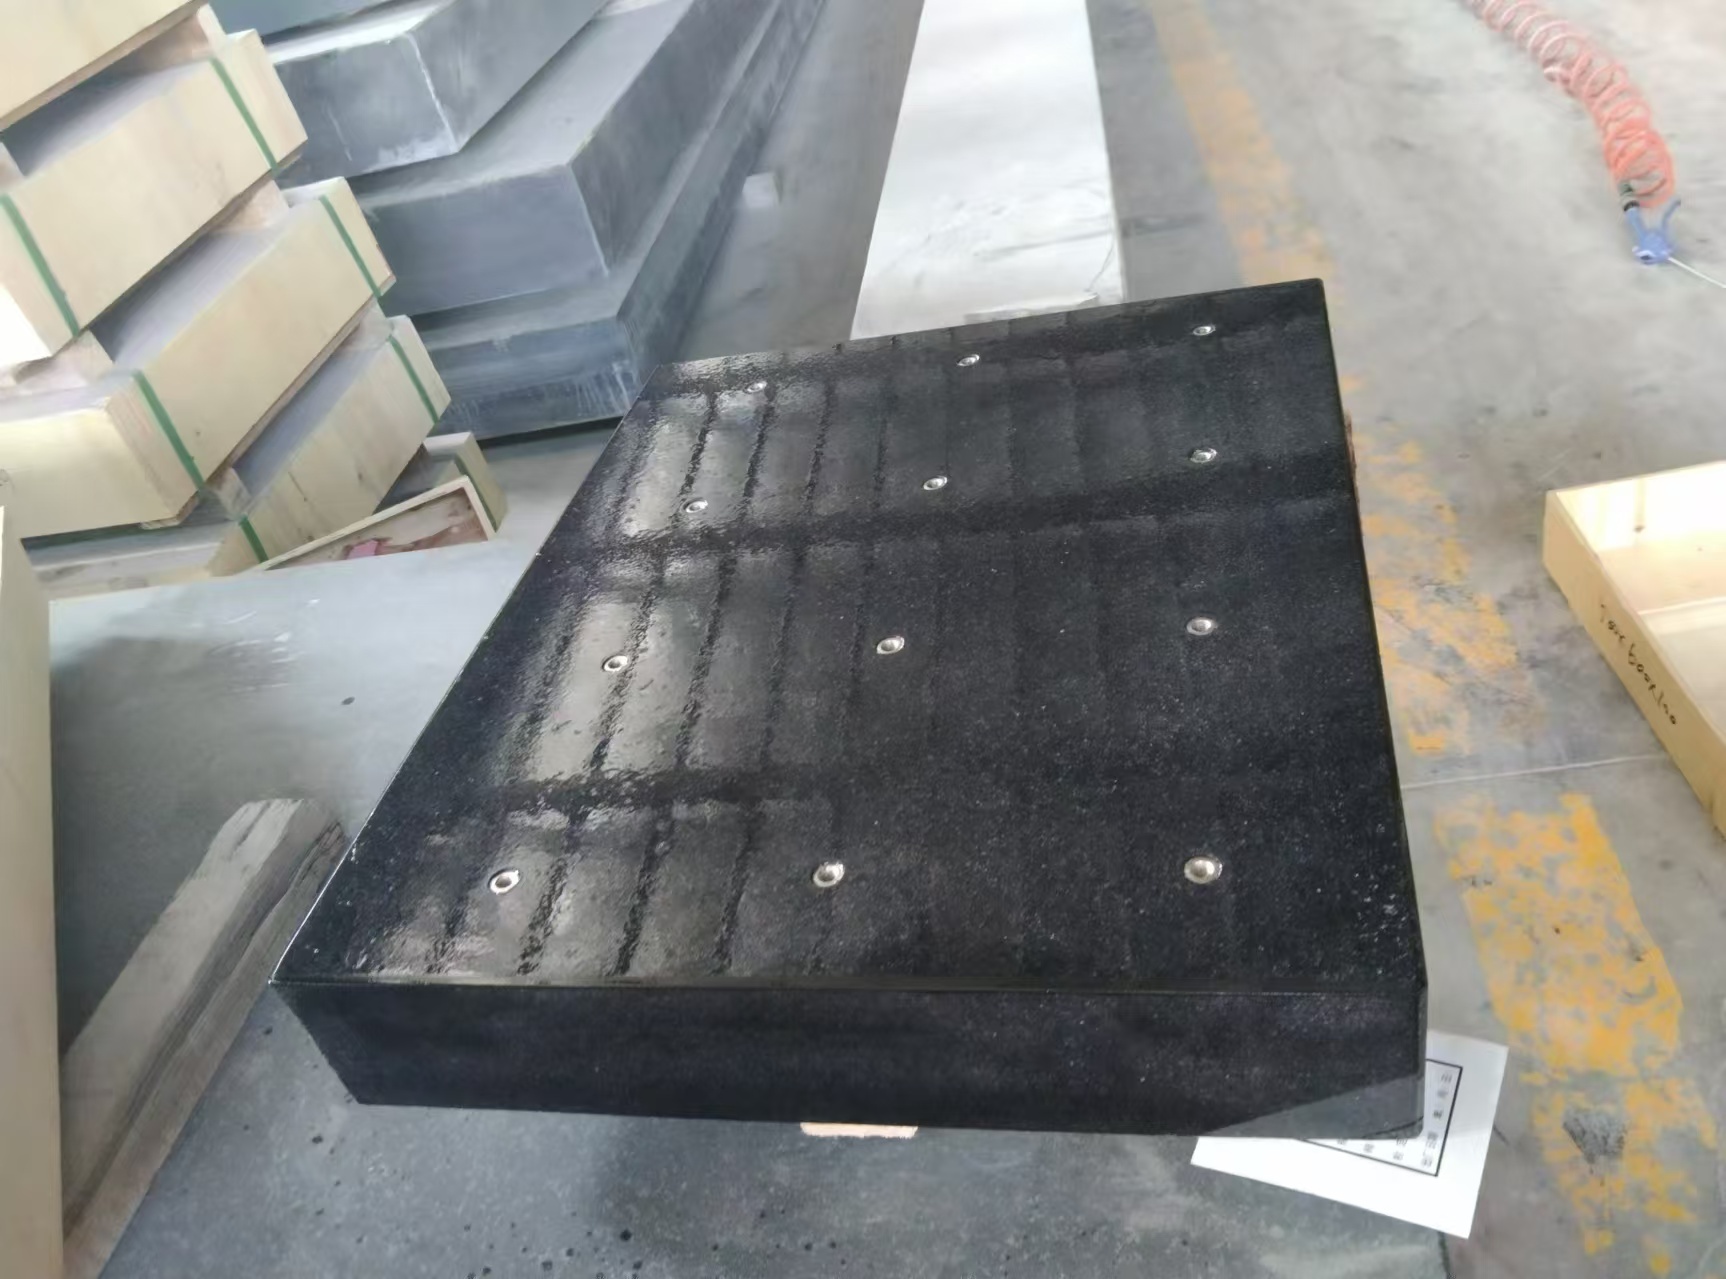
Основанные на сочетании «натурального материала высокой жёсткости + прецизионной обработке ЧПУ», эти механические компоненты из гранита и мрамора объединяют три ключевых преимущества: стабильность несущей конструкции, точность обработки на уровне микронов и адаптивность к любым условиям эксплуатации. Специально разработанные для решения типичных проблем традиционных металлических механических деталей — таких как значительная термическая деформация, слабое демпфирование вибраций и долгосрочный дрейф точности — они служат основными конструктивными элементами (например, основаниями, направляющими, балками, рабочими столами) высокоточных устройств. Совместимые с оборудованием премиум‑класса — включая станки точной обработки, полупроводниковые устройства, испытательное оборудование для аэрокосмической отрасли и оптические инспекционные приборы — эти компоненты используют уникальные свойства натуральных материалов: сверхнизкий коэффициент теплового расширения, отличную вибростойкость и устойчивость к коррозии. Благодаря этому оборудование сохраняет стабильную долгосрочную точность работы, а срок службы конструкции увеличивается на 50%, помогая высокотехнологичному оборудованию преодолеть ограничения, связанные с надёжностью ключевых конструктивных узлов.
Система основных функций
1. Высокожёсткая несущая конструкция и прецизионная адаптация
- Сверхвысокая несущая жёсткость: применяются высокоплотные натуральные гранит (Цзиньань Грин/Тайшань Грин, плотность ≥ 2,65 г/см³) или мрамор (плотность ≥ 2,7 г/см³). Модуль упругости достигает 60–80 ГПа для гранита и 50–70 ГПа для мрамора, а предел прочности при сжатии составляет не менее 180 МПа. При длительной нагрузке (например, 30–100 тонн для оснований станков) деформация не превышает 0,001 мм/м, что исключает пластическую деформацию металлических деталей под длительным воздействием и обеспечивает стабильную точность конструкции оборудования.
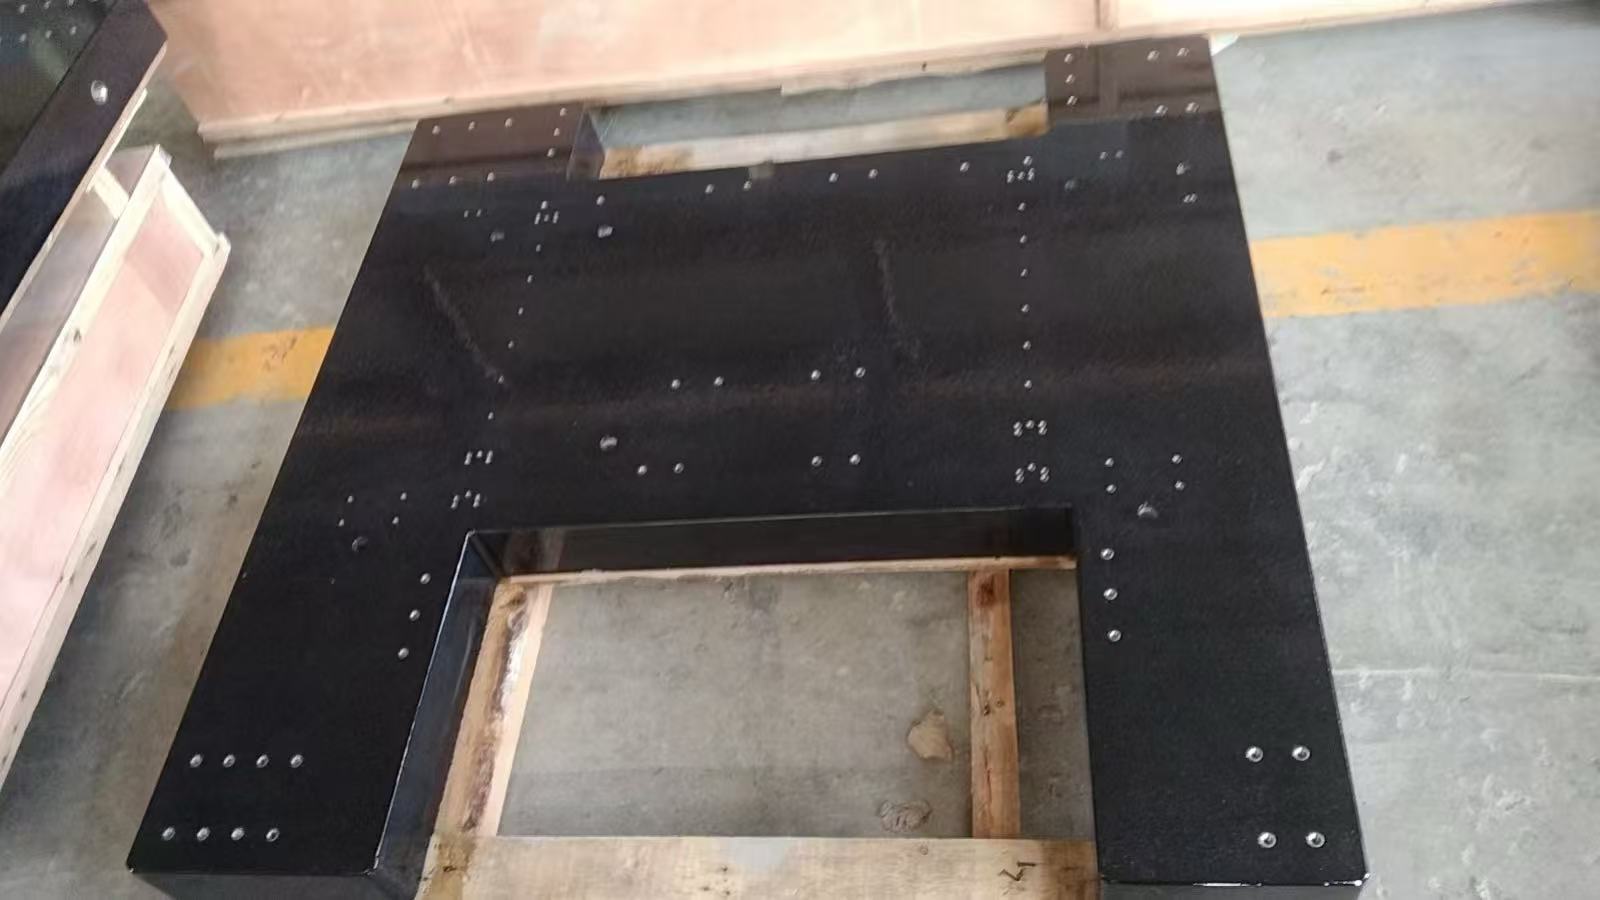
- Точность обработки на уровне микронов: с помощью пятикоординатной ЧПУ-шлифовки и формообразующей шлифовки прямолинейность ключевых поверхностей (например, направляющих, базовых поверхностей крепления) компонентов доводится до ≤ 0,002 мм/1000 мм, параллельность — до ≤ 0,003 мм/1000 мм, а шероховатость поверхности — Ra ≤ 0,02 мкм. Возможна обработка сложных структур (например, V‑образных канавок направляющих, Т‑образных пазов крепления, ступенчатых столешниц), при этом допуск на ширину паза контролируется в пределах ±0,005 мм, что соответствует требованиям точного соединения различных узлов высокоточного оборудования.
- Равномерное распределение внутренних напряжений: внутренняя структура натурального камня однородна и лишена примесей. После естественной выдержки продолжительностью более 24 месяцев устраняется свыше 99% внутренних напряжений, что исключает локальную концентрацию напряжений, характерную для металлических деталей, возникающую вследствие сварки и литья. В процессе эксплуатации оборудования (например, при высокоскоростной резке или высокочастотных вибрациях) не происходит микродеформаций конструкции, что гарантирует точность передачи движений и стабильность хода.
2. Стабильная работа с защитой от внешних помех в любых условиях
- Ультранизкая термическая деформация: коэффициент теплового расширения гранита составляет всего (5–8)×10⁻⁶/℃, а мрамора — (6–9)×10⁻⁶/℃, что значительно ниже, чем у чугуна (11×10⁻⁶/℃) и стали (13×10⁻⁶/℃). При колебаниях рабочей температуры оборудования в диапазоне от −10℃ до 50℃ изменение размеров конструкции не превышает 0,0008 мм/м, что исключает изменения зазоров направляющих и отклонения передачи, обусловленные температурными перепадами. Благодаря этому такие материалы особенно подходят для чувствительных к температуре условий, например, при работе полупроводниковых устройств и оптических приборов.
- Эффективное поглощение вибраций: внутренний демпфирующий коэффициент натурального камня в 3–5 раз выше, чем у чугуна, а степень затухания вибраций превышает 80% (для металлических деталей — лишь 30–40%). Он способен поглощать энергию вибраций, возникающую во время работы оборудования (например, при высокоскоростном вращении шпинделей станков или при ударных нагрузках испытательного оборудования), снижая влияние вибраций на точность передачи и достоверность измерительных данных. Например, после установки гранитного основания на прецизионный обрабатывающий центр шероховатость обработанной поверхности Ra может быть снижена с 1,6 мкм до 0,8 мкм.
- Коррозионная стойкость и износостойкость: поверхность плотная и непористая, выдерживает воздействие смазочно‑охлаждающих жидкостей, смазочных масел, изопропилового спирта и других химических реагентов, широко применяемых в полупроводниковой отрасли, при этом не подвержена ржавчине и окислению, как металлические детали. Твердость поверхности достигает 70–80 по шкале ХРС (для гранита) и 55–65 по шкале ХРС (для мрамора), а износостойкость более чем вдвое превышает показатели чугуна. После длительного трения (например, при скольжении направляющих) износ поверхности составляет не более 0,001 мм на 100 000 циклов, что продлевает интервалы технического обслуживания оборудования.
3. Механическая интеграция и адаптация в различных сценариях
- Совместимость с различными типами компонентов: без изменения конструктивной схемы их можно индивидуально адаптировать под разные виды изделий — например, под базы прецизионных станков, направляющие для литографических машин в полупроводниковой промышленности, рамы стендов для испытаний авиационных двигателей или рабочие столы оптических приборов. Они стабильно подходят как для небольших узлов оборудования, таких как направляющие каретки (размер 50×50 мм), так и для крупногабаритных элементов, например, цельных оснований (размер 10 000×3 000 мм).
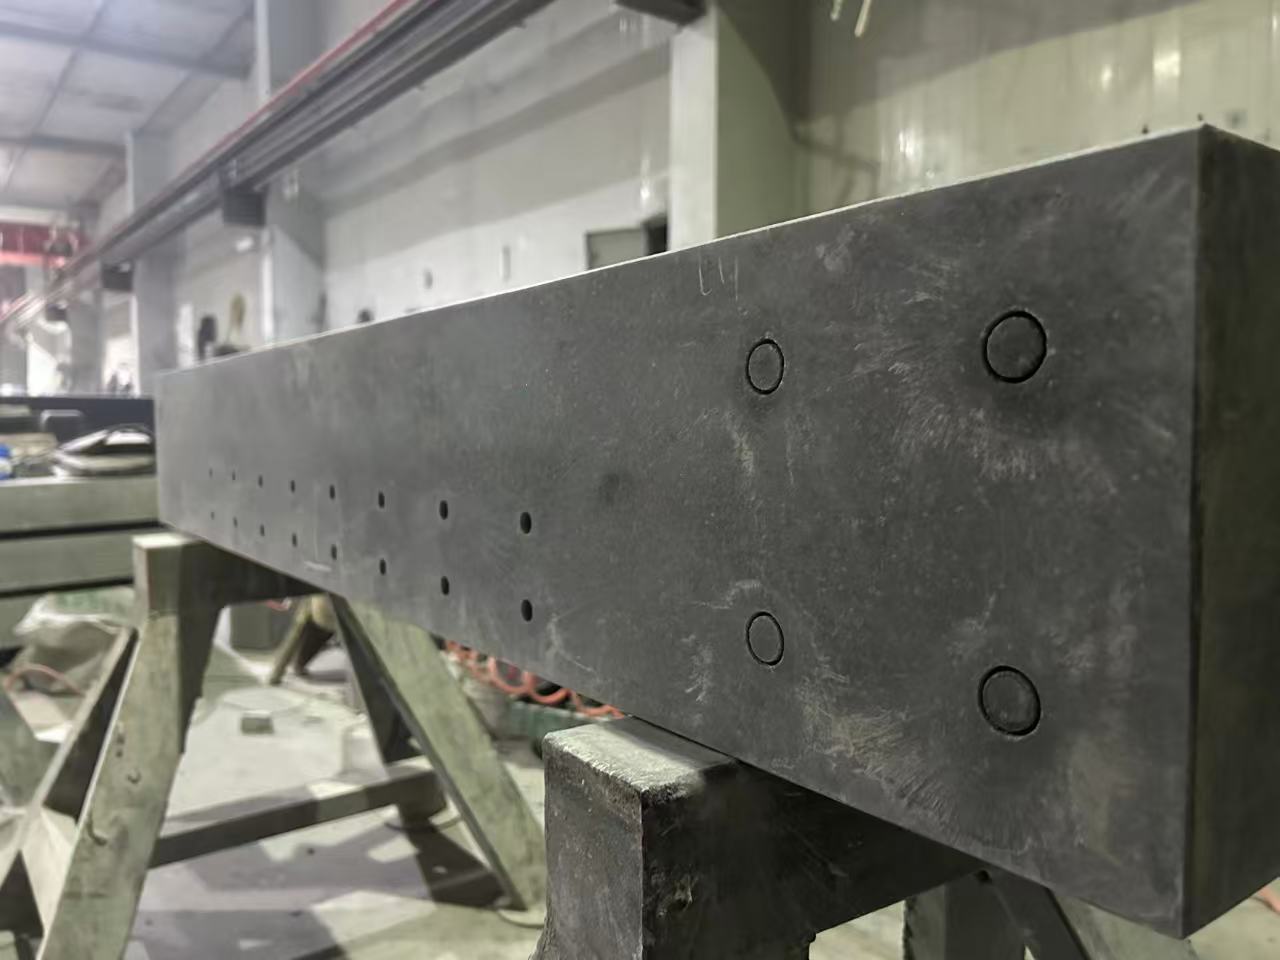
- Удобное механическое соединение и интеграция: в соответствии с требованиями сборки оборудования на поверхности компонента могут быть выполнены точные резьбовые отверстия (точность M6–M20, допуск положения отверстий ±0,01 мм), отверстия под установочные штифты (диаметр 6–20 мм, допуск H7) и уплотнительные канавки (ширина 5–20 мм). Это позволяет непосредственно монтировать двигатели, трансмиссионные механизмы, датчики и другие детали, снижая потери точности, связанные с промежуточными соединительными элементами.
- Совмещение вспомогательных функций: для удовлетворения эксплуатационных потребностей оборудования возможно интегрировать пылезащитные конструкции (например, пазы для крепления защитных кожухов направляющих), каналы теплоотвода (например, встроенные отверстия для отведения тепла) и системы амортизации (например, эластичные соединительные поверхности с металлическими кронштейнами), что повышает взаимодействие между компонентами и системой оборудования и снижает последующие затраты на интеграцию.
Состав основной системы
| Категория компонентов |
Основные параметры и конфигурация |
| Механические компоненты из гранита |
Материал: гранит Цзинань Грин/Тайшань Грин; стандартные типы: основания (1 000×500 мм – 10 000×3 000 мм), направляющие (длина 500 мм – 6 000 мм), балки (800×200 мм – 5 000×500 мм), рабочие столы (300×300 мм – 4 000×2 000 мм); класс точности: прямолинейность — класс 00 (≤0,002 мм/м), параллельность — класс 00; несущая способность: основания — до 100 тонн, направляющие — до 5 тонн/м; обработка поверхности: зеркальная полировка (Ra ≤ 0,02 мкм), покрытие, устойчивое к царапинам. |
| Механические компоненты из мрамора |
Материал: чёрный/бежевый мрамор; стандартные типы: небольшие рабочие столы (300×300 мм – 1 500×1 000 мм), прецизионные кронштейны (200×100 мм – 800×300 мм); класс точности: прямолинейность — класс 0 (≤0,005 мм/м), параллельность — класс 0; несущая способность: до 20 тонн; обработка поверхности: тонкое шлифование (Ra ≤ 0,05 мкм), антикоррозионная обработка. |
| Вспомогательные компоненты |
Высокоточные соединительные болты (нержавеющая сталь, допуск H6), эластичные регулировочные прокладки (толщина 0,01–0,1 мм), пылезащитные кожухи направляющих (гофрированные/телескопические), амортизирующие подкладки из резинометаллической композитной конструкции (коэффициент поглощения ударов ≥ 60%) |
| Индивидуальные аксессуары |
Встроенные отверстия для крепления датчиков (диаметр 3–10 мм), каналы для охлаждающей воды (диаметр отверстий 8–15 мм), V‑образные пазы направляющих (угловая точность ±0,01°), ступенчатые установочные поверхности (точность высоты ступени ±0,003 мм) |
Типичные отраслевые случаи применения
- Основание прецизионного обрабатывающего центра: предприятие станкостроительной отрасли применило его для вертикального обрабатывающего центра (ход по оси X — 3000 мм) — было выбрано основание из гранита марки Jinan Green (3500×1500×800 мм). При работе шпинделя на высокой скорости (15 000 об/мин) амплитуда вибрации снизилась с 0,01 мм до 0,002 мм, погрешность плоскостности обработанных деталей уменьшилась с ±0,01 мм до ±0,003 мм, а срок сохранения точности оборудования увеличился с 1 года до 3 лет.
- 2024-07-03T16:50:21+08:00
- Каркас испытательного стенда авиационных двигателей: предприятие авиакосмической отрасли использовало его для стенда испытаний характеристик двигателя — был применён сплайсированный гранитный каркас (5000×2000×1200 мм) с пределом прочности при сжатии ≥ 200 МПа. Он долгое время выдерживал ударную нагрузку в 30 тонн во время проведения испытаний двигателей, деформация каркаса составила ≤ 0,001 мм, а повторяемость результатов испытаний снизилась с ±0,5% до ±0,1%.
- Рабочий стол оптического измерительного прибора: предприятие, занимающееся производством оптического оборудования, использовало его в качестве рабочего стола для лазерного интерферометра — был выбран черный мраморный стол (800×600×200 мм) с шероховатостью поверхности Ra≤0,01 мкм и отсутствием магнитных помех. Точность лазерных измерений повысилась с ±0,001 мм до ±0,0005 мм, а эффективность контроля увеличилась на 40%.
Основные конкурентные преимущества
- Точность и стабильность значительно превосходят металлические аналоги: натуральный материал исключает проблемы сброса напряжений и пластической деформации, характерные для металлических компонентов. Срок сохранения эксплуатационной точности оборудования достигает 3–5 лет (в то время как у металлических деталей — всего 1–2 года), что снижает частоту калибровки и обслуживания и уменьшает эксплуатационные и ремонтные расходы более чем на 60%.
- Поглощение вибраций и снижение шума повышают производительность оборудования: коэффициент демпфирования вибраций превышает аналогичный показатель чугунных компонентов более чем на 50%, эффективно поглощая высокочастотные колебания во время работы оборудования и предотвращая возникновение ошибок передачи и дефектов обработки деталей, вызванных вибрацией. Особенно подходит для высокоскоростного и высокоточного оборудования.
- Устойчивость к окружающей среде снижает ограничения по эксплуатации: может длительно использоваться в условиях повышенной влажности (относительная влажность ≤95%) и в средах с химической коррозией (например, при работе со смазочно‑охлаждающими жидкостями, полупроводниковыми реактивами), без риска ржавчины и коррозии металлических элементов, что продлевает срок службы оборудования более чем на 50%.
- Гибкость конструкции отвечает сложным требованиям: обеспечивает 5‑осевую ЧПУ‑обработку сложных структур (например, специальных профилей направляющих, многоступенчатых столешниц) с точностью обработки на уровне микронов. В отличие от металлических компонентов, требующих сварки и соединения, позволяет минимизировать потери точности, связанные со стыковкой конструкций, и адаптироваться к индивидуальным требованиям дизайна оборудования.
Полнофункциональные услуги по кастомизации
- Структурная кастомизация:
◦ Индивидуальная разработка типов компонентов: проектируются основания, направляющие, балки, рабочие столы и другие элементы в соответствии с потребностями оборудования, поддерживаются как цельные, так и сборные конструкции (максимальный размер сборной конструкции — 15 000×5 000 мм);
◦ Изготовление сложных форм: выполняется обработка специальных криволинейных поверхностей, многоступенчатых ступенчатых поверхностей, плотных массивов крепёжных отверстий и других сложных структур, чтобы удовлетворить потребности в структурной интеграции специального оборудования.
◦ Настройка базовой точности: предоставляются классы точности 00 (прямолинейность ≤0,002 мм/м), 0 (≤0,005 мм/м) и 1 (≤0,01 мм/м), что позволяет соответствовать требованиям к точности различных видов оборудования (например, класс 00 — для литографических машин, класс 0 — для традиционных станков);
◦ Усиление точности ключевых поверхностей: для таких важных деталей, как поверхности направляющих и базовые установочные поверхности, возможна индивидуальная сверхточная обработка (прямолинейность ≤0,001 мм/м, шероховатость поверхности Ra≤0,01 мкм).
- Функциональная кастомизация:
◦ Индивидуальная обработка поверхности: предоставляется зеркальная полировка, устойчивое к царапинам покрытие, антистатическая обработка (сопротивление поверхности 10⁶–10⁹ Ом) и др., чтобы адаптироваться к различным условиям эксплуатации;
◦ Интегрированная функциональная настройка: встроенные каналы для охлаждающей воды, каналы для крепления датчиков, амортизирующие конструкции и т. п., что повышает взаимодействие между компонентами и системой оборудования.
- Настройка вспомогательных услуг:
◦ Монтаж и ввод в эксплуатацию: предоставляются услуги по монтажу на месте, горизонтальной калибровке (точность ≤0,001 мм/м) и совместной наладке с другими элементами оборудования;
◦ Гарантия послепродажного обслуживания: предоставляется бесплатная гарантия сроком на 3 года, пожизненное обслуживание и калибровка с высокой точностью, а также индивидуально настраиваемые гарантийные планы «регулярная проверка + быстрый ремонт»;
◦ Техническая поддержка: предлагается оптимизация конструкторских чертежей компонентов и рекомендации по выбору материалов, чтобы помочь клиентам завершить проектирование общей конструктивной схемы оборудования.