Обзор решения
Созданный с учётом ключевых конструктивных требований высокотехнологичного оборудования, этот прецизионный механический компонент из гранита специально разработан для оснований станков (5‑осевых обрабатывающих центров, сверхточных шлифовальных станков, крупногабаритных токарных станков с ЧПУ) и для основных несущих элементов точных приборов (крупных координатно‑измерительных машин — CMM, конструктивных узлов литографических установок для полупроводниковой промышленности, рам испытательных стендов авиационных двигателей). Основываясь на принципах «микронной точности базирования, сверхпрочной жёсткой несущей способности и устойчивости к внешним воздействиям в любых рабочих условиях», он решает три ключевые проблемы традиционных металлических компонентов: «дрейф точности вследствие термической деформации, снижение производительности оборудования из‑за передачи вибраций и увеличение зазоров в результате длительного износа».
Используя сверхнизкий коэффициент теплового расширения (5–8×10⁻⁶ на °C), высокую демпфирующую способность и устойчивость к вибрациям (коэффициент затухания вибраций ≥ 90%), а также равномерное распределение напряжений в высокоплотном граните (цвета Цзинань Грин/Тайшань Грин), данная деталь обеспечивает плоскостность ≤ 0,003 мм на 1000 мм, прямолинейность ≤ 0,002 мм на 1000 мм и долгосрочный уровень снижения точности не более 0,05% в год. Это позволяет повысить точность обработки и контроля высокотехнологичного оборудования на 40% и увеличить межремонтный интервал в 3 раза, что делает её идеальной для таких высокоточных отраслей производства, как авиакосмическая промышленность, полупроводниковая отрасль и производство прецизионных форм.
Система основных функций
1. Точная базировка и сверхпрочная жёсткая опора
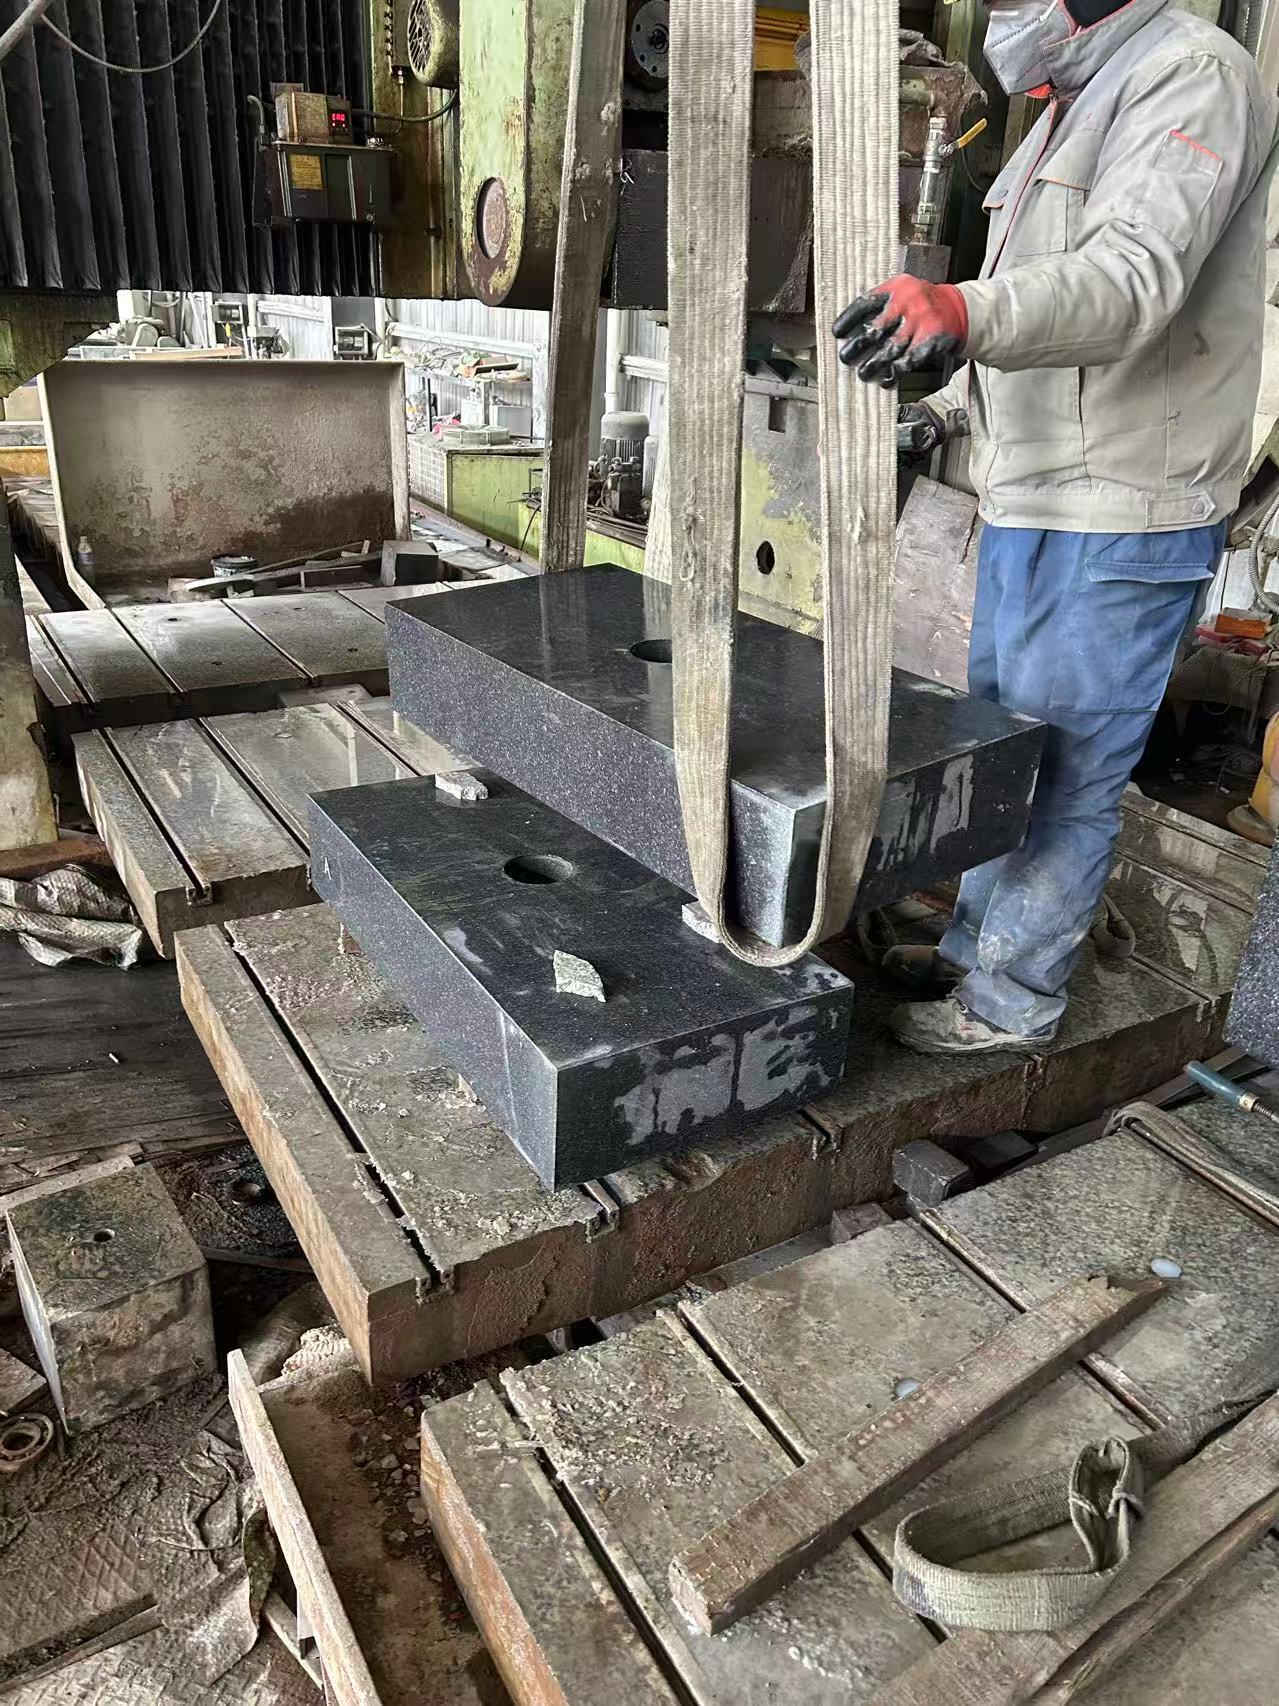
- Ультрапрочная точность управления: применяется высокоплотный гранит (содержание кварца ≥ 65%, плотность ≥ 2,7 г/см³, отсутствие видимых примесей), обработанный по технологии «ЧПУ‑грубое фрезерование – многопроходная тонкая шлифовка – прецизионная полировка». Одна деталь достигает плоскостности ≤ 0,003 мм на 1000 мм и прямолинейности ≤ 0,002 мм на 1000 мм для направляющих поверхностей. Возможна сборка из нескольких элементов (максимальный размер соединения: 15 000×5 000 мм) с шаговым допуском стыка ≤ 0,002 мм, что исключает деформацию «провисания посередине» у металлических компонентов при больших пролётах (≥ 3 м) и гарантирует равномерную точность обработки по всему ходу станков (например, точность хода оси X длиной 6 м в пятиосевом обрабатывающем центре — ≤ 0,008 мм).
- Сверхвысокая несущая способность и устойчивость к деформации: применяется конструкция «цельное литьё + утолщённые стенки» (толщина стенок базы станка: 80–300 мм; толщина стенок конструктивных элементов прибора: 50–200 мм), с пределом прочности на сжатие ≥ 180 МПа и пределом прочности на изгиб ≥ 25 МПа. Одна база станка способна выдерживать суммарный вес шпинделя, рабочего стола и заготовки до 50 тонн (например, база крупного токарного станка с ЧПУ, несущая заготовку массой 30 тонн). Деформация под длительной нагрузкой составляет ≤ 0,001 мм на метр, что обеспечивает стабильную параллельность и перпендикулярность направляющих станка и шпинделя (отклонение ≤ 0,002 мм на 1000 мм), исключая погрешности размеров обработки.
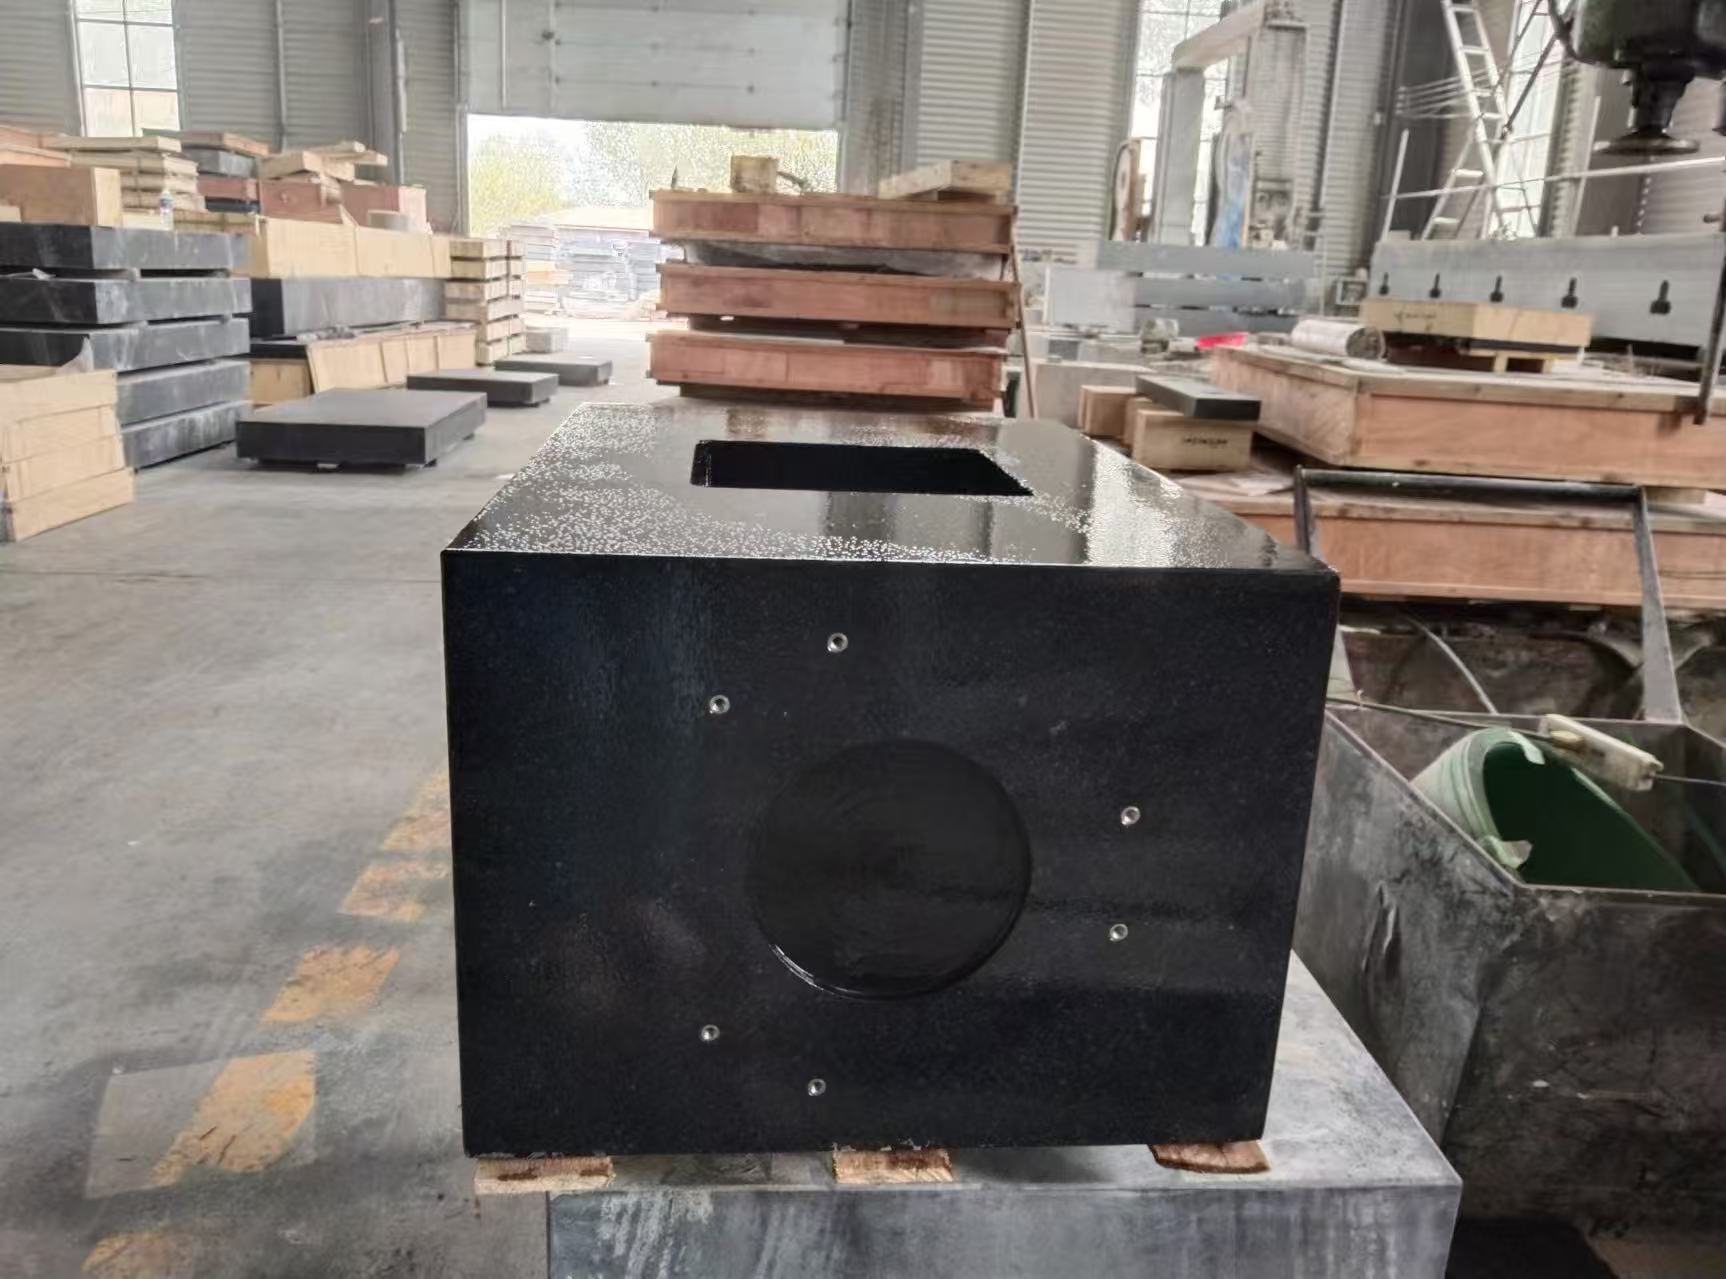
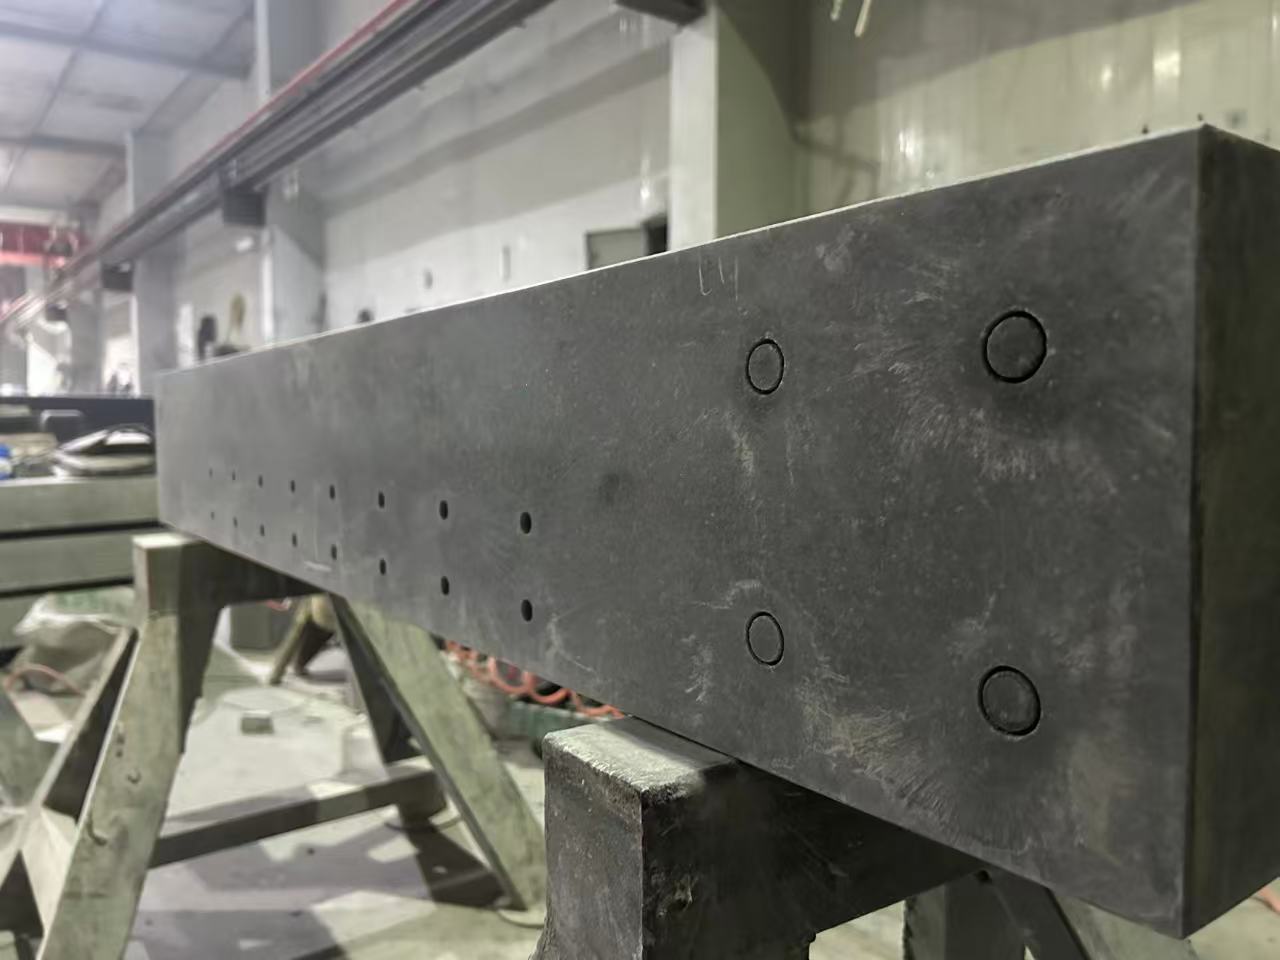
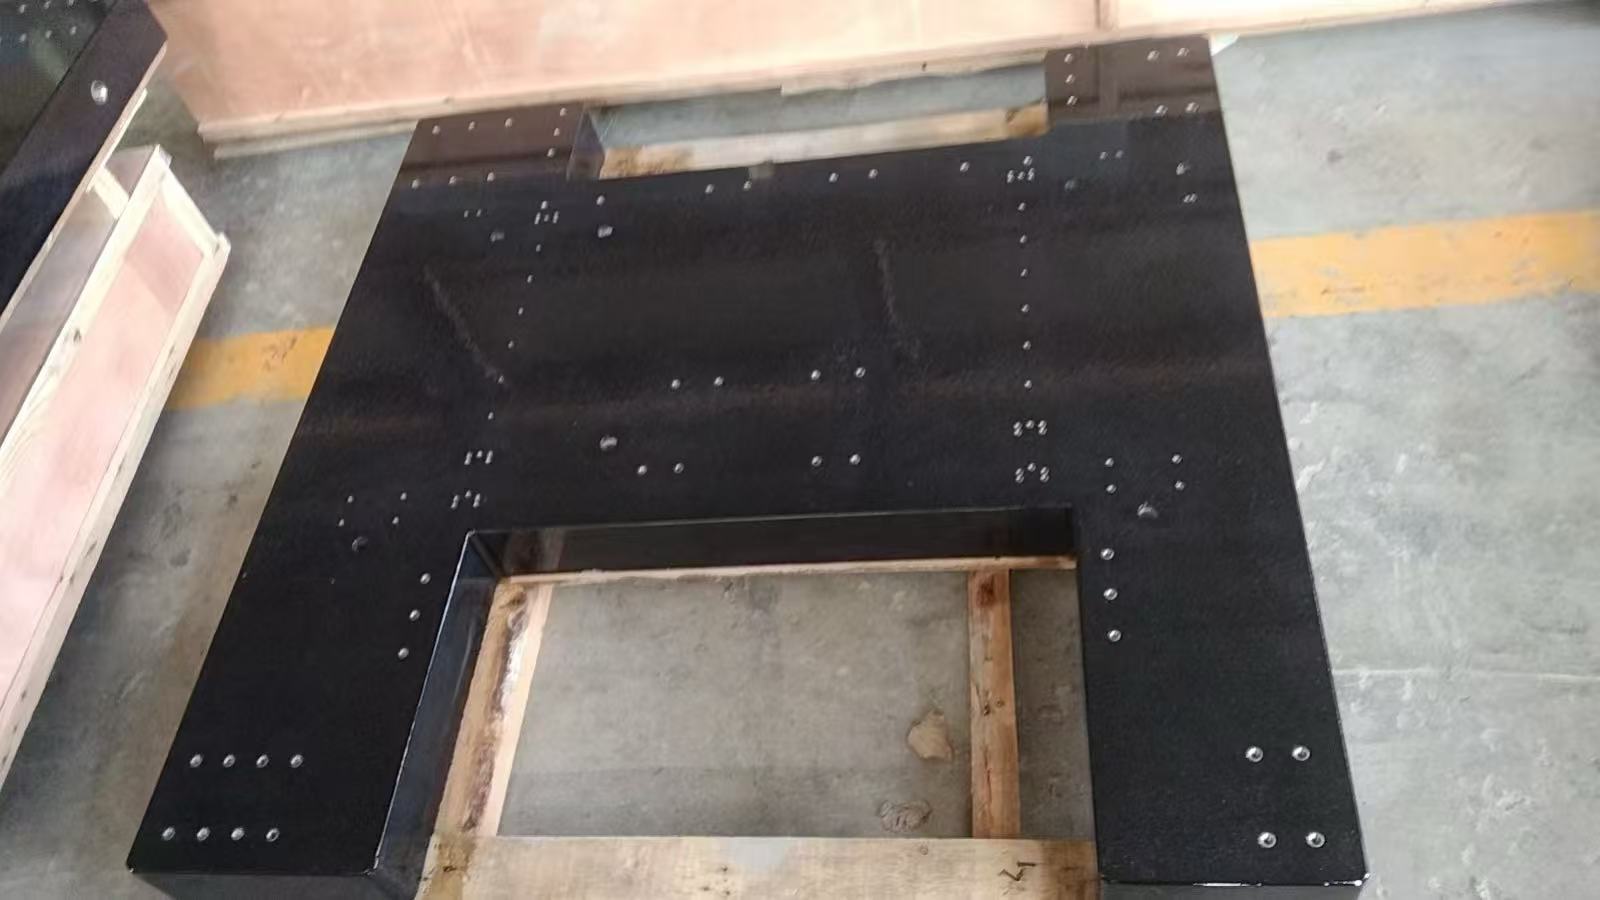
- Интегрированная функциональная конструкция: поверхность компонентов точно обработана с канавками для крепления направляющих (V‑образные, прямоугольные или в форме ласточкиного хвоста, допуск на ширину канавки ±0,005 мм), Т‑слотами (для фиксации рабочего стола, ширина канавки: 12–40 мм, шаг: 50–150 мм) и посадочными местами для монтажа оборудования (допуск H7). В прецизионных конструктивных деталях предусмотрены анкерные отверстия (φ20–φ50 мм) и контрольные базовые поверхности (плоскостность ≤ 0,003 мм на 1000 мм), что позволяет непосредственно устанавливать основные узлы без дополнительной обработки — снижая потери точности, связанные с промежуточными соединениями.
2. Стабильная работа с защитой от помех в любых условиях эксплуатации
- Сверхнизкое подавление термической деформации: коэффициент теплового расширения гранита составляет всего 1/2 от соответствующего показателя чугуна (чугун: 11×10⁻⁶ на °C) и 1/3 от стали (сталь: 13×10⁻⁶ на °C). При локальных высоких температурах (≤ 100 °C), возникающих вследствие высокоскоростного вращения шпинделя (15 000–25 000 об/мин) или колебаний температуры в цеху (±5 °C), термическая деформация детали длиной 1 м составляет ≤ 0,001 мм — значительно ниже, чем 0,005 мм у металлических компонентов. Это предотвращает изменение зазоров направляющих и отклонение положения шпинделя, вызванные термической деформацией, обеспечивая стабильность размеров обработки (с допуском ±0,003 мм).
- Эффективная виброизоляция: внутренний коэффициент демпфирования гранита в 3–5 раз выше, чем у чугуна; степень затухания вибраций составляет ≥ 90% (для металлических компонентов — лишь 30–40%). Он способен поглощать высокочастотные колебания (50–3 000 Гц), возникающие при резке на станках (например, при твёрдой фрезеровке или шлифовке), а также микровибрации (10–100 Гц), связанные с работой прецизионных приборов (например, движением зонда КИМ). Нижняя часть детали оснащена воздушно‑пружинными виброизоляционными модулями (эффективность виброизоляции ≥ 95%), дополнительно снижающими воздействие вибраций пола мастерской (например, при движении погрузчиков или работе оборудования). Благодаря этому шероховатость обработанной поверхности станка уменьшается с Ra1,6 мкм до Ra0,8 мкм, а повторяемость измерений приборов — с ±0,005 мм до ±0,001 мм.
- Коррозионная стойкость и износостойкость: Поверхность подвергается обработке «фосфатирование + нанокерамическое покрытие» (толщина покрытия — 8–15 мкм), что обеспечивает устойчивость к химическим реагентам, таким как смазочно‑охлаждающие жидкости для станков, эмульсии и изопропиловый спирт, широко применяемые в полупроводниковых приборах, — исключая появление ржавчины и коррозию направляющих металлических деталей. Твердость поверхности достигает HS75–80, а износостойкость в 2,5 раза превышает показатели металлических направляющих. После длительной эксплуатации (не менее 200 000 циклов перемещения рабочего стола) износ поверхности составляет не более 0,001 мм, что исключает необходимость частой перешлифовки и продлевает интервал технического обслуживания с 6 месяцев до более чем 2 лет.
3. Глубокая адаптация к станкам и прецизионным приборам
- Специализированная оптимизация оснований станков: Для нужд прецизионных станков основание предусматривает каналы для охлаждения шпинделя (диаметр — 15–25 мм, расход воды — не менее 5 л/мин), пазы для крепления линейных масштабов (ширина — 15–30 мм, глубина — 5–10 мм) и каналы для удаления стружки (сечение — 100×150 мм–300×400 мм), что обеспечивает эффективное рассеивание тепла шпинделя, точную обратную связь и удобство удаления отходов. Также предусмотрена возможность установки двухстолбовых сменных направляющих для 5‑осевых обрабатывающих центров; параллельность направляющих не превышает 0,002 мм на 1000 мм, а время смены рабочих столов сокращено до 30 секунд.
- Изготовление конструктивных деталей для прецизионных приборов: для крупногабаритных прецизионных устройств (например, координатно‑измерительных машин длиной 10 м, литографических установок) используются конструктивные элементы с «сотовой внутренней структурой облегчения» (без снижения жёсткости, с уменьшением массы на 30%). На поверхности предусмотрены выравнивающие отверстия (шаг 500–1 000 мм, глубина 20–50 мм), а применение прецизионных выравнивающих болтов позволяет добиться горизонтальной точности ≤ 0,001 мм на метр. Конструктивные части литографических машин оснащаются специальными антивибрационными канавками (ширина 200–300 мм, глубина 500–800 мм), которые дополнительно изолируют внешние вибрации и обеспечивают требования к наноразмерному позиционированию.
- Резервирование цифрового интерфейса: компонент предусматривает отверстия для крепления датчиков температуры (φ3–φ5 мм) и интерфейсы мониторинга вибрации, которые могут быть подключены к системе цифрового управления станком/прибором. Он осуществляет мониторинг распределения температуры и амплитуды вибрации в режиме реального времени, оптимизируя параметры обработки и контроля на основе обратной передачи данных, что повышает уровень интеллектуализации оборудования.
Состав основной системы
| Категория компонентов |
Основные параметры и конфигурация |
| Гранитная база станка |
Материал: гранит Цзинань Грин/Тайшань Грин (плотность ≥ 2,7 г/см³, водопоглощение ≤ 0,05%, примеси ≤ 0,1%); Точность: прямолинейность поверхности направляющих ≤ 0,002 мм на 1000 мм, плоскостность ≤ 0,003 мм на 1000 мм, шероховатость поверхности Ra ≤ 0,02 мкм; Размеры: длина одного сегмента 1000–6000 мм, ширина 800–3000 мм, толщина 200–500 мм (максимальный размер сборной конструкции 15000×5000 мм); Конструкция: пазы для крепления направляющих, Т-образные пазы, каналы для охлаждающей воды, каналы для отвода стружки. |
| Прецизионные конструкционные детали из гранита |
Материал: такой же, как у основания станка (высокоплотный Цзинань Грин/Тайшань Грин); Точность: плоскостность базовой поверхности крепления ≤ 0,003 мм на 1000 мм, параллельность ≤ 0,005 мм на 2000 мм; Размеры: отдельный сегмент 1500×1000 мм – 5000×3000 мм, максимальный размер соединённого блока 20000×8000 мм, толщина 50–200 мм; Конструкция: анкерные крепёжные отверстия, уровневые отверстия, противовибрационные пазы, ячеистые отверстия для снижения веса. |
| Вспомогательные компоненты |
Виброизолирующие модули на воздушных пружинах (эффективность виброгашения ≥ 95%, несущая способность ≤ 50 тонн на комплект); Прецизионные болты для выравнивания (диапазон регулировки 0–20 мм, точность ±0,001 мм); Пылезащитные кожухи направляющих (гофрированные/телескопические, адаптируемые к ходу направляющих); Датчики контроля температуры и вибрации (точность ±0,1℃/±0,001 мм) |
| Индивидуальные аксессуары |
Седла для крепления шпинделя (допуск H7), кронштейны для монтажа линейных масштабов, соединения каналов охлаждающей воды, интерфейсы для чип-конвейеров, антивибрационные подкладки для измерительных приборов (композит резина–металл) |
Типичные отраслевые случаи применения
- Основание 5‑осевого обрабатывающего центра: производитель станков использует его для 5‑осевого обрабатывающего центра с ходом 6 м (для обработки корпусов авиационных двигателей) — применяется основание из гранита Цзинань Грин (6000×2500×500 мм, монолитная конструкция). Прямолинейность поверхности направляющих составляет ≤ 0,002 мм на 6000 мм, а амплитуда вибрации при высокоскоростной резке с шпинделем 20 000 об/мин снижена с 0,015 мм до 0,003 мм. Геометрический допуск при обработке корпусов уменьшен с ±0,01 мм до ±0,003 мм, процент годных деталей авиационного класса увеличен на 35%, а срок между плановыми ремонтами продлён с 6 месяцев до 24 месяцев.
- Основная конструкция крупного координатно-измерительного станка: метрологическое учреждение использует её для 10‑метрового КИС (для контроля каркасов кузовов высокоскоростных поездов) — изготавливая на заказ сращённые гранитные конструкционные элементы размером 10000×3000×800 мм. Плоскостность базовой поверхности крепления составляет ≤ 0,003 мм на 10 000 мм, а благодаря воздушной пружинной системе демпфирования вибраций погрешность повторяемости измерений снижена с ±0,005 мм до ±0,001 мм. Эффективность контроля повышена на 50%, а период калибровки продлён с 3 до 12 месяцев.
- Конструкционные детали литографического оборудования для полупроводниковой отрасли: производитель полупроводникового оборудования применяет их в DUV‑литографическом станке (технологический процесс 14 нм), используя высокоплотные гранитные конструкционные элементы размером 3000×2000×600 мм. Тепловая деформация не превышает 0,0008 мм на метр, амплитуда вибрации — ≤ 0,0005 мм; точность позиционирования рабочего стола литографического станка достигает ±0,0001 мм. Выход чипов 14 нм увеличен на 4,2%, что соответствует требованиям наноразмерных технологий полупроводниковой отрасли.
- Основание ультраточной шлифовальной машины: предприятие по производству прецизионных форм использует его для ультраточной плоскошлифовальной машины (для обработки оптических форм), оснащая её основанием из тайшаньского зелёного гранита размером 2000×1200×300 мм. Плоскостность направляющих поверхностей составляет ≤ 0,002 мм на 2000 мм, а шероховатость поверхности формы после шлифовки снижена с Ra0,4 мкм до Ra0,02 мкм. Светопропускание оптических форм повышено на 8%; последующая полировка не требуется, а эффективность обработки увеличена на 60%.
Основные конкурентные преимущества
- Высокоточная барьерная конструкция: плоскостность и прямолинейность достигают микронного уровня (класс точности 00), что значительно превосходит металлические компоненты (класс точности 0). Погрешность стыковки составляет ≤ 0,002 мм, что делает её единственным практичным конструктивным решением для сверхкрупногабаритного высокоточного оборудования (размер обработки/контроля ≥ 5 м) — решая проблему «ослабления точности при больших размерах» у металлов.
- Высокая долговременная стабильность: после 36 месяцев естественного старения и двух циклов искусственного старения внутренние напряжения устранены на 99,5%. Срок сохранения точности составляет 5–10 лет (в отличие от 2–3 лет у металлических компонентов), что снижает время простоя оборудования из‑за частой калибровки и позволяет ежегодно экономить свыше 300 часов на эксплуатационно‑техническом обслуживании.
- Отличное демпфирование вибраций и шумоподавление: степень ослабления вибраций более чем на 60% выше, чем у металлических компонентов; эффективно поглощаются как режущие вибрации, так и микровибрации, что исключает появление трещин при обработке и отклонений в измерениях. Особенно подходит для высокоточных операций, таких как обработка оптических форм и деталей авиакосмической отрасли.
- Низкая совокупная стоимость: начальная стоимость приобретения на 30–50% выше, чем у металлических компонентов, однако отсутствуют расходы на техническое обслуживание — защиту от коррозии, перешлифовку и частую калибровку (годовые затраты на обслуживание металлических компонентов составляют около 50 000 юаней, тогда как для гранитных — всего 5 000 юаней). Срок службы увеличивается в 2–3 раза, что снижает совокупную стоимость жизненного цикла на 60%.
- Широкая экологическая адаптивность: выдерживает высокую влажность (относительная влажность до 90%) и химическую коррозию (смазочно‑охлаждающие жидкости, изопропиловый спирт) без риска появления ржавчины, характерного для металлов. Антимагнитные свойства позволяют использовать изделие при обработке и контроле магнитных деталей, исключая влияние магнитных полей.
Полнофункциональные услуги по кастомизации
Настройка размеров и структуры
- Индивидуальная настройка размеров: базы станков имеют длину одного сегмента от 1000 до 6000 мм (при стыковке — до 15 000 мм); конструкционные элементы приборов — от 1500 до 5000 мм (при стыковке — до 20 000 мм). Толщина варьируется от 50 до 500 мм, а несущая способность проектируется под заказ в диапазоне от 5 до 100 тонн.
- Индивидуальная конфигурация конструкции: возможна настройка типов направляющих пазов (V‑образные, прямоугольные, ласточкин хвост), количества и шага T‑слотов, а также расположения каналов для охлаждающей воды и отвода стружки. Конструкционные элементы приборов могут быть оснащены антивибрационными канавками, ячеистыми отверстиями для снижения веса и специальными опорными поверхностями для монтажа.
Настройка точности и функциональности
- Классы точности: класс 00 (прямолинейность ≤ 0,002 мм на метр — для сверхточного оборудования), класс 0 (≤ 0,003 мм на метр — для прецизионных станков и координатно‑измерительных машин), класс 1 (≤ 0,01 мм на метр — для обычных приборов).
- Расширение функциональных возможностей: нанополировка поверхности (Ra ≤ 0,01 мкм), антистатическая обработка (сопротивление поверхности 10⁶–10⁹ Ом — для полупроводников), а также интегрированные системы мониторинга температуры и вибраций.
Установка и послепродажная индивидуализация
- Монтаж и наладка: высокоточная стыковка (точность ≤ 0,002 мм), горизонтальная калибровка (до 0,001 мм на метр) и совместная наладка с ключевыми компонентами оборудования. Крупногабаритные изделия поставляются в разобранном виде для удобства транспортировки.
- Техническая поддержка: предоставление механического моделирования (деформация под нагрузкой, модальный анализ вибраций) и рекомендаций по оптимизации конструкции оборудования для содействия в разработке высокотехнологичного оборудования.