ソリューションの概要
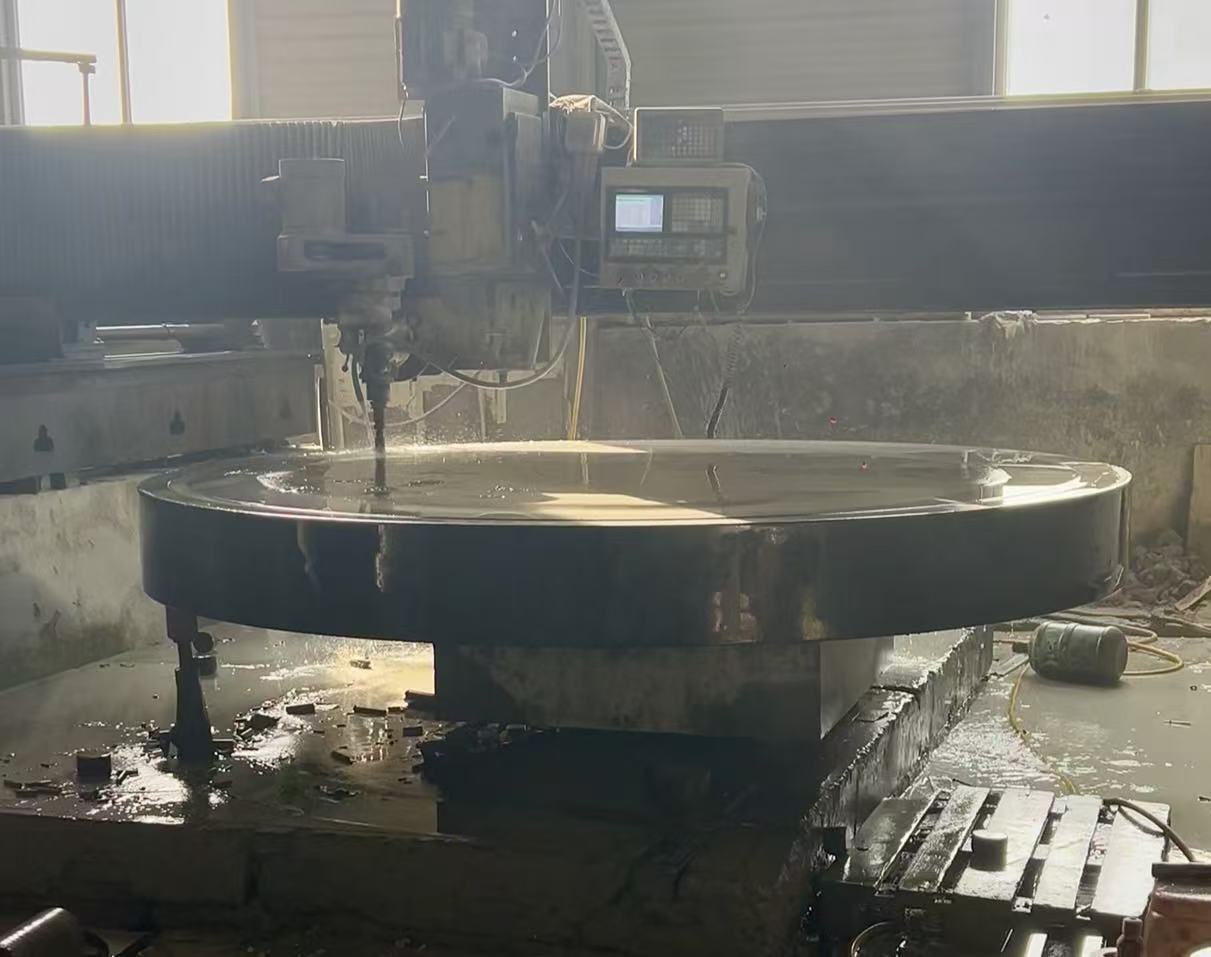
この花崗岩/大理石製の円形プラットフォームは、フランジ、軸受ハウジング、ギア、円形金型など、円形状のワークピースの加工・検査・組立に特化して設計されています。「円形構造への精密な適合性、360°の作業対応、ナノスケールの対称基準」を核として、従来の角形プラットフォームが抱える三大課題――「円形ワークの位置決めの難しさ」「回転加工時の干渉」「対称精度の管理の不備」――を克服しています。
高密度天然石が持つ超低熱膨張係数(5~9×10⁻⁶/℃)、均一な応力分布、優れた耐振動性能(振動減衰率≥85%)を活かし、円形ワークに対して全周にわたる安定した基準面を提供します。同心度誤差≤0.002mm、真円度検査精度≤0.001mmを実現し、風力発電用フランジの加工、軸受の精密検査、円形金型の組立といった用途に適しています。これにより、企業は円形ワークの加工歩留まりを35%向上させ、検査効率を50%改善できます。
コア機能システム
1. 円形専用基準と回転対応
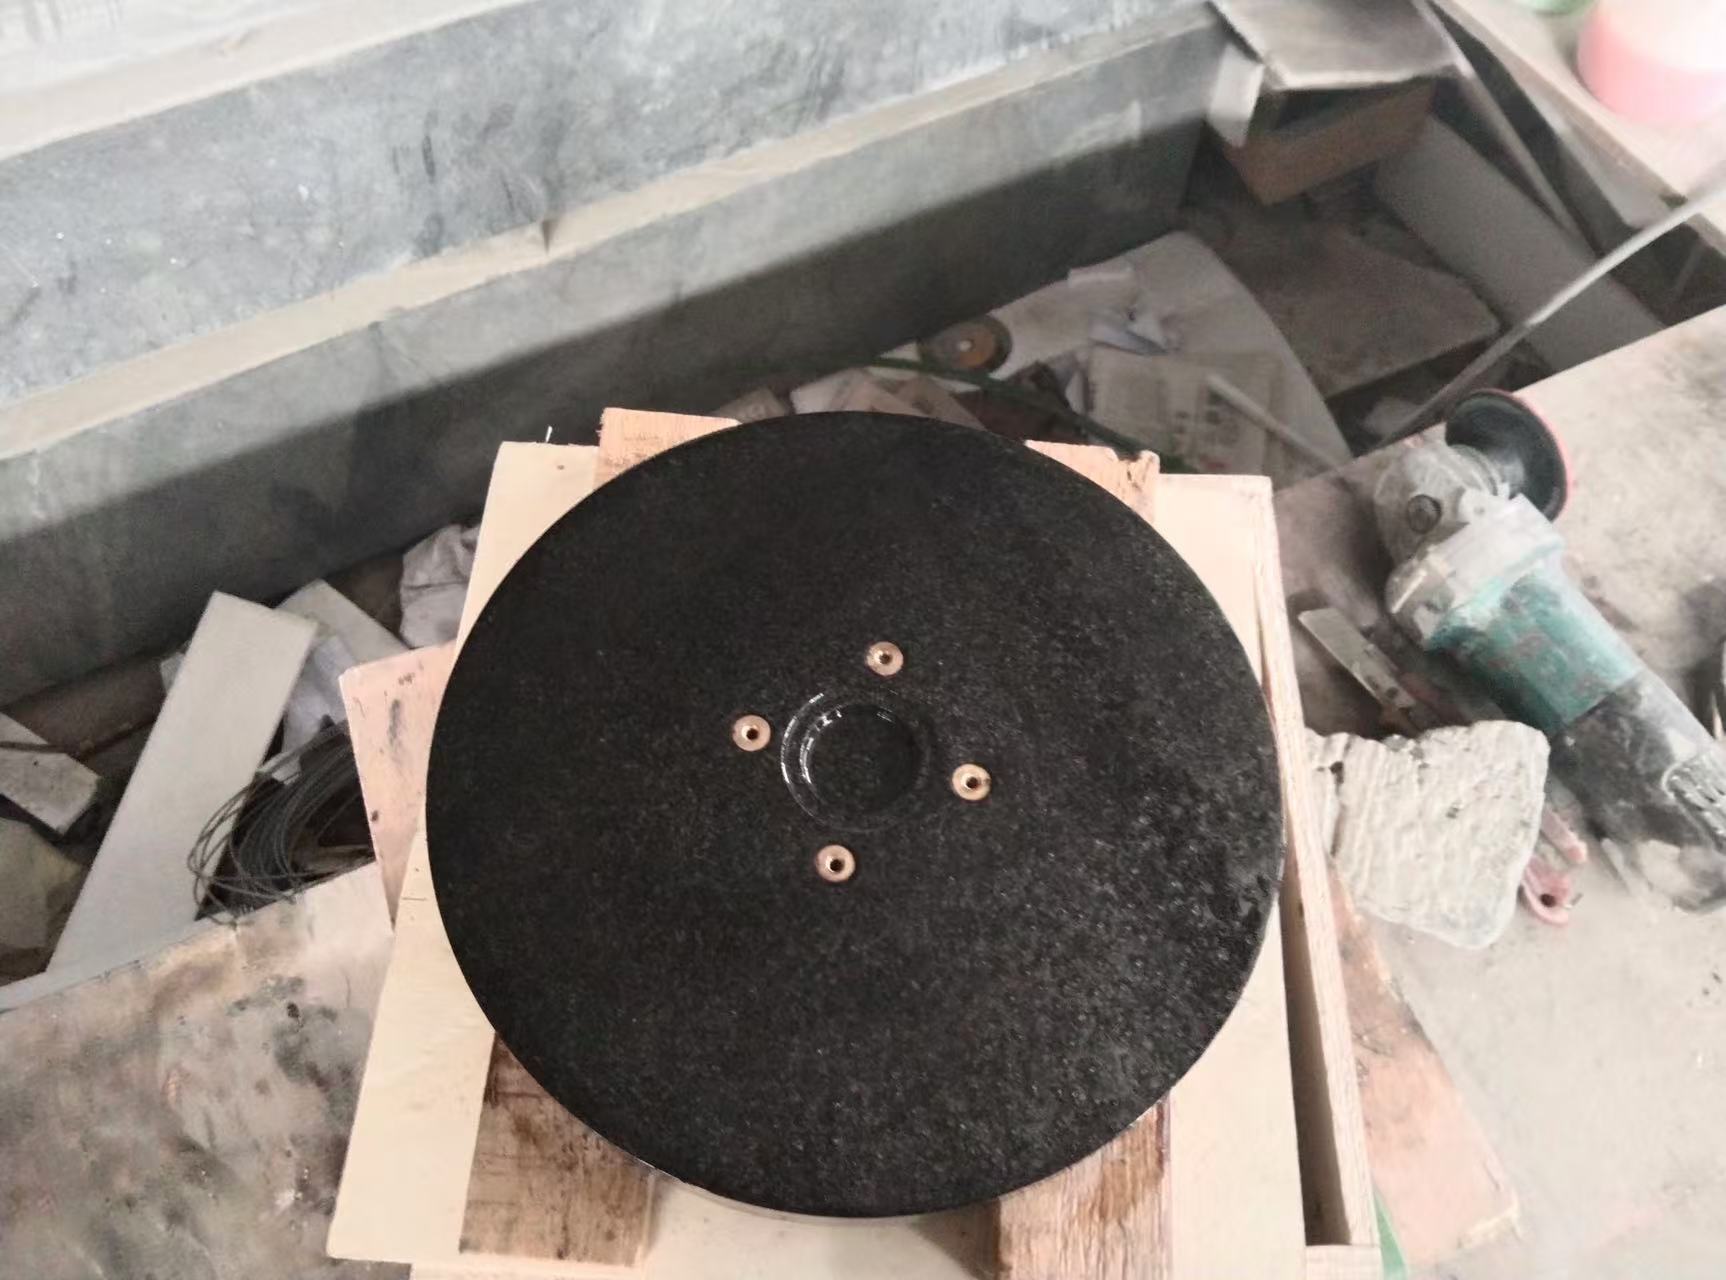
- 超高対称精度の基準:高密度花崗岩(石英含有量≥65%、密度≥2.7g/cm³)または高純度大理石(炭酸カルシウム含有量≥98%、密度≥2.75g/cm³)を選定。「CNC旋削―多段階精密研削―ナノスケール研磨」の工程を経て、プラットフォーム上面の真円度は1000mmあたり≤0.001mm、中心穴と外周との同心度は≤0.002mm、表面粗さはRa≤0.01μmを実現。円形ワークに対し対称的な基準を提供し、角形プラットフォームでの位置決め時に生じる「コーナー干渉」や「基準ずれ」を回避します。
- 360°の遮られない作業:円形構造により、ワークの全周回転による加工や検査が可能。オプションの回転式支持台と組み合わせれば、0~10r/minで連続回転が実現し、フランジの全周溶接、ギアの全歯検査、円形金型の全周研削などの場面に対応します。ワークの位置調整を頻繁に行う必要がなく、作業効率は40%向上します。
- 円形ワークの精密位置決め:プラットフォーム中央にはφ10~φ50mmの位置決め穴(公差H6)を設け、中心位置決めピンを挿入することで、軸受ハウジングやホイールハブなどの円形ワークを固定できます。上面には環状のTスロット(溝幅10~30mm、溝間隔50~100mm)を加工可能。圧板と併用することで、直径200mm~2500mmのさまざまな円形ワークを確実にクランプでき、位置決め誤差は≤0.003mmに抑えられます。
2. 全ての作業条件下での安定稼働を保証
- 均一な熱変形制御:天然石の熱膨張係数は均一であり、加熱後の円形構造物における全周方向の寸法変化も一致しています(直径1mの台の場合、温度が10℃変動しても直径変化は0.0008mm以下)。これにより、角形台の局所加熱によって生じる「基準面の傾き」を回避し、円形ワークの加工時においても安定した同心度を確保します(寸法公差±0.002mm以内)。
- 効率的な振動隔離:石材の内部減衰係数は鋳鉄の4~6倍で、円形ワークの回転加工(旋盤切削、研磨機による研磨など)中に発生する高周波数振動(50~3000Hz)を吸収できます。振動振幅は金属製台での0.015mmから0.003mmへと低減されます。さらに、台の底部には環状の衝撃吸収パッド鉄板(衝撃吸収効率≥90%)を設置することで、作業場の床からの振動をより効果的に遮断し、円形ワークの真円度および円筒度への影響を低減します。
- 耐食性と耐摩耗性:表面は「リン酸処理+ナノセラミックコーティング」の処理を施しており(コーティング厚さ5~10μm)、切削油、乳化液、防錆剤などの工業用薬品にも耐え、金属製プラットフォームに見られる錆や酸化の問題を解消します。上面の耐摩耗性は金属製プラットフォームの2.5倍です。長期間使用後(ワークの回転摩擦回数≥10万回)でも表面の摩耗量は0.001mm以下で、頻繁な研磨が不要となり、メンテナンス周期は2年以上に延長されます。
3. 多様なシナリオへの統合と適応
- 加工と検査の連携:プラットフォームを交換することなく、円形ワークの加工(フランジ穴あけ、歯車ホブ加工など)と精密検査(真円度・同心度の校正など)の両方に対応できます。プラットフォーム上面には角度目盛り線(精度±0.1°)をレーザー彫刻することが可能です。真円度測定器やダイヤルゲージと組み合わせて検査を行うことで、ワーク搬送による精度偏差を低減できます。
- 補助機能の統合:プラットフォーム側面には環状の冷却水路(孔径8~15mm)を加工でき、円形ワークの加工時の放熱ニーズに対応します。中央の位置決め用穴には真空吸引インターフェース(真空度≤-95kPa)を統合し、薄肉の円形ワーク(例:ステンレス鋼製ヘッド)の固定が可能。これにより、クランプ圧によるワーク変形を防止します。
- 設備とのドッキング対応:周囲に均等配置された設備取付穴(穴位置公差±0.005mm)を備えており、旋盤、研削盤、回転式作業台などの設備と直接接続することで、「プラットフォーム-設備」の一体化を実現します。これにより中間接続部による基準誤差を低減し、設置・調整時間も60%短縮できます。
システムの核心構成
| コンポーネントカテゴリ |
コアパラメータと構成 |
| 円形プラットフォーム(花崗岩) |
材質:高密度の済南グリーン花崗岩(吸水率≤0.05%、不純物含量≤0.1%);精度:真円度≤0.001mm/1000mm、同心度≤0.002mm、表面粗さRa≤0.01μm;サイズ:直径300mm~3000mm、厚さ80mm~300mm;構造:中央位置決め用穴(φ10~φ50mm)、環状Tスロット(1~5本、幅10~30mm)、角度目盛り線(±0.1°) |
| 2024-07-03T17:08:21+08:00 |
材質:高純度の黒色/ベージュ色大理石(炭酸カルシウム含有量≥98%);精度:真円度≤0.002mm/1000mm、同心度≤0.003mm、表面粗さRa≤0.02μm;サイズ:直径300mm~2000mm、厚さ80mm~200mm;適用シーン:軽負荷の検査(例:ベアリングの真円度検査)、精密組立 |
| 補助部品 |
環状の衝撃吸収パッド付きアイロン(衝撃吸収効率≥90%);中央位置決めピン(φ10~φ50mm、公差h6);回転式支持台(回転速度0~10r/min、耐荷重≤5トン);真空吸引装置;環状冷却水チャネル接続部 |
典型的な業界適用事例
- 風力発電用フランジ加工:某重工業企業において、直径2.5mの3MW級風力発電用フランジの穴あけ加工に使用——花崗岩製円形プラットフォーム(直径3000mm)を採用。環状のTスロットによりフランジの全周方向からのクランプを実現し、同心度誤差は≤0.002mmに抑えられた。穴あけ位置の誤差は±0.02mmから±0.005mmへ低減され、フランジ組立の合格率が35%向上、加工効率も40%増加した。
- ベアリング真円度検査:某ベアリングメーカーにおいて、精密ベアリング内輪(直径50~200mm)の真円度検査に使用——大理石製円形プラットフォーム(直径800mm)を選定し、真円度測定器と併用。検査の繰り返し精度誤差は±0.002mmから±0.0008mmへ低減され、検査効率は1時間あたり20個から35個へ向上、検査後の再作業率も削減された。
- 円形金型組立装置:自動車用ホイールハブ金型(直径1.2m)の組立に mold 企業で使用されています——花崗岩製の円形プラットフォーム(直径1500mm)を採用。360°回転可能な支持台により、金型の全周方向での組立が可能となります。プラットフォームの平面度は1000mmあたり0.002mm以下で、金型の継ぎ目隙間は従来の0.01mmから0.003mmへと縮小され、金型の使用寿命は2倍に延長されます。
核心的な競争優位性
- 円形ワークピースへの高い適応性:独自の円形構造により、角部による干渉を回避し、360°の操作が円形ワークピースの全周加工・検査に対応します。位置決め精度は角形プラットフォームに比べて50%向上しており、フランジ、ベアリング、円形金型など対称形状のワークピースに特に適しています。
- 高い対称精度のバリア:真円度および同心度ともにナノレベル(グレード00精度)に達し、金属製円形プラットフォーム(グレード0精度)を大きく上回ります。精密円形ワークピース向けの唯一の基準面ソリューションであり(加工精度≤0.005mm)、航空宇宙や風力発電などのハイエンド分野のニーズにも応えます。
- 優れた長期安定性:24~36か月の自然時効処理を経ることで、内部応力の99.5%以上が除去されます。円形構造における応力分布は均一で、精度保持期間は5~8年(金属製プラットフォームではわずか2~3年)に達します。これにより頻繁な校正によるダウンタイムを低減し、企業は年間200時間以上の運転・保守コストを削減できます。
- 低い総合コスト:初期購入費用は金属製円形プラットフォームに比べて20~30%高額ですが、金属製プラットフォームに必要な防錆処理や再研磨の維持管理費が不要で、耐用年数も2倍に延長されます。ライフサイクル全体のコストは金属製プラットフォームに比べて50%以上低減されます。
全次元カスタマイズサービス
- サイズと構造のカスタマイズ:
- 直径のカスタマイズ:300mm~5000mm(超大型径は継ぎ合わせ可能で、継ぎ目部分の真円度誤差は≤0.003mm)、厚さ80mm~500mm(荷重条件に応じて調整可能)。
- 構造のカスタマイズ:中心位置決め穴の規格(φ10~φ100mm)、環状Tスロットの数(1~10)および間隔(30~200mm)、角度目盛り線の精度(±0.05°~±0.2°)。
- 精度と機能のカスタマイズ:
- 精度等級:風力発電用フランジ加工・ベアリング検査にはグレード00(真円度≤0.001mm/m)、一般的な円形ワークピースの加工にはグレード0(≤0.002mm/m)。
- 機能強化:ナノレベルの表面研磨(Ra≤0.008μm)、帯電防止処理(表面抵抗10⁶~10⁹Ω)、真空吸引および環状冷却水路の統合により、特殊な用途にも対応可能です。
- このワイヤー対ワイヤー用スプライスは、直線接続、分岐接続、端部接続など幅広く使用されています
- 設置および試運転:現場での水平校正(精度≤0.001mm/m)、回転支持台とプラットフォームの協調調整により、回転精度が規格を満たすことを確保します。
- アフターサービス保証:3年間の無償保証、生涯にわたる精密校正・メンテナンス、さらに「半年ごとの点検+隔年による詳細な保守」プログラムをカスタマイズ対応で提供します。
- サポートサービス:円形ワークピース用の特殊治具や検査補助工具を同時にカスタマイズし、「プラットフォーム+治具+検査」の一貫したワンストップソリューションをご提供します。