Aperçu de la solution
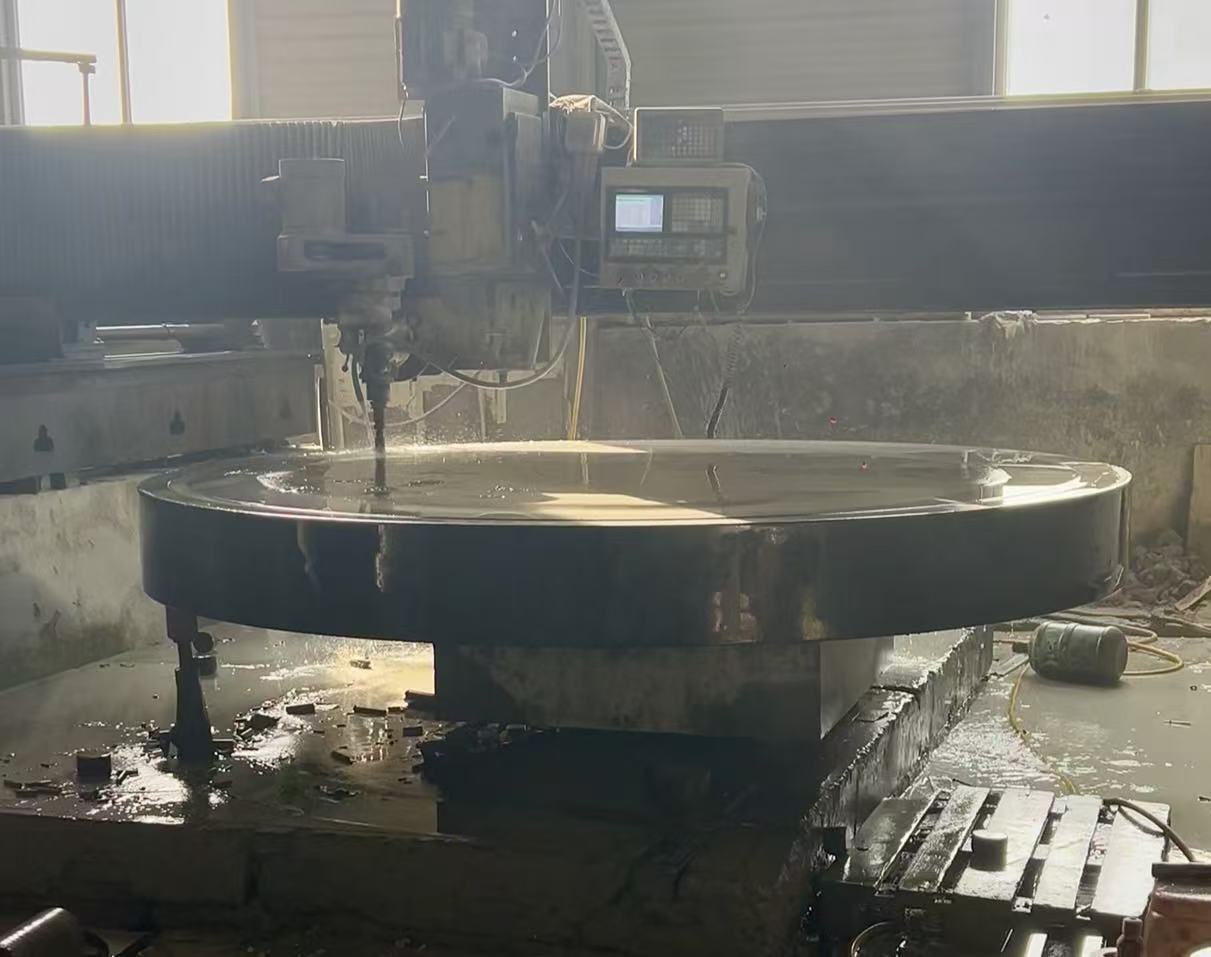
Cette plateforme circulaire en granit ou en marbre est spécialement conçue pour l’usinage, le contrôle et l’assemblage de pièces de forme circulaire, telles que des brides, des logements de roulements, des engrenages et des moules circulaires. Fondée sur « une adaptation précise aux structures circulaires, une compatibilité d’exploitation à 360° et des références symétriques à l’échelle nanométrique », elle résout les trois principaux défis des plates-formes carrées traditionnelles : « un positionnement difficile des pièces circulaires, des interférences lors des opérations de rotation et un contrôle insuffisant de la précision symétrique ».
Grâce au coefficient d’expansion thermique ultra‑faible (5‑9×10⁻⁶/℃), à la répartition uniforme des contraintes et à une excellente résistance aux vibrations (taux d’atténuation des vibrations ≥85 %) offerts par la pierre naturelle haute densité, elle fournit une référence stable sur toute la circonférence pour les pièces circulaires. Elle garantit une erreur de concentricité ≤0,002 mm et une précision d’inspection de la rondeur ≤0,001 mm, ce qui la rend adaptée aux applications telles que l’usinage des brides pour l’énergie éolienne, le contrôle de précision des roulements et l’assemblage de moules circulaires. Elle aide les entreprises à augmenter de 35 % le rendement de traitement des pièces circulaires et à améliorer de 50 % l’efficacité des contrôles.
Système de fonctions principales
1. Références exclusives aux pièces circulaires et adaptation à la rotation
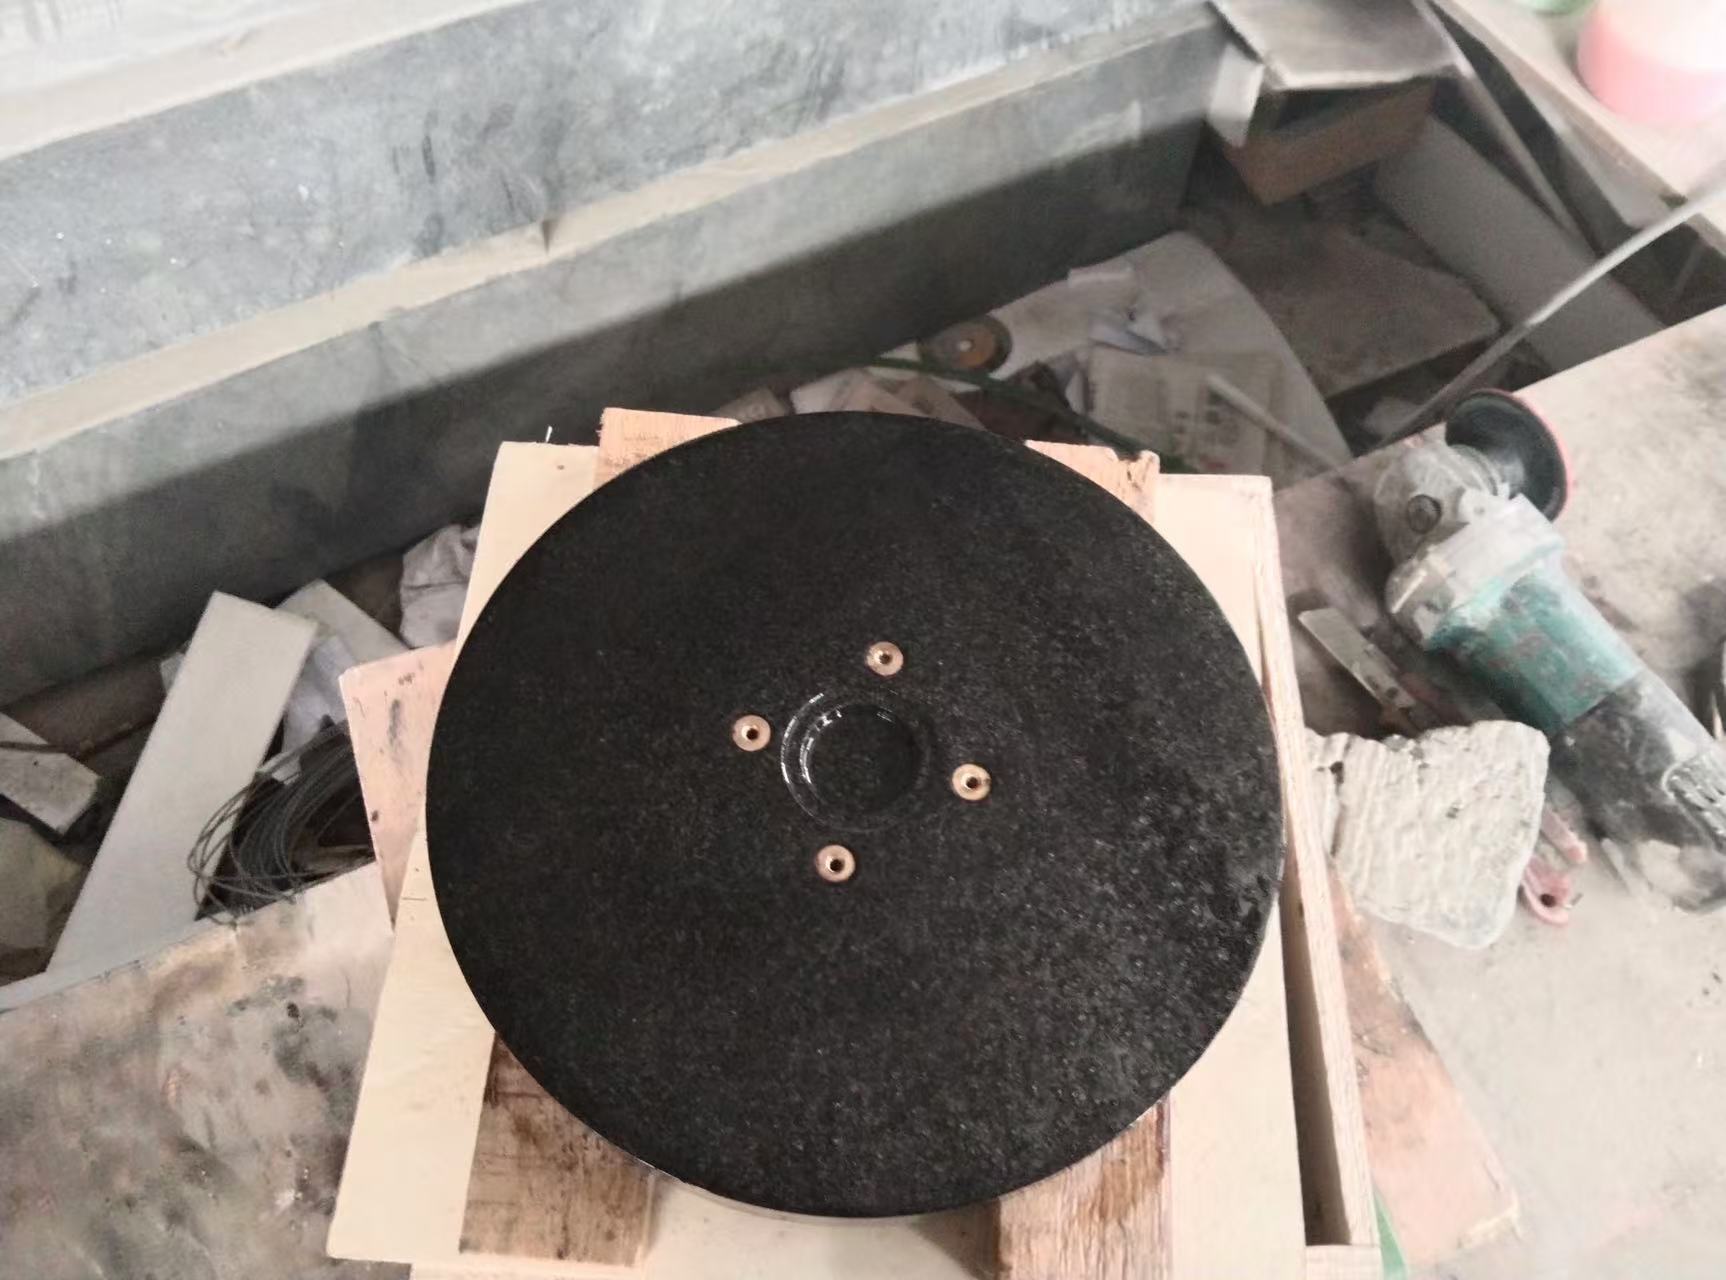
- Références de très haute précision symétrique : on sélectionne du granit haute densité (teneur en quartz ≥65 %, densité ≥2,7 g/cm³) ou du marbre de haute pureté (teneur en carbonate de calcium ≥98 %, densité ≥2,75 g/cm³). Grâce au procédé « tournage CNC – rectification de précision multi‑étapes – polissage à l’échelle nanométrique », la rondeur de la surface supérieure de la plateforme atteint ≤0,001 mm/1000 mm, la concentricité (entre le trou central et le cercle extérieur) est ≤0,002 mm, et la rugosité de surface est Ra≤0,01 μm. Elle offre ainsi une référence symétrique pour les pièces circulaires, évitant les « interférences aux angles » et les « déviations de référence » observées sur les plates-formes carrées lors du positionnement.
- Opérations sans obstruction à 360° : sa structure circulaire permet un usinage ou un contrôle rotatif complet de la pièce. Associée à une base de support rotative optionnelle, elle peut assurer une rotation continue de 0 à 10 tr/min, s’adaptant ainsi à des scénarios tels que le soudage intégral des brides, l’inspection complète des dents d’engrenages ou le meulage complet des moules circulaires. Plus besoin d’ajuster fréquemment la position des pièces, ce qui augmente l’efficacité opérationnelle de 40 %.
- Positionnement précis des pièces circulaires : un trou de positionnement (φ10‑φ50 mm, tolérance H6) est prévu au centre de la plateforme, où un goujon central peut être installé pour fixer les pièces circulaires (par exemple, des logements de roulements, des moyeux de roue). La surface supérieure peut être équipée de rainures en T annulaires (largeur de rainure 10‑30 mm, espacement entre rainures 50‑100 mm). En combinaison avec des plaques de pression, elle permet un serrage sûr de pièces circulaires de diamètres variés (200 mm‑2500 mm), avec une erreur de positionnement ≤0,003 mm.
2. Garantie d’un fonctionnement stable dans toutes les conditions de travail
- Contrôle uniforme de la déformation thermique : Le coefficient de dilatation thermique de la pierre naturelle est homogène, et les variations dimensionnelles sur toute la circonférence de la structure circulaire après chauffage sont régulières (pour une plateforme d’un diamètre de 1 m, la variation du diamètre est ≤0,0008 mm lorsque la température varie de 10 °C). Cela évite l’« inclinaison du repère » due au chauffage local des plateformes carrées et assure une concentricité stable lors de l’usinage de pièces de forme circulaire (dans une tolérance dimensionnelle de ±0,002 mm).
- Isolation efficace des vibrations : Le coefficient d’amortissement interne de la pierre est 4 à 6 fois supérieur à celui de la fonte, ce qui permet d’absorber les vibrations de haute fréquence (50–3000 Hz) générées lors de l’usinage rotatif de pièces circulaires (par exemple, tournage, polissage à la meule). L’amplitude des vibrations est réduite de 0,015 mm (sur des plateformes métalliques) à 0,003 mm. Des patins annulaires amortisseurs (efficacité d’amortissement ≥90 %) sont installés au bas de la plateforme afin d’isoler davantage les vibrations provenant du sol de l’atelier, limitant ainsi l’impact des vibrations sur la rondeur et la cylindricité des pièces circulaires.
- Résistance à la corrosion et durabilité à l’usure : La surface bénéficie d’un traitement « phosphatation + revêtement nano-céramique » (épaisseur du revêtement 5 à 10 μm), qui résiste aux réactifs industriels tels que les fluides de coupe, les émulsions et les inhibiteurs de rouille, sans les problèmes de rouille ni d’oxydation propres aux plateformes métalliques. La résistance à l’usure de la surface supérieure est 2,5 fois supérieure à celle des plateformes métalliques. Après une utilisation prolongée (≥ 100 000 frottements rotatifs sur des pièces usinées), l’usure de la surface reste inférieure ou égale à 0,001 mm, ce qui élimine le besoin de rectification fréquente et prolonge le cycle de maintenance à plus de 2 ans.
3. Intégration et adaptation multi-scénarios
- Collaboration entre l’usinage et l’inspection : Sans remplacer la plateforme, celle-ci peut être adaptée aussi bien à l’usinage de pièces circulaires (par exemple, perçage de brides, hobbing d’engrenages) qu’à l’inspection de précision (par exemple, calibrage de la rondeur et de la concentricité). Des graduations angulaires (précision ±0,1°) peuvent être gravées au laser sur la surface supérieure de la plateforme. Associée à un instrument de mesure de la rondeur et à un comparateur, l’inspection peut être réalisée, réduisant ainsi les écarts de précision dus au transfert des pièces.
- Intégration de fonctions auxiliaires : Des canaux annulaires d’eau de refroidissement (diamètre des trous 8 à 15 mm) peuvent être usinés sur le côté de la plateforme afin de répondre aux besoins de dissipation thermique lors de l’usinage de pièces circulaires. Le trou central de positionnement peut être équipé d’une interface d’aspiration sous vide (degré de vide ≤ -95 kPa) pour fixer des pièces circulaires à paroi mince (par exemple, des têtes en acier inoxydable), évitant ainsi les déformations dues à la pression de serrage.
- Adaptation au docking des équipements : Des trous de fixation pour équipements (répartis uniformément sur la circonférence, tolérance de position des trous ±0,005 mm) sont prévus, permettant un dockage direct avec des machines telles que tours, rectifieuses et tables tournantes, afin d’obtenir une intégration « plateforme – équipement » optimisée. Cela réduit les erreurs de référencement liées aux connecteurs intermédiaires et raccourcit le temps d’installation et de mise en service de 60 %.
Composition principale du système
| Catégorie de composants |
Paramètres et configuration du noyau |
| Plateforme circulaire (granit) |
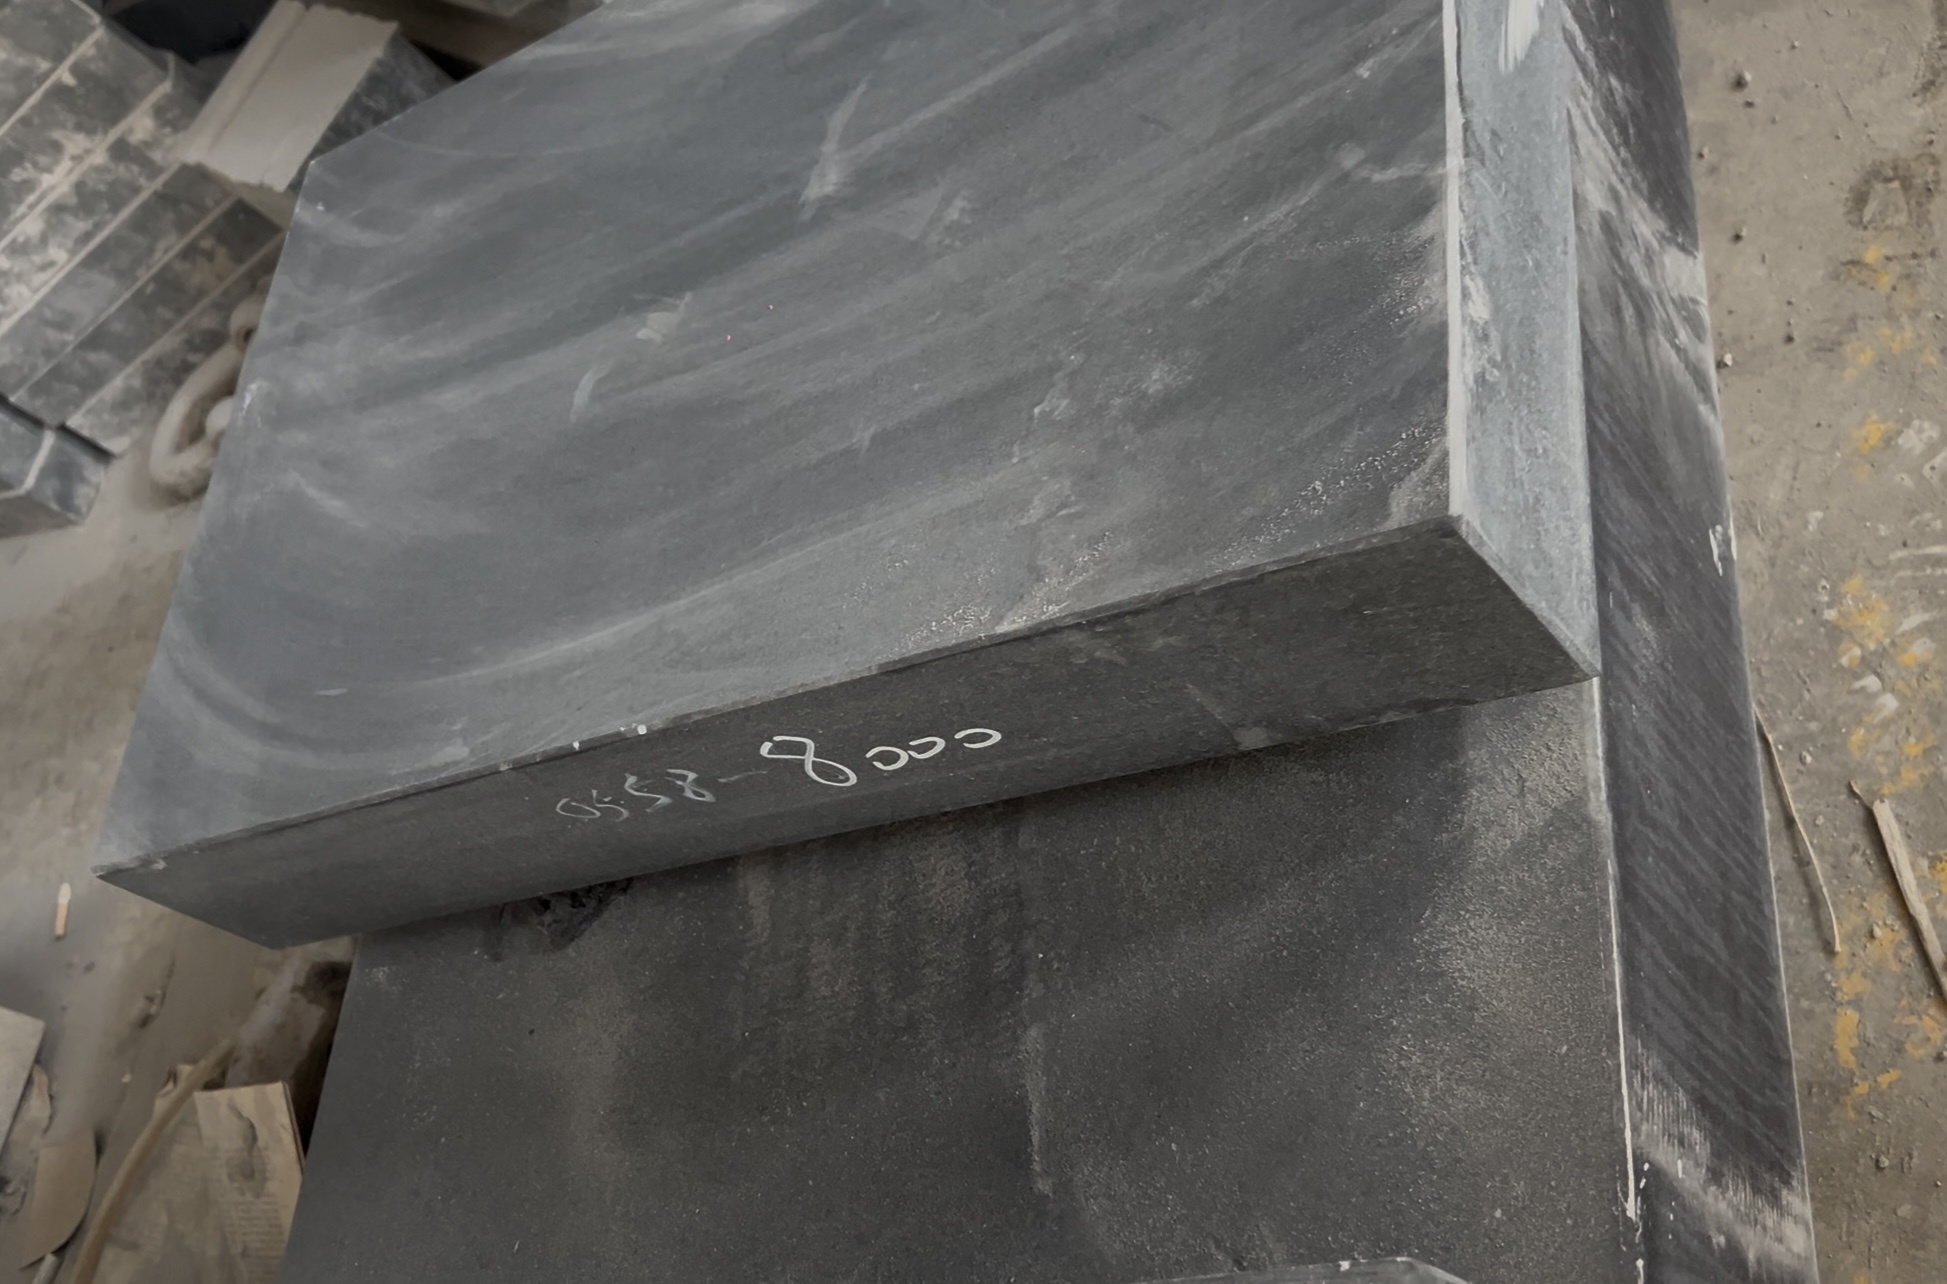
Matériau : Granit vert de Jinan à haute densité (absorption d’eau ≤ 0,05 %, impuretés ≤ 0,1 %) ; Précision : Rondeur ≤ 0,001 mm/1000 mm, Concentricité ≤ 0,002 mm, Ra de surface ≤ 0,01 μm ; Dimensions : Diamètre 300 mm à 3000 mm, Épaisseur 80 mm à 300 mm ; Structure : Trou central de positionnement (φ10–φ50 mm), Rainures en T annulaires (1 à 5, largeur des rainures 10 à 30 mm), Graduations angulaires (±0,1°) |
| 2024-07-03T17:08:21+08:00 |
Matériau : Marbre noir/beige de haute pureté (teneur en carbonate de calcium ≥ 98 %) ; Précision : Rondeur ≤ 0,002 mm/1000 mm, Concentricité ≤ 0,003 mm, Ra de surface ≤ 0,02 μm ; Dimensions : Diamètre 300 mm à 2000 mm, Épaisseur 80 mm à 200 mm ; Scénarios d’application : Inspection à faible charge (par exemple, contrôle de la rondeur des roulements), Assemblage de précision |
| *Construction du ressort de support de secours |
Patins annulaires amortisseurs de chocs (efficacité d’amortissement ≥ 90 %) ; Goupilles de centrage centrales (φ10–φ50 mm, tolérance h6) ; Bases de support rotatives (vitesse de rotation 0–10 tr/min, charge maximale ≤ 5 tonnes) ; Dispositifs d’aspiration sous vide ; Connecteurs annulaires pour canaux d’eau de refroidissement |
Cas d’application typiques dans l’industrie
- Usinage des brides d’éolienne : Utilisé par une entreprise de l’industrie lourde pour le perçage de brides d’éoliennes de 3 MW (diamètre 2,5 m) —— Une plateforme circulaire en granit (diamètre 3 000 mm) est adoptée. Les rainures en T annulaires permettent un serrage sur toute la circonférence de la bride, avec une erreur de concentricité ≤ 0,002 mm. L’erreur de positionnement lors du perçage est réduite de ±0,02 mm à ±0,005 mm, le taux de conformité des assemblages de brides augmente de 35 % et l’efficacité d’usinage s’accroît de 40 %.
- Contrôle de la rondeur des roulements : Utilisé par une entreprise spécialisée dans les roulements pour vérifier la rondeur des bagues intérieures de précision (diamètre 50–200 mm) —— Une plateforme circulaire en marbre (diamètre 800 mm) est choisie et associée à un instrument de mesure de la rondeur. L’erreur de répétabilité du contrôle est réduite de ±0,002 mm à ±0,0008 mm, l’efficacité du contrôle passe de 20 pièces/heure à 35 pièces/heure, et le taux de retravail lié au contrôle diminue.
- Assemblage de moule circulaire : Utilisé par une entreprise spécialisée dans la fabrication de moules pour assembler des moules de moyeux de roues automobiles (diamètre 1,2 m) —— Une plateforme circulaire en granit (diamètre 1500 mm) est employée. La base de support rotative à 360° permet un assemblage complet sur toute la circonférence du moule. La planéité de la plateforme est ≤0,002 mm/1000 mm, l’écart d’assemblage entre les pièces du moule est réduit de 0,01 mm à 0,003 mm, et la durée de vie du moule est doublée.
Avantages concurrentiels clés
- Forte adaptabilité aux pièces de travail circulaires : La structure circulaire exclusive évite les interférences aux angles propres aux plateformes carrées, et le fonctionnement à 360° est compatible avec l’usinage et l’inspection sur toute la circonférence des pièces circulaires. La précision de positionnement est supérieure de 50 % à celle des plateformes carrées, ce qui la rend particulièrement adaptée aux pièces symétriques telles que les brides, les roulements et les moules circulaires.
- Haute précision symétrique garantie : La rondeur et la concentricité atteignent tous deux l’échelle nanométrique (précision de grade 00), bien au-delà de celles des plateformes circulaires métalliques (précision de grade 0). Il s’agit de la seule solution de référence pour les pièces circulaires de haute précision (précision d’usinage ≤0,005 mm), répondant aux exigences des secteurs haut de gamme tels que l’aéronautique et l’énergie éolienne.
- Excellente stabilité à long terme : Après un traitement d’affinage naturel de 24 à 36 mois, plus de 99,5 % des contraintes internes sont éliminées. La répartition des contraintes dans la structure circulaire est uniforme, et la période de conservation de la précision s’étend de 5 à 8 ans (contre seulement 2 à 3 ans pour les plateformes métalliques). Cela réduit les temps d’arrêt liés aux étalonnages fréquents et permet aux entreprises d’économiser plus de 200 heures de coûts d’exploitation et de maintenance chaque année.
- Coût global réduit : Bien que le coût d’acquisition initial soit supérieur de 20 % à 30 % à celui des plateformes circulaires métalliques, il n’y a pas de frais d’entretien liés à la prévention de la corrosion ni au retraitement de la surface, et la durée de vie utile est doublée. Le coût sur l’ensemble du cycle de vie est ainsi inférieur de plus de 50 % à celui des plateformes métalliques.
Services de personnalisation multidimensionnels
- Personnalisation de la taille et de la structure :
- Personnalisation du diamètre : De 300 mm à 5000 mm (les diamètres extra-larges peuvent être assemblés, avec une erreur de rondeur ≤0,003 mm au niveau du joint d’assemblage), épaisseur de 80 mm à 500 mm (ajustable selon les besoins de charge) ;
- Personnalisation de la structure : Spécifications des trous centraux de positionnement (φ10-φ100 mm), nombre de rainures en T annulaires (1 à 10) et leur espacement (30 à 200 mm), précision des graduations angulaires (±0,05° à ±0,2°).
- Personnalisation de la précision et des fonctions :
- Niveau de précision : Grade 00 (rondeur ≤0,001 mm/m) pour l’usinage des brides destinées à l’énergie éolienne et l’inspection des roulements ; Grade 0 (≤0,002 mm/m) pour l’usinage classique des pièces circulaires.
- Amélioration des fonctionnalités : Polissage de surface à l’échelle nanométrique (Ra ≤0,008 μm), traitement antistatique (résistance de surface 10⁶–10⁹ Ω), intégration d’un système d’aspiration sous vide et de canaux annulaires de refroidissement afin de s’adapter à des situations spécifiques.
- Cette épissure fil à fil est largement utilisée pour les connexions droites, ramifiées et terminales.
- Installation et mise en service : étalonnage horizontal sur site (précision ≤0,001 mm/m), débogage collaboratif des bases de support rotatives et des plateformes afin d’assurer que la précision de rotation respecte les normes ;
- Garantie après-vente : garantie gratuite de 3 ans, étalonnage et maintenance de précision à vie, programmes personnalisables « inspection semestrielle + maintenance approfondie biannuelle » ;
- Services d’accompagnement : personnalisation simultanée d’accessoires spéciaux pour pièces de travail circulaires et d’outils auxiliaires d’inspection, offrant une solution clé en main « plateforme + accessoires + inspection ».