
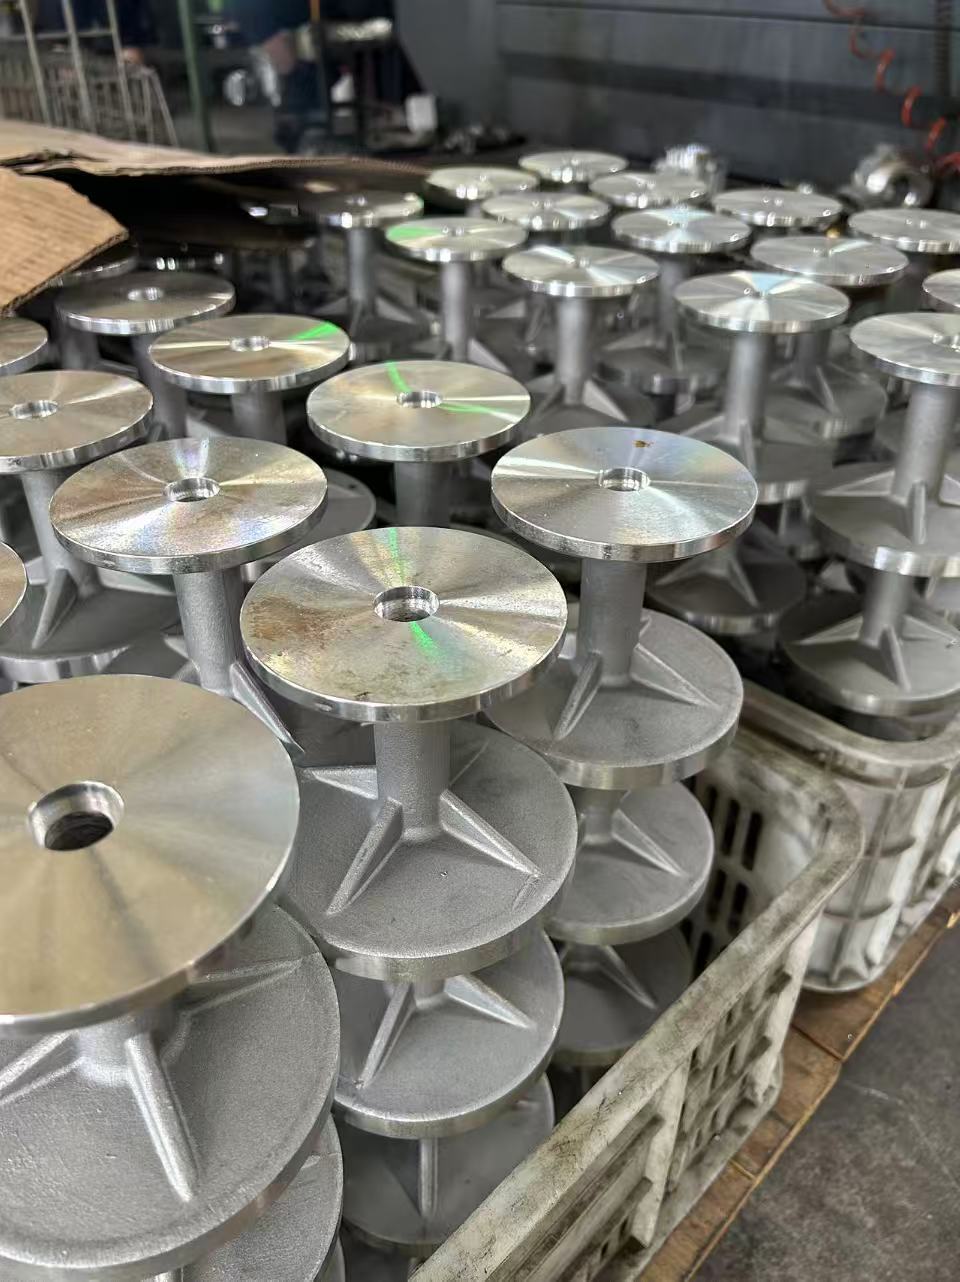
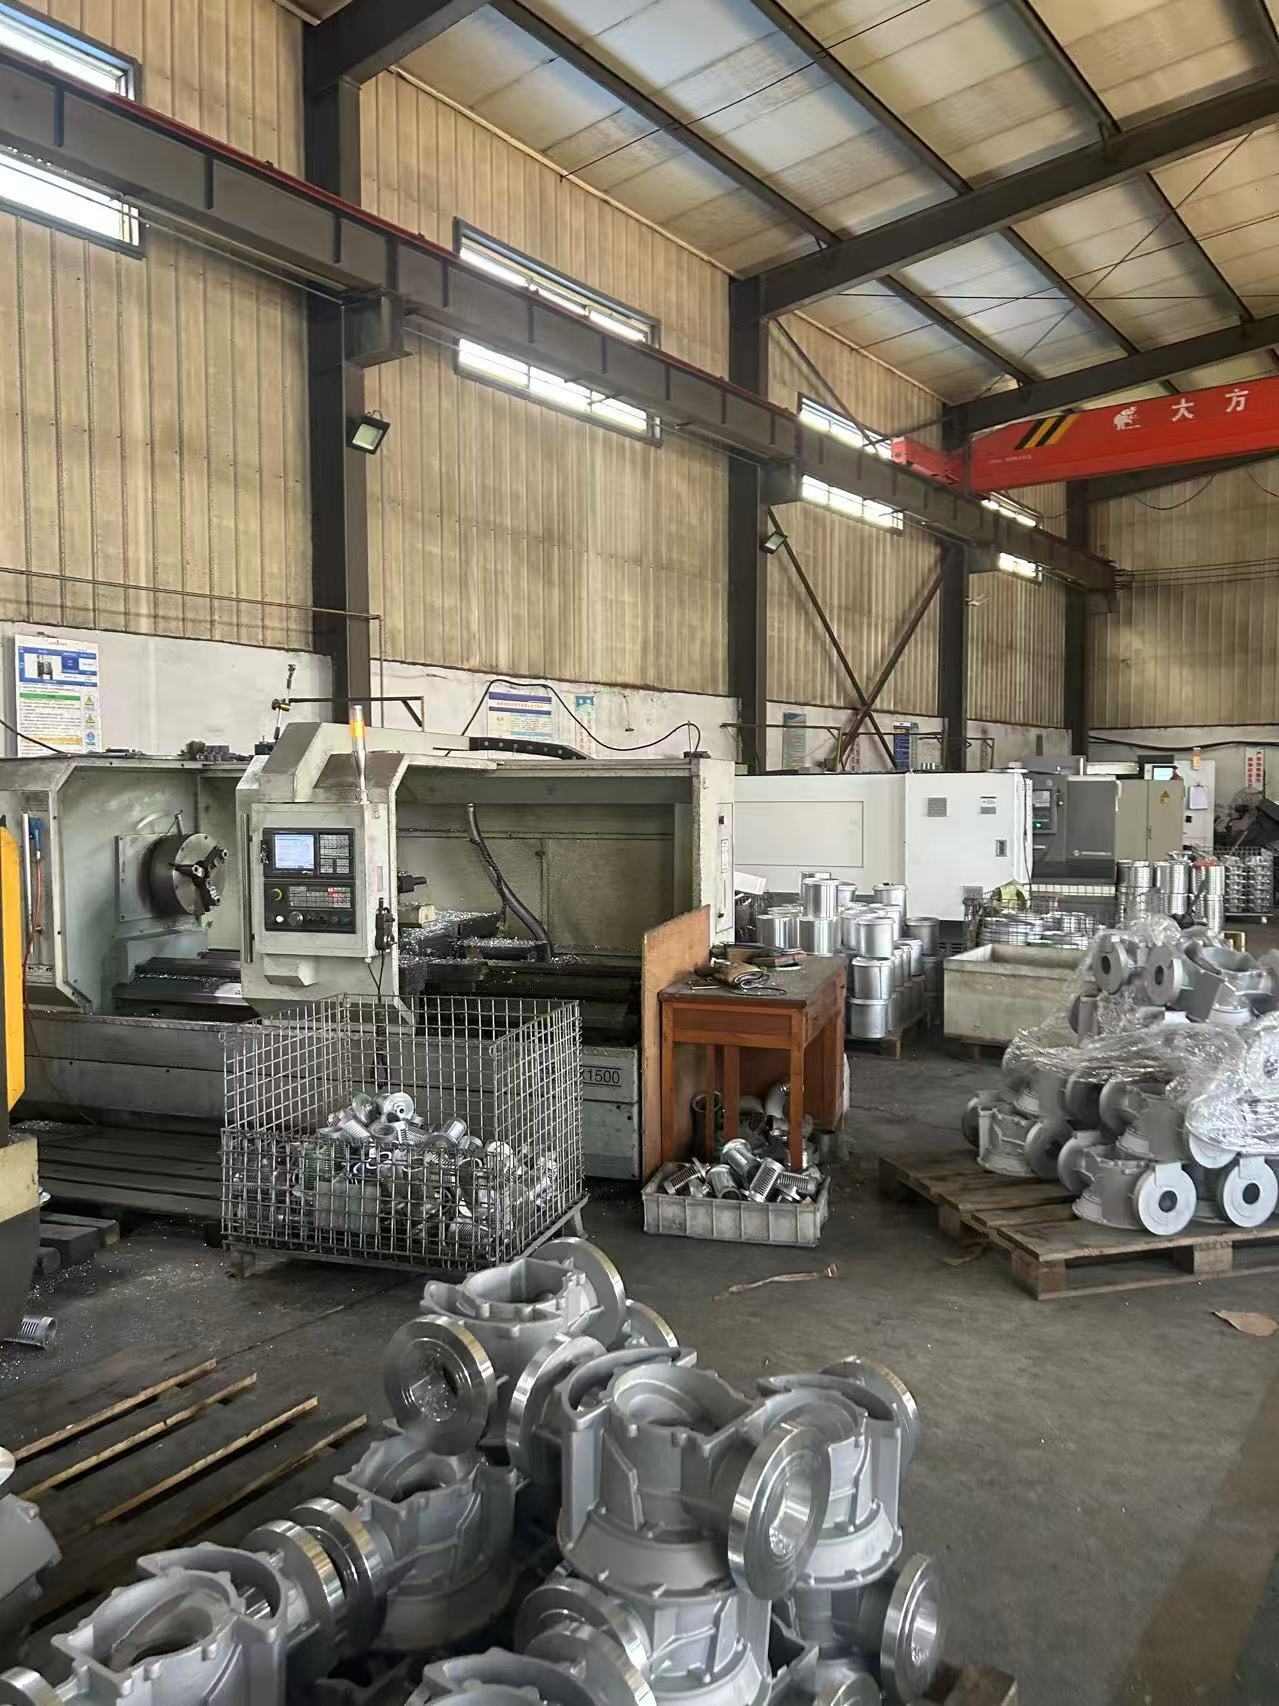
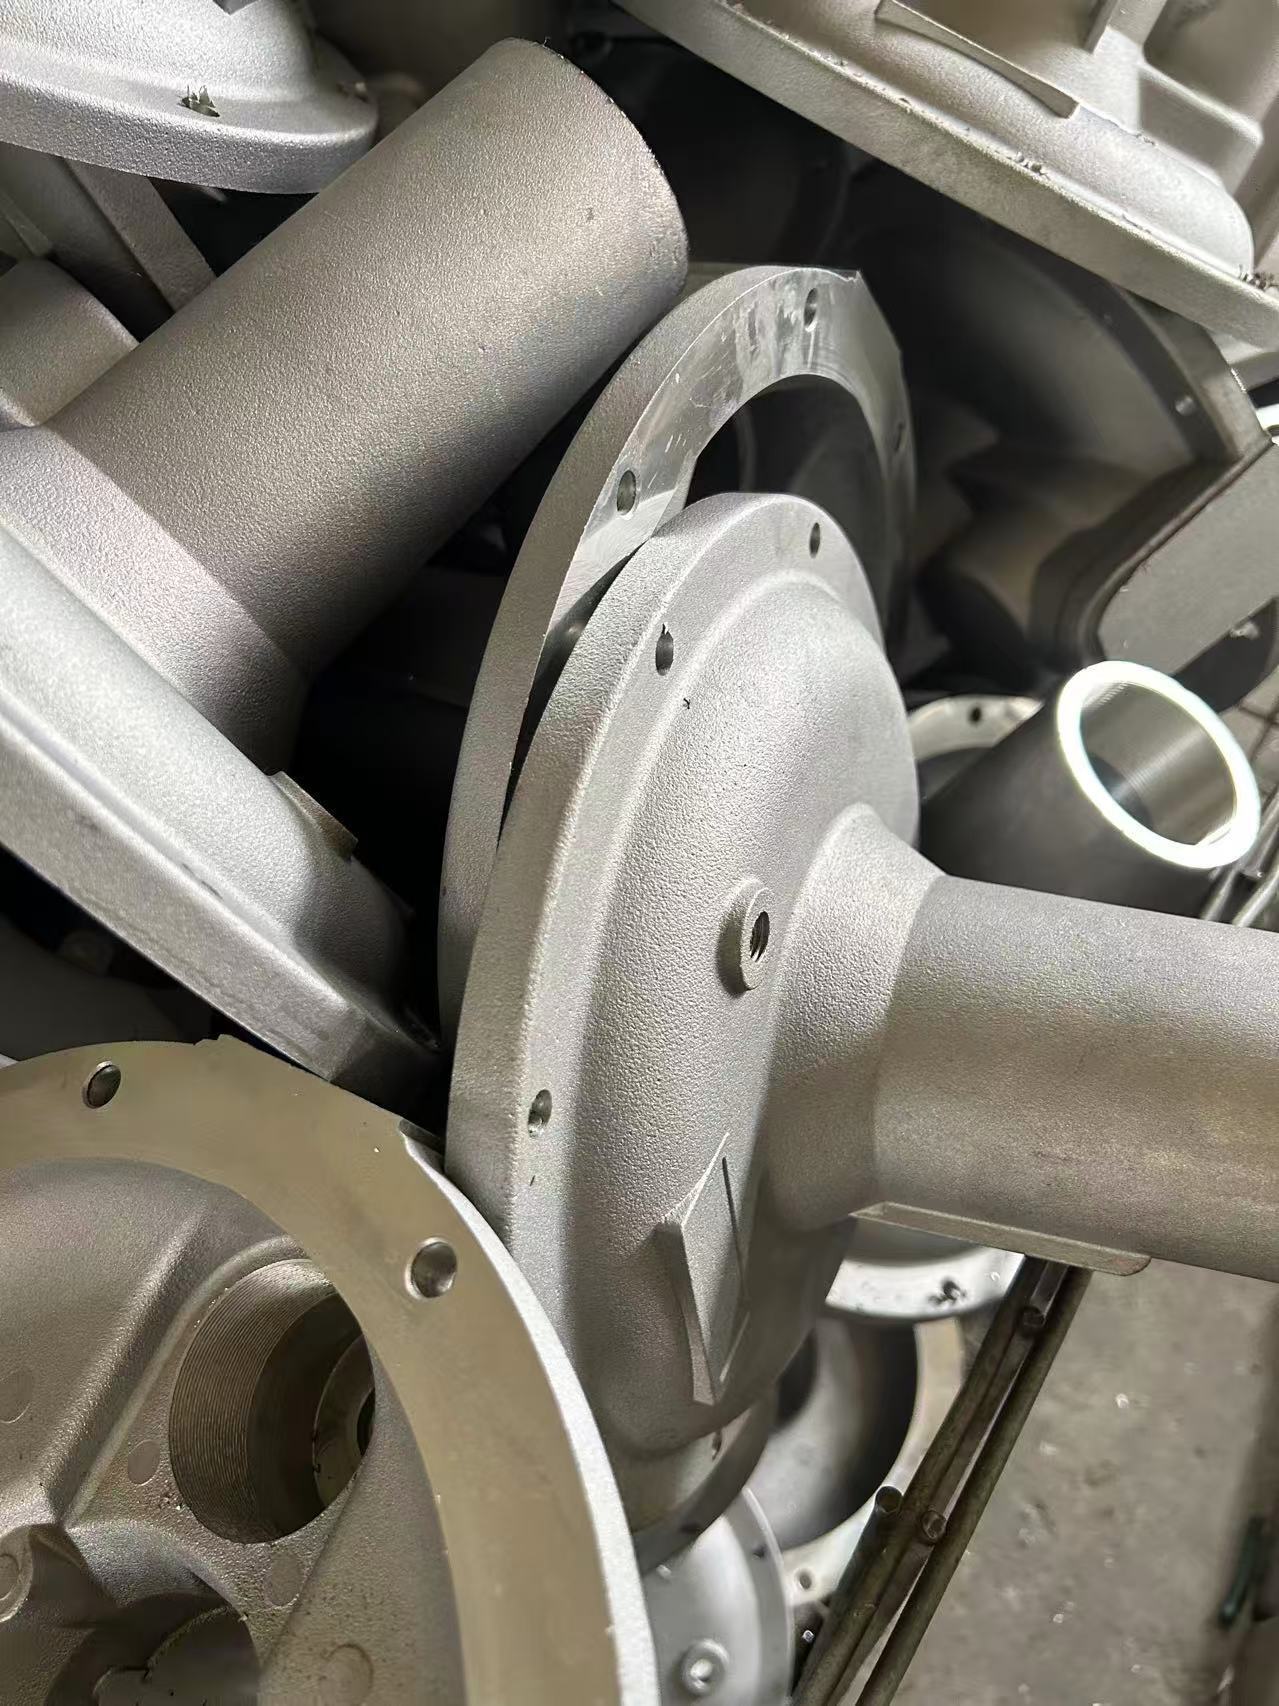
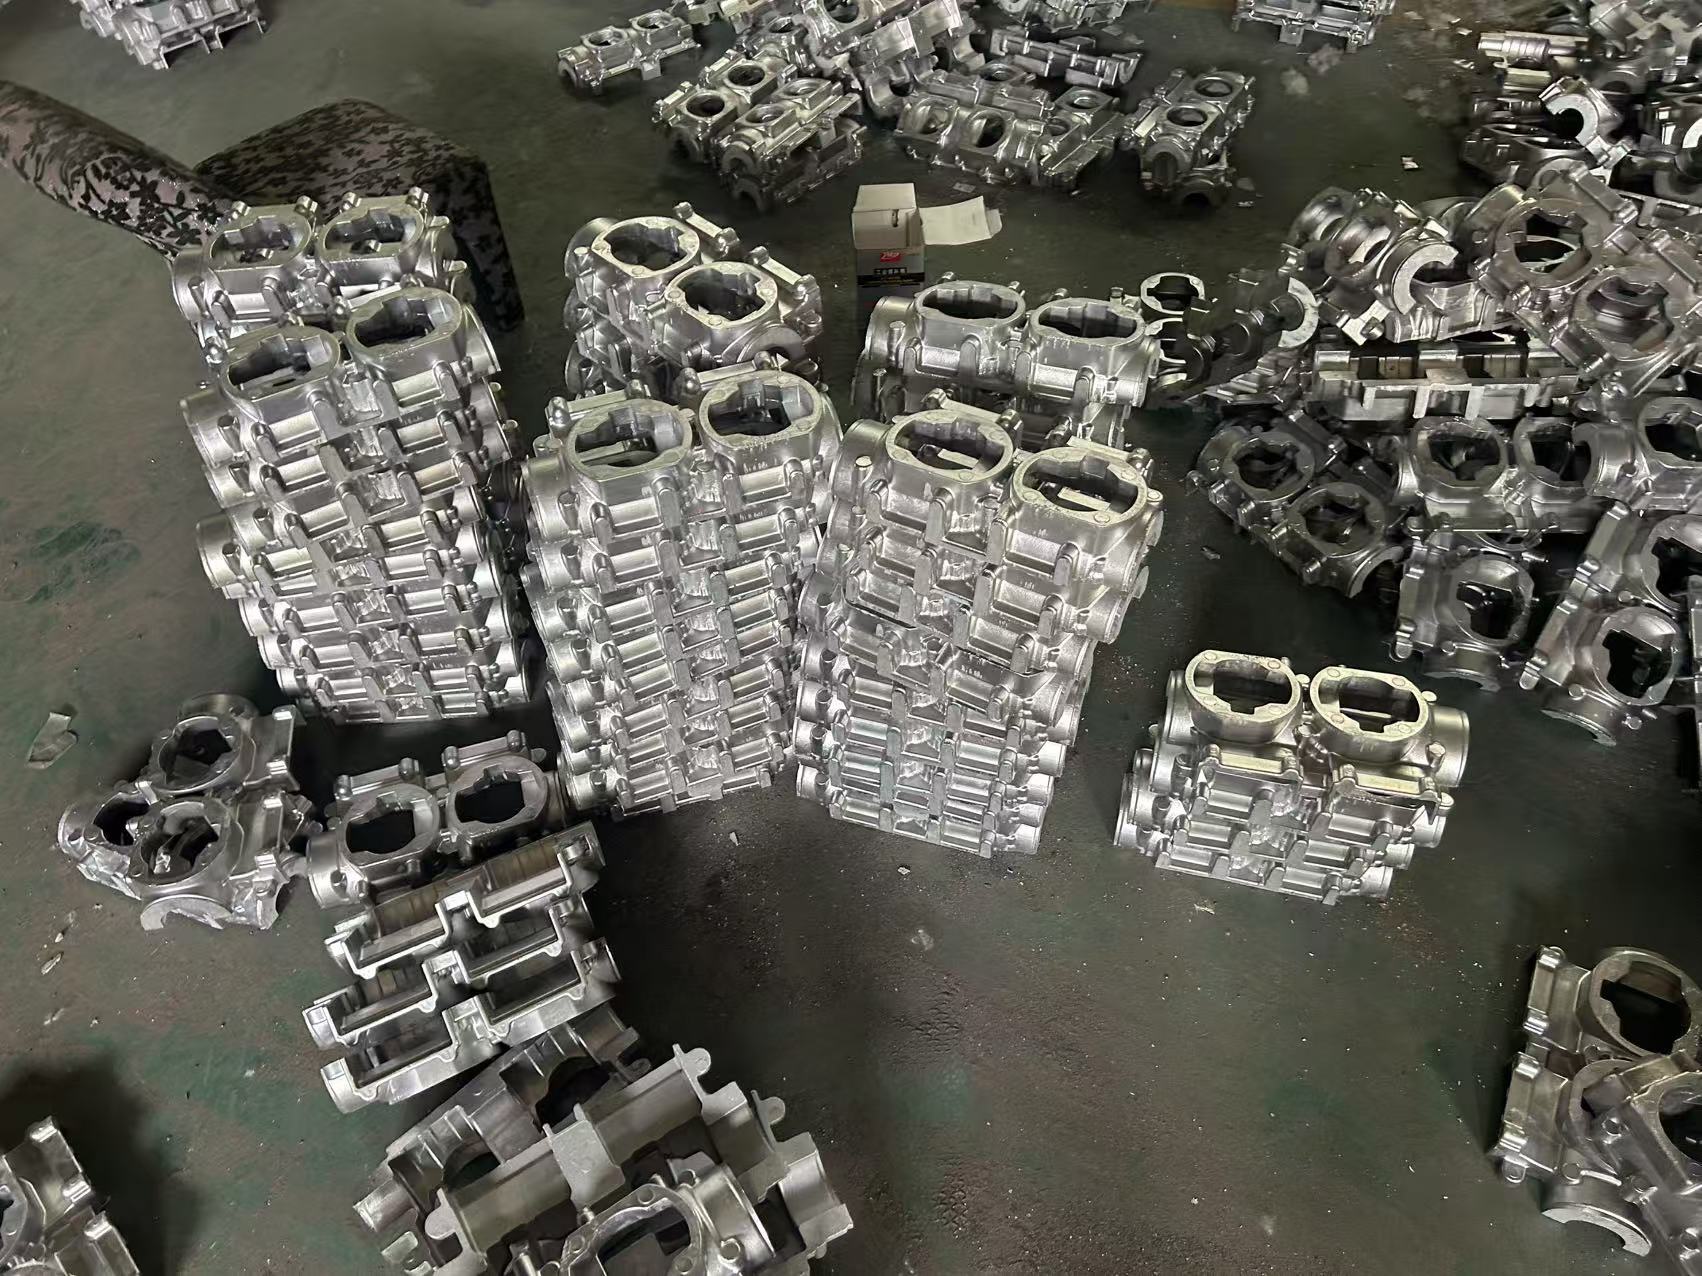
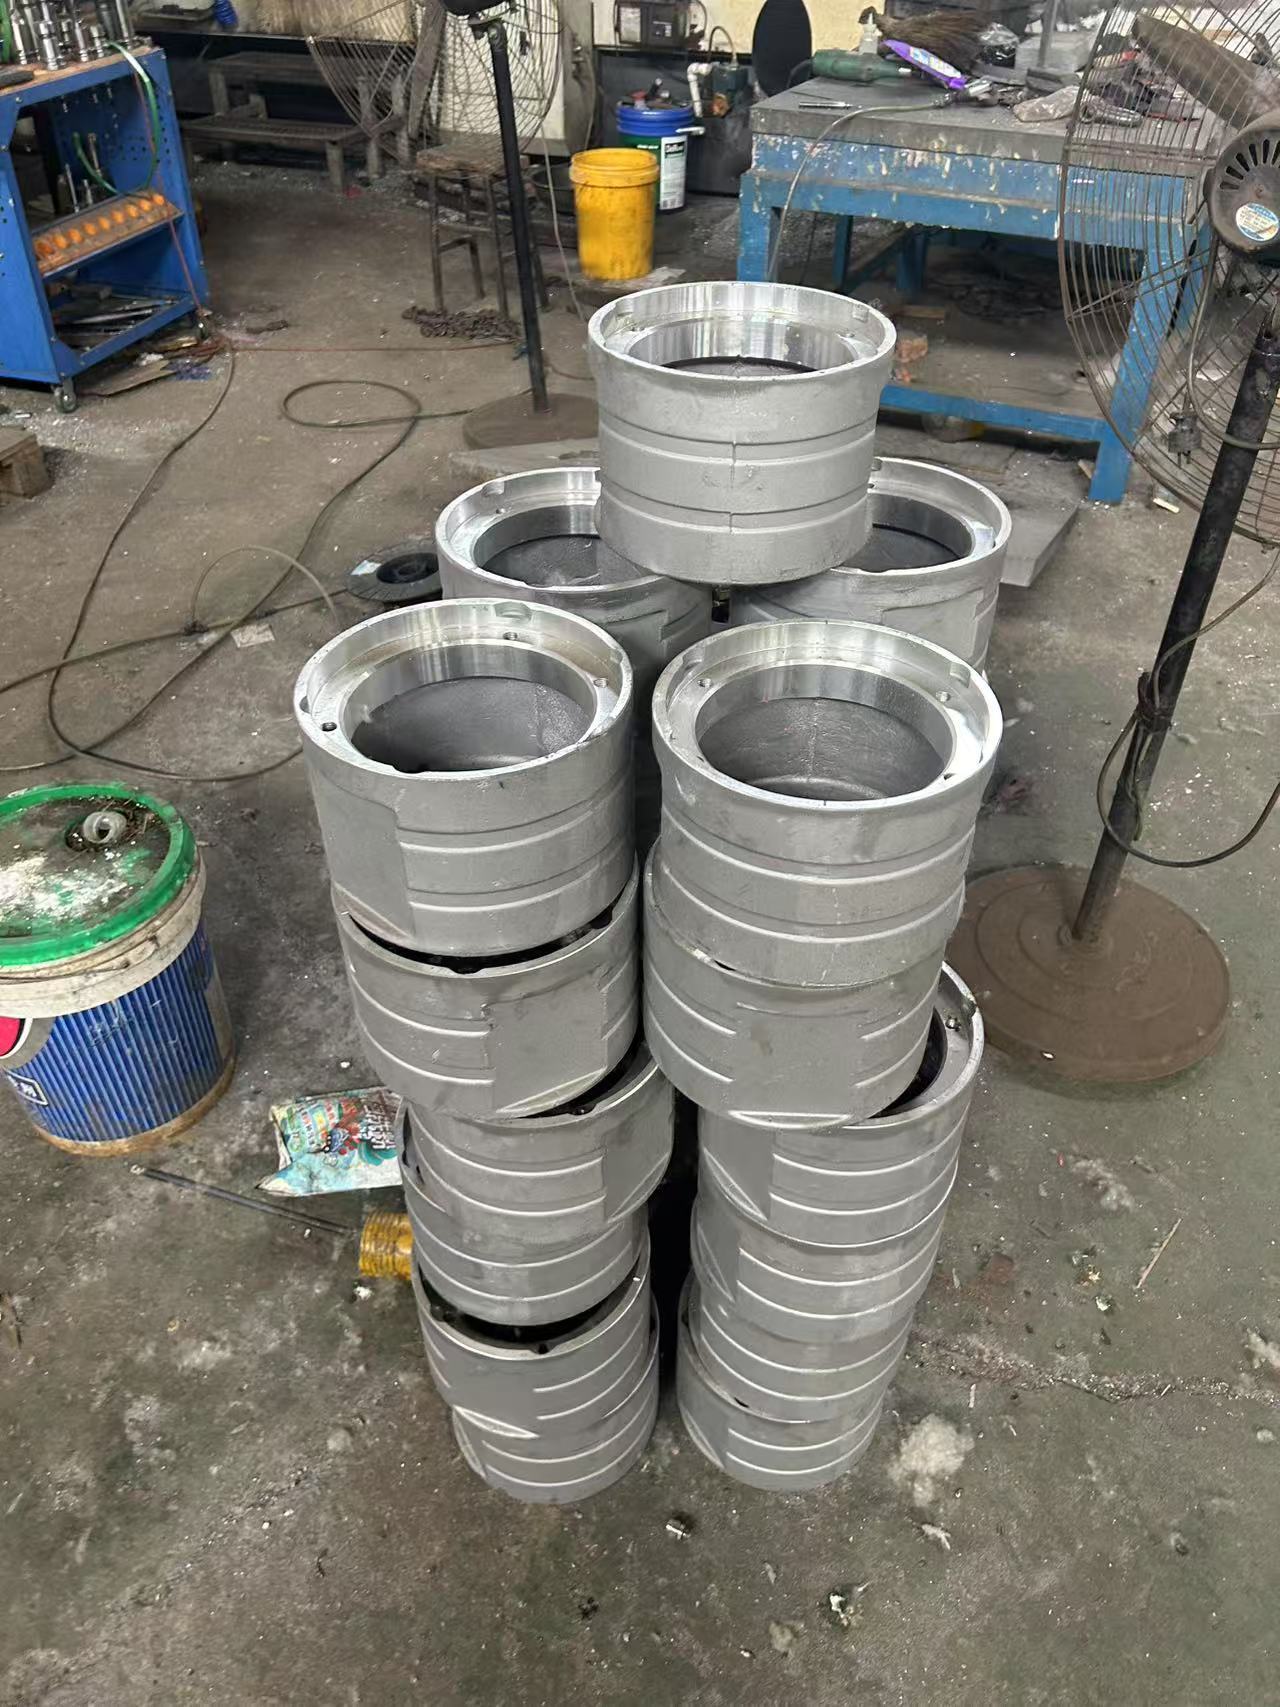
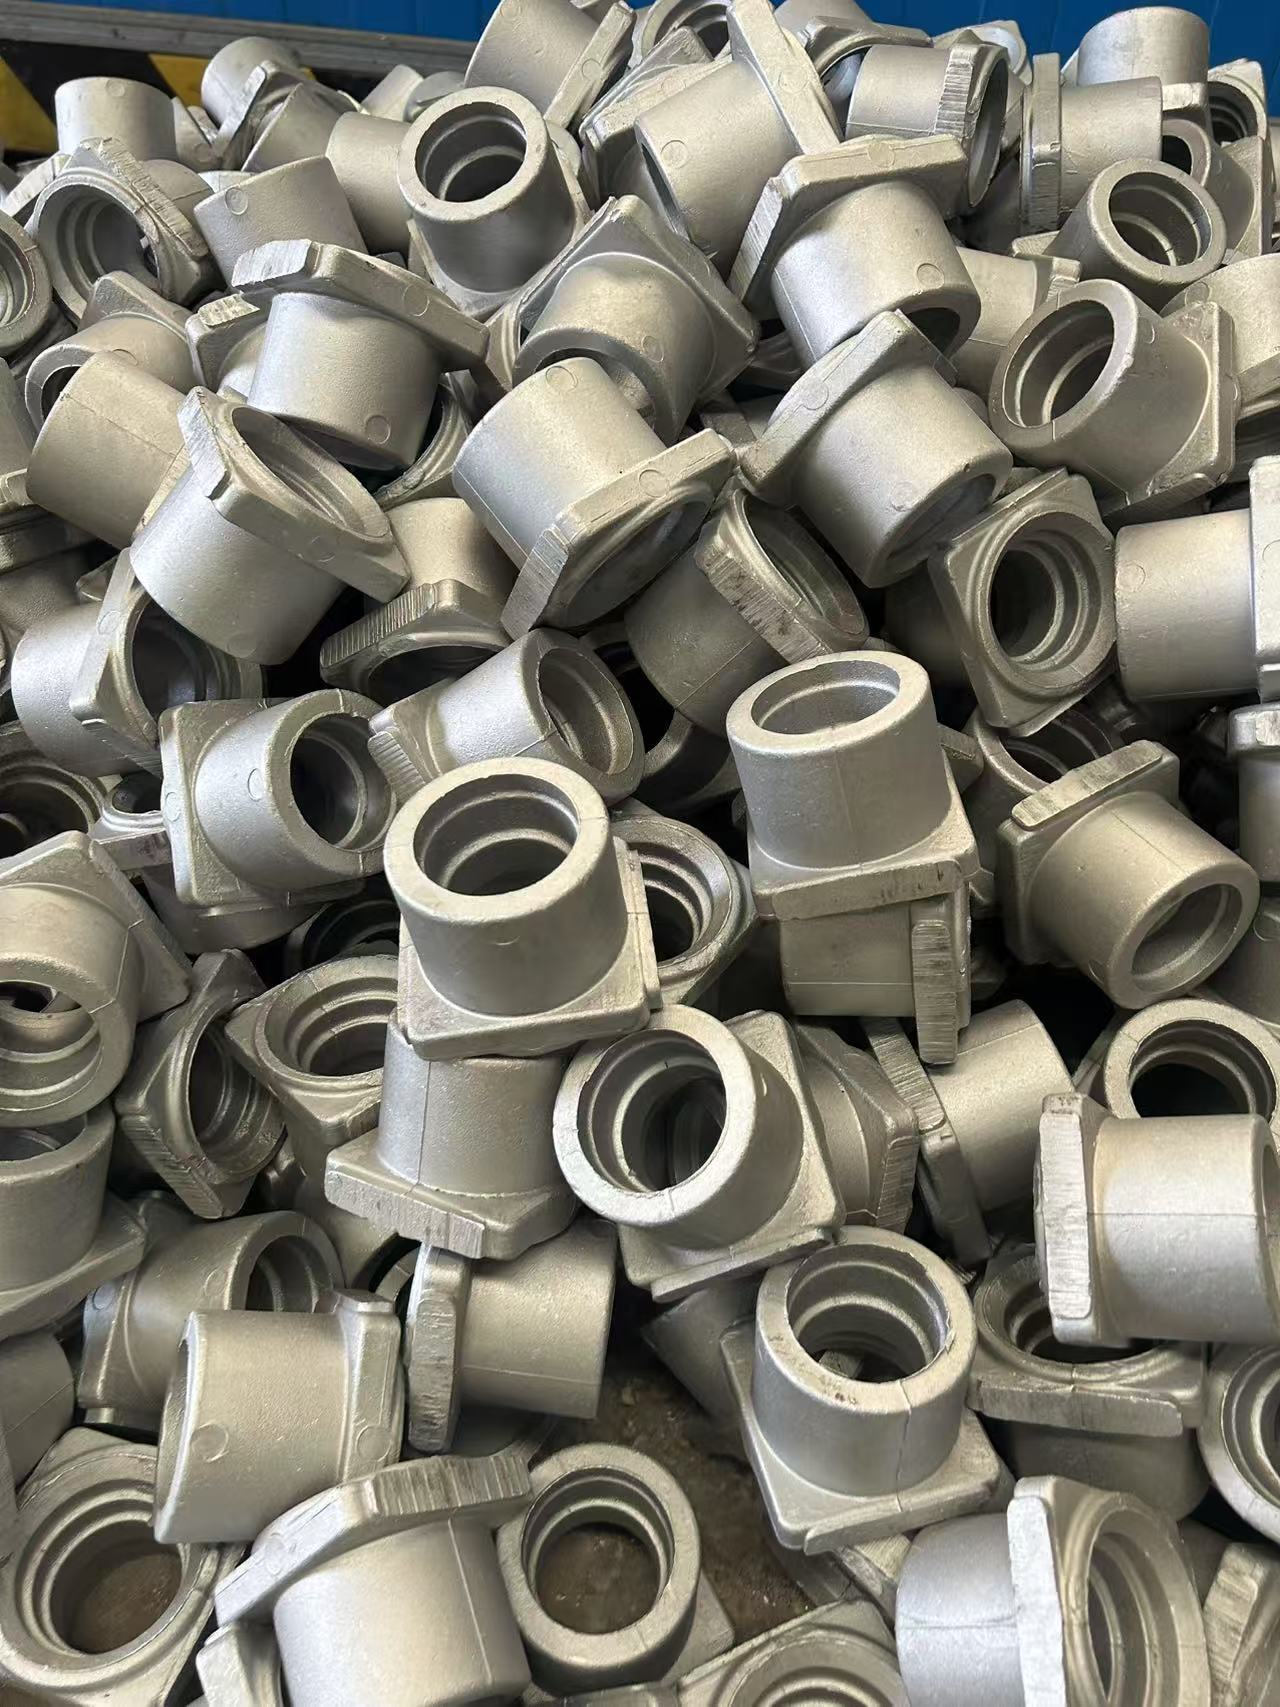
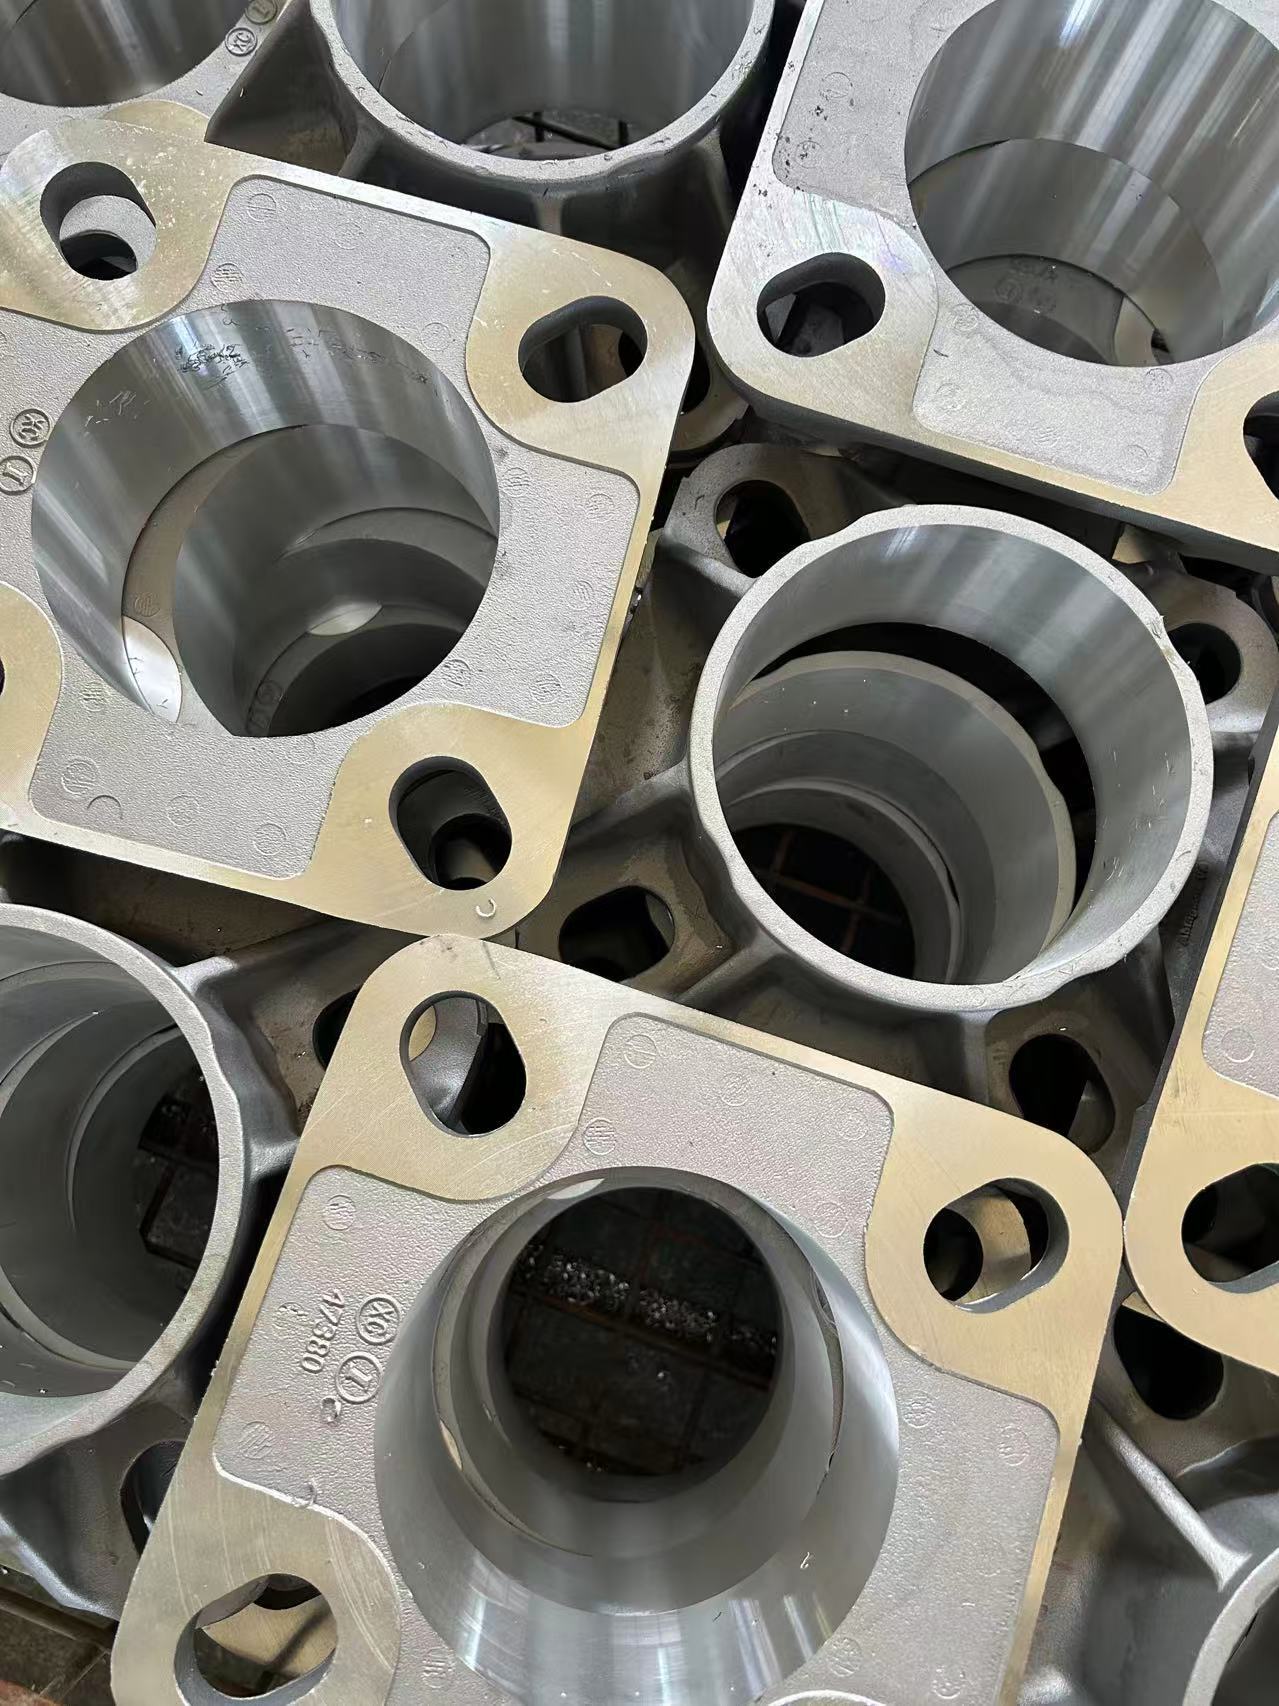
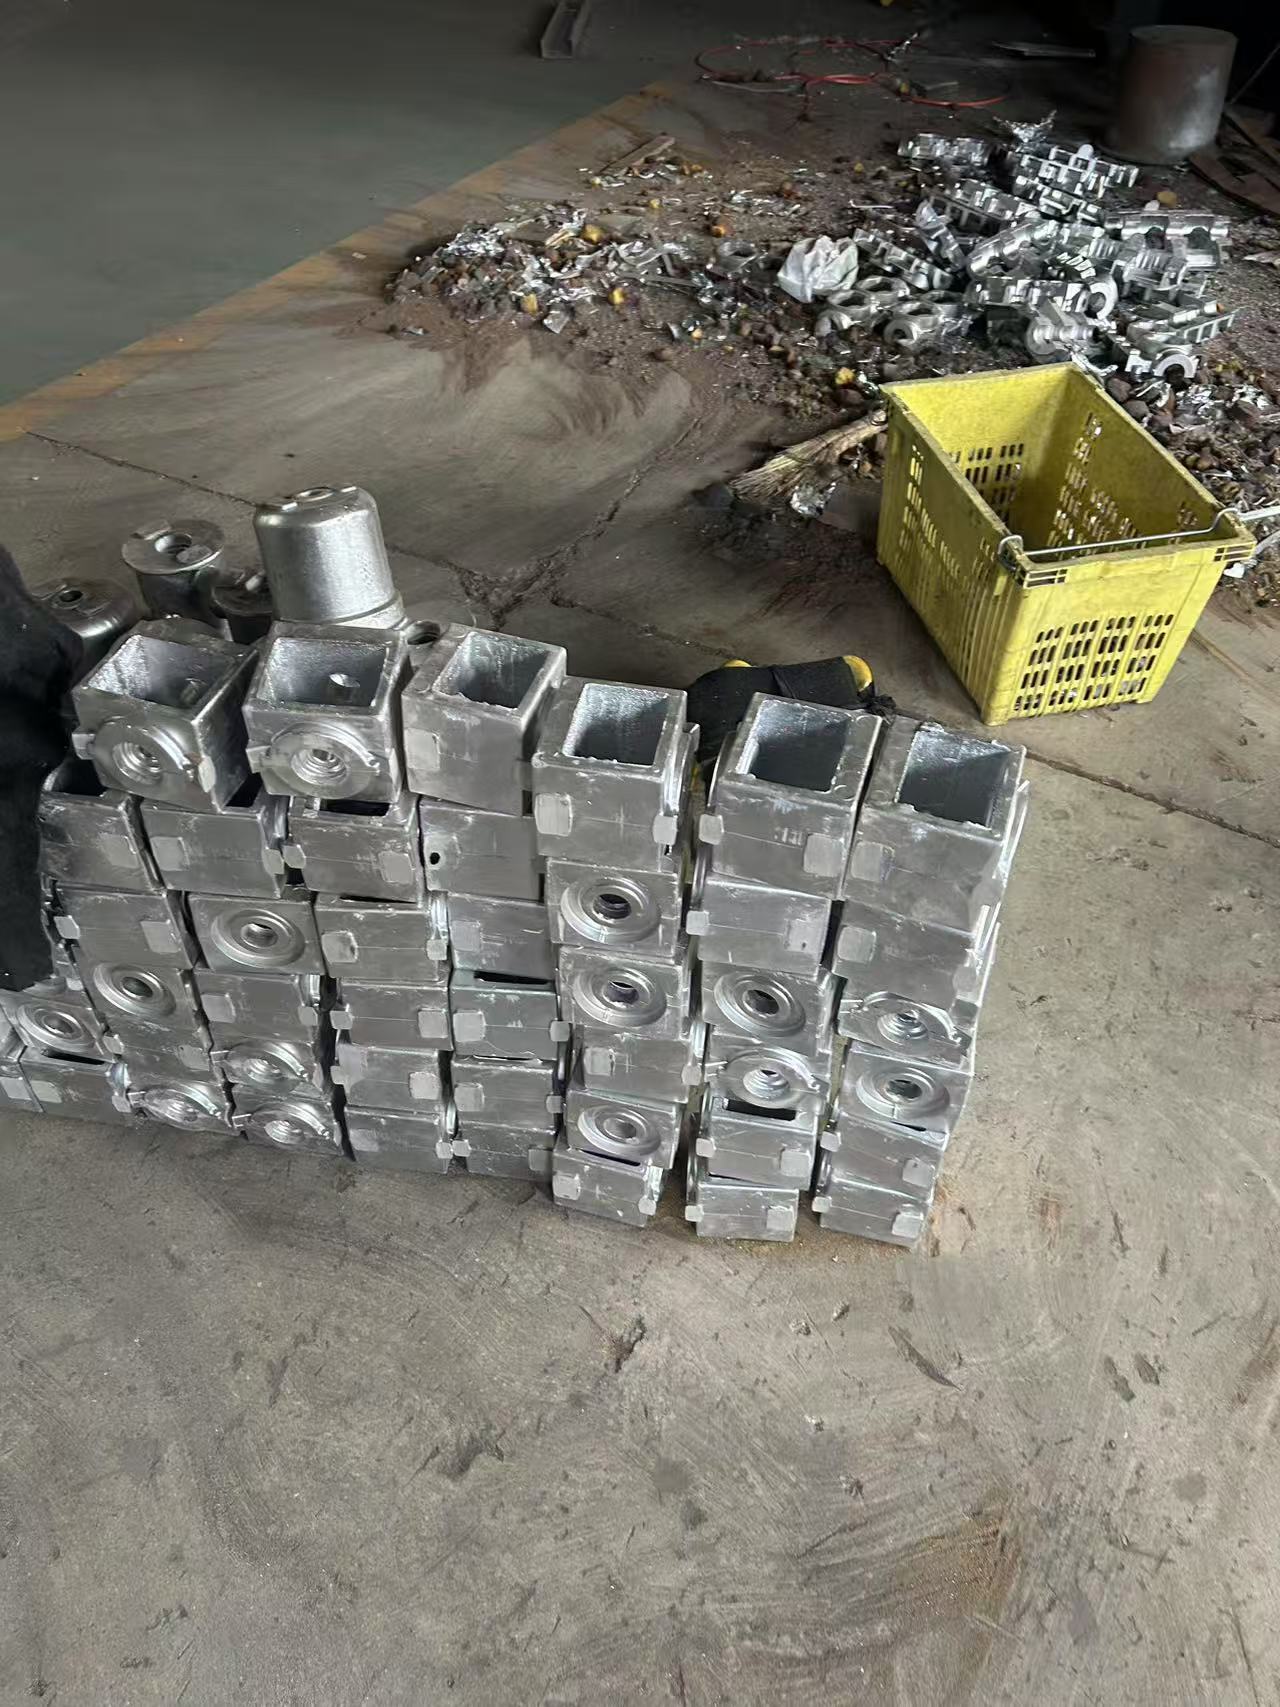
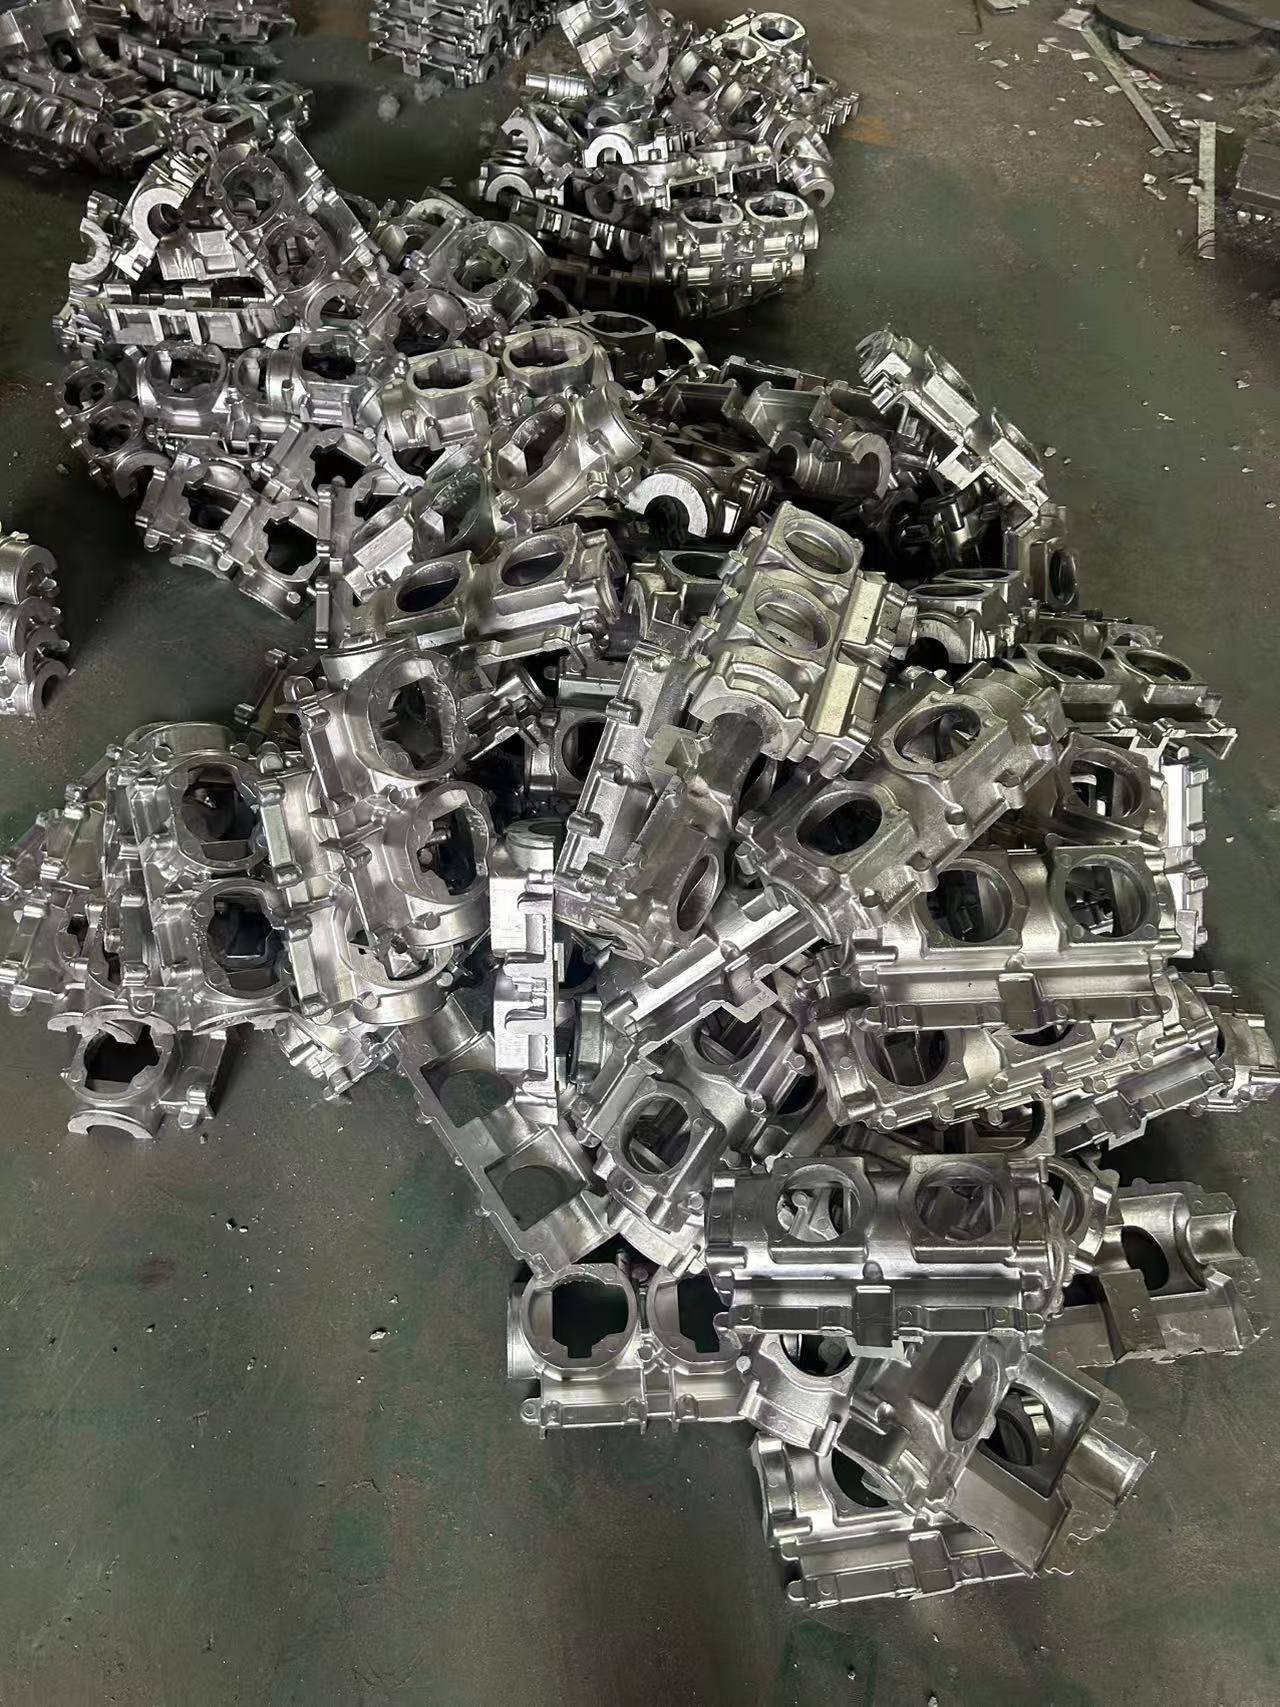
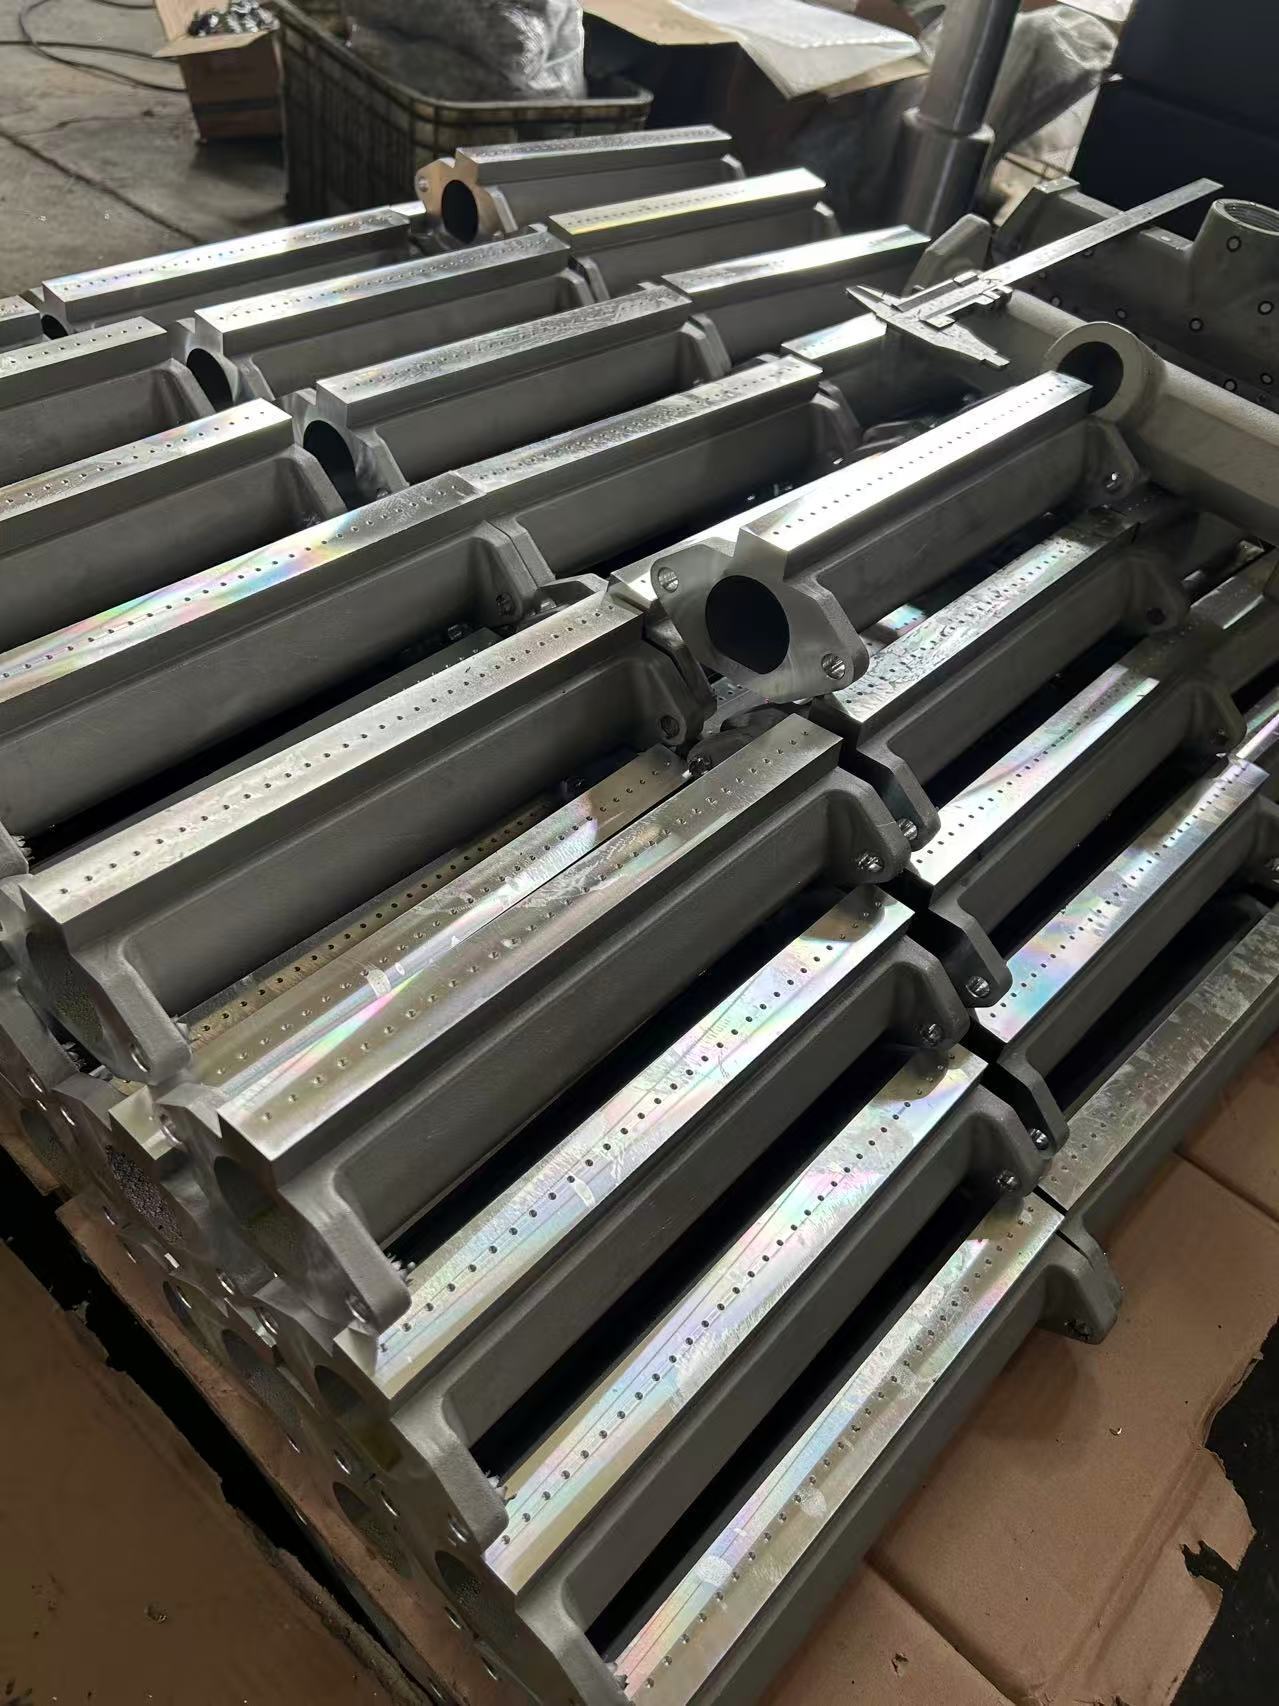
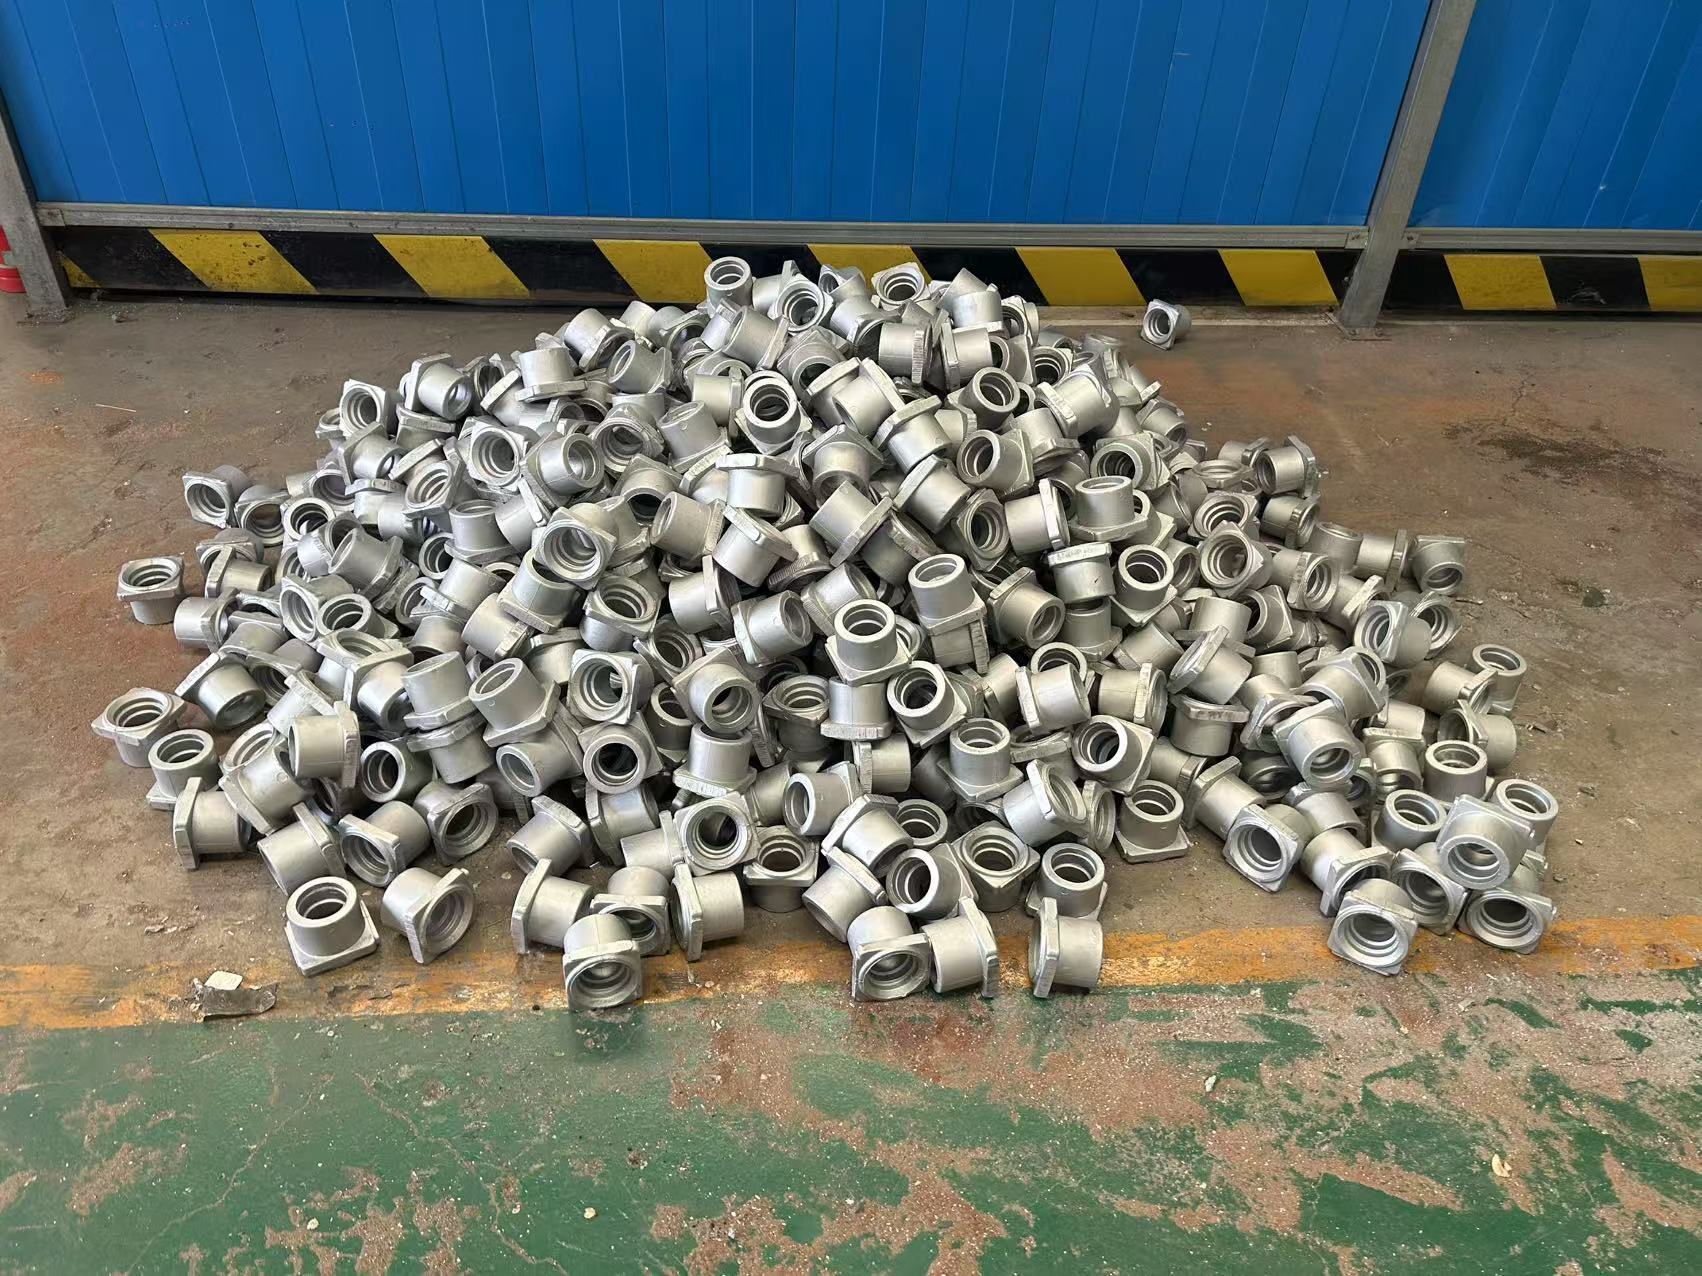
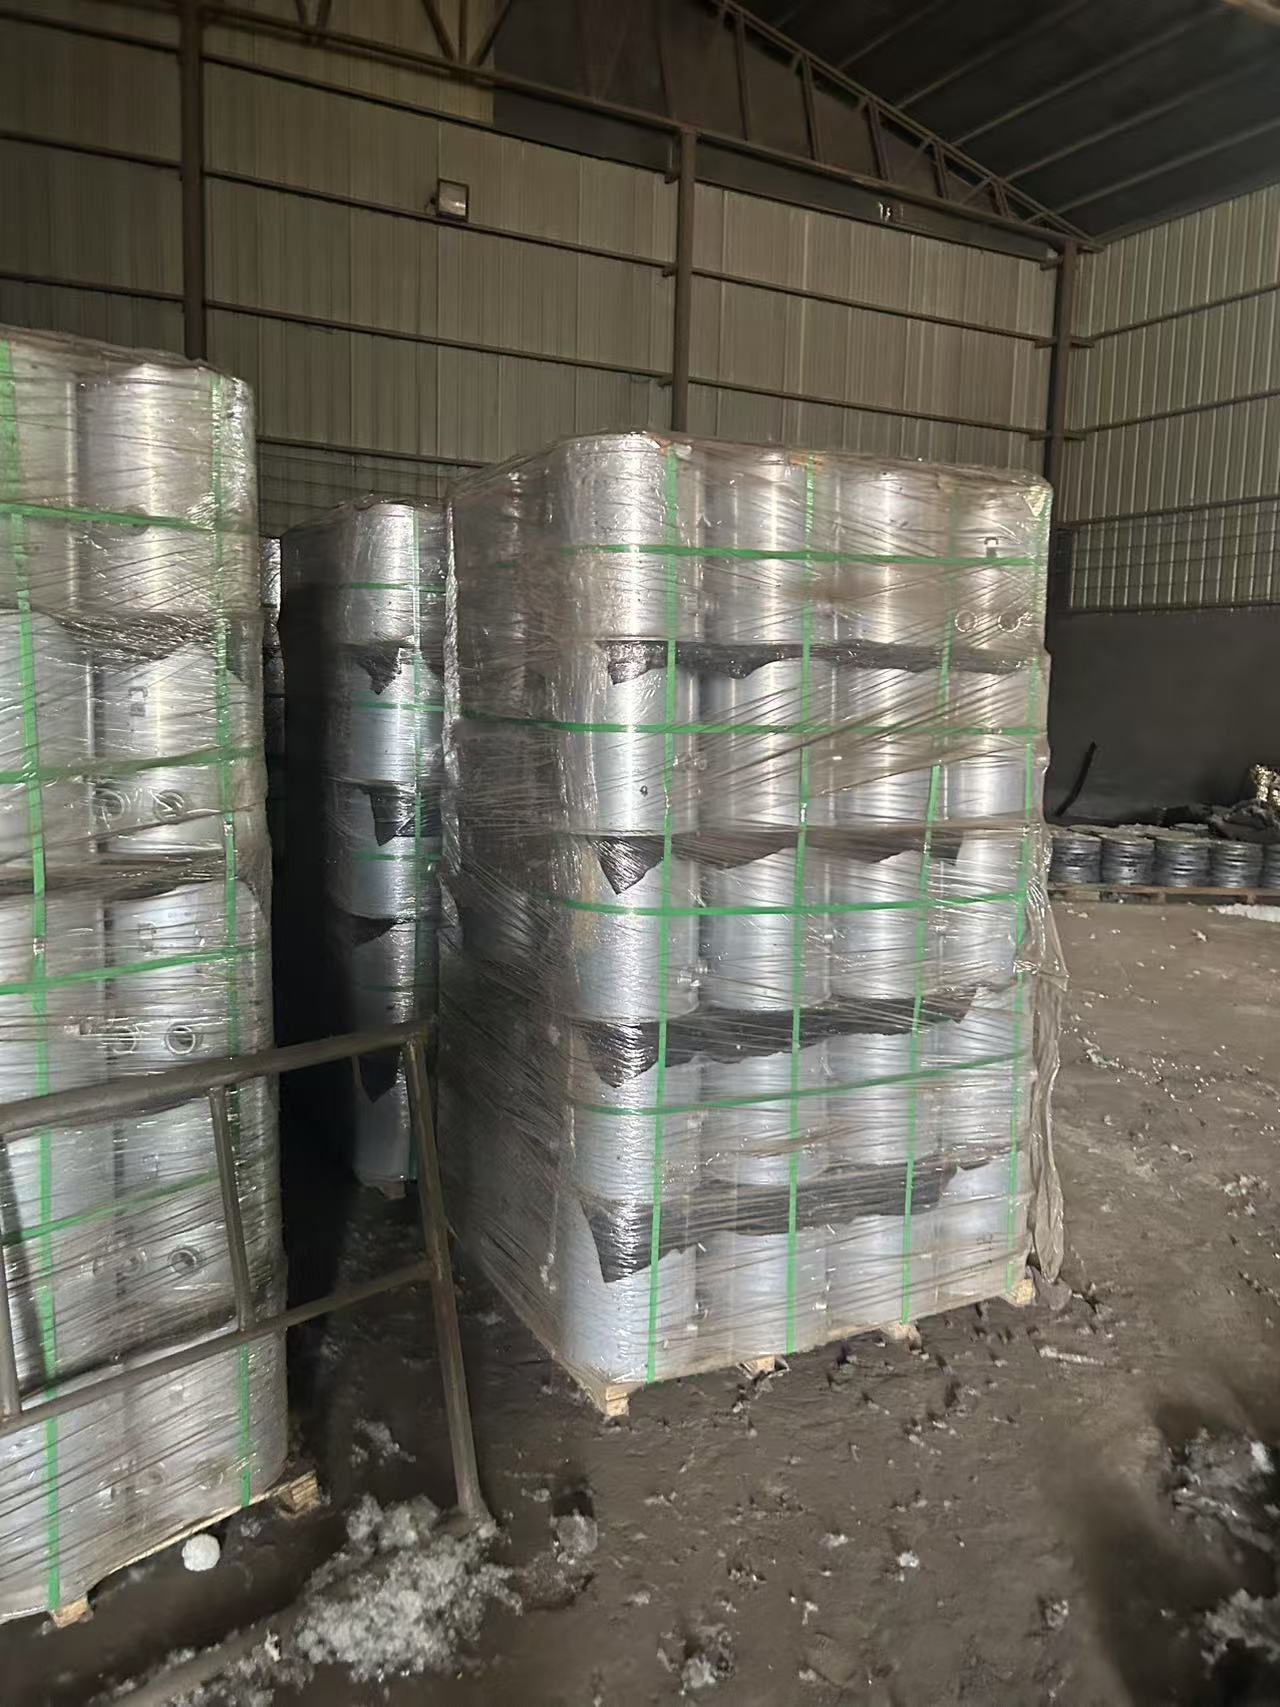
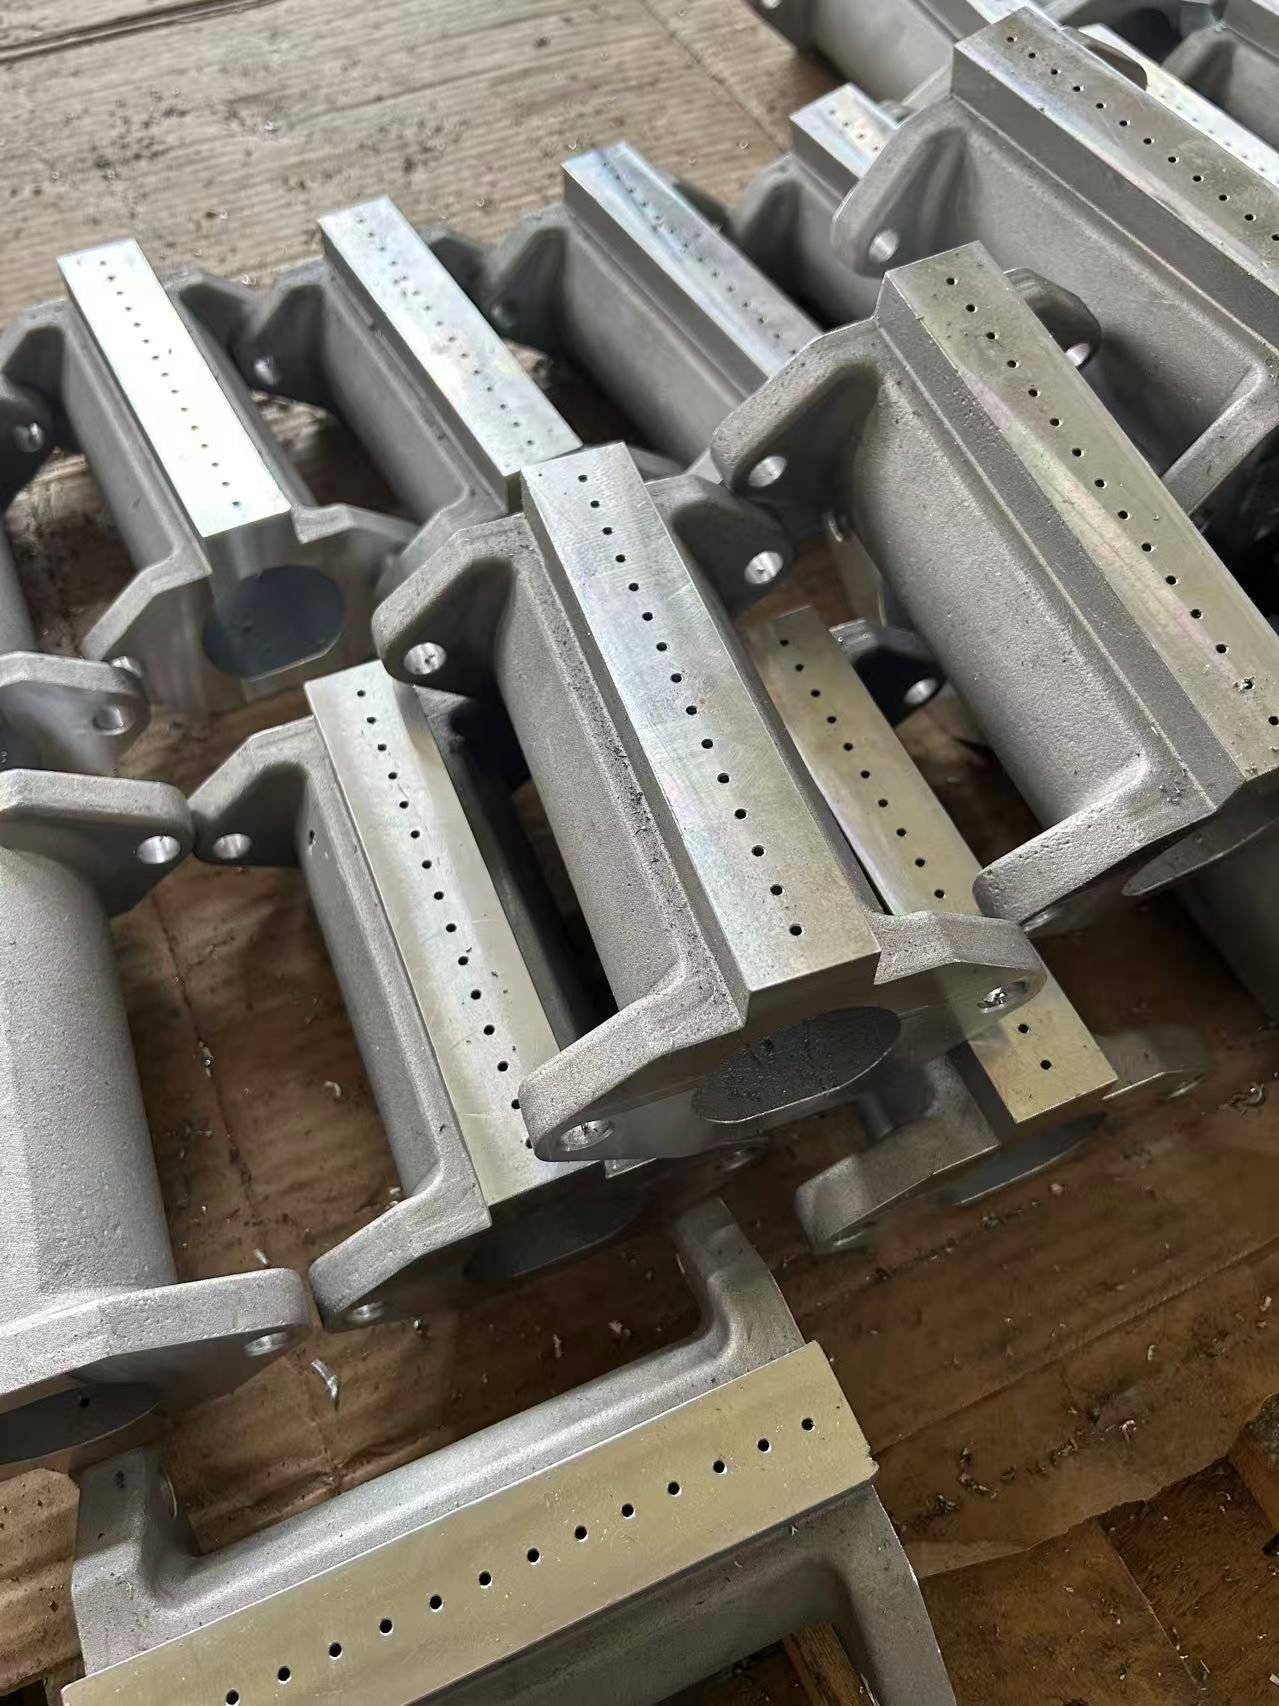
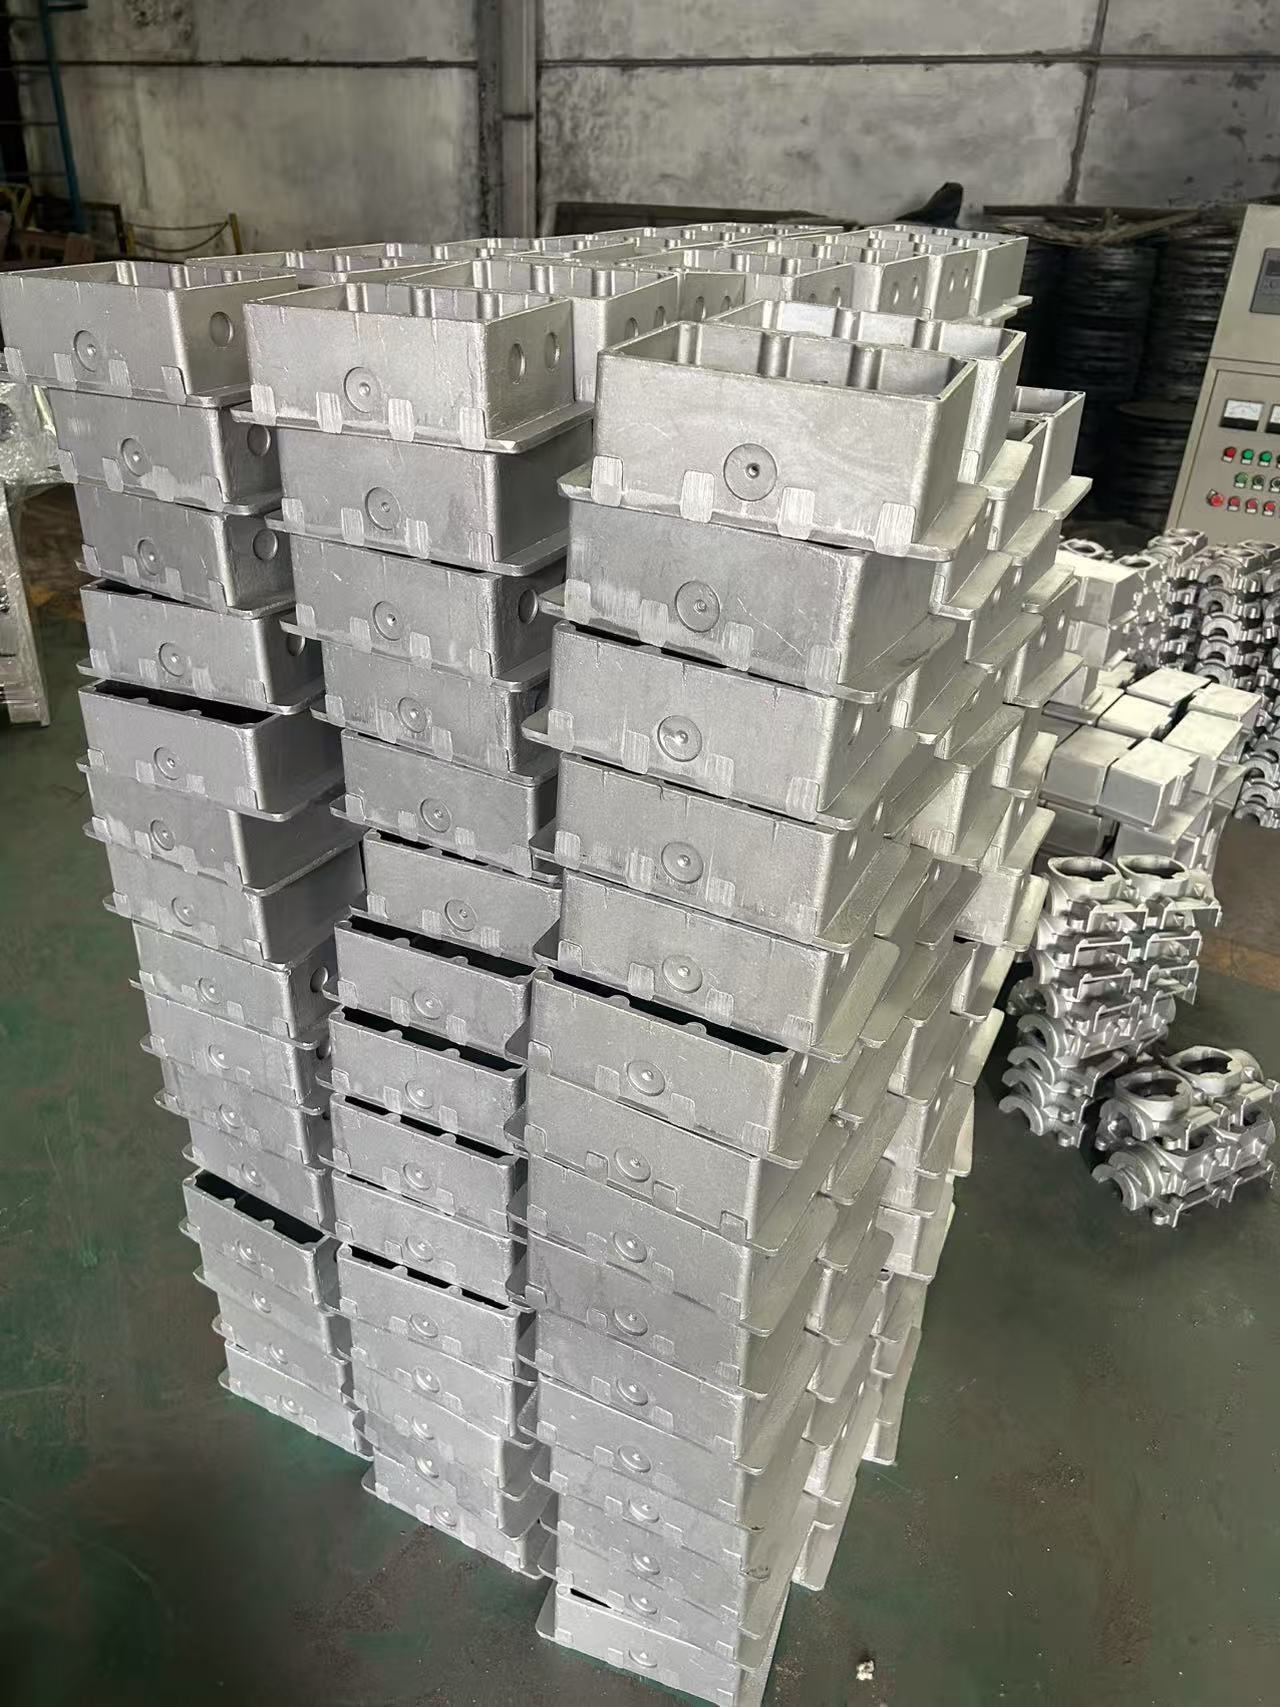
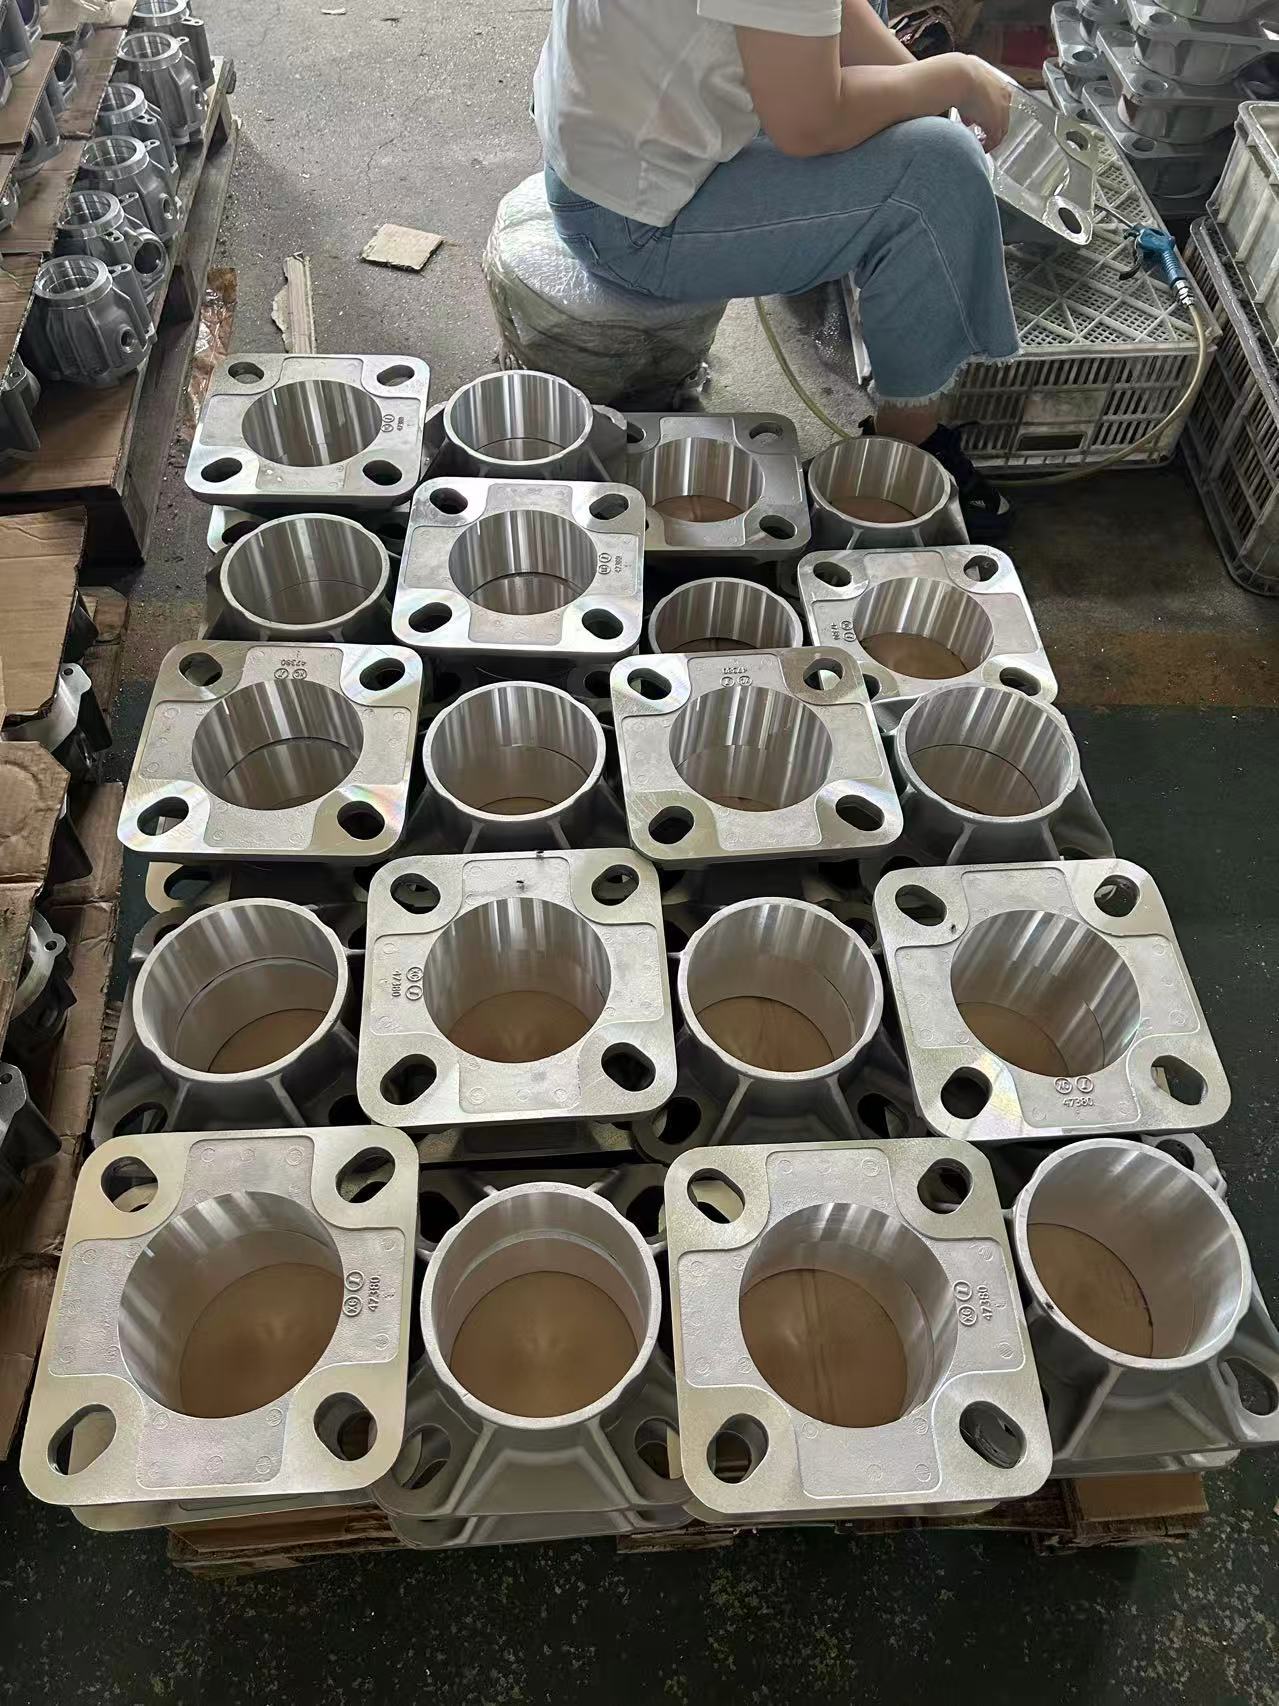
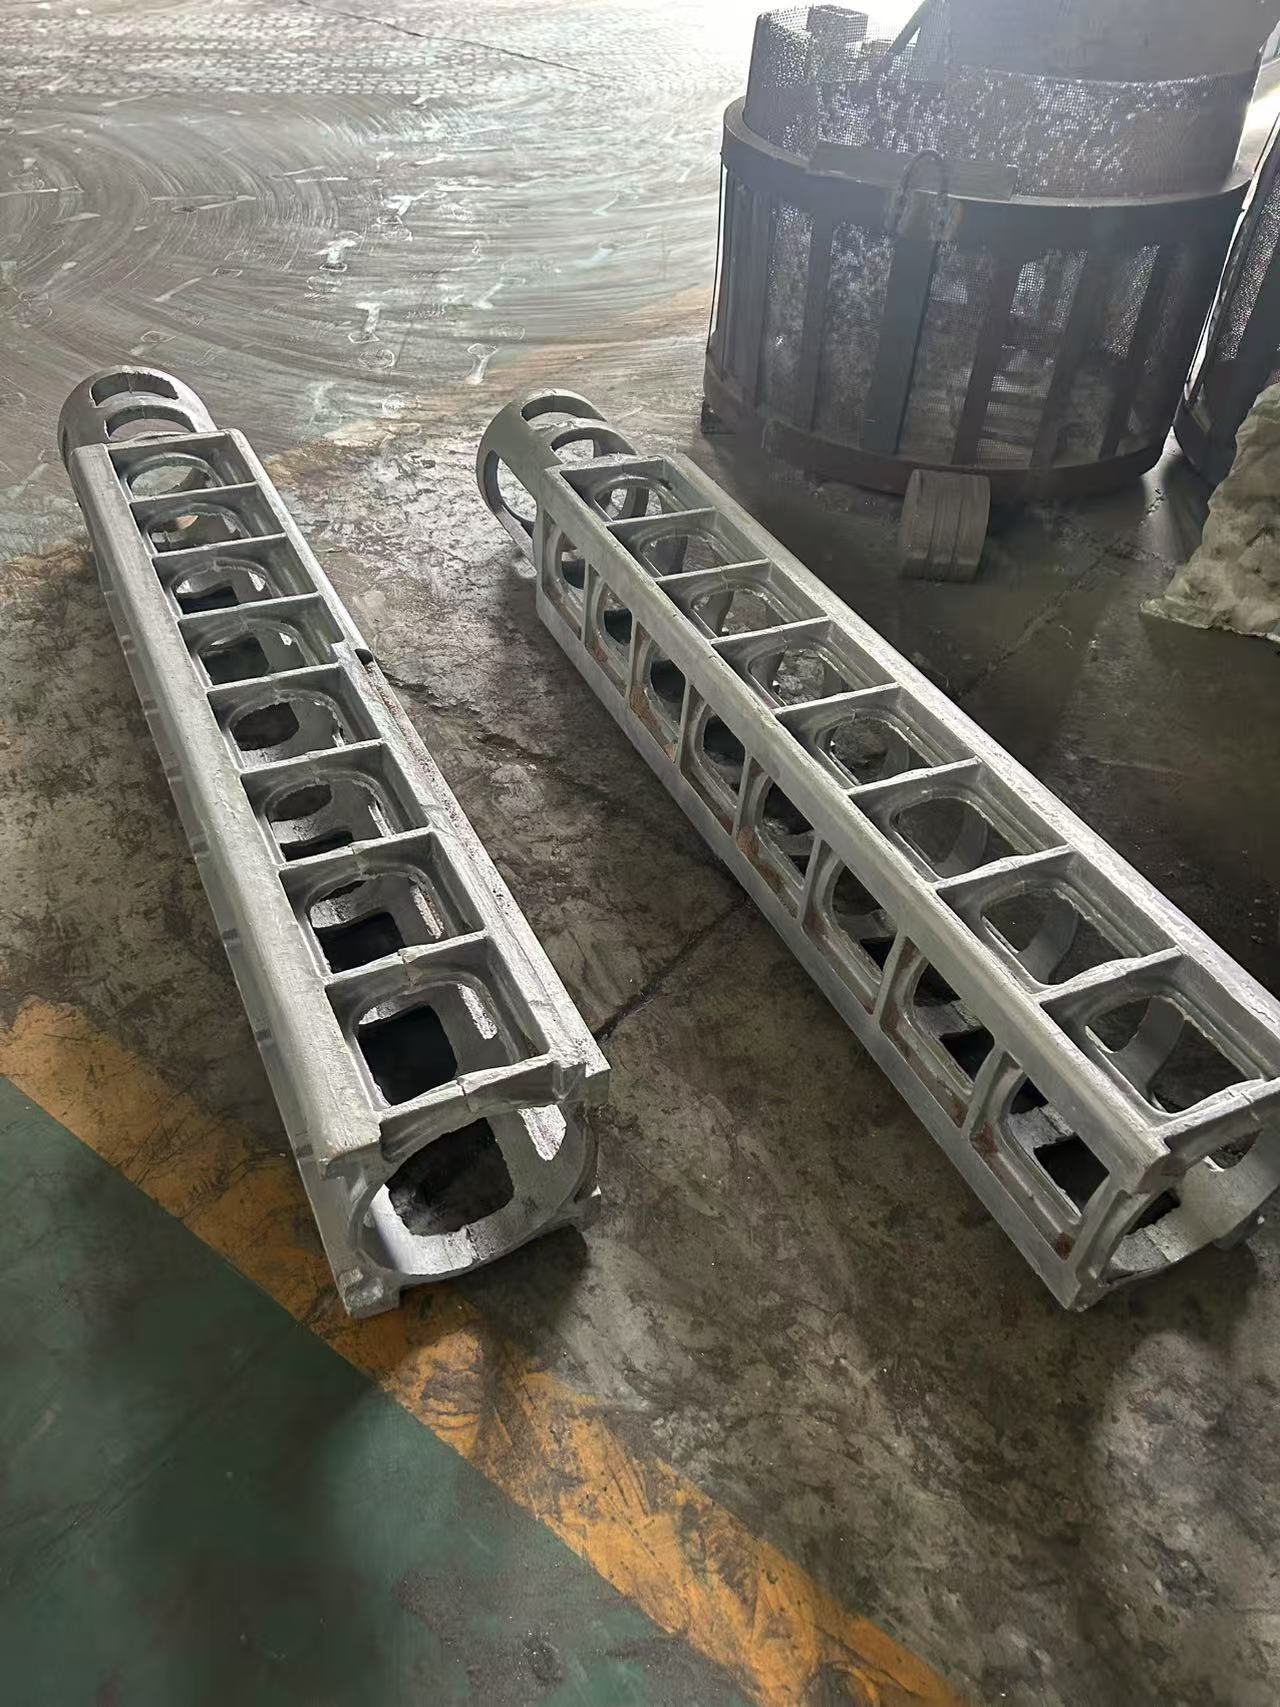
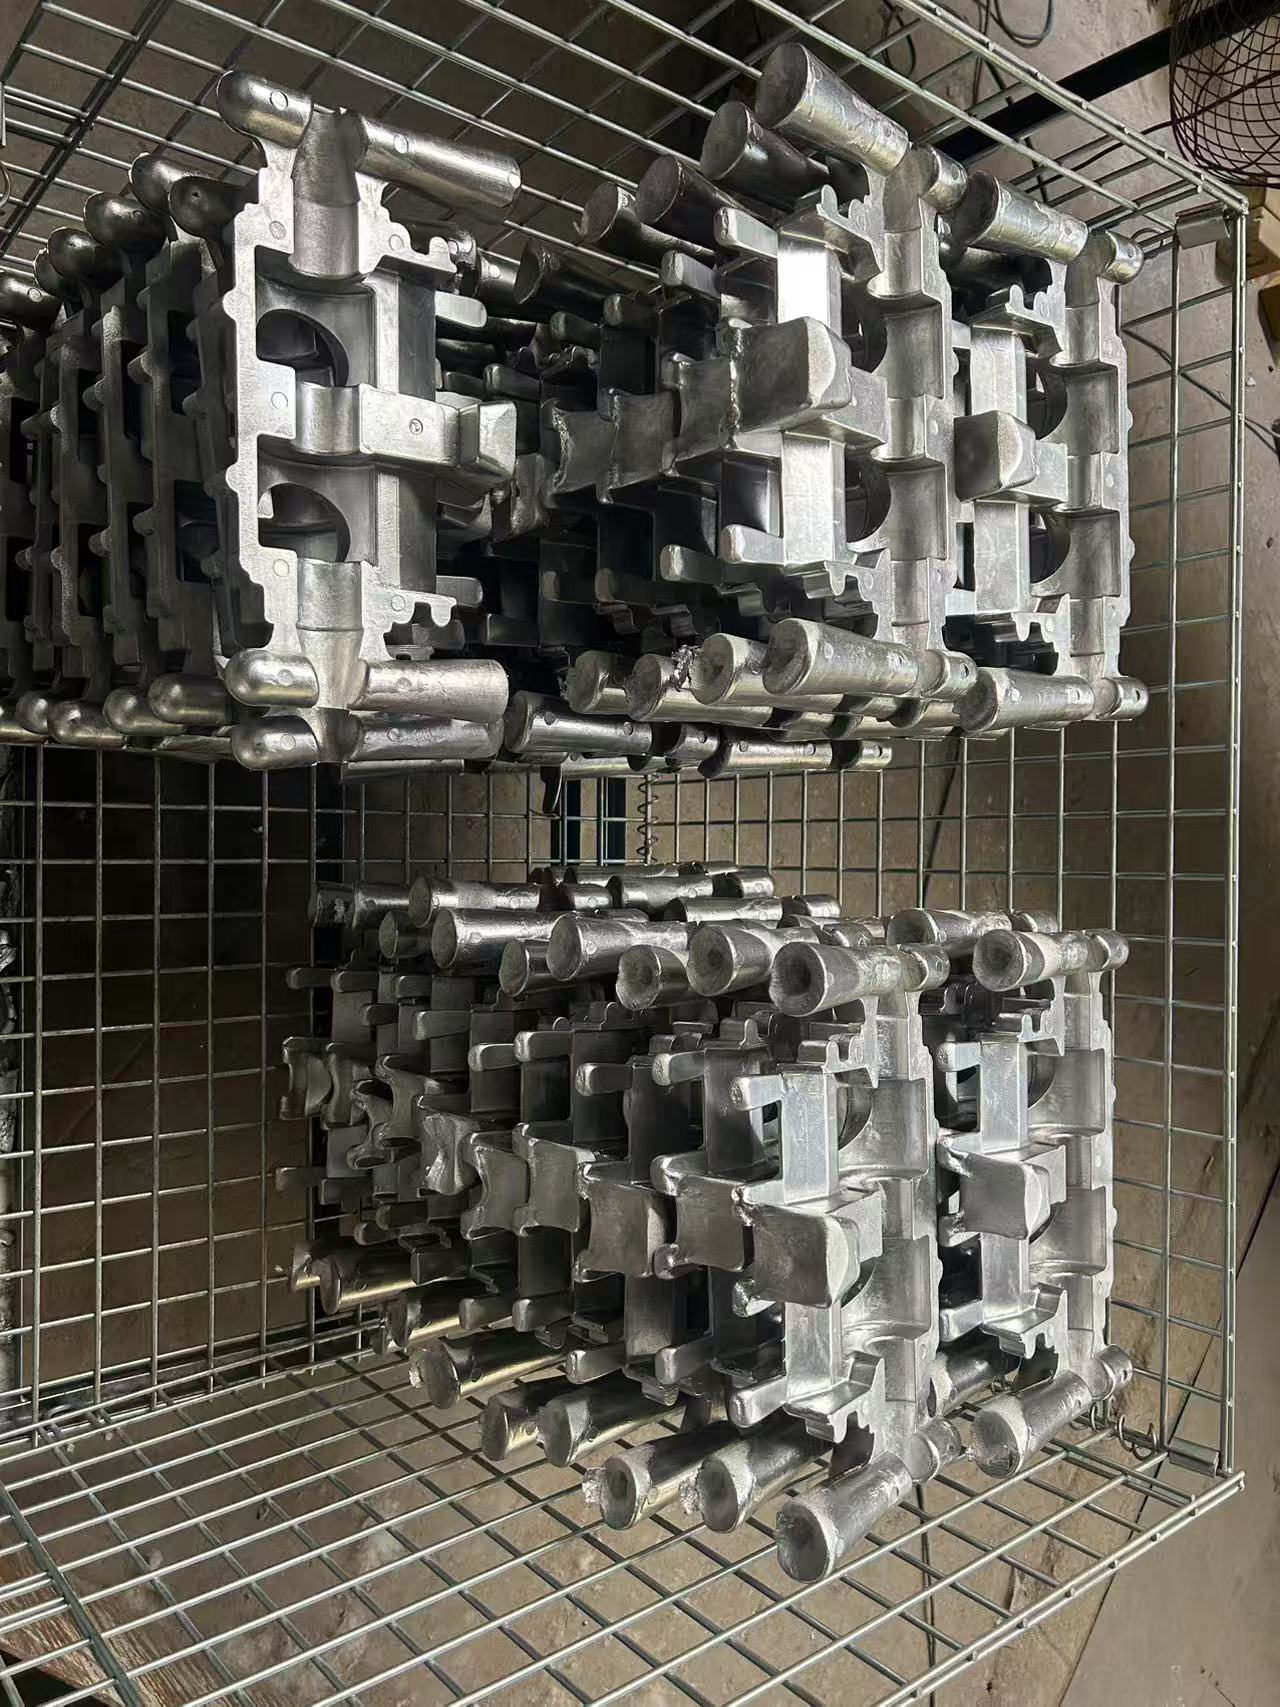
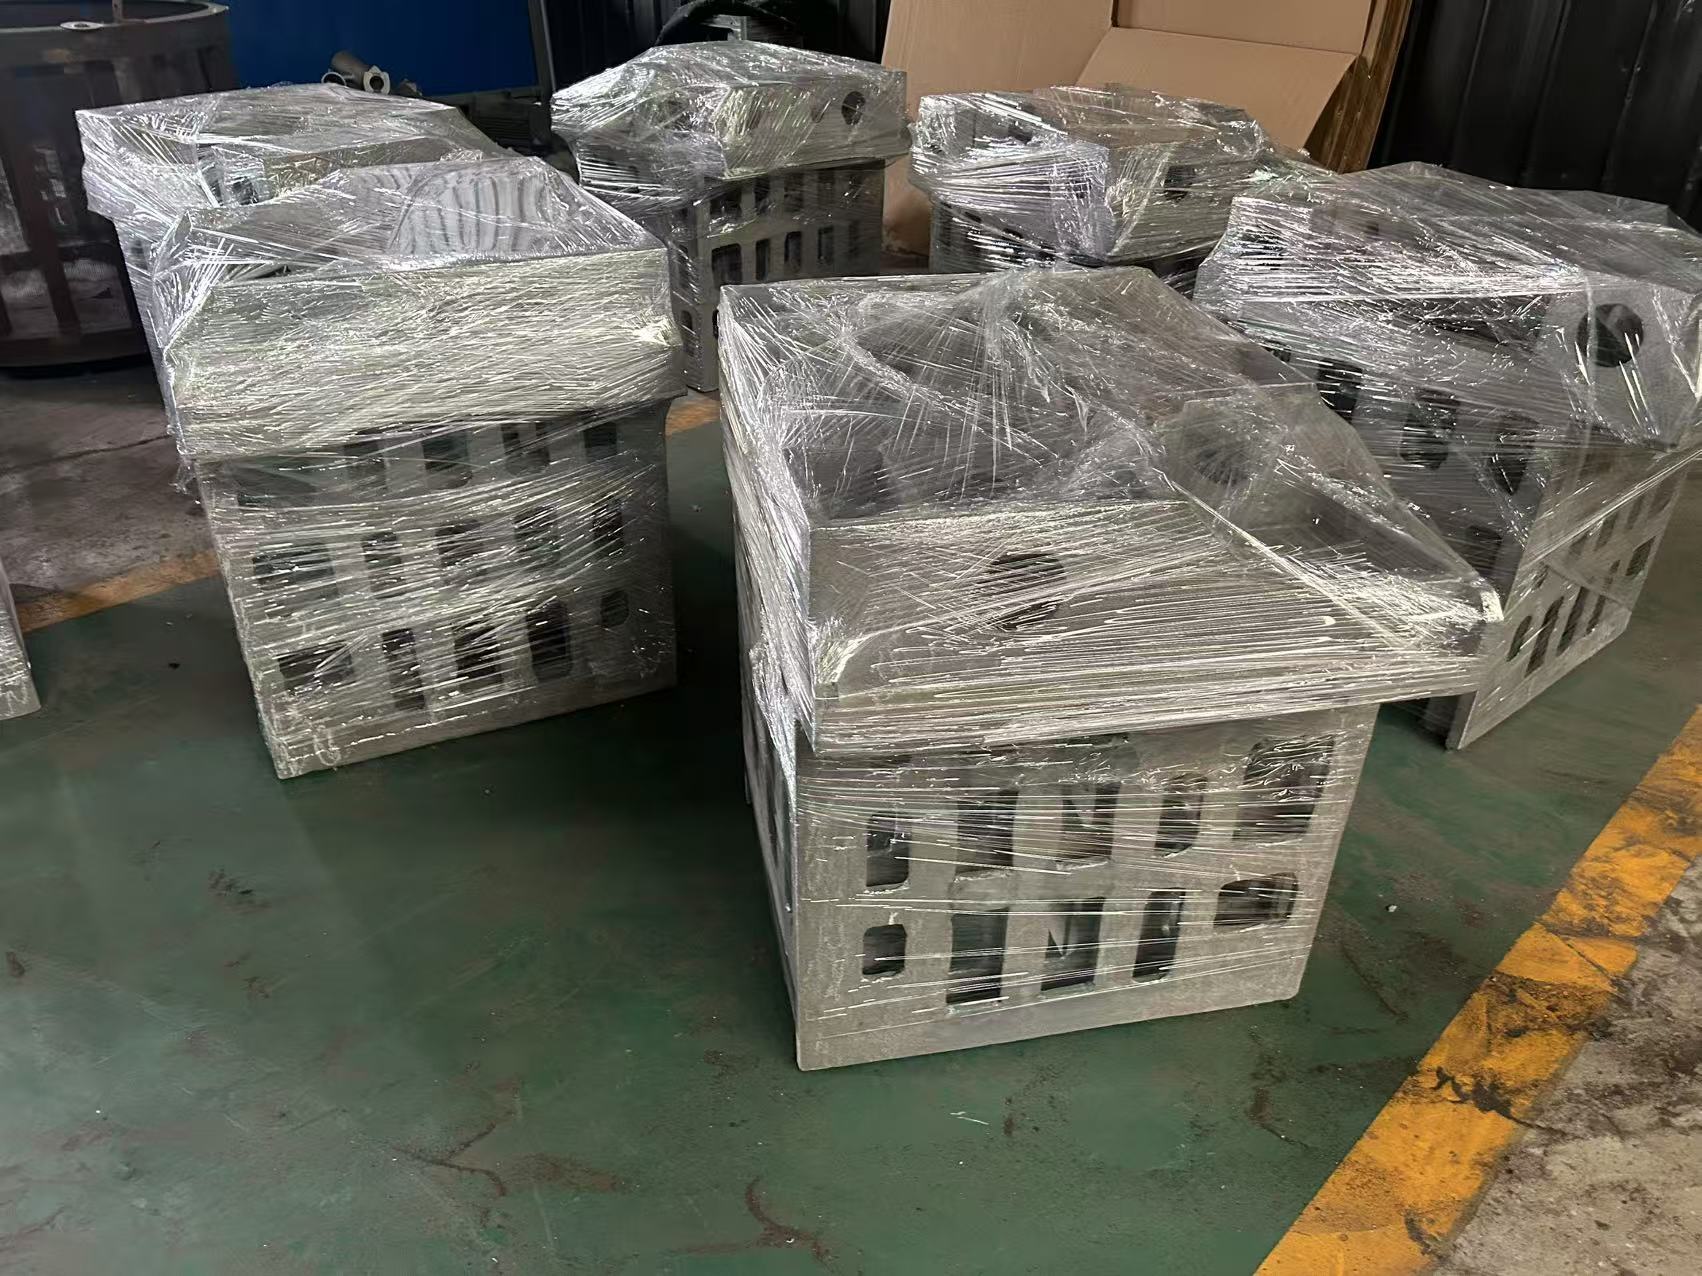
Dieser maßgeschneiderte Aluminiumguss‑Service konzentriert sich auf „umfassende Kategorienabdeckung, Anpassung mehrerer Prozesse und hochpräzise Lieferung“. Er löst die Probleme herkömmlicher Aluminiumgüsse – lange Anpassungszyklen, eingeschränkte Prozessvielfalt, unzureichende Präzision sowie schwierige Materialanpassungen – durch ein ganzheitliches Dienstleistungskonzept von der „Designoptimierung – Formenentwicklung – Gussproduktion – CNC‑Präzisionsbearbeitung – Oberflächenbehandlung“.
Das Unternehmen bietet die kundenspezifische Fertigung verschiedener Aluminiumgussteile (Gehäuse, Halterungen, speziell geformte Strukturbauteile) sowie zwei Kernverfahren an: das Schwerkraftgussverfahren mit Stahlformen und das Hochdruck-Druckgussverfahren. Ausgestattet mit CNC‑Präzisionsbearbeitung (Genauigkeit bis zu ±0,01 mm) und der Möglichkeit zur Mehrmaterialanpassung (ADC12, A356, 6061 usw.) bedient es Branchen wie Automobilindustrie, Neue Energien, Industrieanlagen sowie Elektronik‑ und Kommunikationsbranche. Dank flexibler Liefermöglichkeiten – von Einzelstücken bis hin zur Massenproduktion – ermöglicht es Kunden, ihre Produktentwicklungszyklen um 30 % zu verkürzen und die Fertigungskosten um 20 % zu senken.
Anpassbar von mikropräzisen Bauteilen (z. B. Gehäuse für elektronische Steckverbinder, Mindestgröße 5 × 3 × 2 mm) bis hin zu großen Strukturbauteilen (z. B. Batterieträger für Fahrzeuge der neuen Energien, Maximalgröße 2000 × 1500 × 200 mm). Die Palette umfasst sämtliche Kategorien, darunter Gehäuse (Motorgehäuse, Steuergehäuse), Halterungen (Tragarme für Geräte, Montagehalterungen), speziell geformte Teile (komplexe Strömungskanal‑Komponenten, integrierte Strukturbauteile) sowie Funktionsbauteile (Kühlkörper, Getriebegehäuse), um den strukturellen und funktionalen Anforderungen unterschiedlichster Einsatzszenarien gerecht zu werden.
Es unterstützt die kundenspezifische Fertigung von Aluminiumgussteilen mit Wandstärken von 0,8 bis 50 mm und ermöglicht Konstruktionen wie komplexe Innenhohlräume, hohle Strukturen, mehrstufige Geometrien sowie vorgefertigte Gewindebohrungen. Mithilfe von CAE‑Simulationen werden Gießprozesse optimiert, um Defekte wie Lunker, Lufteinschlüsse und Risse zu vermeiden; die Erfolgsquote bei der einmaligen Formgebung komplexer Strukturbauteile liegt bei mindestens 95 %.
Unter Nutzung der Eigenschaften von Aluminium (Dichte 2,7 g/cm³, etwa ein Drittel der Dichte von Stahl) sowie durch strukturelle Topologieoptimierung – etwa in Form von Rippenkonstruktionen und gleichmäßigen Wandstärken – wird das Bauteilgewicht um 20 % bis 40 % reduziert, während eine Zugfestigkeit von mindestens 200 MPa und eine Streckgrenze von mindestens 120 MPa gewährleistet bleiben (je nach Material einstellbar). Damit erfüllt das Verfahren sowohl die Anforderungen an Leichtbau als auch an strukturelle Festigkeit.
◦ Anwendungsszenarien: Großdimensionierte Strukturbauteile (z. B. Grundplatten für Industrieanlagen, Zubehörteile für Windkraftanlagen), dickwandige Teile (Wandstärke ≥ 5 mm) sowie Kleinserienfertigung (100–500 Stück). Formen aus 45#‑Stahl oder H13‑Heißarbeitsstahl mit einer Lebensdauer von mindestens 50.000 Zyklen.
◦ Prozessvorteile: Hohe Gussdichte (≥2,6 g/cm³), stabile mechanische Eigenschaften. Umfasst die Aluminiumlegierungen A356, A380 und 6061; geeignet für beanspruchungskritische Anwendungsfälle (z. B. Fahrzeugchassis‑Halterungen).
◦ Anwendungsszenarien: Kleine bis mittlere Präzisionsteile (Wandstärke 0,8–5 mm), Serienfertigung (≥1.000 Stück), etwa Endkappen für Motoren von Fahrzeugen der neuen Energietechnologie sowie Gehäuse für elektronische Geräte. Formen aus H13-Werkzeugstahl mit Oberflächennitrierung, Lebensdauer ≥100.000 Zyklen.
◦ Prozessvorteile: Hohe Produktionseffizienz (bis zu 15 Sekunden pro Stück), hohe Maßhaltigkeit (Klasse CT5–CT7), gute Oberflächengüte (Ra ≤ 1,6 μm), wodurch nachfolgende Bearbeitungsprozesse und Kosten reduziert werden.
Bietet Prozessauswahlvorschläge basierend auf den Kundenanforderungen (Volumen, Größe, Präzision, Kosten). Beispielsweise Stahlgussformguss für komplexe Teile in Kleinserien, Druckguss für Präzisionsteile in Großserien – so wird eine präzise Abstimmung zwischen Anforderung und Fertigungsprozess erreicht.
Ausgestattet mit vertikalen/horizontalen CNC‑Bearbeitungszentren (maximale Achsenbewegung 3000×1500×1000 mm) sowie 5‑Achsen‑Bearbeitungszentren, die die nachfolgende Präzisionsbearbeitung von Aluminiumgussteilen ermöglichen. Die Bearbeitungsgenauigkeit liegt bei bis zu ±0,01 mm; es sind Planfräsarbeiten, Bohrungssystembearbeitung, Gewindebearbeitung sowie komplexe Oberflächenbearbeitungen möglich, sodass hohe Präzisionsanforderungen für Schlüsselteile erfüllt werden (z. B. H7‑Toleranz für Lagersitze).
Angebotene Oberflächenbehandlungen umfassen Eloxieren (natürlich, schwarz, farbig; Schichtdicke 5–20 μm; Salzsprühbeständigkeit ≥48 Stunden), Elektrophoresebeschichtung (Korrosionsbeständigkeit ≥Klasse 10), Lackierung (Pulver-/Flüssiglackierung; Witterungsbeständigkeit ≥5000 Stunden), Passivierung (verbessert die Korrosionsbeständigkeit der Oberfläche) sowie Sandstrahlen (matte oder hochglänzende Oberflächeneffekte). Die jeweiligen Verfahren werden entsprechend den Anforderungen unterschiedlicher Einsatzumgebungen ausgewählt (z. B. Lackierung für Außenanwendungen, Eloxieren für elektronische Bauteile).
Mittels Koordinatenmessmaschinen (Genauigkeit ±0,005 mm), metallografischen Mikroskopen und Zugprüfmaschinen werden Maßhaltigkeit, metallografische Gefügestruktur sowie mechanische Eigenschaften der Aluminiumgussteile vollständig geprüft, sodass eine Auslieferungsqualität von mindestens 99,5 % sichergestellt ist.
| Anpassungsdimension | Inhalt und Parameter der Anpassung |
| Typenanpassung | Gehäuse (5×3×2 mm bis 2000×1500×200 mm), Halterungen, speziell geformte Teile sowie Funktionsbauteile; unterstützt auch komplexe Konstruktionsdesigns. |
| Prozessanpassung | Stahlguss‑Schwerkraftguss (Sand‑/Metallformguss), Hochdruck‑Druckguss; optional CNC‑Bearbeitung (Genauigkeit ±0,01 mm). |
| Materialanpassung | Übliche Werkstoffe: ADC12 (vorzugsweise Druckguss, Zugfestigkeit ≥220 MPa), A356 (vorzugsweise Guss, Zugfestigkeit ≥240 MPa), 6061 (hohe Festigkeit, Zugfestigkeit ≥310 MPa); Sonderwerkstoffe: Al‑Si‑Mg‑Legierungen, Al‑Cu‑Legierungen (Zusammensetzungen je nach Bedarf anpassbar). |
| Präzisionsanpassung | Gussgenauigkeit: CT5–CT10 (CT5–CT7 beim Druckguss, CT8–CT10 beim Schwerkraftguss); Bearbeitungsgenauigkeit: ±0,01 mm–±0,1 mm (je nach Anforderung wählbar). |
| Oberflächenanpassung | Eloxieren, Elektrophorese, Lackierung, Passivierung, Sandstrahlen; individuelle Farbgebung (Pantone‑Abstimmung) sowie Schichtdicken (5–20 μm) sind ebenfalls möglich. |

