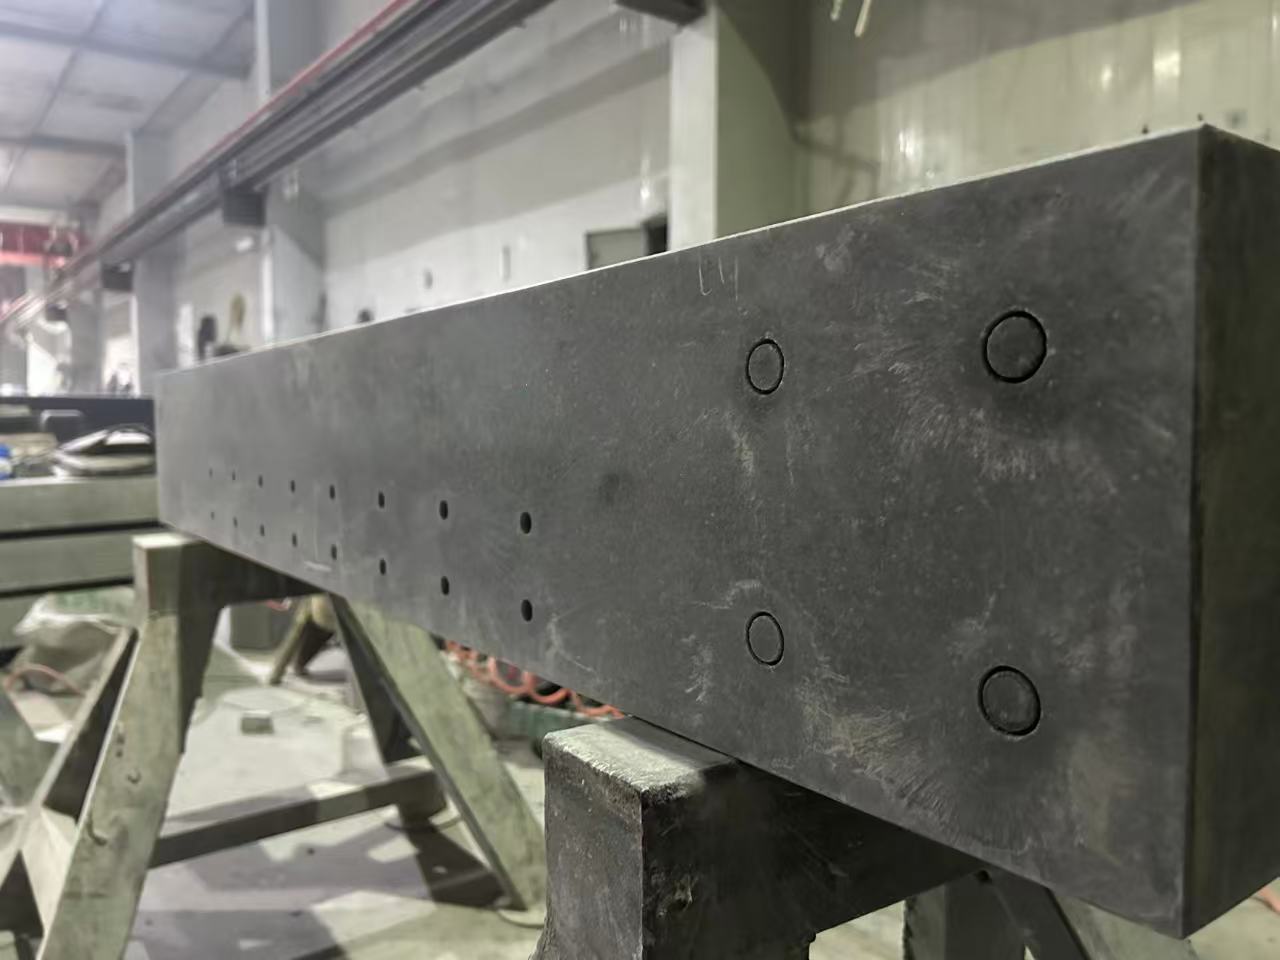
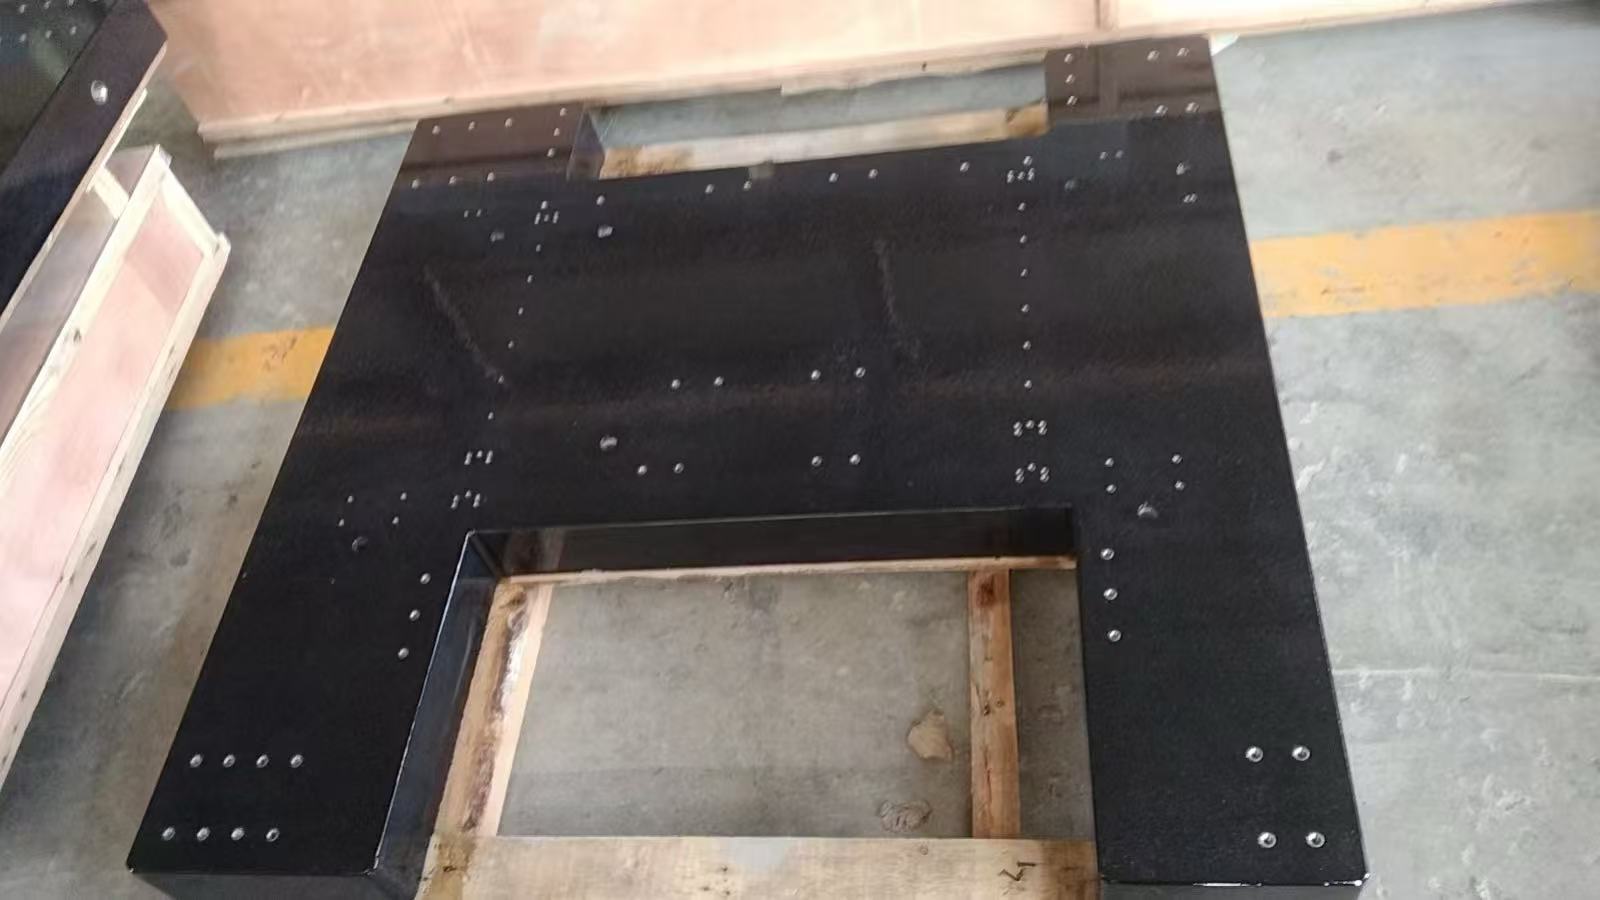
Aperçu de la solution
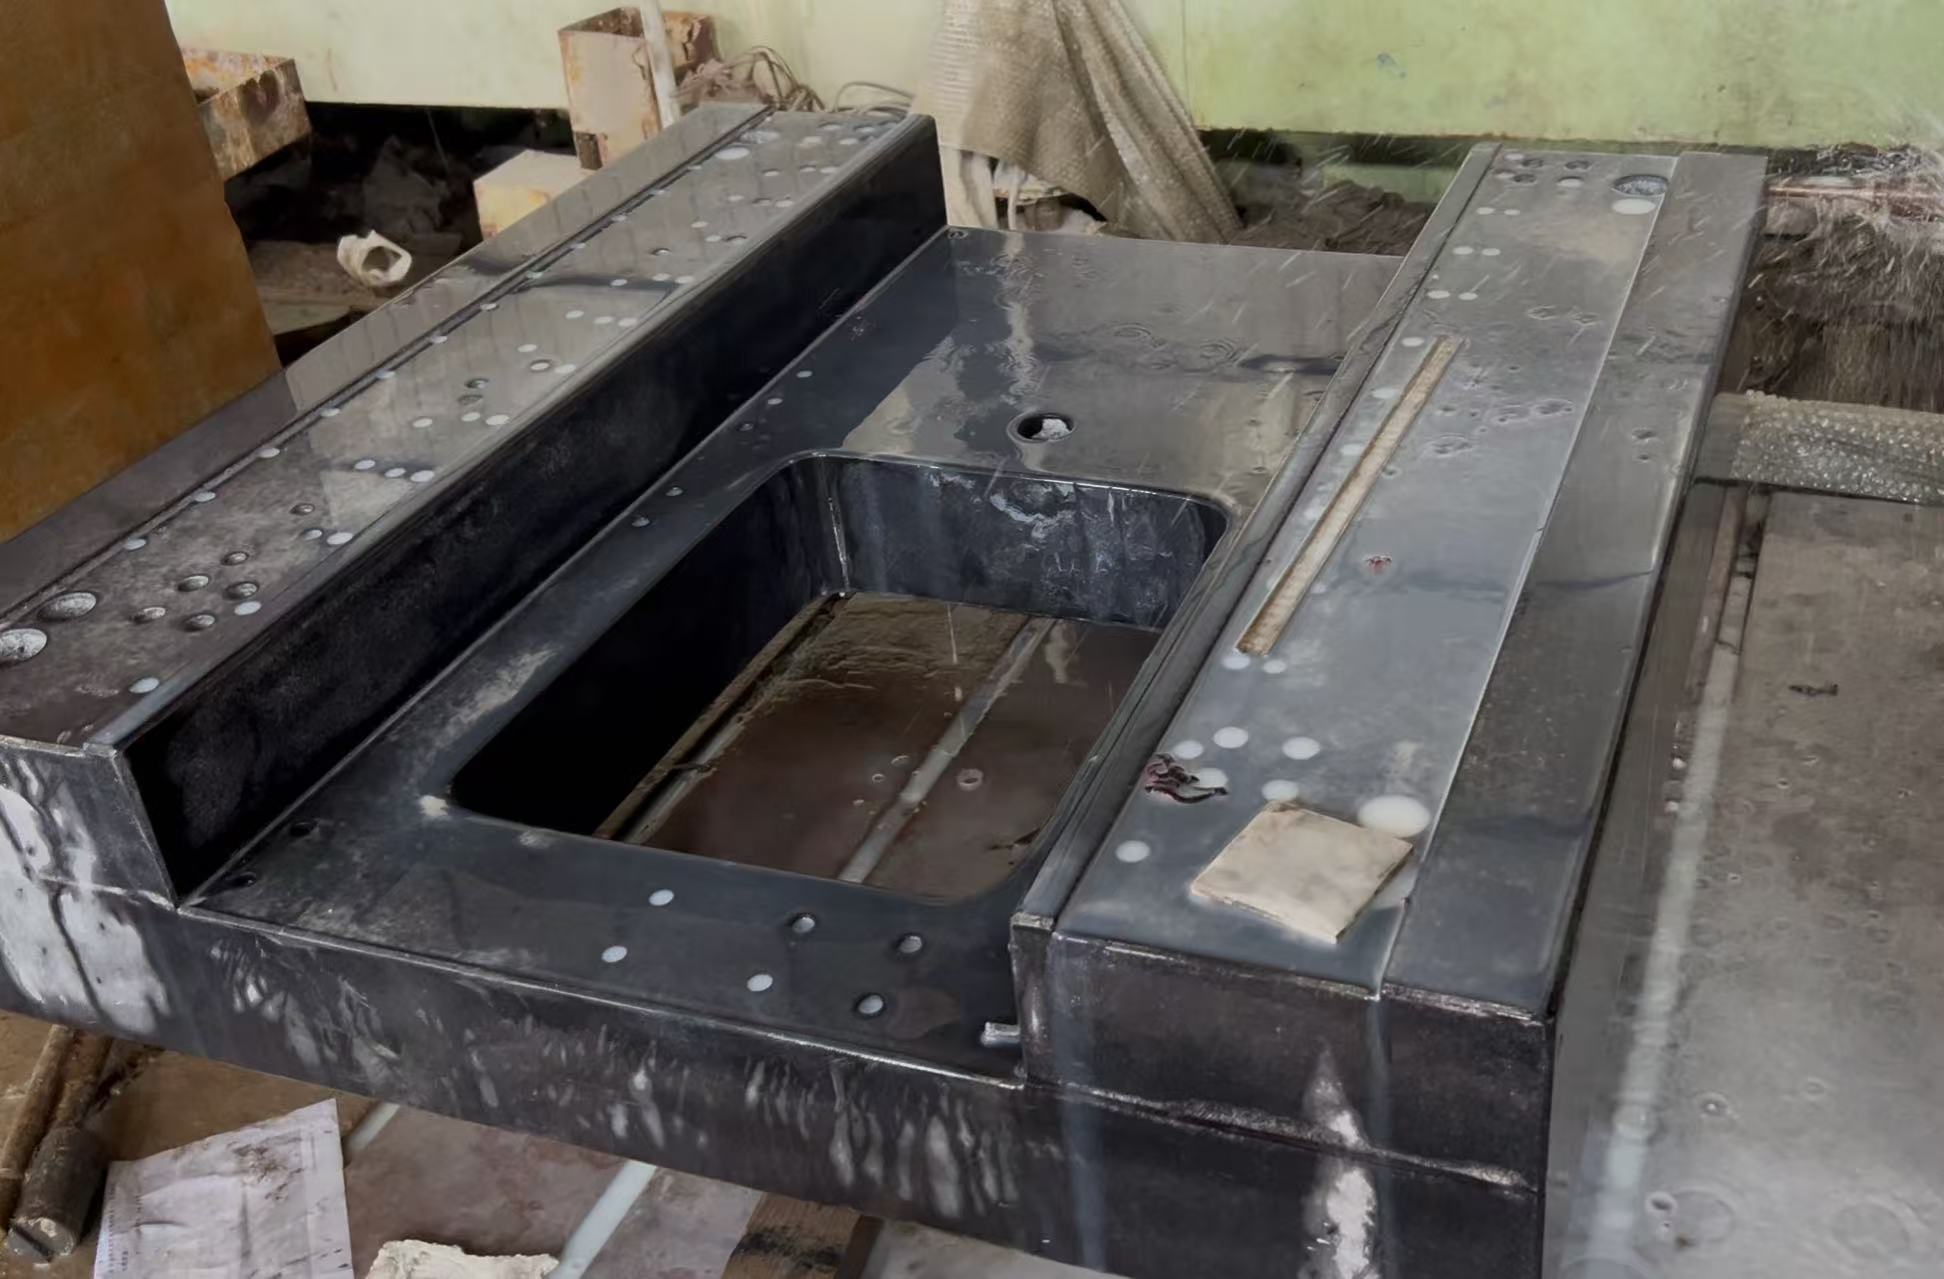
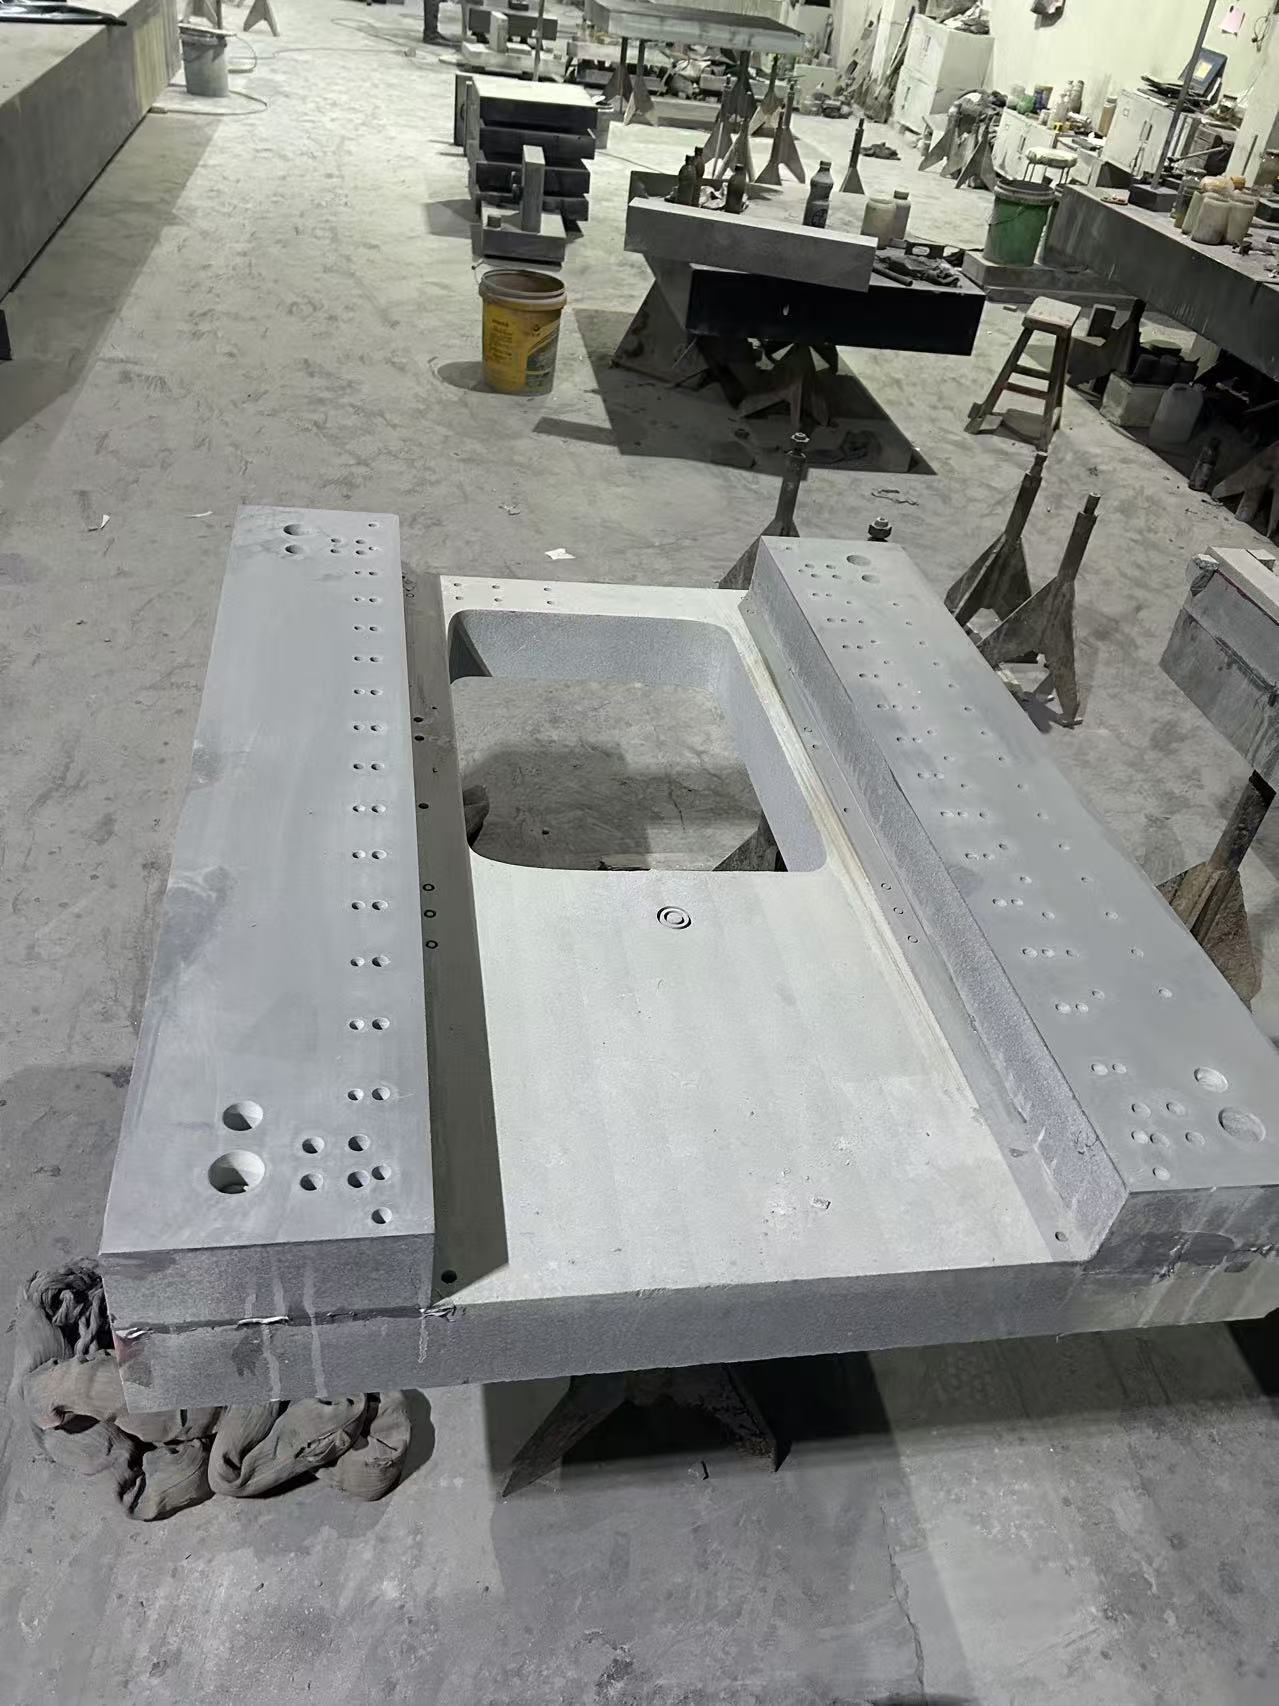
Cette base de machine de lithographie en granit/marbre est spécialement conçue pour les équipements de lithographie des semi-conducteurs (machines de lithographie DUV à ultraviolet profond et machines de lithographie EUV à ultraviolet extrême). Axée sur « une précision de référence au niveau nanométrique, une résistance aux interférences dans tous les scénarios et une intégration approfondie avec les systèmes de lithographie », elle répond à trois problèmes majeurs des bases métalliques traditionnelles : « la dérive de précision due à la déformation thermique, les interférences vibratoires affectant le positionnement en lithographie, ainsi que la perte de précision après une utilisation prolongée ».
Grâce au coefficient d’expansion thermique ultra‑faible, à l’excellente résistance aux vibrations et aux propriétés non magnétiques de la pierre naturelle haute densité, elle offre un support de référence stable pour la lithographie dans les procédés avancés de 5 nm et moins. Elle garantit une précision de positionnement du plateau porte‑wafer de la machine de lithographie inférieure ou égale à ±0,5 nm et une précision d’alignement de la lithographie inférieure ou égale à ±1 nm, contribuant ainsi à augmenter le rendement de la fabrication des puces semi‑conductrices de 3 % à 5 %. Cela répond aux exigences strictes relatives aux références d’équipement dans les lignes de production des procédés avancés de fabricants tels que TSMC et SMIC.
Système de fonctions principales
1. Garantie d’une précision de référence au niveau nanométrique
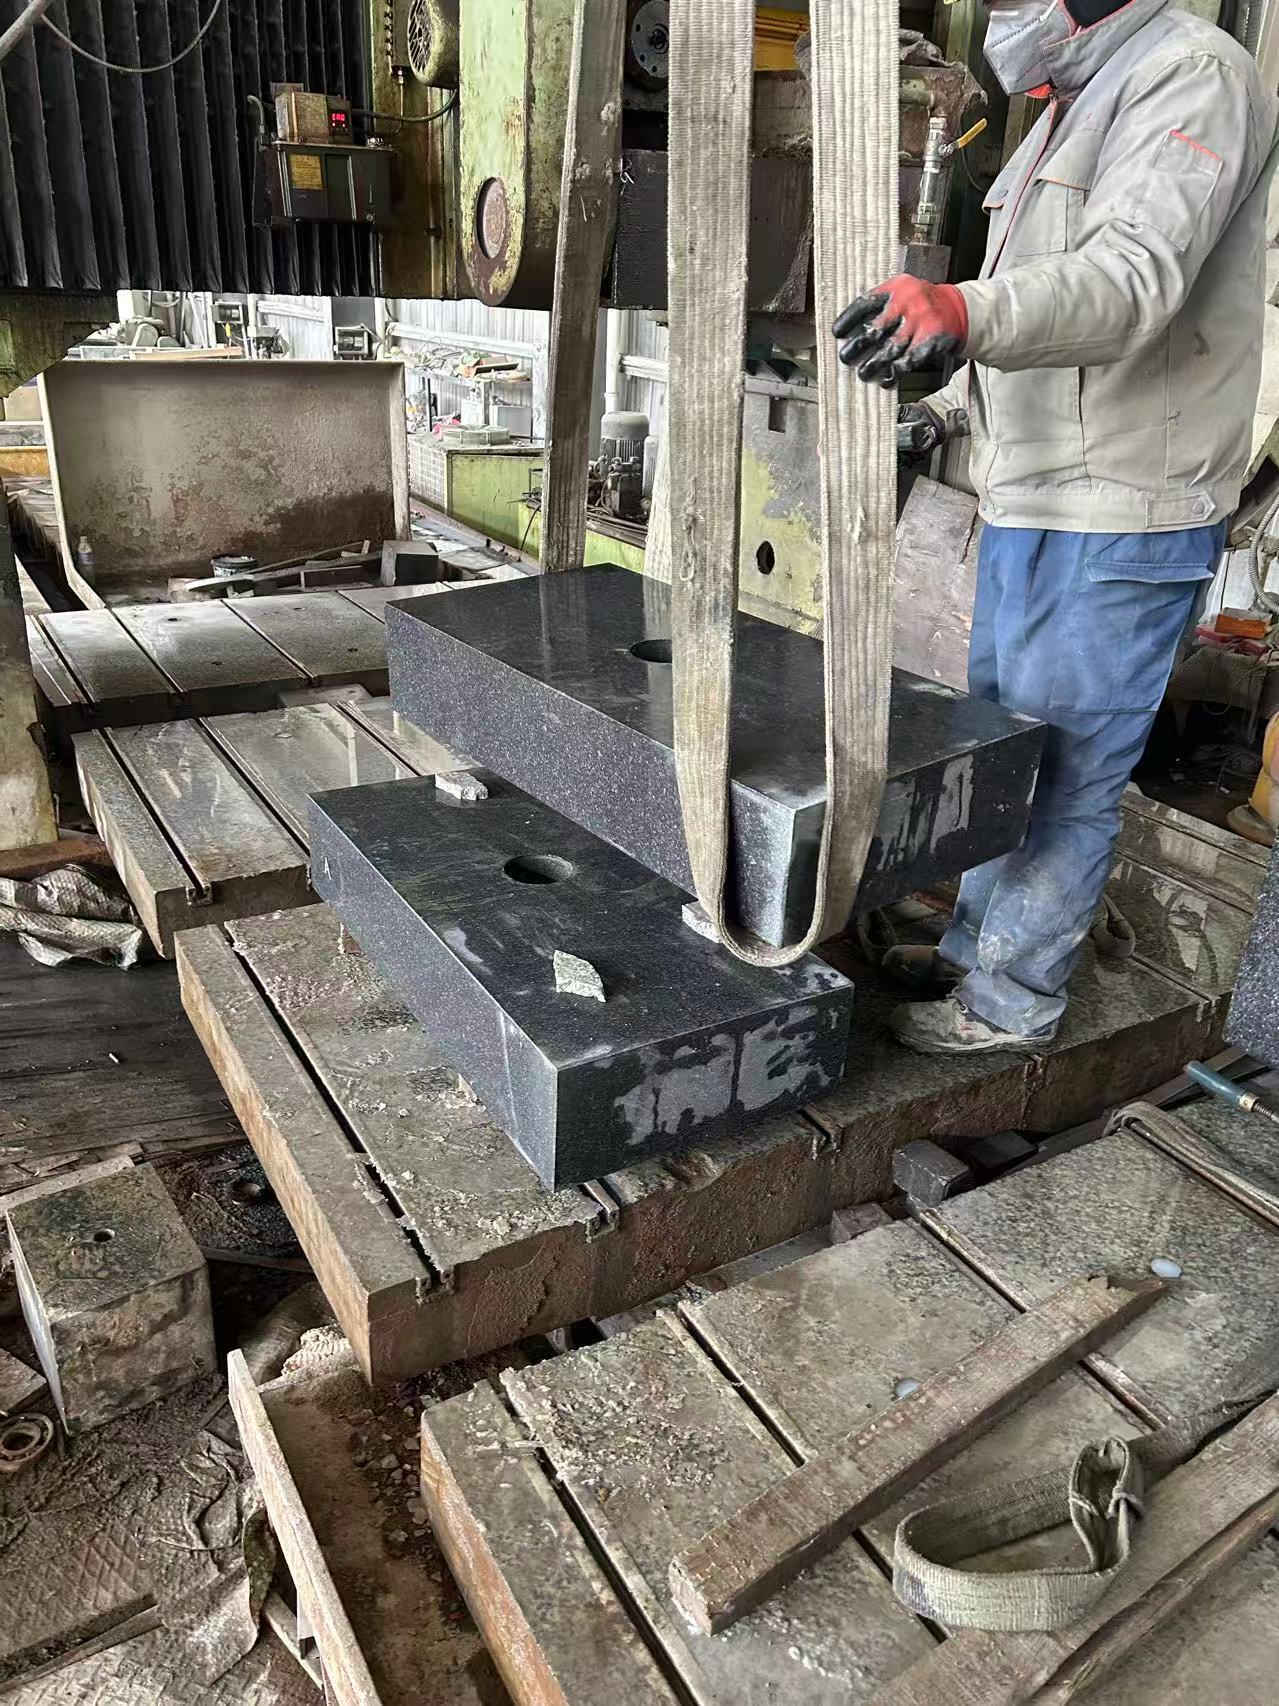
- Planéité et rectitude extrêmes : Un granit haute densité est sélectionné et traité selon un procédé en trois étapes — « meulage grossier – meulage fin – polissage au niveau nanométrique ». La planéité de la surface supérieure de la base est inférieure ou égale à 0,001 mm pour 1 000 mm (pour les bases monolithiques) et à 0,002 mm pour 2 000 mm (pour les bases assemblées par jointures) ; la rectitude de la surface de référence d’installation des rails de guidage est inférieure ou égale à 0,0008 mm pour 1 000 mm, tandis que la rugosité de surface atteint Ra ≤ 0,01 μm. Cela assure un support de référence au niveau nanométrique pour le plateau porte‑wafer et l’objectif de projection, évitant ainsi tout décalage des motifs de lithographie causé par des écarts de référence.
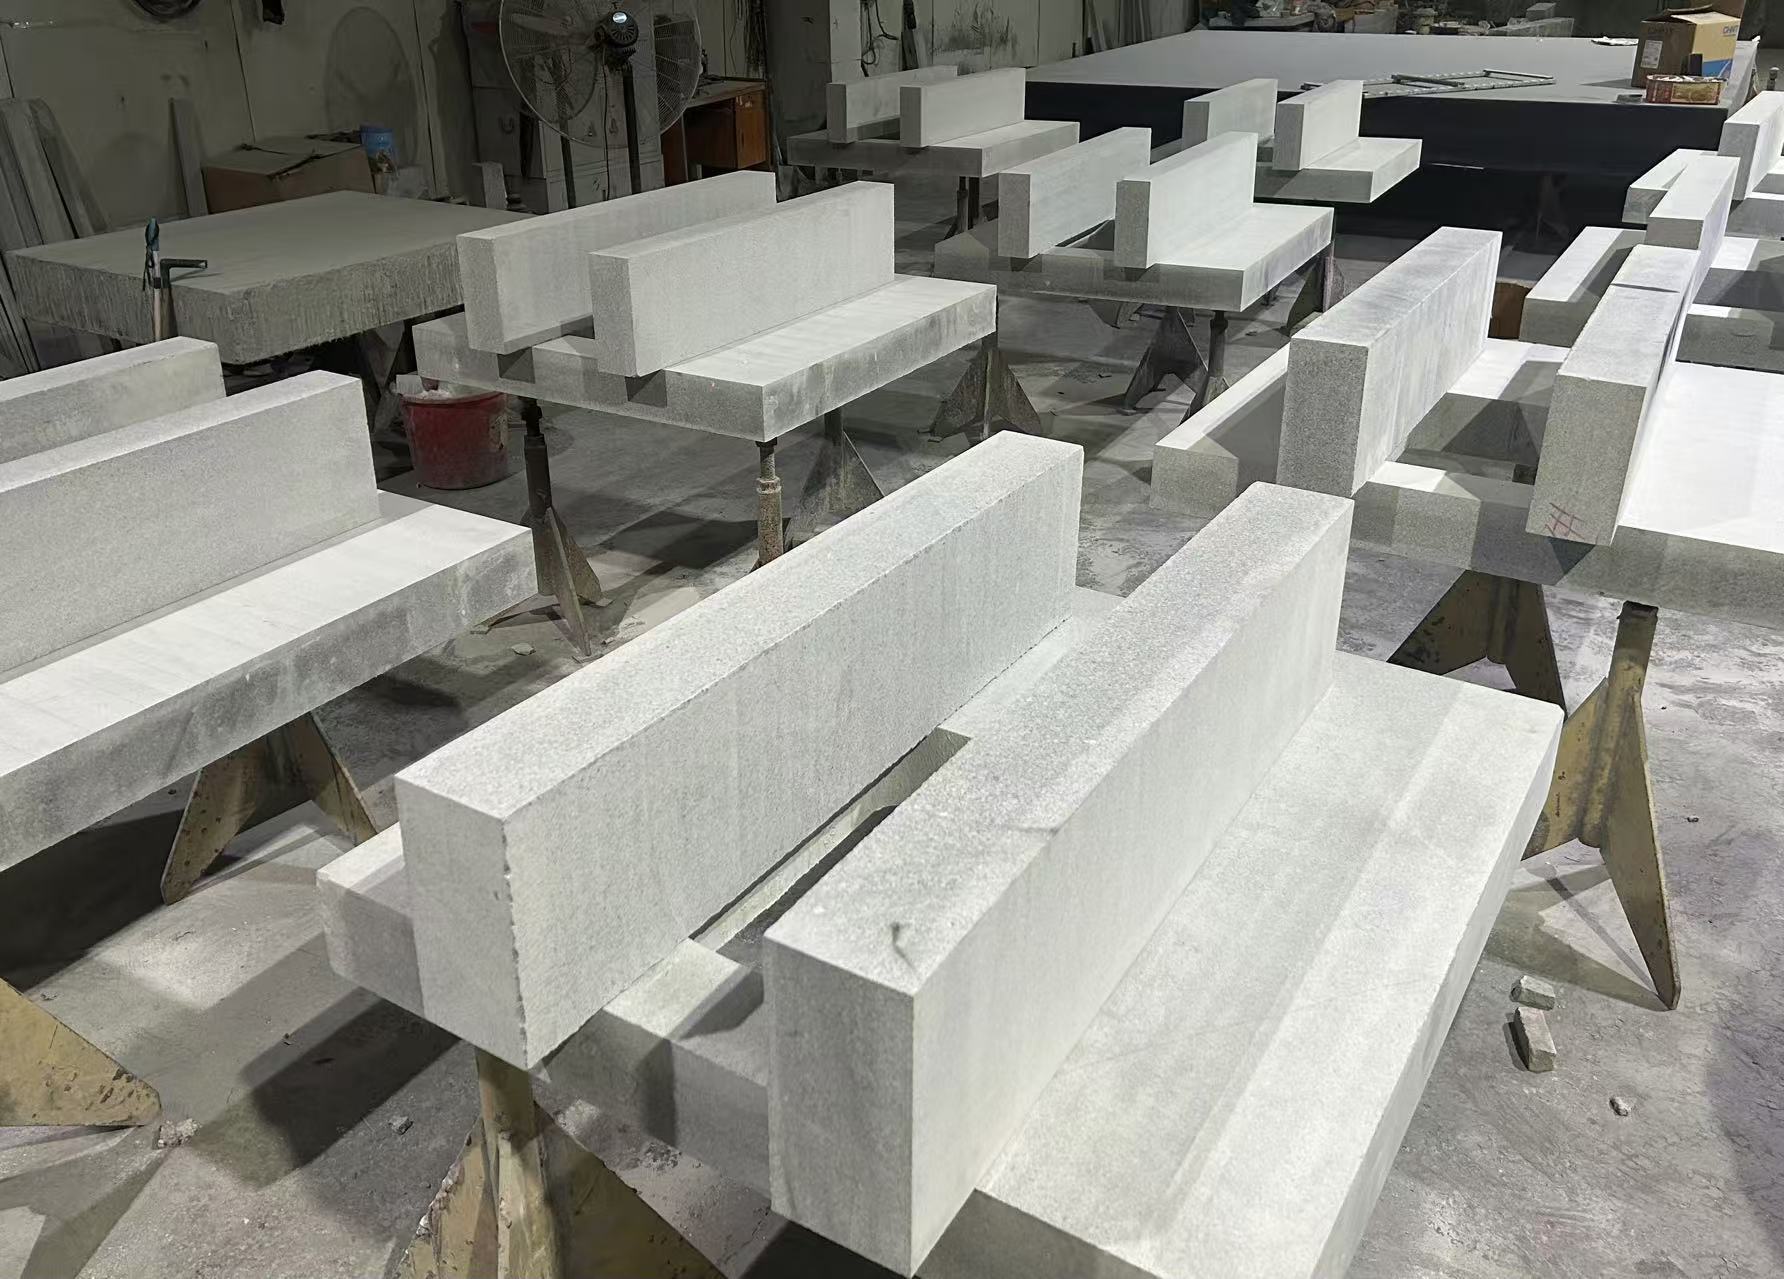
- Structure stable à contrainte ultra‑faible : Après 36 mois de vieillissement naturel (soit deux fois la durée des composants mécaniques ordinaires) et deux cycles de traitement de vieillissement artificiel, plus de 99,5 % des contraintes internes sont éliminées. Une structure « coulée monolithique sans jointures » est adoptée (taille maximale d’une pièce unique : 4 000 × 2 500 mm), afin d’éviter toute perte de précision liée aux joints d’assemblage. Sous une charge prolongée (plateau porte‑wafer + poids de la wafer : environ 500 kg), la déformation ne dépasse pas 0,0005 mm par mètre, assurant l’absence de micro‑déformations de la référence durant la lithographie.
- Intégration d’une référence de positionnement au niveau nanométrique : Des trous de fixation de précision (φ10–φ20 mm, tolérance H6) ainsi que des trous pour goupilles de positionnement (tolérance de position ±0,002 mm) destinés au plateau porte‑wafer sont usinés directement sur la surface de la base. Associés à un calibrage par interféromètre laser, l’écart de positionnement entre le plateau porte‑wafer et la base est inférieur ou égal à ±0,1 nm, offrant ainsi une garantie fondamentale pour la précision d’alignement en lithographie.
2. Contrôle stable anti‑interférences dans tous les scénarios
- Suppression de la déformation thermique par thermostat : Le coefficient de dilatation thermique du granit naturel est aussi faible que (5-6)×10⁻⁶ par °C (20 % inférieur à celui du granit ordinaire). Un circuit d’eau à température constante de haute précision (orifice de φ8-φ12 mm, espacement des circuits d’eau de 200 mm) est intégré à l’intérieur de la base. En coopération avec le système de température constante de la salle blanche à semi-conducteurs, l’uniformité globale de la température de la base est ≤ ±0,1 °C, et la variation dimensionnelle due aux fluctuations de température est ≤ 0,0001 mm par mètre. Cela permet d’éviter l’impact de la déformation thermique sur la position relative entre la plateforme de la plaquette et l’objectif de projection.
- Isolation complète des micro‑vibrations : Le coefficient d’amortissement interne de la pierre est 5 à 8 fois supérieur à celui de la fonte, avec un taux d’atténuation des vibrations d’au moins 90 % (80 % pour le granit ordinaire), ce qui permet d’absorber les micro‑vibrations à haute fréquence (10–1000 Hz) générées à l’intérieur de la machine de lithographie (par exemple, pompes à vide, moteurs). La partie inférieure de la base est équipée d’un système d’amortissement des vibrations à ressort pneumatique (efficacité d’amortissement ≥ 95 %) afin d’isoler les vibrations à basse fréquence (1–10 Hz) provenant des équipements externes de la salle blanche (par exemple, bras robotiques, bandes transporteuses). Ainsi, l’amplitude des vibrations de la plateforme de la plaquette pendant la lithographie est maintenue à ≤ ±0,3 nm.
- Non-magnétique et résistant à la corrosion chimique : Le granit/marbre naturel est non magnétique, ce qui évite les interférences du champ magnétique avec la focalisation du faisceau d’électrons dans les machines de lithographie EUV ou avec la transmission laser dans les machines de lithographie DUV. La surface est traitée par un « revêtement céramique de niveau nanométrique » (épaisseur 5 à 10 μm), résistant aux réactifs chimiques couramment utilisés en semi-conducteurs, tels que le photoresist, l’alcool isopropylique et le développeur. Il ne subit ni corrosion ni formation de résidus, et sa finition de surface ne se dégrade pas après une utilisation prolongée.
3. Adaptation intégrée approfondie pour les systèmes de lithographie
- Installation collaborative des composants multicœurs : La base dispose de zones d’installation dédiées pour la plateforme de wafer, l’objectif de projection et le système de source lumineuse. Le parallélisme des surfaces de référence dans chaque zone est ≤ 0,001 mm sur 1500 mm. Des trous filetés de précision (M8–M16, tolérance de filetage 5g) ainsi que des interfaces d’aspiration sous vide (φ6–φ10 mm) sont usinés afin d’assurer la fixation sous vide et le système d’entraînement haute précision de la plateforme de wafer, réduisant ainsi les erreurs de positionnement dues aux connecteurs intermédiaires.
- Conception compatible des câbles et des chemins optiques : Des canaux de passage cachés pour les câbles (ouverture φ15–φ25 mm) et des rainures d’évitement des chemins optiques (largeur 10–20 mm, profondeur 5–10 mm) sont aménagés à l’intérieur de la base. Cela empêche que le chemin optique de lithographie soit obstrué par la structure de la base et évite que le tirage des câbles n’affecte la précision de mouvement de la plateforme de wafer. Les parois internes des canaux sont lissées afin de réduire les perturbations aériennes (un contrôle micro‑flux d’air est requis dans les salles blanches de l’industrie des semi‑conducteurs).
- Interfaces de détection et d’étalonnage réservées : Des points de référence pour l’étalonnage par interféromètre laser (espacement 500 mm, précision ±0,0005 mm) ainsi que des trous de montage pour capteurs de température (φ3–φ5 mm) sont prévus. Cela facilite la détection et l’étalonnage réguliers de la précision de la base et de la distribution de température, sans avoir à démonter les composants centraux de la lithographie, augmentant ainsi l’efficacité de l’étalonnage de 80 %.
Composition du système principal
| Catégorie de composants |
Paramètres et configuration essentiels (spécifiques à la lithographie des semi‑conducteurs) |
| Corps de base (granit) |
Matériau : Granit vert de Jinan à haute densité (densité ≥ 2,7 g/cm³, taux d’absorption d’eau ≤ 0,05 %, teneur en impuretés ≤ 0,1 %) ; Précision : Planéité de la surface supérieure ≤ 0,001 mm sur 1000 mm, rectitude de la surface de guidage ≤ 0,0008 mm sur 1000 mm, rugosité de surface Ra ≤ 0,01 μm ; Dimensions : Format standard monobloc 1500 × 1200 mm à 4000 × 2500 mm, taille maximale assemblable 6000 × 3000 mm ; Technologie de traitement : Vieillissement naturel de 36 mois + polissage de niveau nanométrique + revêtement céramique nano (résistance à la corrosion chimique) |
| Corps de base (marbre) |
Matériau : Marbre noir de haute pureté (teneur en carbonate de calcium ≥ 99 %, densité ≥ 2,75 g/cm³) ; Précision : Planéité de la surface supérieure ≤ 0,002 mm sur 1000 mm, rugosité de surface Ra ≤ 0,02 μm ; Scénarios d’application : Machines de lithographie DUV (processus 14 nm et plus), capacité portante ≤ 300 kg/m² |
| Composants anti-interférences |
Circuit d’eau à température constante (ouverture φ8‑φ12 mm, précision de régulation de la température ±0,1 °C) ; Modules d’amortissement des vibrations à ressort pneumatique (efficacité d’amortissement ≥ 95 %, adaptés aux vibrations de 1 à 1000 Hz) ; Joints non magnétiques (pour éviter les interférences dues aux champs magnétiques) |
| Composants d’intégration-adaptation |
Trous de référence pour le montage de la plateforme de wafer (φ10‑φ20 mm, tolérance H6, tolérance de position du trou ±0,002 mm) ; Interfaces d’aspiration sous vide (φ6‑φ10 mm, niveau de vide ≤ ‑95 kPa) ; Points de référence pour l’étalonnage laser (précision ±0,0005 mm) ; Canaux de câblage dissimulés (ouverture φ15‑φ25 mm) |
Cas d’application typiques dans l’industrie
- Base de machine de lithographie EUV 5 nm : Un fabricant d’équipements semi-conducteurs l’utilise pour une machine de lithographie EUV 5 nm (course de la plateforme de wafer 800 mm) — une base monolithique en granit vert de Jinan (3000 × 2000 × 600 mm) est adoptée, avec une planéité ≤ 0,001 mm sur 2000 mm. En association avec le circuit d’eau à température constante et le système d’amortissement des vibrations à ressort pneumatique, la précision de positionnement de la plateforme de wafer passe de ±1 nm à ±0,5 nm, l’erreur d’alignement en lithographie est réduite à ≤ ±0,8 nm, et le rendement des puces 5 nm augmente de 4,2 %.
- Base pour machine de lithographie DUV 14 nm : Une fonderie de plaquettes l’utilise pour la mise à niveau d’une machine de lithographie DUV 14 nm — la base métallique d’origine est remplacée par une base en marbre noir (2500×1800×500 mm). La déformation thermique passe de 0,002 mm par mètre à 0,0005 mm par mètre, l’amplitude des vibrations est réduite de ±2 nm à ±0,8 nm, le cycle de maintenance de la machine de lithographie est prolongé de 3 mois à 6 mois, et les coûts d’exploitation et de maintenance diminuent de 35 %.
- Base pour lithographie d’emballage avancé : Une entreprise d’assemblage et de test l’emploie pour des équipements de lithographie destinés à l’emballage avancé 2,5D/3D — une base en granit assemblée sur mesure (4000×2500 mm) est adoptée afin de répondre aux besoins d’une lithographie multi-stations. Le parallélisme des surfaces de référence de chaque station est ≤ 0,002 mm sur 3000 mm, et le rendement d’emballage passe de 96 % à 98,5 %.
Avantages concurrentiels clés
- Barrière de précision au niveau nanométrique : Les indicateurs de planéité et de rectitude dépassent largement ceux des composants mécaniques ordinaires (d’un ordre de grandeur supérieur à la précision de grade 00), s’adaptant ainsi à la lithographie dans les procédés avancés de 5 nm et moins. Il s’agit de la seule alternative aux bases métalliques (qui ne peuvent pas garantir une précision nanométrique sur le long terme).
- Capacité anti‑interférences multidimensionnelle : Une optimisation exclusive a été mise en œuvre pour les quatre principales sources d’interférences en lithographie des semi‑conducteurs (température, vibrations, champ magnétique, corrosion chimique). Le taux d’atténuation des vibrations est supérieur de 10 % à celui des composants en granit classiques, et la précision du contrôle de la température est doublée, assurant « l’absence totale d’interférences » durant le processus de lithographie.
- Stabilité de précision à long terme : Après 36 mois de vieillissement naturel et grâce à la protection offerte par un nano-revêtement, la durée de conservation de la précision dépasse 5 ans (contre seulement 1 à 2 ans pour les bases métalliques). Cela réduit les temps d’arrêt des machines de lithographie liés aux étalonnages fréquents, permettant ainsi aux fonderies de puces d’économiser plus de 200 heures de perte de production chaque année.
- Intégration exclusive pour les systèmes de lithographie : Les références de montage réservées, les circuits d’eau et les interfaces sont entièrement compatibles avec les composants essentiels des machines de lithographie (plateforme de wafer, objectif de projection). Le délai d’intégration et de mise en service est ramené de 15 jours (pour les bases métalliques traditionnelles) à 5 jours, ce qui diminue les coûts d’intégration pour les équipementiers.
Services de personnalisation multidimensionnels
- Personnalisation spécifique au processus :
◦ Nœuds de processus avancés (5 nm et inférieurs) : Bases personnalisées en granit vert de Jinan, à haute densité, dotées d’un polissage de niveau nanométrique et de circuits d’eau à température constante ; la précision est améliorée jusqu’à une planéité ≤ 0,0008 mm sur 1 000 mm.
◦ Nœuds de processus matures (14 nm–90 nm) : Des bases en marbre noir sont proposées en option afin d’optimiser le rapport entre précision et coût, avec une planéité ≤ 0,002 mm sur 1 000 mm.
- Personnalisation de la structure et de l’intégration :
◦ Personnalisation des dimensions : Structure monolithique ou assemblée, supportant jusqu’à 6 000 × 3 000 mm, avec une épaisseur comprise entre 500 et 800 mm (selon les exigences de charge).
◦ Personnalisation de l’interface : trous de fixation sur mesure, interfaces sous vide et canaux de câblage adaptés aux modèles de machines de lithographie (par exemple, ASML, Nikon, Canon) pour assurer une installation « plug-and-play ».
- Personnalisation de la précision et de la détection :
◦ Amélioration de la précision : un polissage local à l’échelle nanométrique est réalisé sur les zones critiques (par exemple, les surfaces de montage des objectifs de projection), avec une rugosité de surface Ra ≤ 0,008 μm ;
◦ Services de contrôle : mise à disposition d’un contrôle de précision à l’échelle nanométrique effectué par un tiers (par exemple, interféromètre laser Zeiss allemand) et établissement de rapports de contrôle reconnus par l’industrie des semi-conducteurs.
- Personnalisation après-vente et en matière d’exploitation et de maintenance :
◦ Installation et mise en service : étalonnage horizontal à l’échelle nanométrique sur site (précision ≤ 0,0005 mm par mètre) et mise en service conjoint avec la plateforme à wafer et le système d’amortissement des vibrations de la machine de lithographie ;
◦ Exploitation et maintenance à long terme : élaboration d’un plan personnalisé « étalonnage de précision d’un an + entretien de surface sur trois ans », accompagné d’un support technique à vie afin de garantir que la précision de base reste conforme aux exigences de la lithographie sur une période prolongée.