Übersicht der Lösung
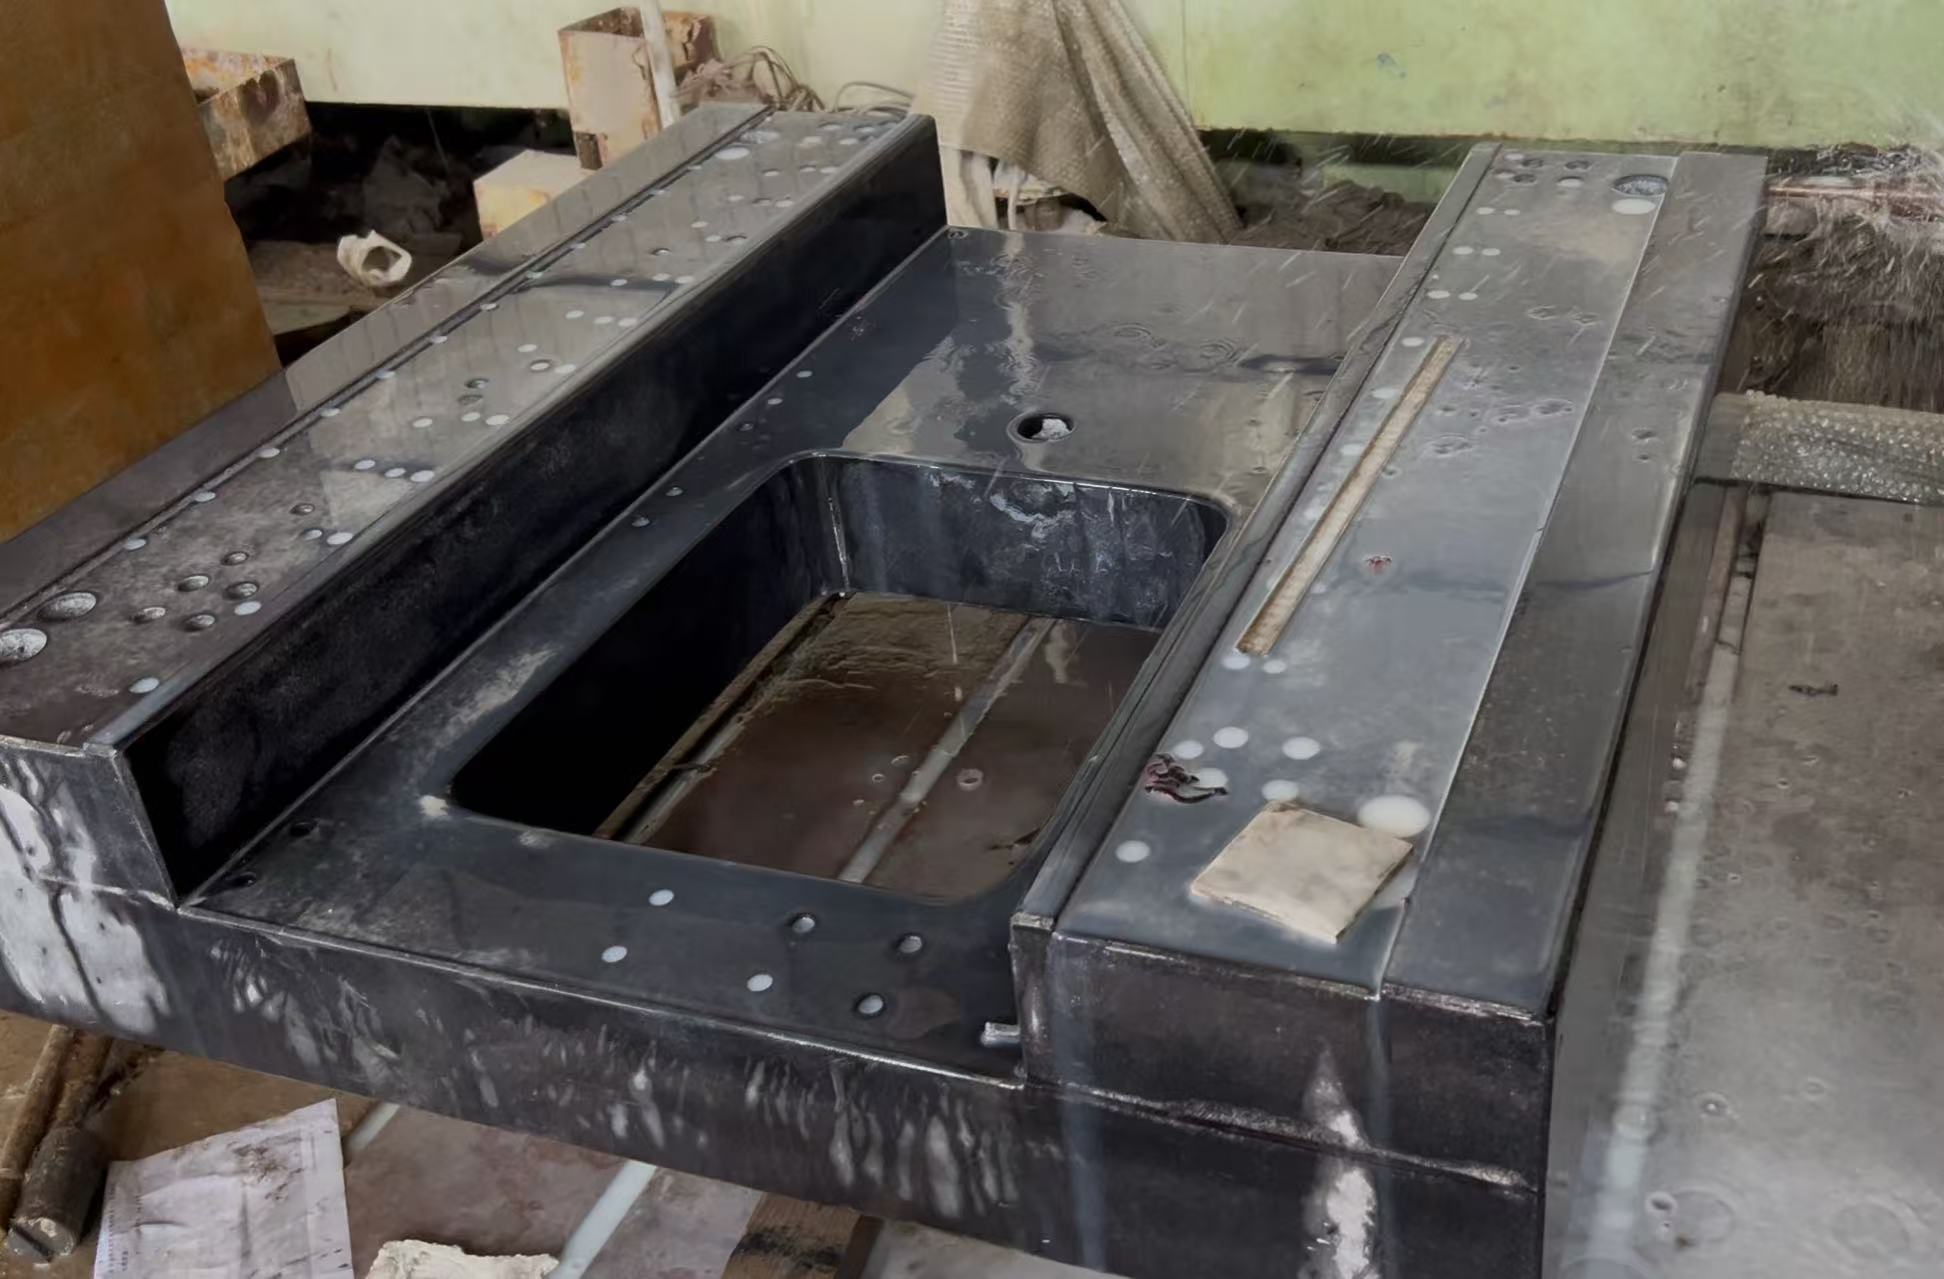
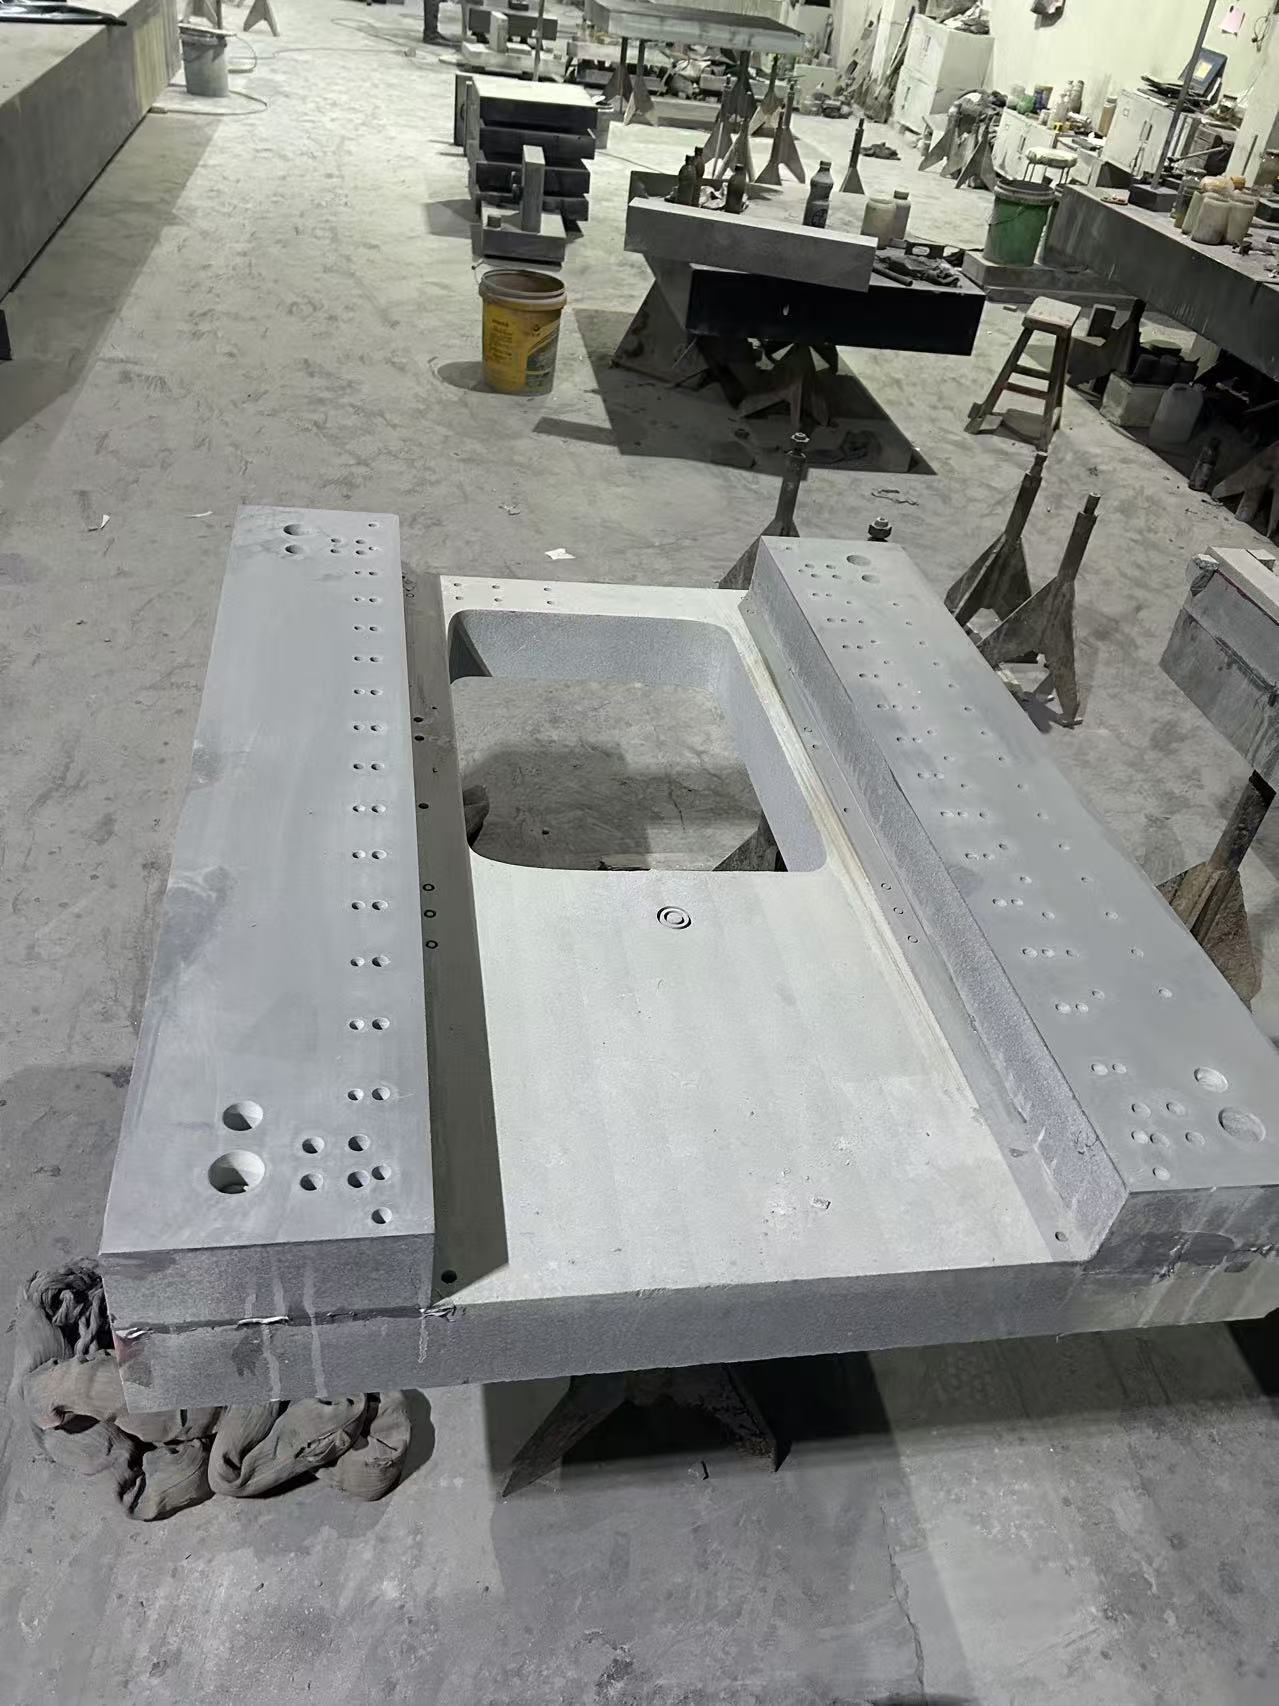
Diese Granit-/Marmor-Lithografie-Maschinenbasis ist speziell für Halbleiter-Lithografieanlagen konzipiert (DUV‑Deep‑Ultraviolet‑Lithografie‑Maschinen, EUV‑Extreme‑Ultraviolet‑Lithografie‑Maschinen). Mit „Referenzpräzision auf Nanoebene, umfassender Störungsunterdrückung in allen Einsatzszenarien sowie tiefgreifender Integration in Lithografiesysteme“ als Kern bietet sie Lösungen für drei zentrale Probleme herkömmlicher Metallbasen: „Präzisionsdrift durch thermische Verformung, Vibrationseinflüsse auf die Positionierung der Lithografie sowie Präzisionsverlust nach langfristigem Einsatz“.
Dank des extrem niedrigen Wärmeausdehnungskoeffizienten, der hervorragenden Vibrationsbeständigkeit und der nichtmagnetischen Eigenschaften von hochdichtem Naturstein stellt sie einen stabilen Referenzträger für die Lithografie in fortschrittlichen Prozessen ab 5 nm und darunter bereit. Sie gewährleistet eine Positioniergenauigkeit der Waferstage der Lithografieanlage von ≤ ±0,5 nm sowie eine Überlagerungsgenauigkeit der Lithografie von ≤ ±1 nm und trägt dazu bei, die Ausbeute bei der Herstellung von Halbleiterchips um 3 %–5 % zu steigern. Damit erfüllt sie die strengen Anforderungen an Geräte-Referenzen in den Produktionslinien fortschrittlicher Prozesse führender Hersteller wie TSMC und SMIC.
Kernfunktionssystem
1. Garantie für Referenzpräzision auf Nanoebene
- Extrem hohe Ebenheit und Geradheit: Hochdichter Granit wird ausgewählt und in einem dreistufigen Prozess bearbeitet – „Grobschleifen – Feinschleifen – Nanopolieren“. Die Ebenheit der Oberseite der Basis beträgt ≤ 0,001 mm pro 1000 mm (bei Einzelstücken) bzw. ≤ 0,002 mm pro 2000 mm (bei zusammengesetzten Basen); die Geradheit der Führungsbahn‑Referenzfläche liegt bei ≤ 0,0008 mm pro 1000 mm, und die Oberflächenrauheit beträgt Ra ≤ 0,01 μm. Dies bietet eine Referenzunterstützung auf Nanoebene für den Waferstage und das Projektionsobjektiv und vermeidet dadurch Verschiebungen im Lithografie‑Muster, die durch Referenzabweichungen entstehen könnten.
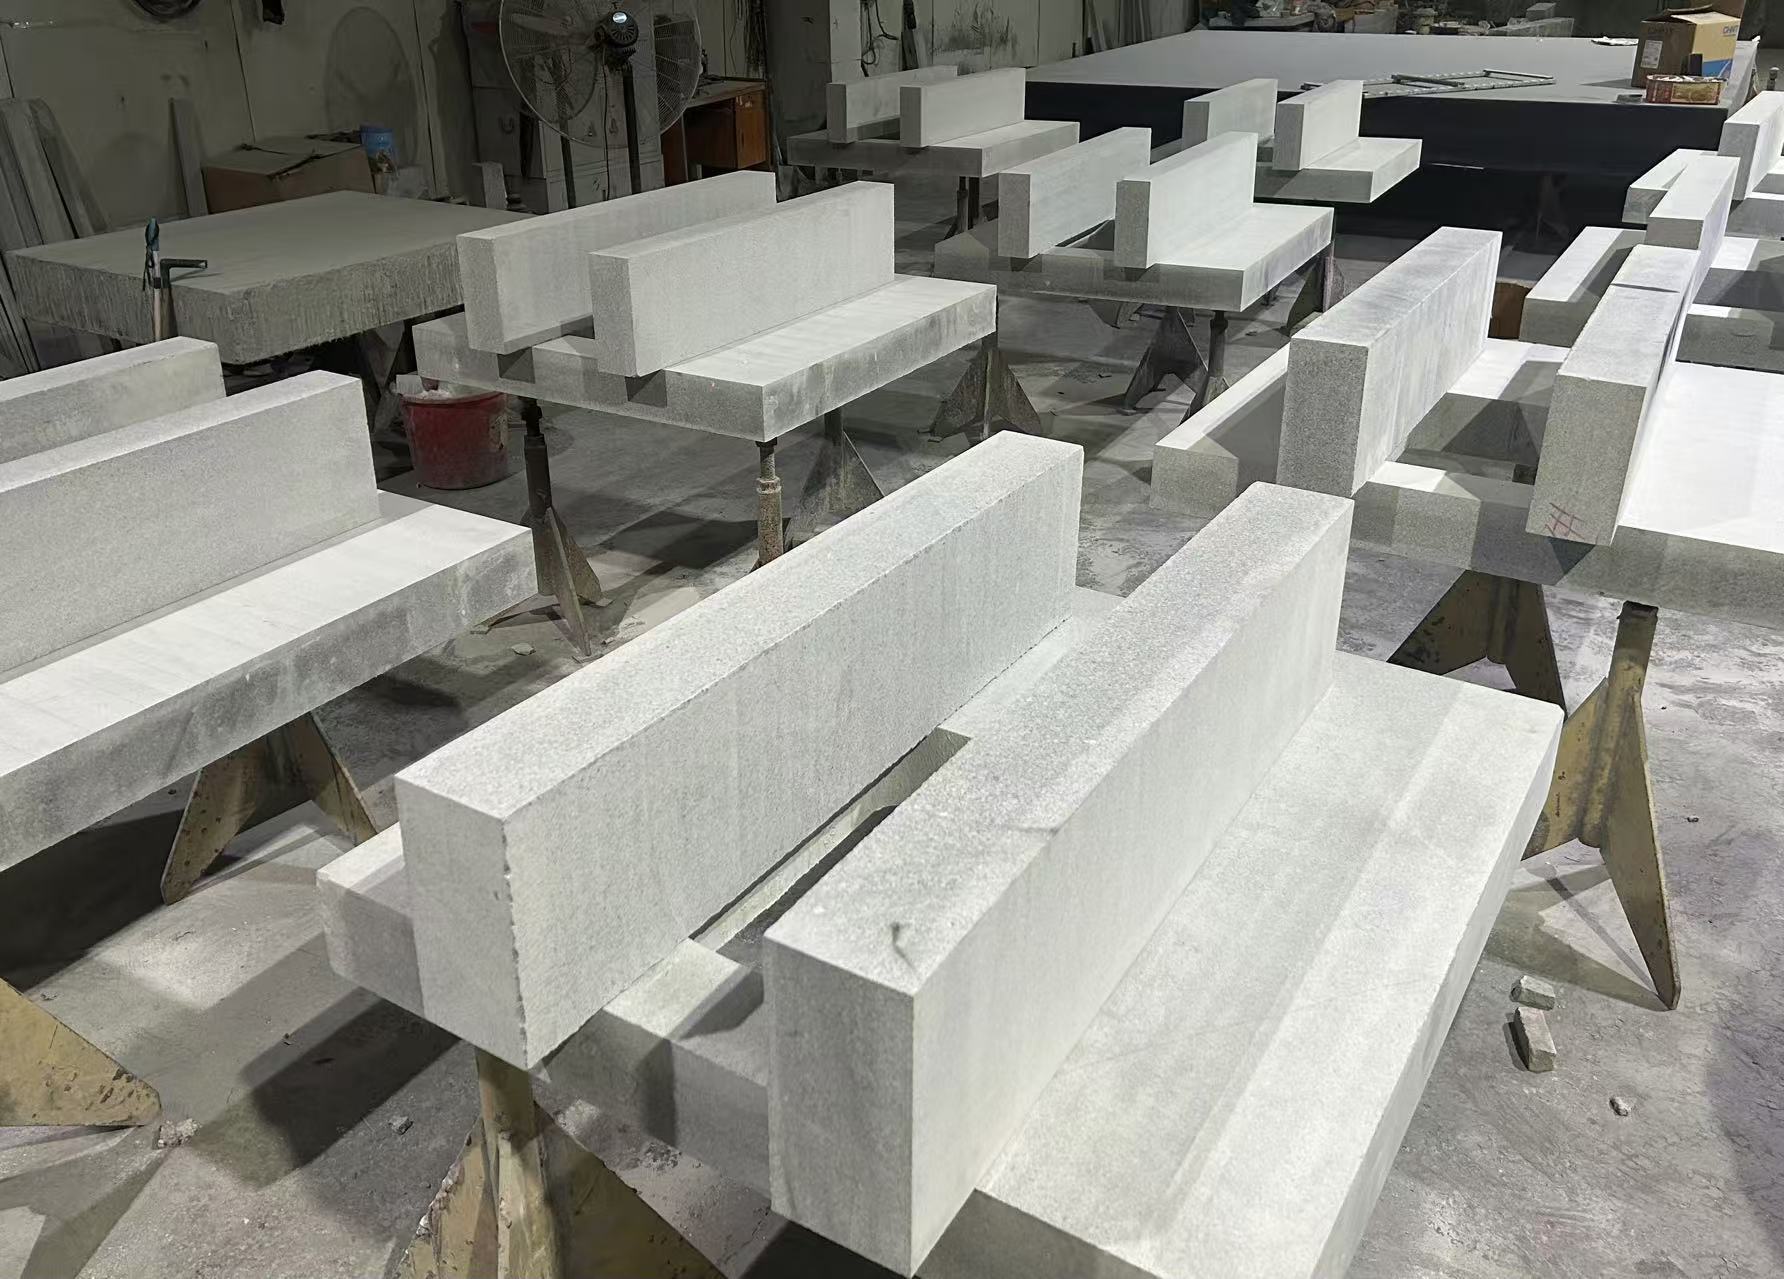
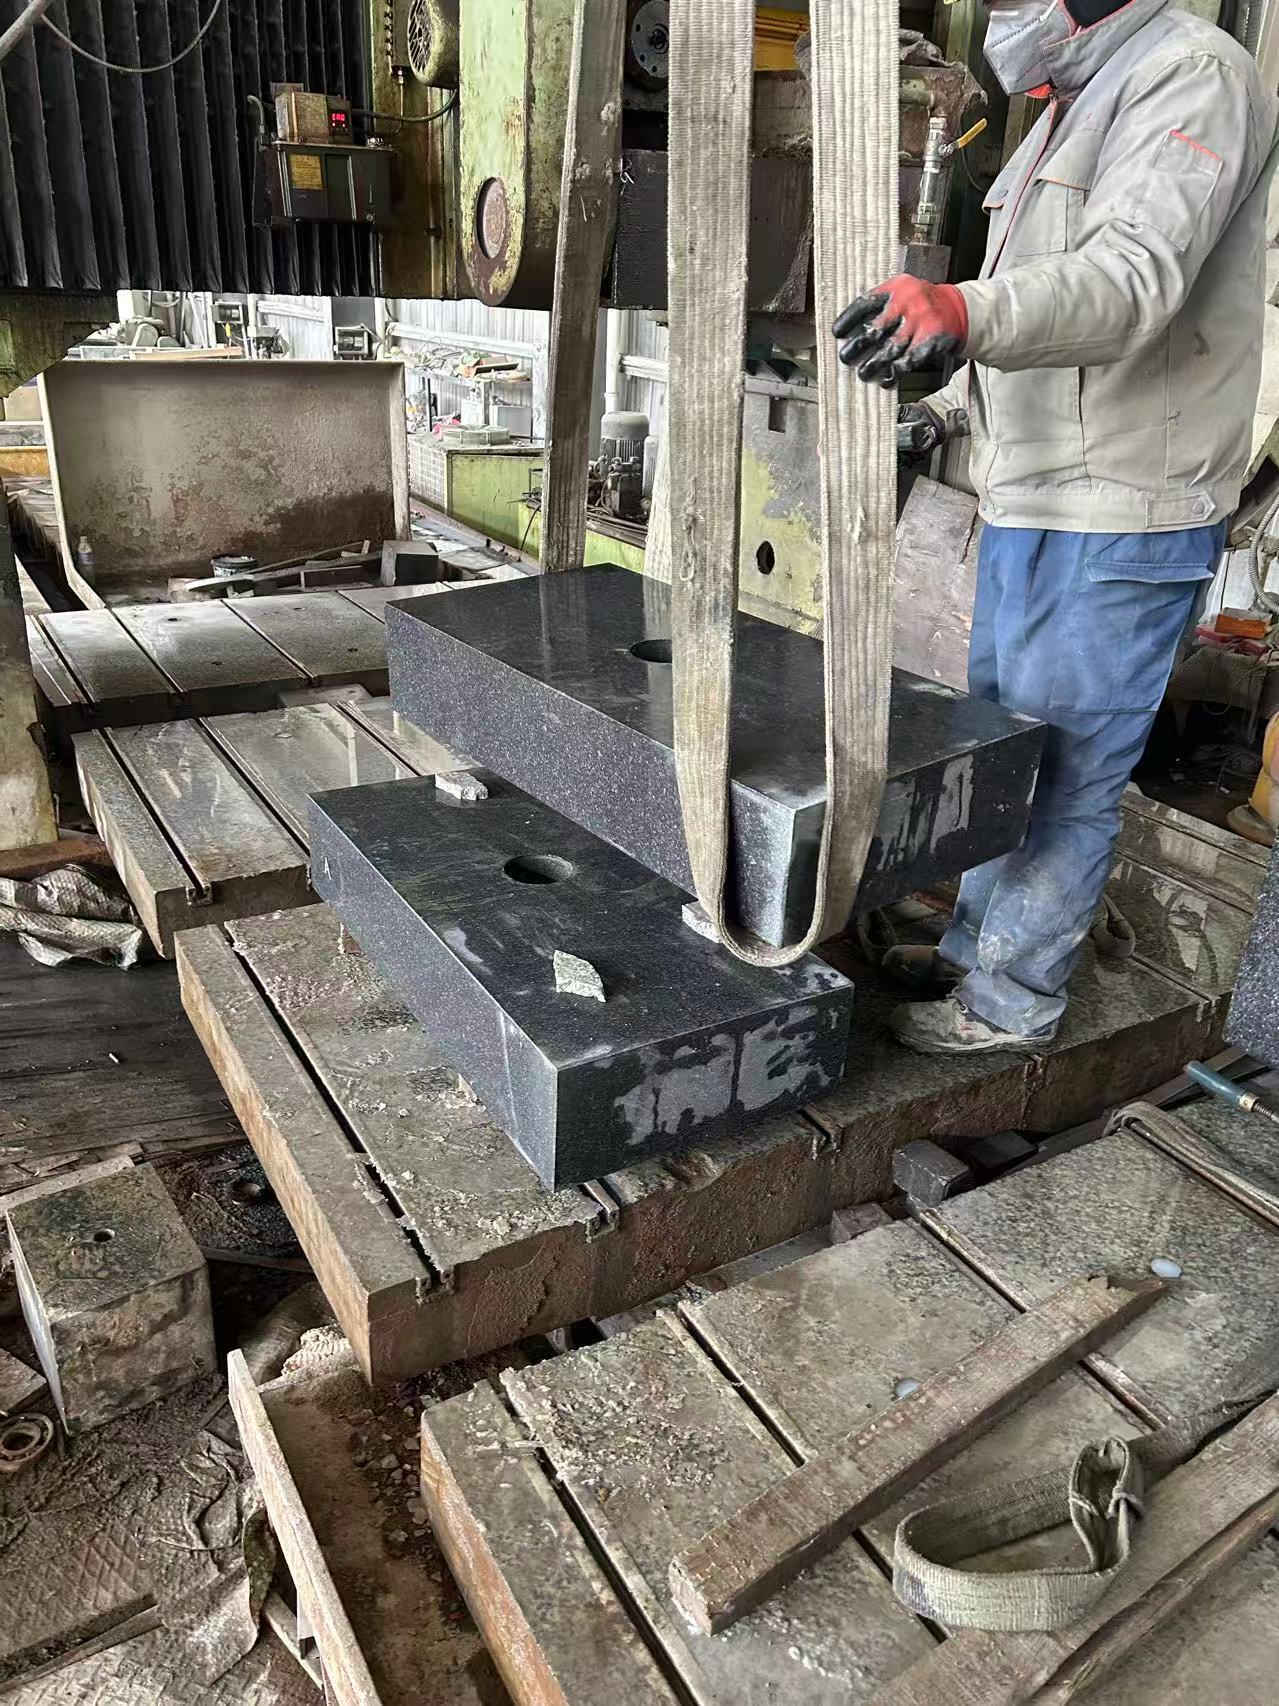
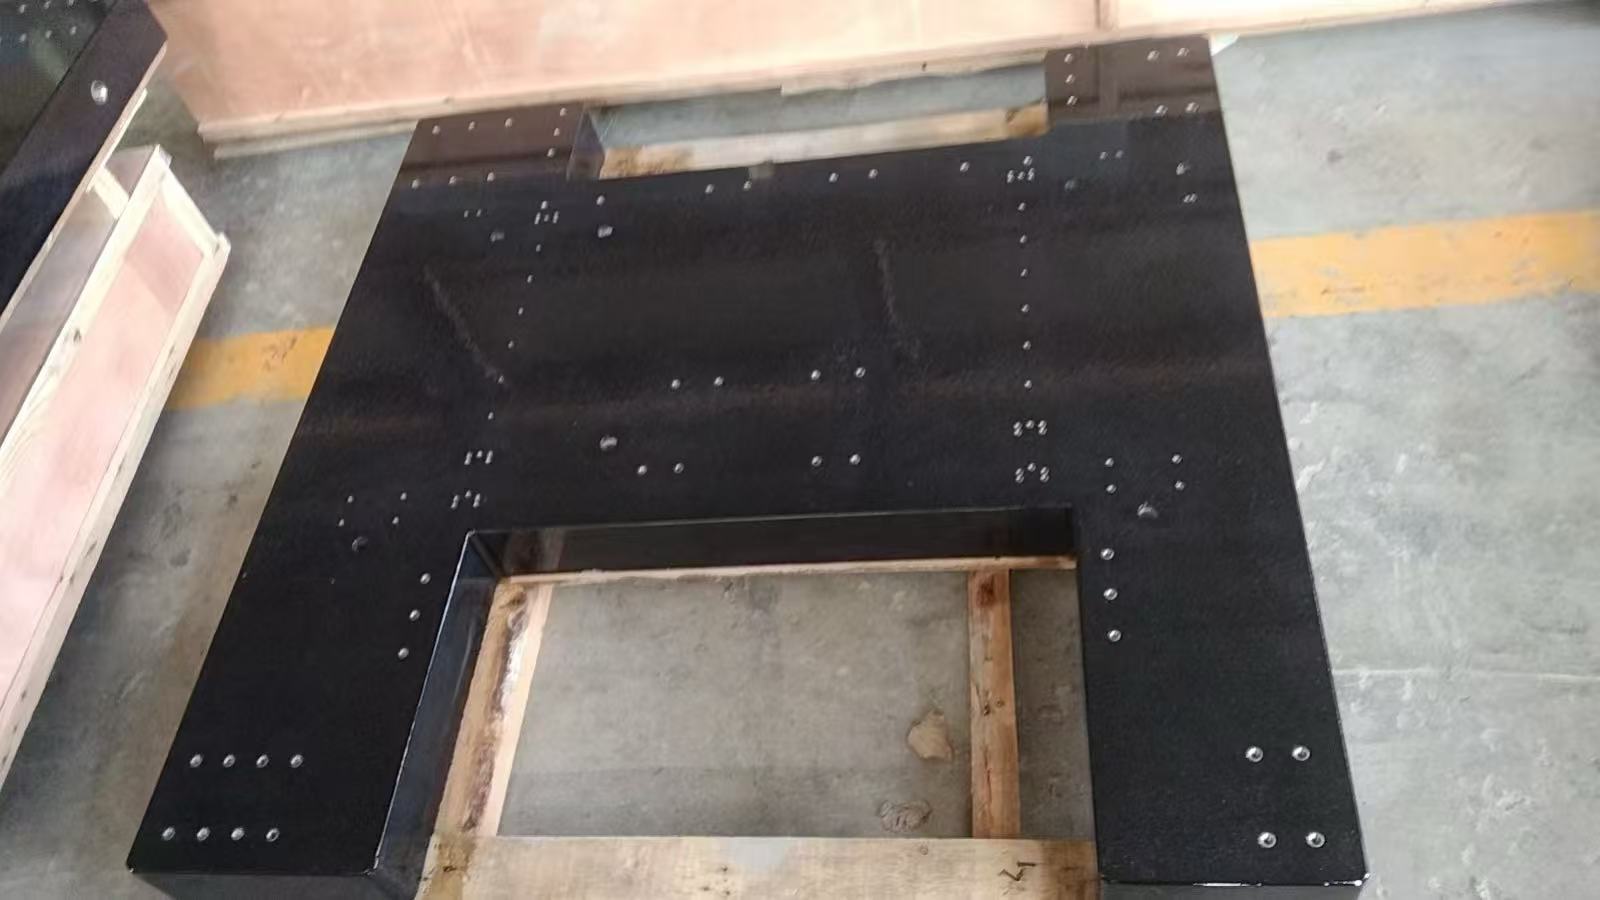
- Stabilisierende Struktur mit extrem geringer innerer Spannung: Nach 36 Monaten natürlicher Alterung (doppelt so lange wie bei herkömmlichen mechanischen Komponenten) sowie zwei Zyklen künstlicher Alterungsbehandlung werden über 99,5 % der inneren Spannungen beseitigt. Es wird eine „integrale Gusskonstruktion ohne Fugen“ verwendet (maximale Einzelstückgröße: 4000 × 2500 mm), um Präzisionsstufen durch Fugen zu vermeiden. Unter dauerhafter Belastung (Waferstage plus Wafergewicht: ca. 500 kg) beträgt die Verformung ≤ 0,0005 mm pro Meter, wodurch eine mikroskopische Deformation der Referenz während der Lithografie vollständig ausgeschlossen wird.
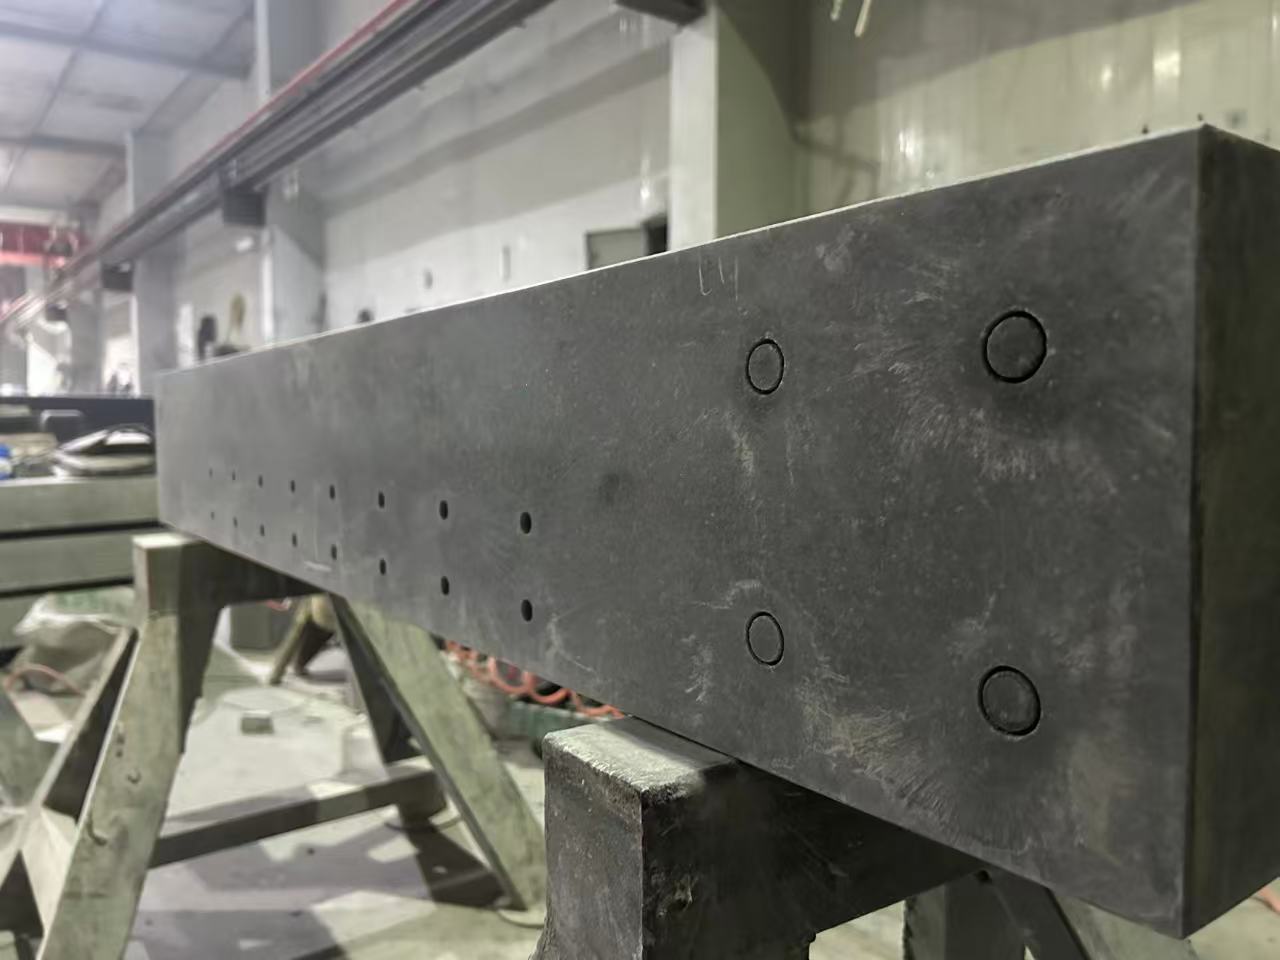
- Integration einer Nanopräzisions‑Positionierreferenz: Präzise Montage‑Referenzlöcher (φ10–φ20 mm, Toleranz H6) sowie Positionierstiftlöcher (Lochpositionstoleranz ±0,002 mm) für den Waferstage werden direkt in die Oberfläche der Basis eingearbeitet. In Verbindung mit der Kalibrierung mittels Laserinterferometer beträgt die Positionsabweichung zwischen Waferstage und Basis ≤ ±0,1 nm, was eine grundlegende Garantie für die Überlagerungsgenauigkeit der Lithografie liefert.
2. Stabile Steuerung mit umfassender Störungsunterdrückung
- Thermostatische Unterdrückung thermischer Verformungen: Der Wärmeausdehnungskoeffizient von Naturgranit liegt bei nur (5–6)×10⁻⁶ pro °C (20 % niedriger als bei gewöhnlichem Granit). Im Inneren des Grundkörpers ist ein hochpräzises, konstant temperiertes Wasserkreislaufsystem integriert (Öffnungsdurchmesser φ8–φ12 mm, Abstand der Wasserleitungen 200 mm). In Verbindung mit dem Konstanttemperatur‑System des Halbleiter‑Reinraums beträgt die gesamte Temperaturgleichmäßigkeit des Grundkörpers ≤ ±0,1 °C, und die durch Temperaturschwankungen verursachte Maßänderung liegt bei ≤ 0,0001 mm pro Meter. Dadurch wird verhindert, dass thermische Verformungen die relative Position zwischen dem Wafer‑Träger und dem Projektionsobjektiv beeinträchtigen.
- Umfassende Isolierung von Mikrovibrationen: Der innere Dämpfungskoeffizient von Stein ist 5–8 Mal so hoch wie der von Gusseisen; die Schwingungsdämpfungsrate beträgt ≥ 90 % (bei gewöhnlichem Granit 80 %). Damit können hochfrequente Mikrovibrationen (10–1000 Hz), die innerhalb der Lithografie‑Anlage entstehen (z. B. durch Vakuumpumpen, Motoren), absorbiert werden. Am Boden des Grundkörpers ist ein Luftfeder‑Vibrationsdämpfungssystem installiert (Dämpfungseffizienz ≥ 95 %), das niederfrequente Vibrationen (1–10 Hz) von externen Geräten im Reinraum isoliert (z. B. Roboterarmen, Förderbändern). So wird sichergestellt, dass die Vibrationsamplitude des Wafer‑Trägers während der Lithografie ≤ ±0,3 nm beträgt.
- Nichtmagnetisch und chemisch korrosionsbeständig: Natürlicher Granit/Marmor ist nichtmagnetisch und vermeidet dadurch Störungen durch Magnetfelder bei der Fokussierung des Elektronenstrahls in EUV‑Lithografieanlagen sowie bei der Laserübertragung in DUV‑Lithografieanlagen. Die Oberfläche wird mit einer „Keramikbeschichtung auf Nanoebene“ (Dicke 5–10 μm) behandelt, die gegenüber gängigen chemischen Reagenzien der Halbleiterindustrie wie Fotolack, Isopropylalkohol und Entwickler beständig ist. Sie ist frei von Korrosion und Rückständen, und die Oberflächenbeschaffenheit bleibt auch nach langfristigem Einsatz unverändert.
3. Tiefgreifende Integrationsanpassung für Lithografiesysteme
- Kollaborative Installation mehrerer Kernkomponenten: Das Grundgestell verfügt über spezielle Montagebereiche für die Wafer‑Bühne, das Projektionsobjektiv und das Lichtquellensystem. Die Parallelität der Referenzflächen in jedem Bereich beträgt ≤ 0,001 mm pro 1500 mm. Präzise Gewindelöcher (M8–M16, Gewindetoleranz 5g) sowie Vakuumansauganschlüsse (φ6–φ10 mm) sind eingearbeitet, um sich an die Vakuumfixierung und das hochpräzise Antriebssystem der Wafer‑Bühne anzupassen und Positionierungsfehler durch Zwischenverbinder zu minimieren.
- Kompatibles Design für Kabel- und Lichtpfadführung: Im Inneren des Grundgestells sind verdeckte Kabelkanäle (Durchmesser φ15–φ25 mm) sowie Führungsrillen zur Vermeidung von Lichtwegen (Breite 10–20 mm, Tiefe 5–10 mm) angelegt. Dadurch wird verhindert, dass der lithografische Lichtweg durch die Gestellkonstruktion blockiert wird, und es wird vermieden, dass Kabelzug die Bewegungsgenauigkeit der Wafer‑Bühne beeinträchtigt. Die Innenwände der Kanäle sind geglättet, um Luftströmungen zu reduzieren (in Reinräumen der Halbleiterindustrie ist eine präzise Steuerung des Mikro‑Luftstroms erforderlich).
- Reservierte Schnittstellen für Messung und Kalibrierung: Es sind Laserinterferometer‑Kalibrierungsreferenzpunkte (Abstand 500 mm, Genauigkeit ±0,0005 mm) sowie Befestigungslöcher für Temperatursensoren (φ3–φ5 mm) vorgesehen. Dies ermöglicht eine regelmäßige Überprüfung und Kalibrierung der Präzision sowie der Temperaturverteilung des Grundgestells, ohne die zentralen Lithografiekomponenten demontieren zu müssen, wodurch die Kalibrierungseffizienz um 80 % gesteigert wird.
Zusammensetzung des Kernsystems
| Komponentenkategorie |
Kernparameter und Konfiguration (speziell für die Halbleiterlithografie) |
| Grundkörper (Granit) |
Material: Hochdichter Jinan‑Grüner Granit (Dichte ≥ 2,7 g/cm³, Wasseraufnahmerate ≤ 0,05 %, Verunreinigungsgehalt ≤ 0,1 %); Präzision: Flachheit der Oberseite ≤ 0,001 mm pro 1000 mm, Geradheit der Führungsbahn‑Referenzfläche ≤ 0,0008 mm pro 1000 mm, Oberflächenrauheit Ra ≤ 0,01 μm; Abmessungen: Standardgröße einzelnes Stück 1500 × 1200 mm bis 4000 × 2500 mm, maximale zusammengesetzte Größe 6000 × 3000 mm; Bearbeitungstechnologie: 36-monatige natürliche Alterung + Polierung auf Nanoebene + Nanokeramikbeschichtung (chemische Korrosionsbeständigkeit) |
| Grundkörper (Marmor) |
Material: Hochreiner schwarzer Marmor (Calciumcarbonatgehalt ≥ 99 %, Dichte ≥ 2,75 g/cm³); Präzision: Flachheit der Oberseite ≤ 0,002 mm pro 1000 mm, Oberflächenrauheit Ra ≤ 0,02 μm; Anwendungsbereiche: DUV‑Lithografieanlagen (Prozesse ab 14 nm), Tragfähigkeit ≤ 300 kg/m² |
| Störungsschutzkomponenten |
Wasser‑Kreislauf mit konstanter Temperatur (Öffnungsdurchmesser φ8–φ12 mm, Temperaturregelgenauigkeit ±0,1 °C); Luftfeder‑Schwingungsdämpfungs‑Module (Schwingungsdämpfungseffizienz ≥ 95 %, anpassungsfähig an Schwingungen von 1 bis 1000 Hz); Nicht‑magnetische Dichtungen (zur Vermeidung von Störungen durch Magnetfelder) |
| Integrations- und Anpassungskomponenten |
Referenzlöcher zur Befestigung der Wafer‑Bühne (Durchmesser φ10–φ20 mm, Toleranz H6, Lochpositionstoleranz ±0,002 mm); Vakuum‑Sauganschlüsse (Durchmesser φ6–φ10 mm, Vakuumgrad ≤ −95 kPa); Laser‑Kalibrierungs‑Referenzpunkte (Genauigkeit ±0,0005 mm); Verdeckte Kabelkanäle (Öffnungsdurchmesser φ15–φ25 mm) |
Typische Branchenanwendungsbeispiele
- 5‑nm‑EUV‑Lithografie‑Maschinenbasis: Ein Halbleiterausrüstungshersteller setzt sie für eine 5‑nm‑EUV‑Lithografie‑Maschine ein (Wafer‑Bühnenhub 800 mm) – es wird eine einteilige Basis aus Jinan‑Grüngranit (3000×2000×600 mm) verwendet, deren Ebenheit ≤ 0,001 mm pro 2000 mm beträgt. In Verbindung mit dem Wasser‑Kreislauf mit konstanter Temperatur und den Luftfeder‑Schwingungsdämpfungsmodulen wird die Positioniergenauigkeit der Wafer‑Bühne von ±1 nm auf ±0,5 nm verbessert, der Lithografie‑Overlay‑Fehler liegt bei ≤ ±0,8 nm, und die Ausbeute bei 5‑nm‑Chips steigt um 4,2 %.
- Basis für 14-nm-DUV-Lithografieanlagen: Eine Wafer-Fabrik setzt sie zur Aufrüstung einer 14-nm-DUV-Lithografieanlage ein – die ursprüngliche Metallbasis wird durch eine schwarze Marmorbasis (2500×1800×500 mm) ersetzt. Die thermische Verformung verringert sich von 0,002 mm pro Meter auf 0,0005 mm pro Meter, die Schwingungsamplitude sinkt von ±2 nm auf ±0,8 nm, der Wartungszyklus der Lithografieanlage verlängert sich von 3 auf 6 Monate, und die Betriebs‑ und Wartungskosten reduzieren sich um 35 %.
- Basis für fortschrittliche Packaging‑Lithografie: Ein Unternehmen für Verpackung und Test nutzt sie für 2,5D/3D‑Lithografieausrüstung im Advanced Packaging‑Bereich – eine maßgeschneiderte, zusammengesetzte Granitbasis (4000×2500 mm) wird eingesetzt, um den Anforderungen an Multi‑Station‑Lithografie gerecht zu werden. Die Parallelität der Referenzflächen jeder Station beträgt ≤ 0,002 mm pro 3000 mm, und die Verpackungsausbeute steigt von 96 % auf 98,5 %.
Kernwettbewerbsvorteile
- Präzisionsbarriere auf Nanoebene: Die Indikatoren für Ebenheit und Geradheit übersteigen die von gewöhnlichen mechanischen Komponenten deutlich (um eine Größenordnung höher als bei Präzision der Klasse 00) und sind somit für die Lithografie in fortgeschrittenen Prozessen ab 5 nm und darunter geeignet. Sie stellt die einzige Alternative zu Metallbasen dar, die langfristig keine Präzision auf Nanoebene gewährleisten können.
- Umfassende Antistör‑Fähigkeit: Spezielle Optimierungen wurden für die vier wichtigsten Störquellen in der Halbleiter‑Lithografie vorgenommen (Temperatur, Vibration, Magnetfeld, chemische Korrosion). Die Dämpfungsrate der Vibration liegt um 10 % über dem Niveau herkömmlicher Granitkomponenten, und die Temperaturkontrollgenauigkeit wurde verdoppelt, wodurch während des Lithografieprozesses „null Störungen“ gewährleistet sind.
- Langfristige Präzisionsstabilität: Nach 36 Monaten natürlicher Alterung sowie einem nanobeschichteten Schutz beträgt die Präzisionshaltbarkeit mehr als 5 Jahre (im Vergleich zu nur 1–2 Jahren bei Metallbasen). Dies reduziert die Ausfallzeiten der Lithografieanlage durch häufige Kalibrierungen und spart Wafer‑Fabriken jährlich über 200 Stunden an Produktionsausfällen ein.
- Exklusive Integration für Lithografiesysteme: Die vorgesehenen Montage‑Referenzen, Wasserkreisläufe und Schnittstellen sind vollständig mit den Kernkomponenten der Lithografieanlagen kompatibel (Wafer‑Stage, Projektionsobjektiv). Die Integrations‑ und Inbetriebnahmefrist verkürzt sich von 15 Tagen (bei herkömmlichen Metallbasen) auf 5 Tage, wodurch die Integrationskosten für Ausrüstungshersteller gesenkt werden.
Vollständig dimensionale Anpassungsdienste
- Prozessspezifische Anpassung:
◦ Fortgeschrittene Prozessnode (5 nm und darunter): Maßgeschneiderte, hochdichte Jinan‑Grüngranit‑Basen mit Nanopolitur sowie konstant temperierten Wasserkreisläufen; die Präzision ist auf eine Ebenheit von ≤ 0,0008 mm pro 1000 mm verbessert.
◦ Reife Prozessnode (14 nm–90 nm): Optionale schwarze Marmorbasen stehen zur Verfügung, um Präzision und Kosten auszugleichen; Ebenheit ≤ 0,002 mm pro 1000 mm.
- Struktur- und Integrationsanpassung:
◦ Maßanfertigung nach Dimension: Einzelstück oder zusammengesetzte Struktur; maximale Unterstützung für 6000×3000 mm, Dicke 500–800 mm (abhängig von den Lastanforderungen);
◦ Schnittstellenanpassung: Spezielle Montagelöcher, Vakuumanschlüsse und Kabelkanäle entsprechend den Modellen der Lithografieanlagen (z. B. ASML, Nikon, Canon), um ein „Plug-and-Play“-Konzept zu ermöglichen.
- Präzisions- und Erkennungsanpassung:
◦ Präzisionsverbesserung: Lokale Polierarbeiten auf Nanoskala werden an Schlüsselbereichen durchgeführt (z. B. an den Montageflächen der Projektionslinsen); die Oberflächenrauheit beträgt Ra ≤ 0,008 μm.
◦ Prüfdienstleistungen: Bereitstellung von präzisen Nanoprüfungen durch unabhängige Drittanbieter (z. B. mit dem deutschen Zeiss-Laserinterferometer) sowie Erstellung von Prüfberichten, die von der Halbleiterindustrie anerkannt sind.
- Kundenspezifische After-Sales‑ und Betriebs‑ sowie Wartungsleistungen:
◦ Installation und Inbetriebnahme: Vor-Ort‑Kalibrierung der Horizontalität auf Nanoskala (Genauigkeit ≤ 0,0005 mm pro Meter) sowie kooperative Inbetriebnahme in Abstimmung mit dem Wafer‑Stage und dem Schwingungsdämpfungssystem der Lithografieanlage.
◦ Langfristiger Betrieb und Wartung: Maßgeschneiderte Planung eines „1‑jährigen Präzisionskalibrierungs‑ plus 3‑jährigen Oberflächenwartungsprogramms“ sowie lebenslange technische Unterstützung, um sicherzustellen, dass die Grundpräzision über lange Zeit hinweg den Anforderungen der Lithografie entspricht.