Übersicht der Lösung
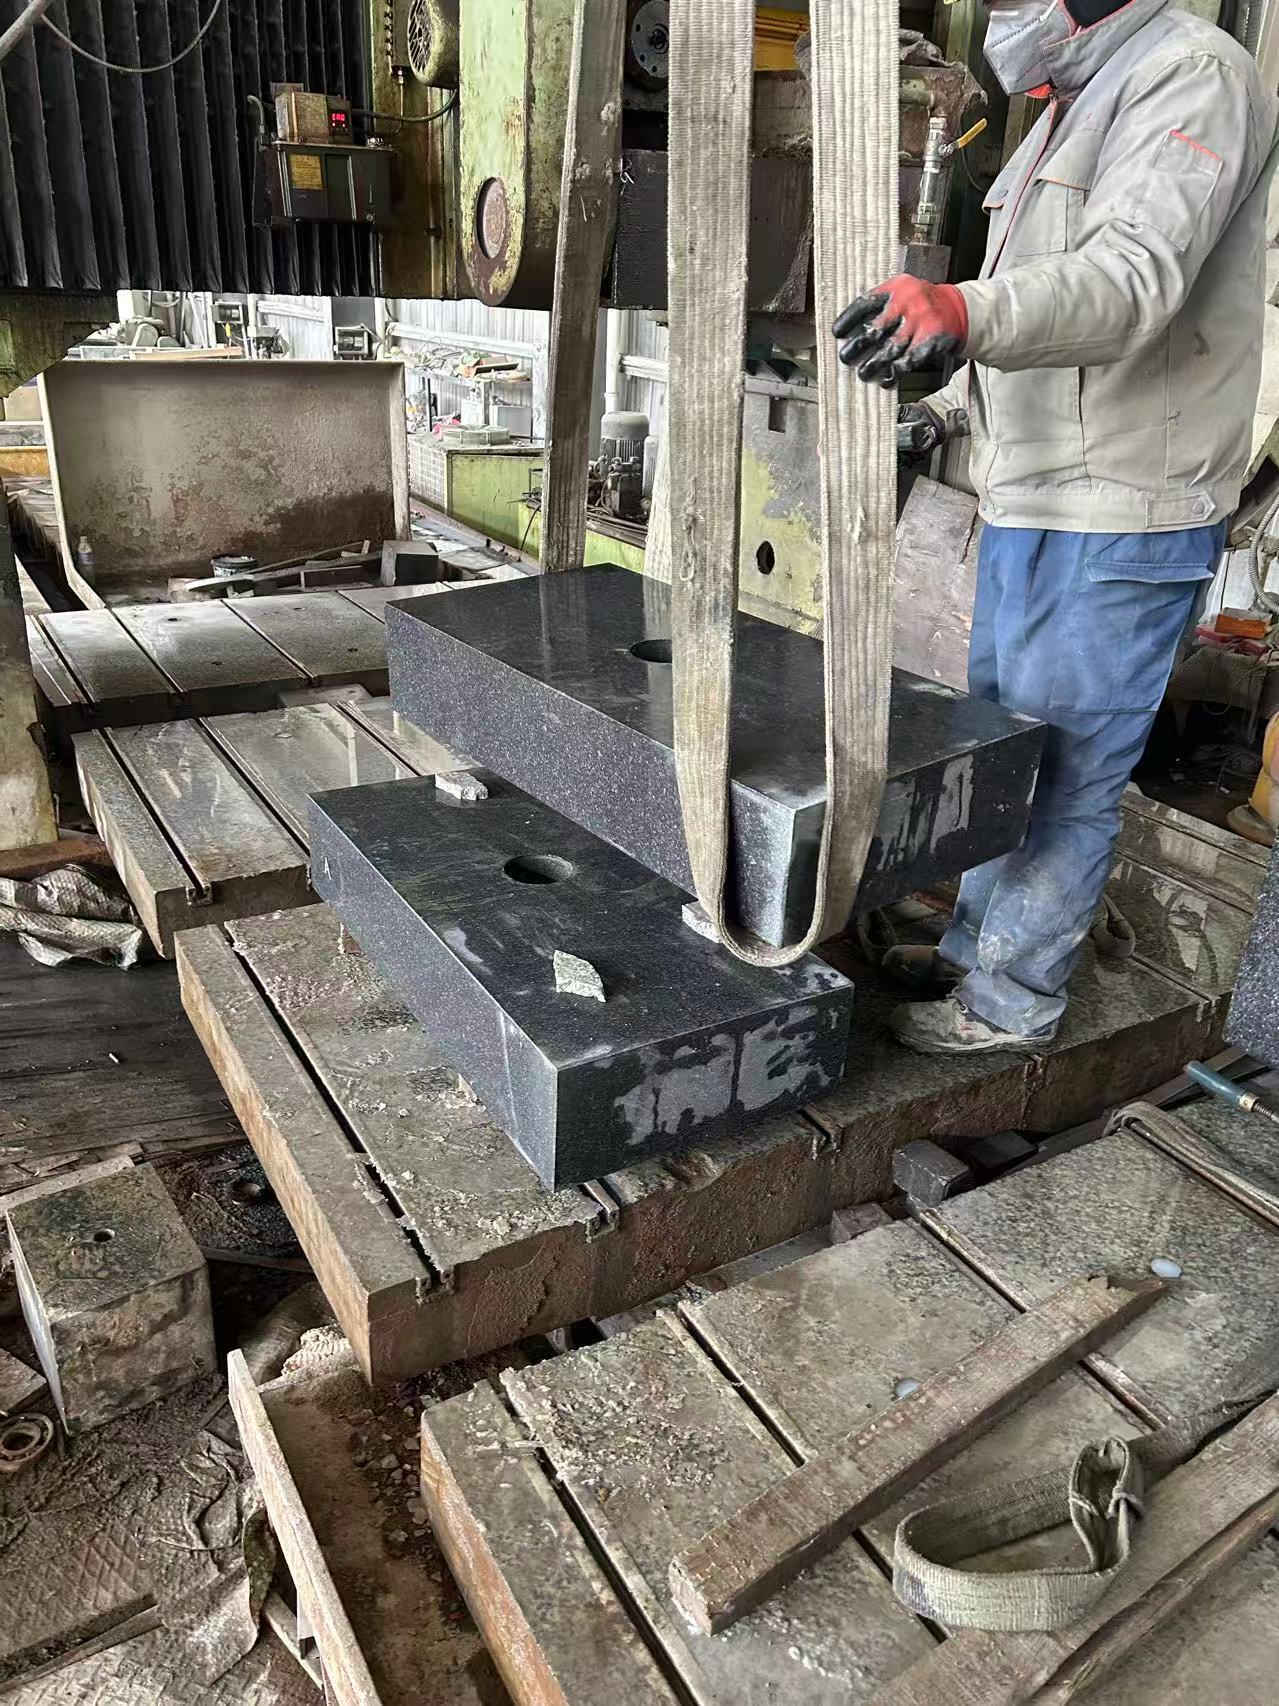
Dieses Präzisionswerkzeugteil aus Granit/Marmor (einschließlich Mehrstationen‑Positionierbasen) ist speziell für die 3D‑Werkzeugpositionierung, die kooperative Bearbeitung mehrerer Stationen sowie die Montage komplexer Bauteile in der Präzisionsfertigung konzipiert. Mit den Kernmerkmalen „präzise 3D‑Positionierung auf mehreren Oberflächen + natürliche Materialstabilität + integrierte Anpassung an mehrere Stationen“ adressiert es drei zentrale Probleme herkömmlicher Metallwerkzeugkomponenten: „uneinheitliche 3D‑Präzision, schwierige Koordination mehrerer Stationen sowie rasche Langzeit‑Präzisionsabnahme“.
Dank des extrem niedrigen Wärmeausdehnungskoeffizienten (Granit: 5–8×10⁻⁶ pro °C; Marmor: 6–9×10⁻⁶ pro °C), der hohen Dämpfung und Schwingungsbeständigkeit (Schwingungsdämpfungsrate ≥ 85 %) sowie der 3D‑Präzisionsbearbeitungstechnologie von hochdichtem Granit (Jinan Green/Taishan Green) und hochreinem Marmor erreicht das Bauteil eine 3D‑Positioniergenauigkeit von ≤ ±0,003 mm und eine Parallelität zwischen mehreren Stationen von ≤ 0,005 mm/1000 mm. Es ermöglicht einen schnellen Wechsel der 3D‑Werkzeuge innerhalb von einer Minute und eignet sich für Anwendungen wie die Montage mehrerer Komponenten im Automobilchassis, Werkzeughalterungen für Halbleitergeräte sowie die mehrstufige Inspektion von Luftfahrtbauteilen. So hilft es Unternehmen, die Positionierfehler ihrer 3D‑Werkzeuge um 70 % zu reduzieren, die Produktionsleistung bei mehrstufigen Prozessen um 60 % zu steigern und die Präzision über 5 bis 8 Jahre hinweg aufrechtzuerhalten.
Kernfunktionssystem
1. Präzise 3D‑Positionierung auf mehreren Oberflächen und Anpassung der Werkzeuge
- Mehrdimensionale Referenzflächengestaltung: Das Bauteil integriert mehrere Sets präziser Referenzflächen (Ebenheit Klasse 00: ≤ 0,003 mm/1000 mm; Rechtwinkligkeit: ≤ 0,002 mm/1000 mm), darunter „Fläche + Seitenfläche + Stufenfläche“. Damit ermöglicht es sowohl die flache Positionierung (z. B. beim Einpassen von Grundplatten), als auch die seitliche Begrenzung (z. B. zur Positionsfixierung von Werkstücken) sowie die stufenweise Abstützung (z. B. zum Tragen von gestuften Oberflächen spezieller Formteile). Dies löst die Beschränkung herkömmlicher flacher Werkzeuge, die nur eine eindimensionale Positionierung zulassen. Das Bauteil passt sich den 3D‑Werkzeugbedürfnissen für Wellenteile, Kastenteile sowie speziell geformte Strukturbauteile an (z. B. bei der Werkzeugpositionierung für Getriebegehäuse im Automobilbereich).
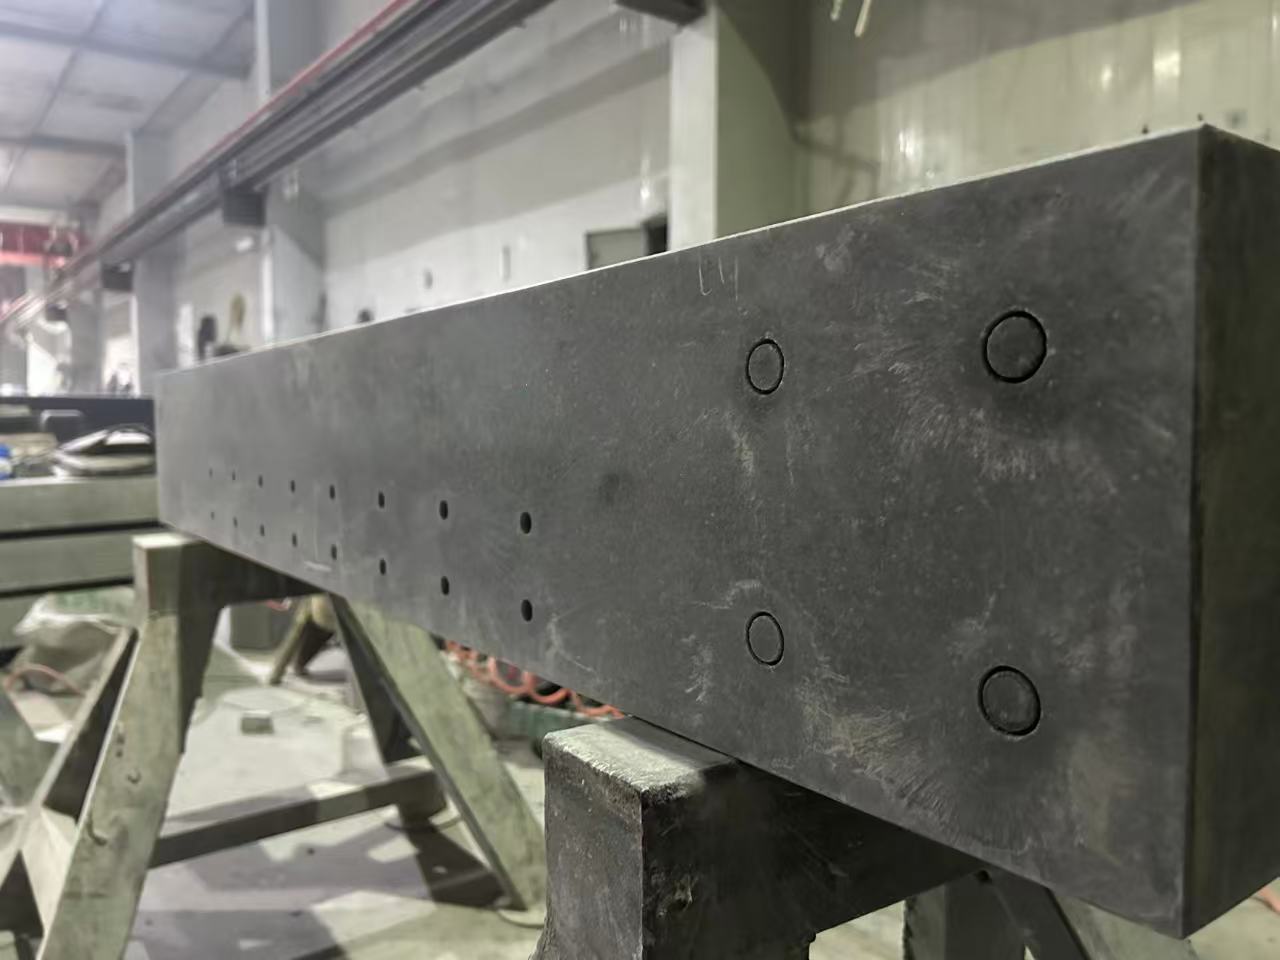
- 3D‑Anordnung mehrerer Positionierlöcher: Auf Flächen, Seitenflächen und Stufenflächen werden je nach Bedarf präzise Positionierlöcher (Bohrungsdurchmesser: φ6–φ20 mm, Toleranz H7; Positionsgenauigkeit der Löcher: ±0,005 mm) angebracht. Dabei unterstützt es eine kombinierte Positionierung von „Fläche + Seite“ (z. B. durch gleichzeitige Fixierung mittels Flächen‑ und Seitenpositionierstiften). Die Positionierlöcher sind mit ISO‑Standard‑Werkzeuganschlüssen kompatibel, sodass keine kundenspezifischen, dedizierten Verbindungen erforderlich sind. Der 3D‑Positionierfehler beträgt ≤ ±0,008 mm und erfüllt damit die Anforderungen an eine „mehrdimensionale Einschränkung“ für die Präzisionsmontage.
- Flexible Werkzeugwechsel: Ausgestattet mit hochpräzisen 3D-Positionierstiften (Toleranz h6, Passungsspiel ≤ 0,003 mm) sowie Schnellverriegelungs-Spannmechanismen (unterstützt Flach‑/Seitenspannung, Spannkraft: 500–8000 N) ermöglicht es einen schnellen Einbau und eine schnelle Demontage der 3D‑Werkzeuge innerhalb von einer Minute. Eine erneute Kalibrierung mehrdimensionaler Bezugsdaten ist nicht erforderlich; die Abweichung der Werkzeugpositioniergenauigkeit nach dem Wechsel beträgt ≤ ±0,01 mm. Das System eignet sich für die „Kleinserien‑, Mehrvarianten‑“ Produktion von 3D‑Komponenten (z. B. Werkzeugwechsel für unterschiedliche Typen von Halbleiterträgern).
2. Kooperative Integration mehrerer Stationen und Anpassung an Automatisierung
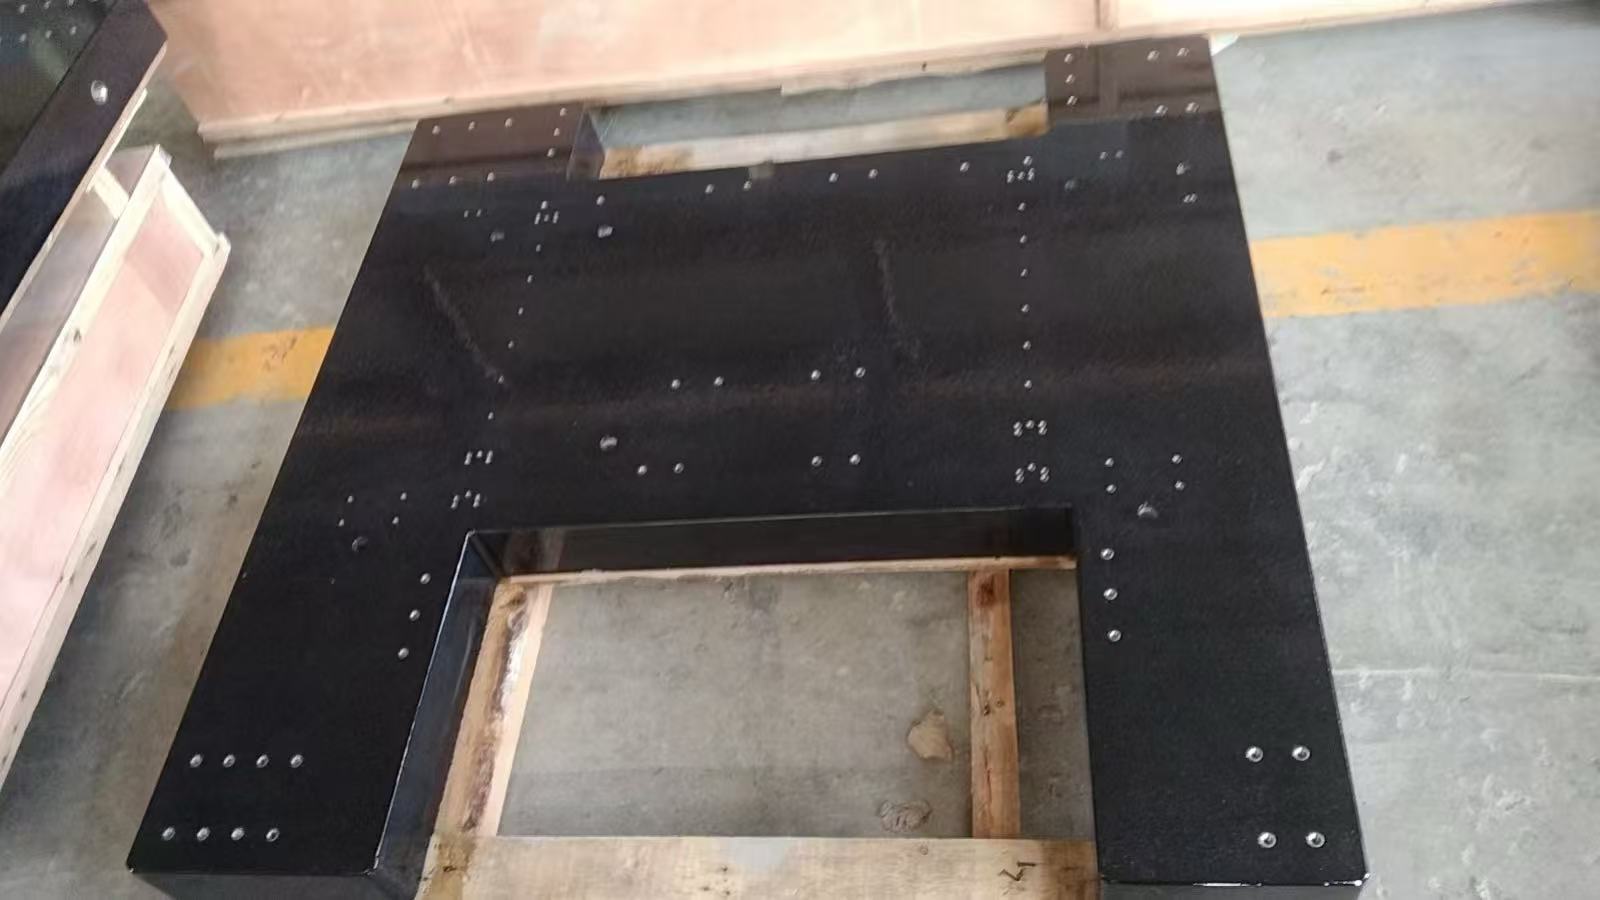
- Integriertes Layout mehrerer Stationen: Die Mehrstations‑Positionierbasis vereint 2 bis 12 unabhängige Stationen in einem „linearen/Matrix‑Muster“ (z. B. kann eine Basis von 3000 × 1500 mm bis zu 6 Stationen aufnehmen). Jede Station verfügt über eigenständige 3D‑Positionierungslochgruppen und Referenzflächen. Die Parallelität zwischen den Stationen liegt bei ≤ 0,005 mm/1000 mm, die Koaxialität bei ≤ 0,008 mm. Das System unterstützt den gleichzeitigen Betrieb mehrerer Sätze von 3D‑Werkzeugen (z. B. das mehrstufige Press‑Einpressen von Autoteilen oder die mehrstufige Inspektion präziser Steckverbinder) und steigert die Produktionsleistung mehrerer Stationen um 60 %.
- Umfassende Zusammenarbeit mit Automatisierungstechnik: Das Bauteil verfügt über Roboter‑Greif‑Schnittstellen (z. B. Werkzeug‑Positionierungs‑Bezugspunkte, Sensor‑Montagebohrungen) und lässt sich nahtlos mit 6‑Achsen‑Robotern, AGV‑Fördersystemen sowie visuellen Positionierungssystemen verbinden. Dadurch werden das automatische Be- und Entladen von 3D‑Werkzeugen sowie die automatische Erkennung des Werkzeugzustands ermöglicht. Zudem unterstützt es Offline‑Programmierung zur voreingestellten Definition mehrstufiger Positionierparameter, wodurch sich die Umrüstzeit automatisierter Fertigungsstraßen von 4 Stunden auf 10 Minuten reduziert (beispielsweise beim automatisierten Wechsel von mehrstufigen Bohrwerkzeugen für Luftfahrtbauteile).
- Präzisionskompensation und -überwachung von Werkzeugen: Am Rand der Grundplatte sind Kalibrierungs‑Referenzpunkte mittels Laserinterferometer vorgesehen (Abstand: 500 mm, Genauigkeit: ±0,0005 mm), die eine regelmäßige Kalibrierung der mehrstufigen 3D‑Präzision ermöglichen. Zudem kann das System an ein Werkzeug‑Präzisions‑Überwachungssystem angebunden werden, das mithilfe von Wegsensoren die Positionsabweichungen der Werkzeuge in Echtzeit erfasst und bei Überschreitung der Toleranzen automatisch Warnmeldungen ausgibt. So wird eine langfristige Bearbeitungs‑/Montagepräzision von ≤ ±0,006 mm gewährleistet.
3. Garantie für Stabilität und Langlebigkeit unter allen Arbeitsbedingungen
- Materialpräzision und Schwingfestigkeit: Granitkomponenten bestehen aus Jinan Green bzw. Taishan Green (Quarzgehalt ≥ 65 %, Dichte ≥ 2,7 g/cm³) und weisen eine 3D‑Referenzfläche mit einer Rauheit von Ra ≤ 0,02 μm auf. Marmorkomponenten werden aus hochreinem schwarzen oder beigen Marmor gefertigt (Calciumcarbonat ≥ 95 %, Dichte ≥ 2,75 g/cm³) und besitzen eine 3D‑Referenzfläche mit einer Rauheit von Ra ≤ 0,05 μm. Beide Materialien verfügen über hohe Dämpfungseigenschaften; die Schwingamplitude während der Werkzeugbearbeitung beträgt ≤ 0,003 mm, wodurch durch Vibrationen verursachte Verschiebungen der 3D‑Werkzeuge vermieden werden (z. B. bei der Positionierung präziser Schleifwerkzeuge).
- Korrosionsbeständigkeit und Verschleißfestigkeit von 3D‑Strukturen: Alle Referenzflächen sowie die Innenwände der Positionierbohrungen werden einer „Präzisionshonen‑ plus Nano‑Keramikbeschichtung“ unterzogen (Beschichtungsdicke: 5–10 μm). Sie sind beständig gegenüber Schneidflüssigkeiten, Alkohol und Halbleiterreinigungsmitteln. Im Gegensatz zu Metallkomponenten treten weder Rost noch signifikanter Verschleiß auf. Nach mindestens 100.000 wiederholten Ein‑ und Ausziehvorgängen beträgt die Änderung des Passungsspiels der Positionierbohrungen ≤ 0,002 mm. Die Verformung der Stufenflächen nach langfristiger Belastung (≤ 500 kg pro Station) liegt bei ≤ 0,001 mm, sodass keine häufige Wartung erforderlich ist.
- Optimierung der Umweltanpassungsfähigkeit: Naturstein verfügt über einen gleichmäßigen Wärmeausdehnungskoeffizienten. Bei Temperaturschwankungen im Werk von ±5 °C beträgt die 3D‑Maßabweichung eines 1 m langen Bauteils ≤ 0,001 mm, wodurch temperaturbedingte mehrdimensionale Positionierungsabweichungen vermieden werden. Auf der Oberfläche sind optional eine antistatische Behandlung (Oberflächenwiderstand: 10⁶–10⁹ Ω) sowie eine korrosionsschutzbeschichtete Oberfläche (geeignet für raue Umgebungen wie die Schiffstechnik) erhältlich, sodass die Anforderungen spezieller Branchen wie der Halbleiterindustrie, der Luftfahrt und des Schiffbaus erfüllt werden.
Zusammensetzung des Kernsystems
| Komponentenkategorie |
Kernparameter und Konfiguration (Granit/Marmor) |
| Präzisionswerkzeug-Komponentenkörper |
Granitmaterial: Jinan Green/Taishan Green (Wasseraufnahmerate ≤ 0,05 %, Verunreinigungsgehalt ≤ 0,1 %); Präzision: Ebenheitsklasse 00 ≤ 0,003 mm/1000 mm, Rechtwinkligkeit ≤ 0,002 mm/1000 mm, Positionierungslochgenauigkeit ±0,005 mm; Aufbau: Flache Bezugsfläche, seitliche Begrenzungsfläche, Stufenstützfläche (Höhen-Toleranz ±0,003 mm), 3D‑Positionierlöcher (φ6–φ20 mm, H7); Abmessungen: Standard 500×300×100 mm bis 4000×2000×800 mm (Höhe/Dicke individuell anpassbar) |
| Mehrstationen-Positionierbasis |
Material: Identisch mit den Werkzeugkomponenten (oder hochreiner Marmor); Präzision: Parallelität mehrerer Stationen ≤ 0,005 mm/1000 mm, Koaxialität der Stationen ≤ 0,008 mm; Aufbau: 2–12 unabhängige Stationen (mit flachen/seitlichen Positionierlöchern), Stationsabstand‑Bezugsflächen, Automatisierungsschnittstellen; Abmessungen: Standard 1000×600×150 mm bis 6000×3000×1000 mm, Gesamtbetragstragfähigkeit 10–100 Tonnen |
| 3D-Positionierungskomponenten |
2024-07-03T16:32:22+08:00 |
| Hilfs- und Automatisierungskomponenten |
Präzise Nivellierfüße (Verstellbereich 0–15 mm, horizontale Genauigkeit ±0,001 mm/m); Antistatische Beschichtung (Oberflächenwiderstand 10⁶–10⁹ Ω, optional); Montagesitze für Wegmesssensoren (Genauigkeit ±0,001 mm); Andock‑Positionierstifte für AGV (φ20–φ30 mm, Toleranz H7) |
Typische Branchenanwendungsbeispiele
- Mehrkomponenten-Montage für Automobilchassis: Ein Automobilunternehmen nutzt es als Mehrstationen‑Grundlage für die Montage von Fahrwerksteilen – dabei kommt eine Granit‑Mehrstationen‑Grundplatte aus Jinan (3000×1500×300 mm, 6 Stationen) zum Einsatz, deren Stationsparallelität ≤ 0,005 mm/1000 mm beträgt. Durch eine kombinierte Flächen‑ und Seitenpositionierung wird der Koaxialitätsfehler bei der Montage von Fahrwerkskomponenten von ±0,02 mm auf ±0,006 mm reduziert, die Montageeffizienz steigt von 15 Stück/Stunde auf 28 Stück/Stunde, und die Ausschussrate sinkt um 80 %.
- Werkzeugträger für Halbleiterausrüstung: Ein Halbleiterhersteller verwendet ihn als Werkzeugträger für 12‑Zoll‑Wafer‑Ätzanlagen – hierbei wurde ein antistatisches Granit‑Werkzeugteil (800×600×200 mm) mit einer 3D‑Positionierungslochgenauigkeit von ±0,003 mm ausgewählt. Die Koaxialität zwischen dem Werkzeugträger und der Anlagenspindel beträgt ≤ 0,004 mm, und die Positionsabweichung des Ätzmusters verringert sich von ±0,008 mm auf ±0,002 mm, wodurch die Anforderungen des 7‑nm‑Prozesses erfüllt werden. Die Umrüstzeit des Werkzeugs verkürzt sich von 2 Stunden auf 1 Minute.
- Multistationäre Inspektion von Luftfahrtteilen: Ein Luftfahrtunternehmen setzt es als mehrstufige Inspektionsbasis für Triebwerksschaufeln ein – dabei kommt eine Granit‑Grundplatte aus Jinan (2000×1000×250 mm, 4 Stationen) zum Einsatz. Jede Station ist mit einer Stufen‑Auflagefläche ausgestattet (Höhen-Toleranz ±0,003 mm). Die Wiederholgenauigkeit bei der geometrischen Fehlerprüfung der Schaufeln liegt bei ≤ ±0,002 mm, die Inspektionseffizienz steigt von 8 Teilen/Stunde auf 20 Teile/Stunde, und der Kalibrierzyklus verlängert sich von 3 Monaten auf 12 Monate.
- Präzisionsformen‑Mehrkomponentenmontage: Ein Formenbauunternehmen nutzt es als Werkzeugkomponente für die Mehrkomponentenmontage von Handygehäuseformen – hierbei kommt ein Marmor‑Werkzeugteil (1200×800×180 mm) mit kombinierter Flächen‑ und Seitenpositionierung zum Einsatz. Der Montagespalt der Formkomponenten verringert sich von 0,01 mm auf 0,003 mm, die Lebensdauer der Form verdoppelt sich, die Umrüstzeit verkürzt sich von 1,5 Stunden auf 45 Sekunden, und die Produktionsleistung mehrerer Modellformen auf derselben Fertigungslinie steigt um 50 %.
Kernwettbewerbsvorteile
- Führende 3D‑Positionierfähigkeit: Durch die Integration mehrdimensionaler Bezugsflächen – Fläche, Seite und Stufe – übersteigen die Positionierabmessungen das Dreifache herkömmlicher Werkzeuggrundplatten. Der 3D‑Positionierungsfehler des Werkzeugs beträgt ≤ ±0,008 mm und löst damit das zentrale Problem „schwieriger mehrdimensionaler Fixierung“ komplexer Bauteile; besonders geeignet für hochwertige Bereiche wie Luftfahrt und Halbleiter.
- Hohe Präzision und Konsistenz bei mehreren Stationen: Die Parallelität der einzelnen Stationen liegt bei ≤ 0,005 mm/1000 mm, die Koaxialität bei ≤ 0,008 mm – deutlich besser als bei metallischen Mehrstationsgrundplatten (Parallelität ≥ 0,015 mm/1000 mm). Dies gewährleistet eine konsistente Bearbeitung und Montage an mehreren Stationen und reduziert Nacharbeiten aufgrund von Chargenschwankungen.
- Langfristige, zuverlässige Präzisionsstabilität: Nach 36 Monaten natürlicher Alterungsbehandlung werden 99,5 % der inneren 3D‑Spannungen beseitigt. Die Dauer der Präzisionshaltbarkeit beträgt 5–8 Jahre (bei Metallkomponenten lediglich 1–2 Jahre), wodurch Ausfallzeiten durch häufige Kalibrierungen reduziert und Unternehmen jährlich über 300 Betriebs‑ und Wartungsstunden einsparen.
- Hohe Kompatibilität mit Automatisierungsintegration: Durch die Bereitstellung von Automatisierungsschnittstellen für Roboter, AGVs und Sensoren lässt sich das System nahtlos in Industrie‑4.0‑Produktionslinien integrieren. Die Effizienz beim automatisierten Werkzeugwechsel wird um 80 % erhöht und trägt so der steigenden Nachfrage nach unbemannter Werkzeugbearbeitung in „Dark Factories“ Rechnung.
- 2024-07-03T16:32:21+08:00
Vollständig dimensionale Anpassungsdienste
◦ Kundenspezifische Anpassung der Referenzflächen: Anzahl, Position und Größe von planen, seitlichen und gestuften Flächen (Stufenhöhe: 5–200 mm, Toleranz ±0,003 mm);
◦ Kundenspezifische Anpassung der Positionierlöcher: Anordnung der 3D‑Positionierlöcher (auf ebenen, seitlichen oder gestuften Flächen), Bohrungsdurchmesser (φ6–φ20 mm) sowie Lochabstände (Standard 50/100 mm oder nicht standardisiert);
◦ Kundenspezifische Anpassung der Stationen: Anzahl der Mehrfachstationen (2–12), Stationsgröße sowie Art der Stationsabtrennung (Referenzblöcke/Nuten).
- Abmessungs- und Materialanpassung:
◦ Kundenspezifische Dimensionierung: Werkzeugkomponenten: 500×300×100 mm bis 4000×2000×800 mm; Mehrfachstationsbasen: 1000×600×150 mm bis 6000×3000×1000 mm. Eine Super‑Großformat‑Verbindung ist möglich (Präzision an den Verbindungsstellen ≤ 0,008 mm);
◦ Materialauswahl: Jinan-Grüner Granit (Qualität 00) für Ultra‑Präzisionsszenarien (Luftfahrt/Halbleiter); Marmor (Qualität 0) für konventionelle Anwendungen; Verbundgranit (kostengünstig) für kostenbewusste Szenarien.
- Anpassung von Funktion und Service:
◦ Funktionsverbesserung: Antistatische Beschichtung (Halbleiter), Korrosionsschutzbeschichtung (raue Umgebungen), verschleißarme Nanobeschichtung (häufige Nutzung), Skalenmarkierungen (Hilfspositionierung);
◦ Unterstützende Dienstleistungen: Zusammenarbeit bei der Konstruktion von Werkzeugen und Komponenten (Optimierung der Positionierungslösungen auf Basis der Kundenzeichnungen), Vor-Ort‑Installation und Kalibrierung (3D‑Präzisionskalibrierung + horizontale Justierung) sowie Prüfung und Abnahme der Werkzeugmontage;
◦ Kundendienstgarantie: 3 Jahre kostenlose Garantie für Granitkomponenten / 2 Jahre Garantie für Marmorkomponenten, lebenslanger 3D‑Präzisionskalibrierungsservice, 24‑Stunden‑Reaktionszeit bei Notfällen sowie Bereitstellung von Ersatzwerkzeugkomponenten zur Sicherstellung eines unterbrechungsfreien Produktionsbetriebs.