Übersicht der Lösung
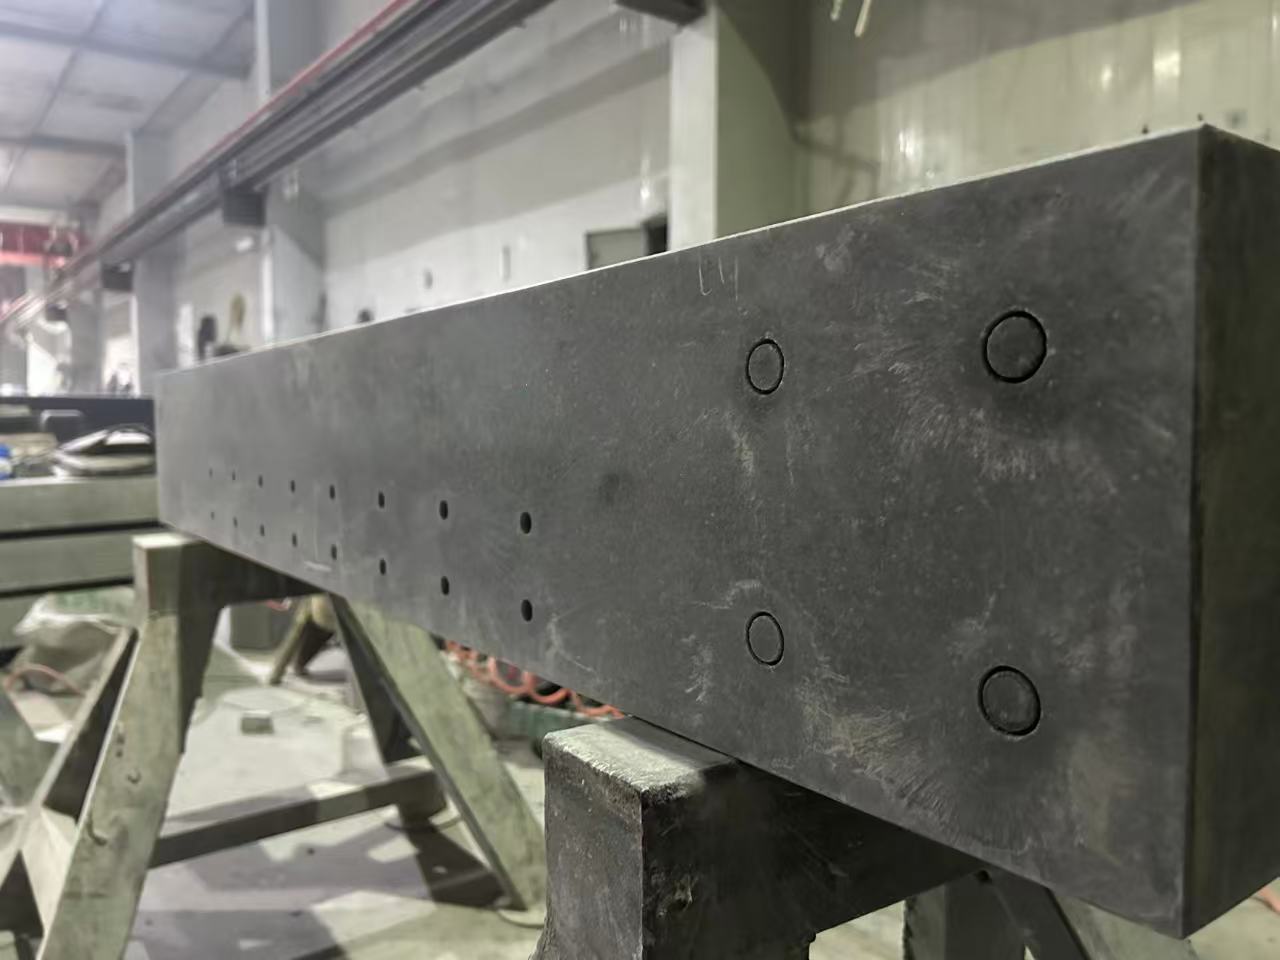
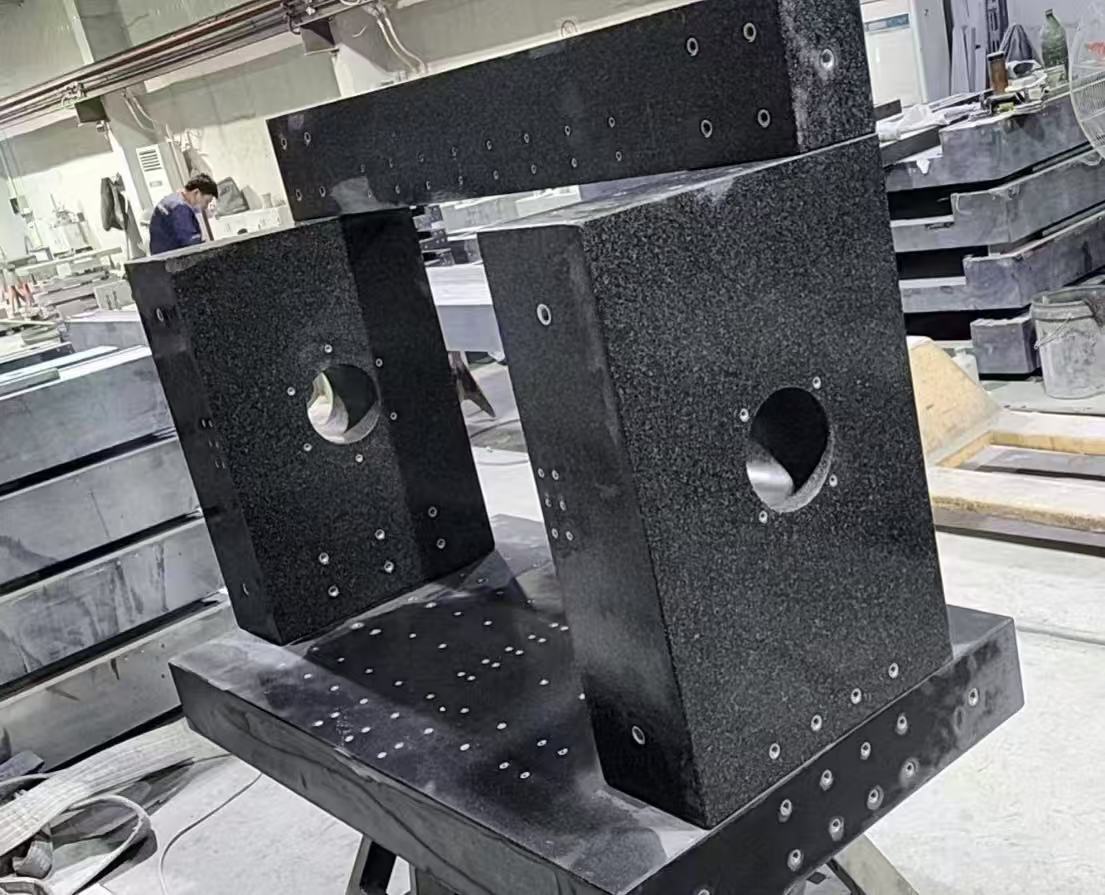
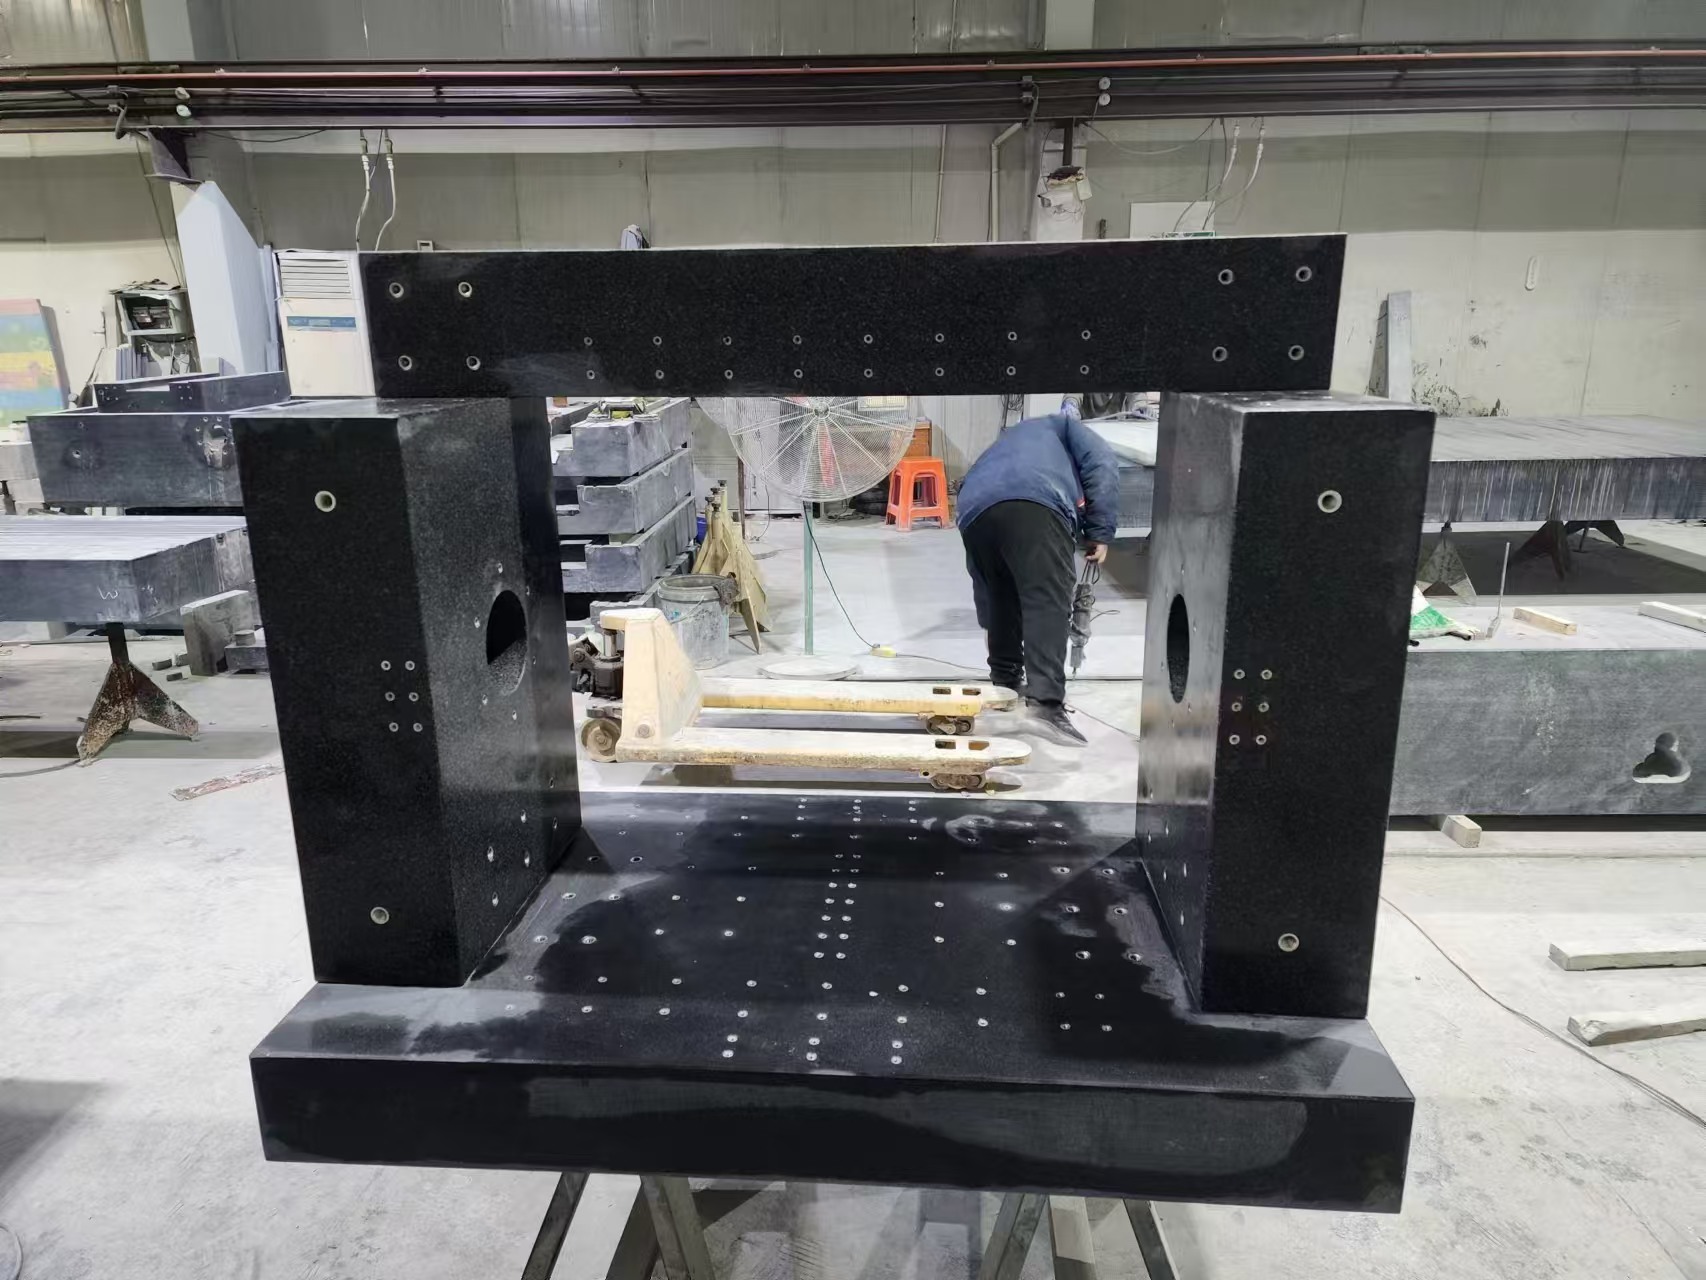
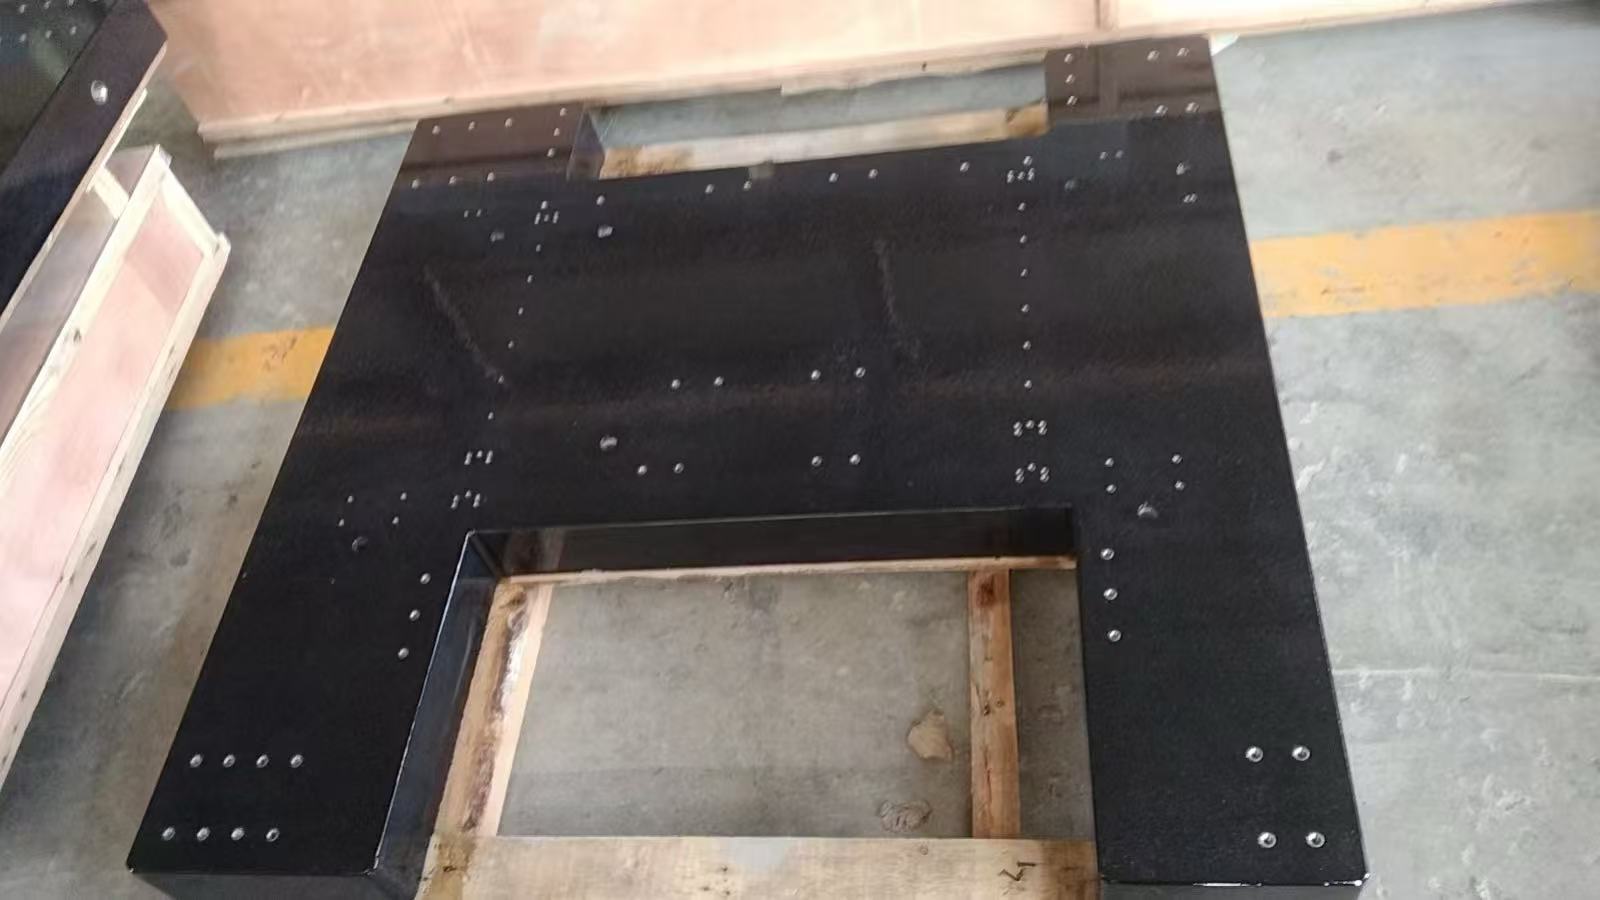
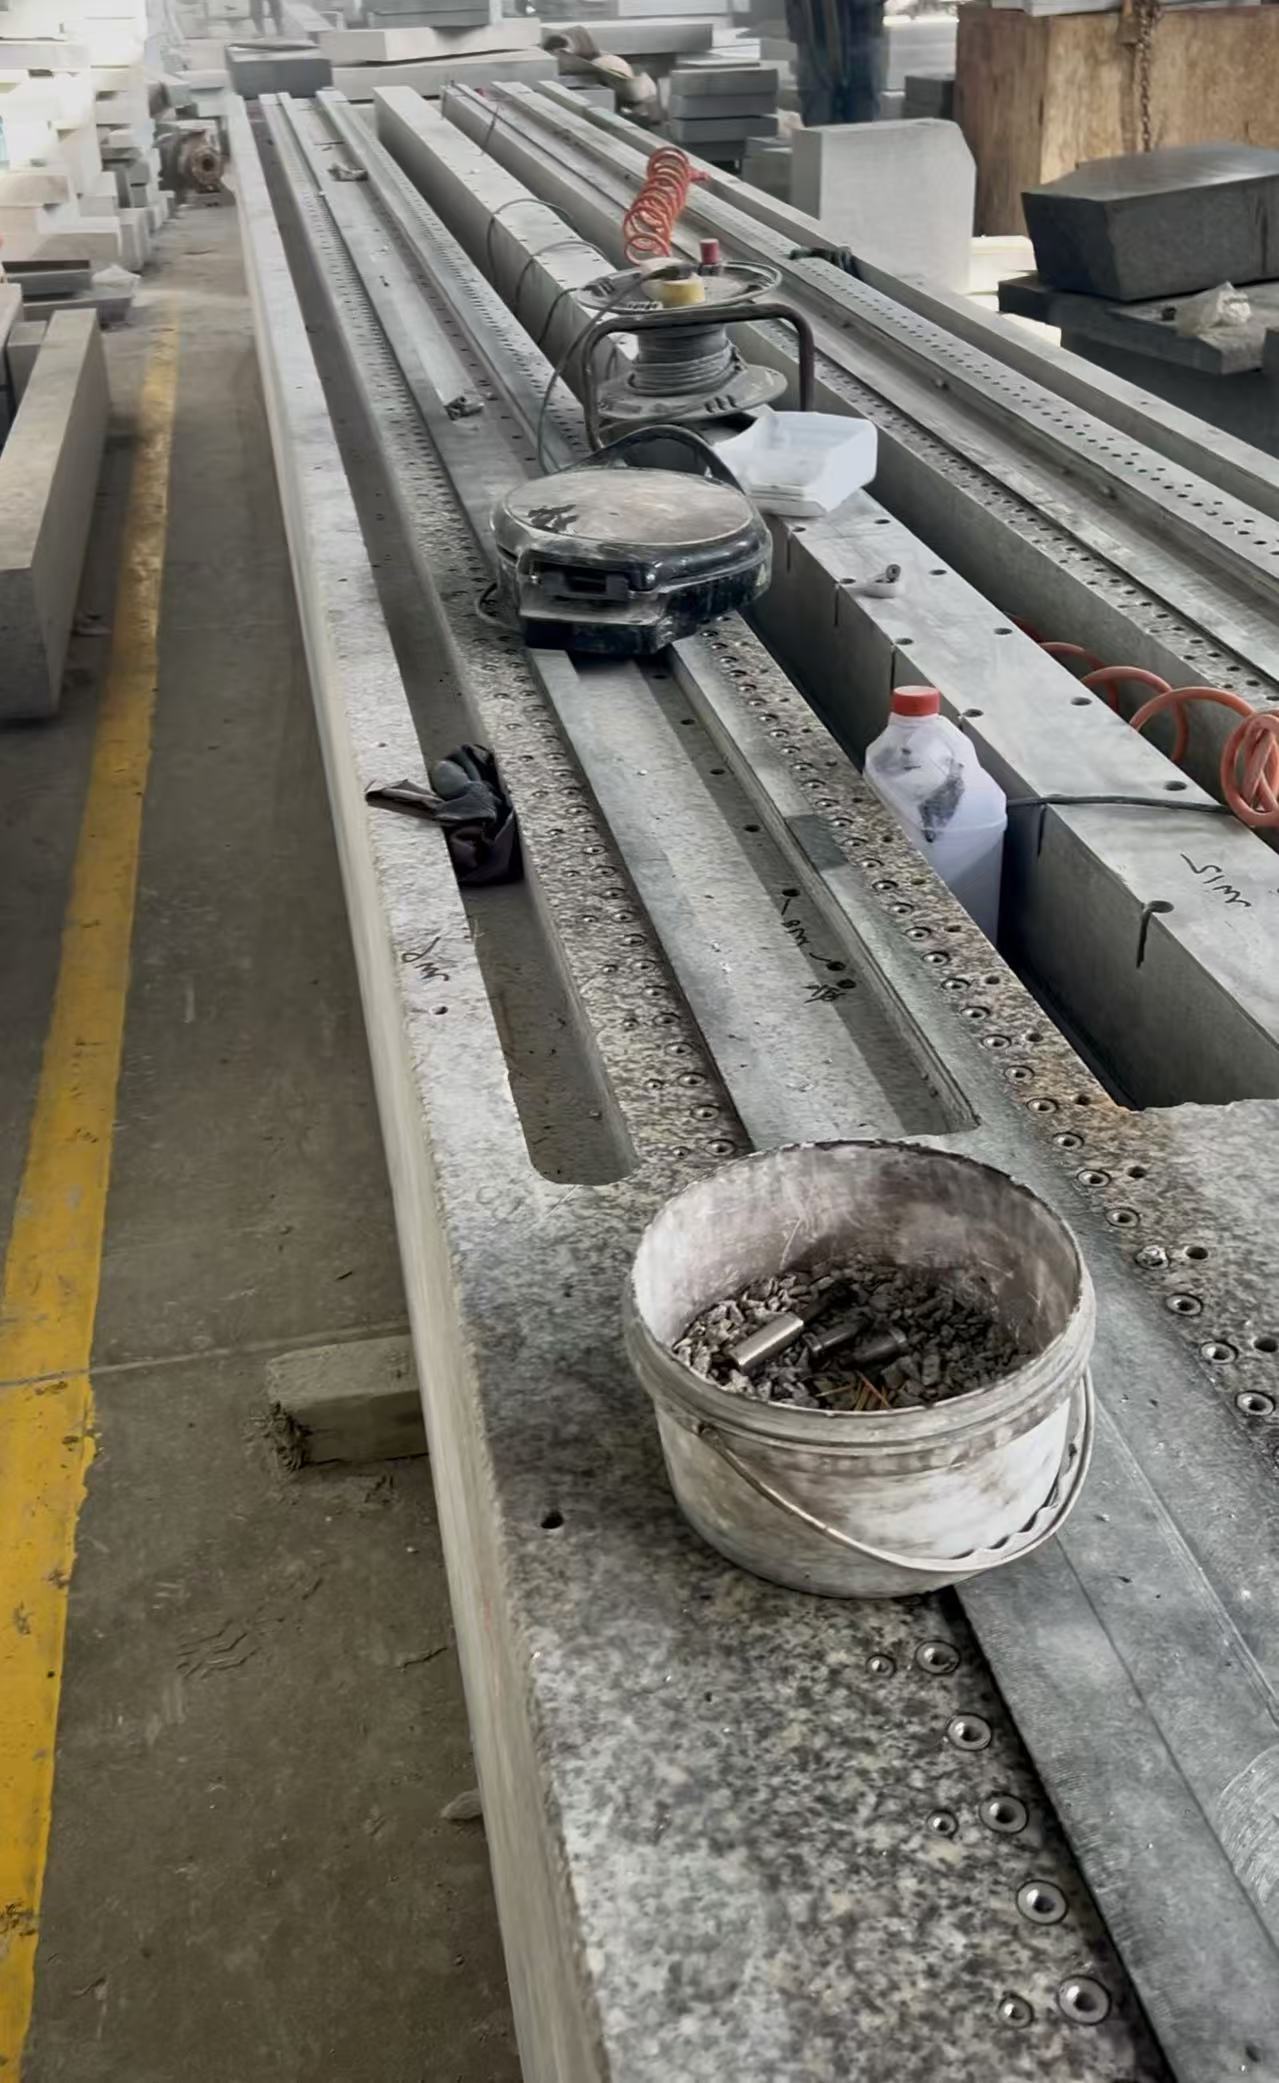
Speziell für Portalmaschinen (Portalbearbeitungszentren, große Koordinatenmessmaschinen, Laserschneidanlagen sowie Werkzeuge zur Bearbeitung von Windturbinenblättern) konzipiert, legen diese Granit‑/Marmor‑Portalkomponenten den Schwerpunkt auf „Präzisionshaltung bei großen Abmessungen, hohe Verformungsbeständigkeit unter hoher Belastung sowie umfassende Störungsunterdrückung in allen Einsatzszenarien“. Sie lösen drei zentrale Probleme herkömmlicher Metall‑Portalkomponenten: „leichte Verformung bei großen Spannweiten, starke Schwingungsübertragung sowie Präzisionsbeeinträchtigung durch thermische Deformation“.
Dank des extrem niedrigen Wärmeausdehnungskoeffizienten, der hohen Steifigkeit und der ausgezeichneten Schwingungsdämpfungseigenschaften hochdichten Natursteins bieten sie stabile strukturelle Unterstützung und präzise Führungsvorgaben für Großanlagen mit Spannweiten von 2 bis 15 m. Sie gewährleisten eine Maschinenpräzision von ≤ 0,005 mm pro Meter sowie eine langfristige Präzisionsabnahme von ≤ 0,1 % pro Jahr und sind somit ideal geeignet für die Bearbeitung und Inspektion ultragroßer Bauteile wie großdimensionierter Luftfahrtkomponenten, Windturbinenblätter oder Hochgeschwindigkeitszugkarosserien. Diese Komponenten helfen Unternehmen, die Fertigungspräzision großer Produkte um über 30 % zu steigern und den Wartungszyklus der Anlagen um das Doppelte zu verlängern.
Kernfunktionssystem
1. Großdimensionierte, hochpräzise Stützung und Führung
- Präzisionskontrolle über große Spannweiten: Es wird hochdichter Jinan‑Grüngranit (Quarzgehalt ≥ 65 %, Dichte ≥ 2,7 g/cm³) oder hochreiner Marmor (Dichte ≥ 2,75 g/cm³) ausgewählt und im Verfahren „CNC‑Rohfräsen – mehrstufiges Feinschleifen – Präzisionspolieren“ bearbeitet. So werden eine Geradheit von ≤ 0,003 mm pro 1000 mm sowie eine Parallelität von ≤ 0,005 mm pro 2000 mm bei Portalträgern und -säulen erreicht. Ein einzelner Träger kann eine maximale Spannweite von 8 m aufweisen, die maximal zusammengesetzte Spannweite beträgt 15 m; der Toleranzfehler an der Verbindungsstelle liegt bei ≤ 0,002 mm. Damit wird die durch große Spannweiten bedingte „Durchbiegung in der Mitte“ metallischer Komponenten vermieden und eine gleichmäßige Präzision über den gesamten Arbeitsweg der Anlage sichergestellt.
- Hohe Belastungsstabilität: Die Portalsäulen verfügen über ein Konstruktionskonzept aus „integralem Guss + verdickter Wand“ (Wandstärke: 80–200 mm) mit einer Druckfestigkeit von ≥ 180 MPa. Eine einzelne Säule kann Lasten von 50 bis 200 Tonnen tragen. Die Verbindungsfläche zwischen Träger und Säule nutzt eine „hochpräzise Zapfenpositionierung + Schraubenbefestigung“. Unter dauerhaften Lasten von Bauteilen wie Schlitten, Spindeln und Werkzeugmagazinen (bis zu 30 Tonnen) beträgt die Verformung ≤ 0,001 mm pro Meter, wodurch eine stabile Führungsgenauigkeit gewährleistet bleibt.
- Hochpräzise Führungseinbindung: Auf den Träger‑/Führungsoberflächen sind präzisionsbearbeitete V‑förmige, rechteckige oder schwalbenschwanzförmige Führungsnuten eingearbeitet, mit einer Nutenbreitentoleranz von ±0,005 mm und einer Oberflächenrauheit der Nut von Ra ≤ 0,02 μm. In Verbindung mit Granit‑Führungsschiebern erreicht die Bewegungsgenauigkeit des Schlittens ≤ 0,002 mm pro 1000 mm – das entspricht einem um 40 % höheren Wert als bei Metallführungen – und vermeidet gleichzeitig das Problem des Verschleißspalts, das bei Metallführungen auftritt.
2. Vollständige Szenario‑Abdeckung für Störungsunterdrückung und Stabilitätsgarantie
- Ultraniedrige Unterdrückung thermischer Deformationen: Der Wärmeausdehnungskoeffizient von Granit beträgt lediglich (5–7)×10⁻⁶ pro °C, während er bei Marmor (6–9)×10⁻⁶ pro °C liegt – deutlich niedriger als bei Gusseisen (11×10⁻⁶ pro °C) und Stahl (13×10⁻⁶ pro °C). Bei werkstattüblichen Temperaturschwankungen von −5 °C bis 40 °C beträgt die Längenänderung eines 10 m langen Trägers ≤ 0,05 mm, wodurch eine durch thermische Deformation verursachte Führungabweichung vermieden wird. Dies ist besonders geeignet für temperatursensible Anwendungen wie großformatiges Laserschneiden und Präzisionsbearbeitung.
- Effiziente Schwingungsdämpfung: Der innere Dämpfungskoeffizient von Naturstein ist 4–6 Mal so hoch wie der von Gusseisen, mit einer Schwingungsdämpfungsrate von ≥ 85 %. Er kann hochfrequente Schwingungen (50–2000 Hz) absorbieren, die beim Betrieb von Portalmaschinen entstehen (z. B. bei schneller Spindeldrehung oder schwerem Zerspanen). Elastische Schwingungsdämpfungsdichtungen (Schwingungsdämpfungseffizienz ≥ 60 %) werden an der Verbindung zwischen Träger und Säule angebracht, um die Übertragung von Maschinenschwingungen weiter zu isolieren und die Auswirkungen von Vibrationen auf die Oberflächengüte der Bearbeitung (z. B. Rauheit, geometrische Toleranzen) zu verringern.
- Korrosionsbeständigkeit und Verschleißfestigkeit: Die Oberfläche wird einer „Phosphatierung + Nanokeramikbeschichtung“ unterzogen (Beschichtungsdicke: 5–12 μm) und hält industriellen Reagenzien wie Schneidflüssigkeiten, Schmierölen und Rostschutzmitteln stand – wodurch Rost- und Oxidationsprobleme bei Metallkomponenten vollständig vermieden werden. Die Oberflächenhärte der Führungsnut erreicht HS75–80 (für Granit), und die Verschleißfestigkeit ist 2,5‑mal höher als bei Metallführungen. Nach langfristigem Einsatz (≥ 100.000 Gleitbewegungen) beträgt der Verschleiß der Führungsfläche ≤ 0,001 mm, sodass kein häufiges Nachschleifen erforderlich ist.
3. Integration und Anpassung für Großanlagen
- Kooperative Montage mehrerer Komponenten: Die Portalstützen verfügen über Befestigungslöcher (Ø16–Ø30 mm, Lochpositionstoleranz ±0,01 mm) sowie Positionierstiftlöcher (Toleranz H7) für Spindelgehäuse und Schlittenantriebssysteme. Die Träger besitzen Montage-Nuten (Breite: 20–50 mm) für Messlinien und Kabelketten und ermöglichen so die direkte Installation präziser Komponenten wie Servomotoren und Kugelgewindetrieben – wodurch Präzisionsverluste durch Zwischenverbinder reduziert werden.
- Anpassungsoptimierung für großformatige Werkstücke: Die Innenseite des Portalrahmens ist mit einem „Bogenübergang + ohne hervorstehende Struktur“ konstruiert, um Störungen beim Spannen und Bewegen großer Werkstücke (z. B. Windturbinenblätter, Hochgeschwindigkeitszugkarosserien) zu vermeiden. Eine kundenspezifische integrierte Portalstruktur mit „Werkstück-Tragtisch“ steht zur Verfügung; die Ebenheit des Tragtisches beträgt ≤ 0,005 mm pro 2.000 mm und erfüllt die Anforderungen an die Gesamtbearbeitung und -inspektion ultragroßer Werkstücke.
- Integration von Kabeln und Rohrleitungen: Im Inneren des Trägers sind verdeckte Kabelkanäle (Öffnung: 30–80 mm) sowie Kühlwasserleitungen (Öffnung: 15–25 mm) vorgesehen, die sowohl Stromkabel, Signalkabel als auch Spindelkühlleitungen für die Schlittenbewegung aufnehmen können. Dadurch wird ein Verziehen der Kabel, das die Präzision der Schlittenbewegung beeinträchtigen könnte, vermieden, während gleichzeitig das äußere Erscheinungsbild der Anlage sauber bleibt.
Zusammensetzung des Kernsystems
| Komponentenkategorie |
Kernparameter und Konfiguration |
| Portalkonstruktion (Granit) |
Material: Hochdichter Jinan‑Grüngranit (Wasseraufnahme ≤ 0,05 %, Verunreinigungsgehalt ≤ 0,1 %); Präzision: Geradheit ≤ 0,003 mm pro 1.000 mm, Parallelität ≤ 0,005 mm pro 2.000 mm, Oberflächenrauheit Ra ≤ 0,02 μm; Abmessungen: Konventionelle Spannweite 2–8 m (einteilig), maximale zusammengesetzte Spannweite 15 m, Querschnittsgröße 200 × 300 mm bis 500 × 800 mm; Führungsnuten: V‑förmig/rechteckig/schwalbenschwanzförmig, Nutbreite 15–50 mm, Toleranz ±0,005 mm. |
| Portalsäule (Granit) |
Material: Identisch mit dem Träger; Präzision: Senkrechtheit ≤ 0,003 mm pro 1.000 mm (bezogen auf die Trägeranschlussfläche), Ebenheit ≤ 0,005 mm pro 1.000 mm; Abmessungen: Höhe 1,5–5 m, Querschnittsgröße 300 × 300 mm bis 600 × 600 mm; Aufbau: Mit Zapfen‑Positionierungsnuten, Wandstärke 80–200 mm. |
| Portalsäule (Marmor) |
Material: Hochreiner schwarzer/beiger Marmor (Calciumcarbonatgehalt ≥ 98 %); Präzision: Rechtwinkligkeit ≤ 0,005 mm pro 1000 mm, Ebenheit ≤ 0,008 mm pro 1000 mm; Anwendungsszenarien: Großmessgeräte, leicht belastete Laserbearbeitungsanlagen, Tragfähigkeit ≤ 80 Tonnen pro Säule |
| Hilfskomponenten |
Elastische Schwingungsdämpfungsdichtungen (Schwingungsdämpfungsgrad ≥ 60 %); Granit-Führungsschieber (Bewegungspräzision ≤ 0,002 mm pro 1000 mm); Hochpräzise Verbindungsschrauben (Edelstahl, Toleranz H6); Montagehalterungen für Gitterlineale; Führungsnuten für Kabelketten |
Typische Branchenanwendungsbeispiele
- 10-m-Portalkomponenten-Bearbeitungszentrum: Ein Unternehmen der Schwerindustrie setzte es zur Bearbeitung von Hauptwellen für Windkraftanlagen ein (Länge 8 m, Durchmesser 1,2 m) – dabei kamen Portalkomponenten aus Jinan‑Grüngranit zum Einsatz (10-m‑Spannweite, gespleißte Struktur). Die Geradheit des Trägers beträgt ≤ 0,005 mm pro 10.000 mm, und die Schwingungsamplitude beim Spindelschneiden wurde von 0,015 mm auf 0,003 mm reduziert. Der Rundlauffehler der Hauptwelle der Windkraftanlage verringerte sich von ±0,02 mm auf ±0,005 mm, und die Bearbeitungsausbeute stieg um 35 %.
- Großes Koordinatenmessgerät: Ein Luftfahrtunternehmen nutzte es zur geometrischen Toleranzprüfung von Flugzeugtragflächen (Länge 12 m) – maßgeschneiderte Marmorkomponenten für das Portal wurden eingesetzt (12-m‑Spannweite, 4 m hohe Säulen). Die Führungspräzision liegt bei ≤ 0,002 mm pro 1000 mm, und der Wiederholungsfehler der Prüfung wurde von ±0,01 mm auf ±0,003 mm gesenkt. Die Prüfeffizienz erhöhte sich um 50 %, wodurch Abweichungen durch Vibrationen des Metallportals vermieden wurden.
- Laserschneidanlage: Ein Blechverarbeitungsunternehmen setzte sie zum Laserschneiden großer Edelstahlplatten (Größe 6×2 m) ein – dabei wurde eine Granit‑Gantry‑Trägerkonstruktion mit einer Spannweite von 6 m verwendet. Die thermische Verformung beträgt ≤ 0,03 mm pro 6.000 mm, und die Präzision des Laserschneidens wurde von ±0,05 mm auf ±0,015 mm verbessert. Die Rauheit der Schnittfläche Ra wurde von 3,2 μm auf 1,6 μm reduziert, wodurch ein nachträgliches Schleifen entfällt.
Kernwettbewerbsvorteile
- Präzisions‑Barriere in Großformat: Mit einer maximalen Einzelsegment‑Spannweite von 8 m und einer maximalen gespleißten Spannweite von 15 m übertrifft ihre Fähigkeit zur Präzisions‑Stabilität die von Metall‑Gantry‑Konstruktionen bei Weitem (Metall‑Gantry weisen bei einer Spannweite von 10 m eine Verformung von ≥ 0,1 mm auf, während Granit nur ≤ 0,05 mm zulässt). Sie ist die einzige praktikable Konstruktionslösung für ultragroßdimensionierte Präzisionsanlagen.
- Hohe Langzeitstabilität: Nach einer natürlichen Alterungsbehandlung von 24–36 Monaten werden über 99 % der inneren Spannungen abgebaut. Die Dauer der Präzisions‑Stabilität beträgt 5–8 Jahre (im Vergleich zu lediglich 2–3 Jahren bei Metall‑Gantry), wodurch Ausfallzeiten für häufige Kalibrierungen verringert und Unternehmen jährlich über 300 Betriebs‑ und Wartungsstunden einsparen.
- Niedrigere Gesamtkosten: Zwar liegt die Anschaffungskosten um 20–30 % über denen von Metall‑Gantry‑Konstruktionen, doch fallen keine Wartungskosten für Rostschutz und das erforderliche Nachschleifen metallischer Komponenten an. Da sich die Lebensdauer um das Zweifache verlängert, sind die Gesamtkosten über den gesamten Lebenszyklus um über 50 % niedriger als bei Metall‑Gantry.
- Flexiblere Anpassungsfähigkeit: Spezialgeometrien wie trapezförmige oder I‑förmige Querschnitte, mehrstufige Montageflächen sowie spezielle Führungsnuten können individuell angepasst werden und passen sich unterschiedlichen Gantry‑Anwendungsbereichen (Bearbeitung, Inspektion, Schneiden) an. Im Gegensatz zu Metall‑Gantry, die auf aufwändiges Schweißen angewiesen sind, verkürzt diese Lösung den Entwicklungszyklus der Anlagen.
Vollständig dimensionale Anpassungsdienste
Anpassung von Abmessungen und Struktur
- 2024-07-03T16:46:21+08:00
- Querschnitts‑Anpassung: Querschnitte wie rechteckig, trapezförmig oder I‑förmig stehen zur Verfügung; die Abmessungen reichen von 200×300 mm bis 600×800 mm, während die Wandstärke je nach Bedarf zwischen 80 und 200 mm variiert.
- Spezielle Konstruktionen: Maßgeschneiderte integrierte Gantry‑Rahmen mit Werkstück‑Tragplatten, mehreren Führungsnuten sowie integrierten Kabelkanälen.
Präzisions- und Funktionsanpassung
- Präzisionsklassen: Es sind die Klassen 00 (Geradheit ≤ 0,003 mm pro Meter), 0 (≤ 0,005 mm pro Meter) sowie 1 (≤ 0,01 mm pro Meter) verfügbar. Für Bearbeitungsanlagen wird die Klasse 00/0 gewählt, für Messanlagen die Klasse 00.
- Funktions‑Erweiterungen: Nanoskalige Politur der Oberflächen der Führungsnuten (Ra ≤ 0,01 μm), antistatische Oberflächenbehandlung (Oberflächenwiderstand 10⁶–10⁹ Ω) sowie integrierte Kühlwasserkreisläufe zur Anpassung an spezielle Einsatzszenarien.
Installation und Kundenspezifische After-Sales-Lösungen
- Installation und Inbetriebnahme: Vor Ort werden Spleißarbeiten angeboten (Spleißpräzision ≤ 0,002 mm), horizontale Kalibrierungen durchgeführt (Präzision ≤ 0,001 mm pro Meter) sowie gemeinsame Inbetriebnahmen mit den jeweiligen Anlagenteilen realisiert.
- After-Sales-Garantie: 3 Jahre kostenlose Garantie, lebenslange Präzisionskalibrierung und Wartung sowie individuell anpassbare „halbjährliche Inspektion + zweijährliche Tiefenwartung“-Pläne;
- Technischer Support: Bereitstellung mechanischer Simulationen der Portalstruktur sowie Vorschläge zur Präzisionsoptimierung, um Kunden bei der Entwicklung einer Gesamtlösung für die Anlagenausstattung zu unterstützen.