
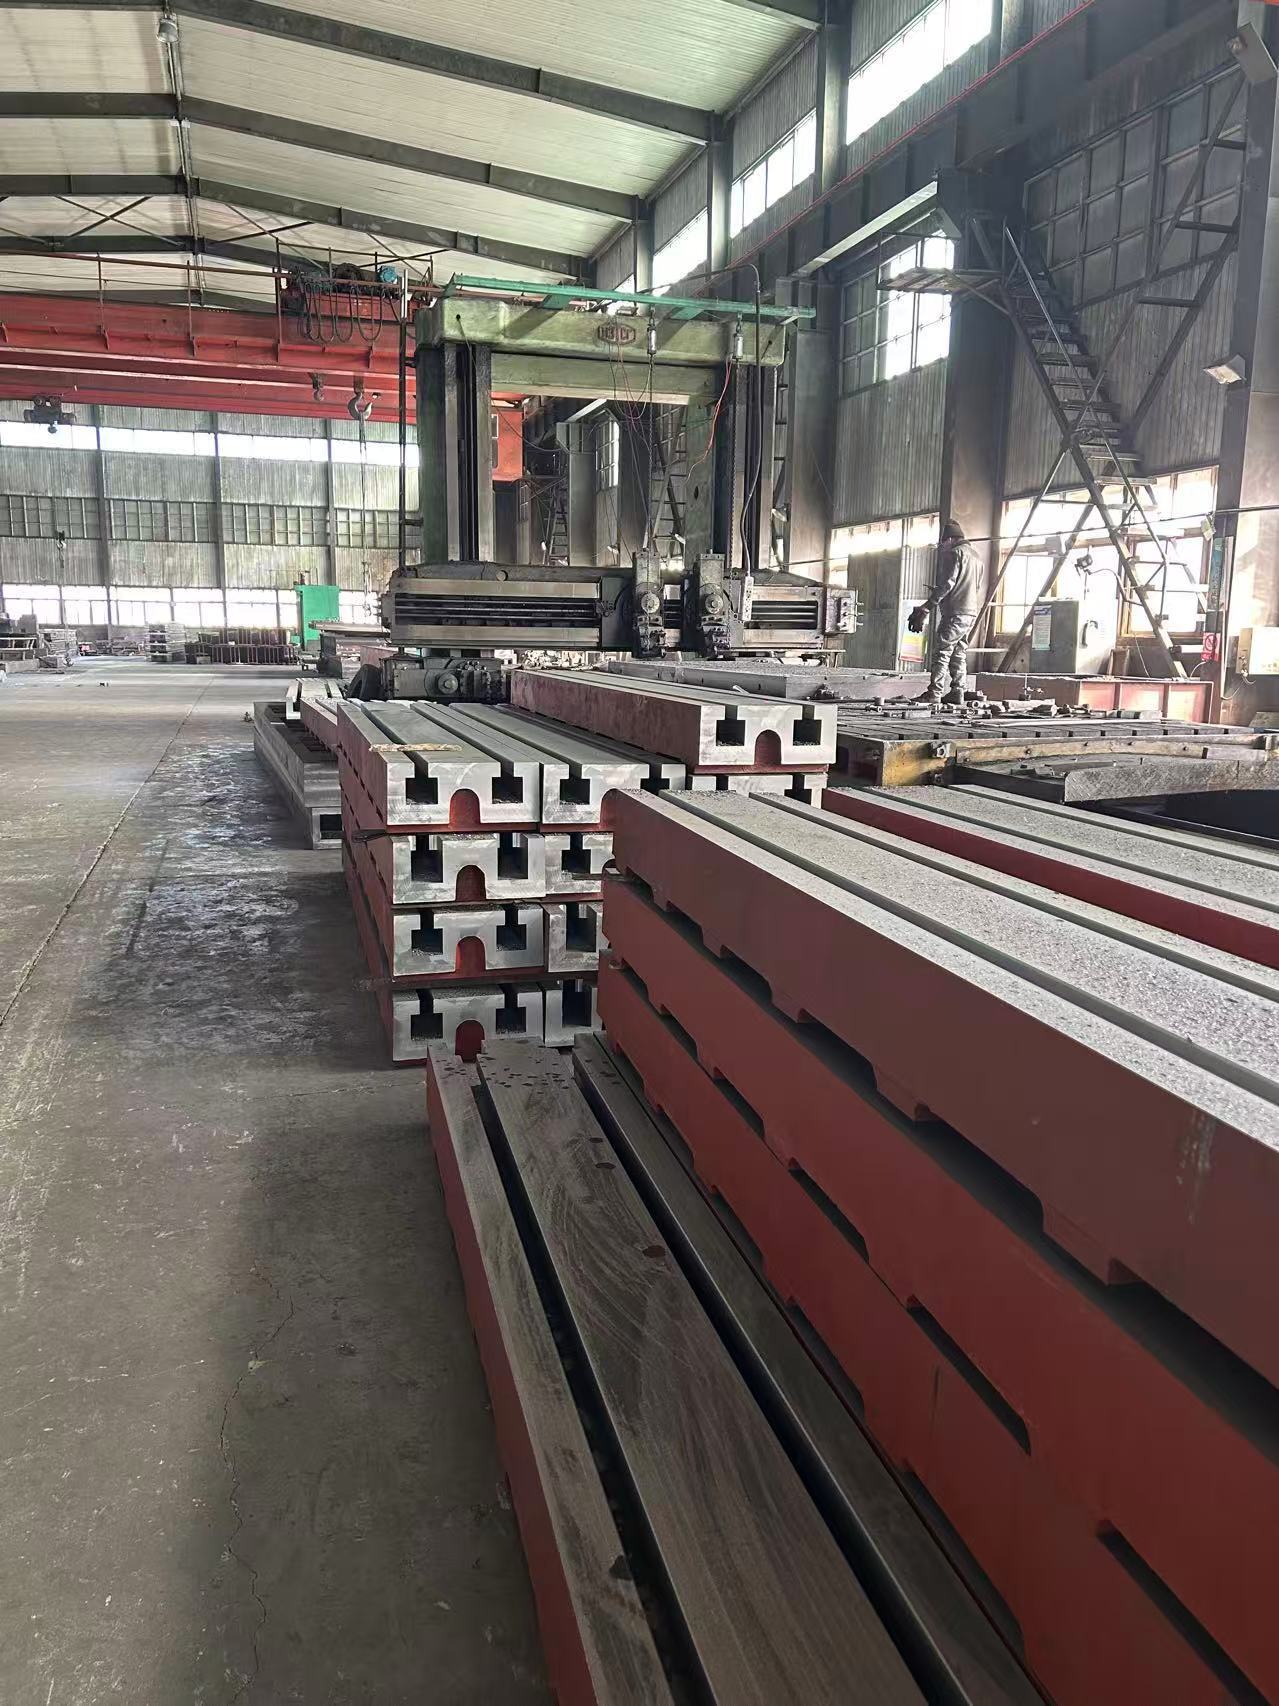
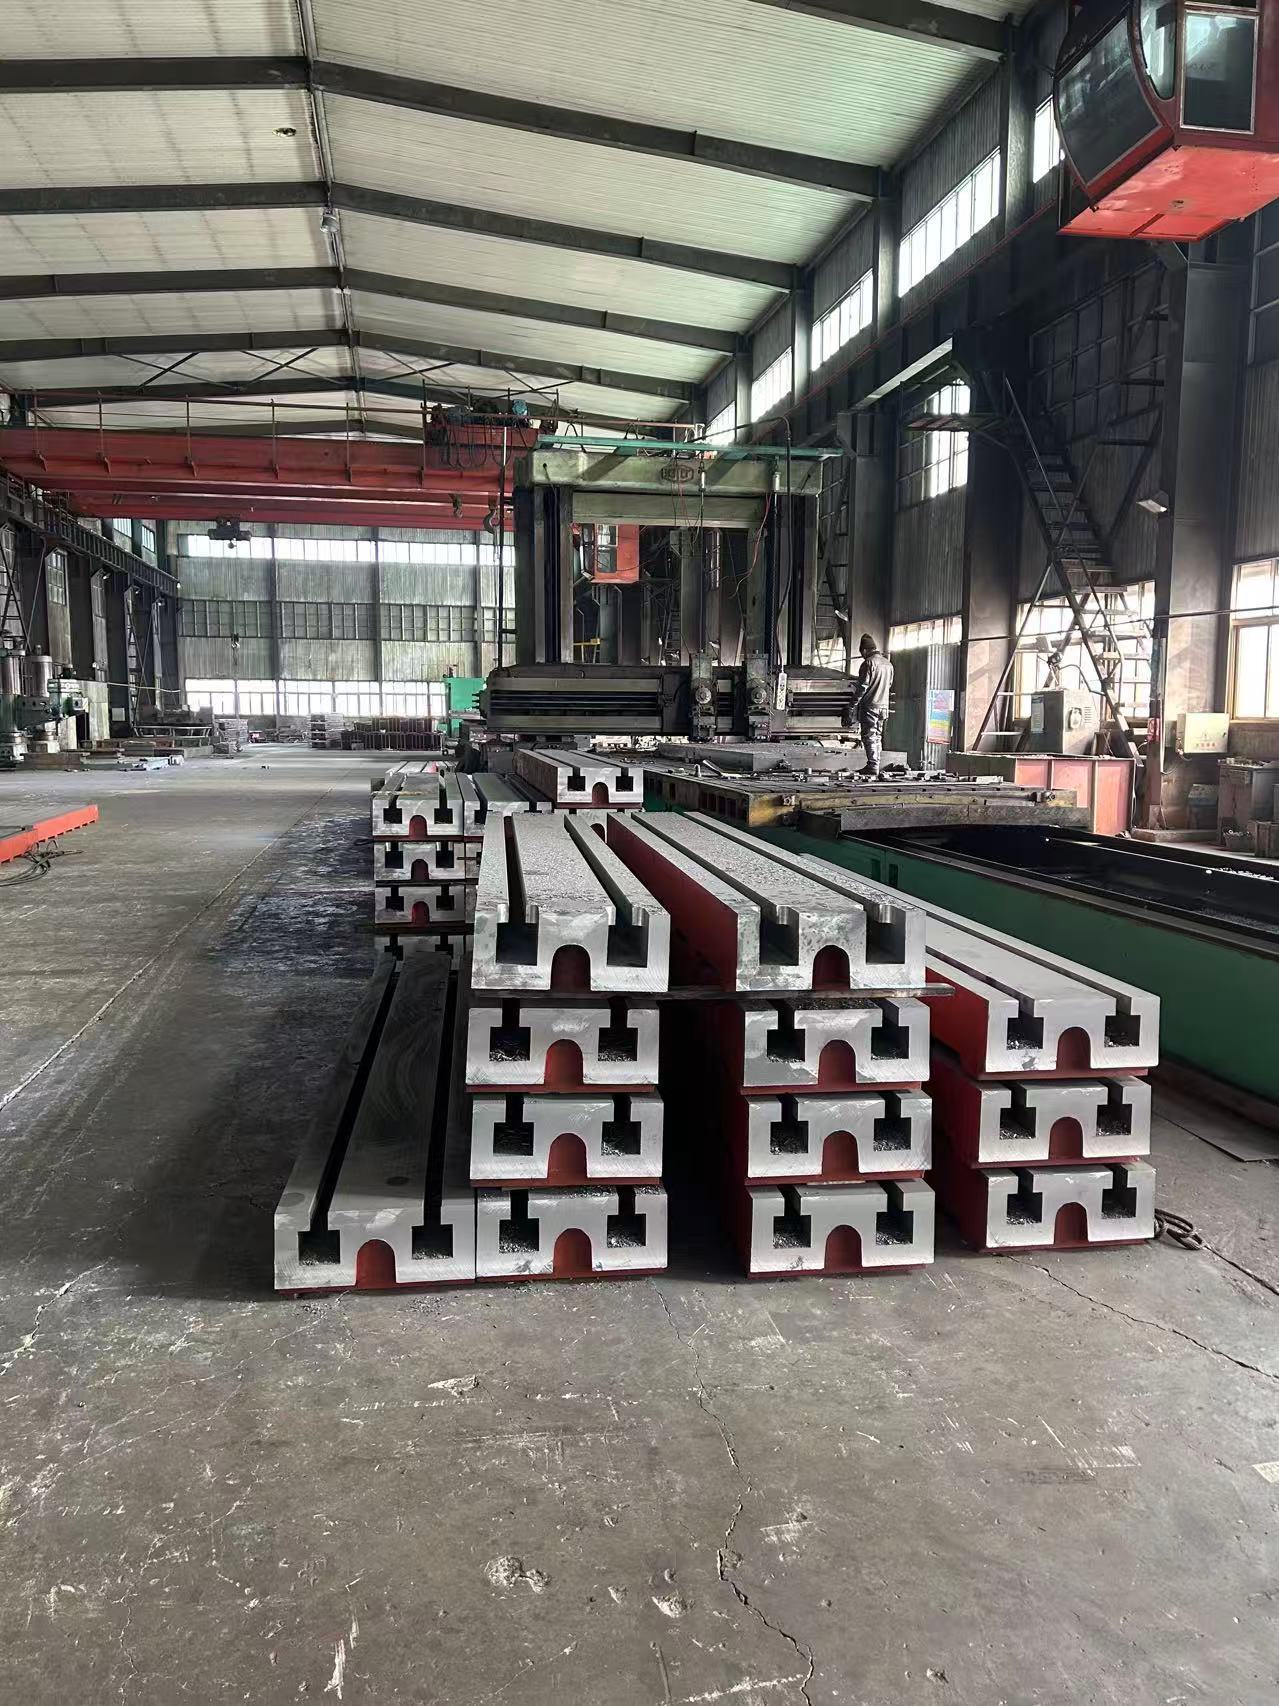
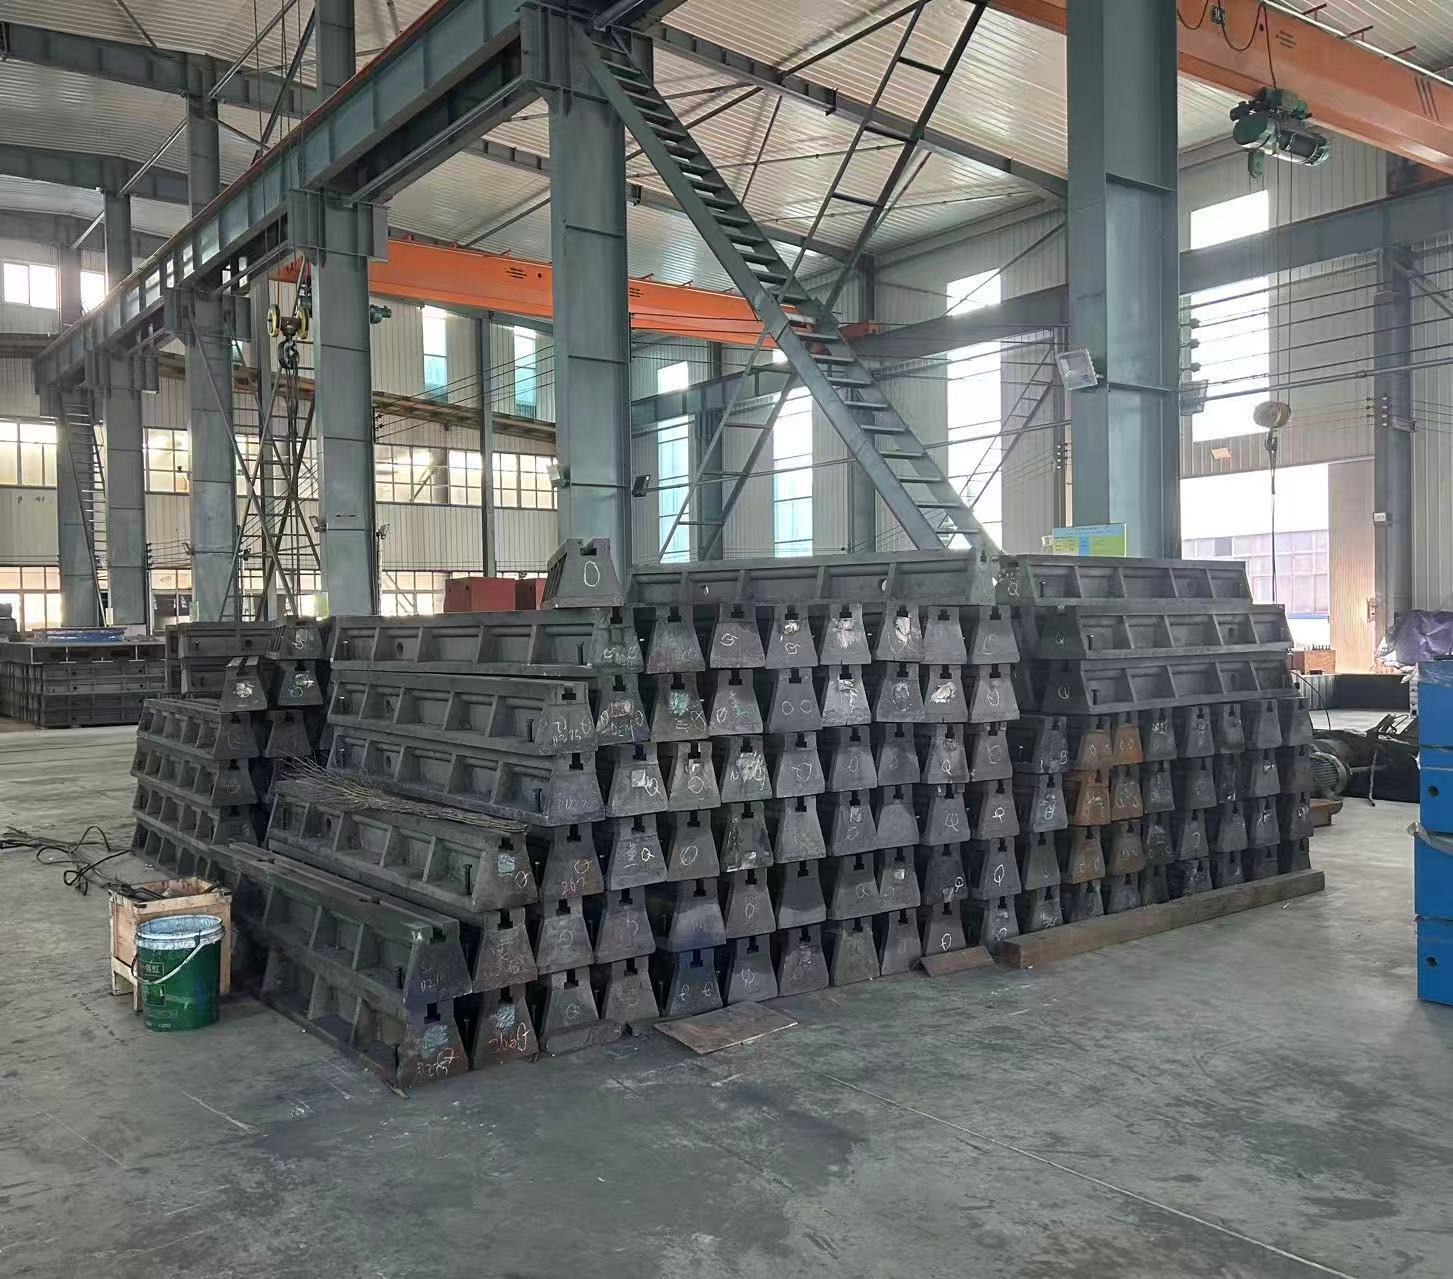
This cast iron ground rail (including cast iron T-slots and cast iron guide rails) is specifically designed for linear movement of heavy-duty equipment, ground datum positioning, large workpiece inspection, and production line integration. With “high-rigidity cast iron material + linear precision machining + ground-adaptable structure” as the core, it overcomes the three major pain points of traditional ground rails: “insufficient load-bearing capacity leading to easy deformation, poor splicing accuracy, and difficulty in leveling during ground installation”.
High-quality materials are carefully selected, including HT300/HT350 high-strength gray cast iron and QT500-7 ductile iron. Through precision machining by “CNC lathes + milling machines”, the straightness of a single ground rail is ≤0.005mm/m, the splicing error is ≤0.008mm/m, and the load-bearing capacity of a single rail is 10-50 tons. It is suitable for scenarios such as linear movement of heavy-duty machine tools, installation datum of rolling mill equipment, and heavy-duty transportation rails in logistics.
It covers industries such as heavy machinery manufacturing, metallurgy, aerospace, and port logistics. It helps to improve the linear movement accuracy of equipment by 30%, extend the ground datum calibration cycle by 2 times, and reduce the installation cost of ground rails by 25%.
◦ Grauguss HT300/HT350: Das Standardmaterial für konventionelle Grundschienen. Es weist eine Zugfestigkeit von ≥300 MPa (für HT300) bzw. ≥350 MPa (für HT350) sowie eine Härte von 180–240 HB auf. Die optimierte Verteilung des Lamellengraphits erhöht die Stoßdämpfung (der Dämpfungskoeffizient ist 3–4-mal so hoch wie bei Stahl), wodurch Stöße und Vibrationen, die durch die Bewegung schwerer Geräte (z. B. 30‑Tonnen‑Schiebetische) entstehen, absorbiert werden und lokale Spannungskonzentrationen, die zu Rissen führen könnten, vermieden werden. Geeignet für Anwendungen mit einer Einzeltragfähigkeit von ≤30 Tonnen und ohne starke Stoßbelastungen im Umfeld (z. B. lineare Führungsschienen von Werkzeugmaschinen oder Referenzschienen für Inspektionen).
◦ QT500-7 Ductile Iron: A special material for heavy-impact scenarios. It has a tensile strength of ≥500MPa and an elongation of ≥7%. Its toughness is 2-3 times that of gray cast iron, and it can withstand impact loads of 50-ton-level heavy-duty equipment (such as rolling mills and cranes). The wear resistance of the rail surface is increased by 50%. It is suitable for high-impact and high-wear scenarios such as port logistics and metallurgical rolling mills.
◦ Linear Casting and Aging Processes: The “resin sand molding + continuous pouring” process is adopted to ensure uniform linear structure of the ground rails (no local shrinkage holes or air holes, with a defect rate of ≤0.5%). After 60-90 days of natural aging + 2 times of artificial aging treatment (holding at 550-600℃ for 6 hours), more than 99% of internal stress is eliminated, avoiding linear bending of the ground rails due to stress release during long-term use (linear deformation ≤0.01mm/m in 10 years).
The surface of the ground rail undergoes a four-step processing of “rough milling – semi-finish milling – finish milling – grinding”: after finish milling, the straightness of the rail working surface (such as the top surface and side surface) is ≤0.005mm/m, and the surface roughness is Ra≤1.6μm. For high-precision scenarios (such as machine tool linear guide rails), additional quenching treatment is performed on the rail surface (hardness increased to 50-55HRC), which doubles the wear resistance. After long-term use (≥100,000 equipment movements), the wear amount of the rail surface is ≤0.002mm, and frequent regrinding is not required.
Exklusive Querschnittsformen sind für verschiedene Anwendungsszenarien konzipiert, um die gängigen Anforderungen abzudecken:
◦ Rechteckige Bodenschienen: Die Oberseite bildet eine ebene Tragfläche (Breite 50–200 mm), geeignet für die feste Montage schwerer Geräte (wie Walzwerksbasen und große Prüfmaschinen). Nach der Bodenmontage beträgt die Ebenheit ≤0,01 mm/m und dient als lineare Bezugsfläche des Geräts.
◦ T-Nut-Gusseisenschiene: Die Seitenfläche ist mit T-Nuten versehen (Nutbreite 20–50 mm, Toleranz H8), die mittels T-Schrauben den Gleittisch des Geräts fixieren können. Sie eignet sich für lineare Bewegungen von Geräten (z. B. Schiebetischen schwerer Werkzeugmaschinen sowie Logistiktransportwagen), wobei die Bewegungsgenauigkeit des Gleittisches ≤0,008 mm/m beträgt.
◦ Rillenführungsschiene: Der Querschnitt ist U-förmig (Rillentiefe 30–100 mm) und verfügt über integrierte verschleißarme Gleitlager. Sie ist besonders für staubige Umgebungen geeignet (z. B. metallurgische Werkstätten). Der Passungsspalt zwischen Gleitlager und Schiene beträgt ≤0,003 mm, wodurch verhindert wird, dass Staub die Bewegungsgenauigkeit beeinträchtigt.
Die übliche Länge einer einzelnen Bodenschiene beträgt 1–6 m (maximale kundenspezifische Länge 8 m). Für ultralange lineare Anforderungen (z. B. 20-m‑Produktionslinien-Schienen) kommt die Spalttechnik “Spigot-Positionierung + hochfestes Bolzenbefestigung” zum Einsatz: An den Spaltflächen werden Spigots bearbeitet (Toleranz H7/h6), sodass die vertikale und horizontale Fehlstellung ≤0,005 mm beträgt; zudem werden M20–M30-Hochfestkeile (Zugfestigkeit ≥Klasse 10.9) eingesetzt, wodurch die Gesamtgeradheit nach dem Spalten ≤0,01 mm/m liegt (bei einer Gesamtlänge von 20 m beträgt die Geradheit ≤0,2 mm), was das Problem der “unbeherrschten Genauigkeit” bei herkömmlichen Schienenverbindungen löst.
Am unteren Ende der Bodenschiene sind Justierlöcher vorgesehen (Abstand 500–1000 mm, Lochdurchmesser 16–24 mm), kombiniert mit gusseisernen Justierunterlagen (Justierbereich 0–15 mm, horizontale Genauigkeit ±0,001 mm/m), um die horizontale Nivellierung einer einzelnen Bodenschiene zu ermöglichen. Unterstützt werden zwei Montagemethoden: “Eingebettete Installation” (die Bodenschiene wird in den Bodenbeton eingelassen, um die Stabilität zu erhöhen) sowie “Bodenfixierung” (mit Expansionsbolzen befestigt, leicht nachträglich justierbar), passend für unterschiedliche Bodenfestigkeiten (Betonfestigkeit ≥C30 erfüllt die Installationsanforderungen).
Die Oberfläche der Bodenschiene erhält eine dreischichtige Korrosionsschutzbehandlung aus “Sandstrahlen zur Entrostung + Epoxidgrundierung + chloriertem Gummioberlack”, die einen Salzsprühnebeltest von mindestens 480 Stunden bestehen kann und sich an raue Umgebungen wie hohe Luftfeuchtigkeit (relative Luftfeuchtigkeit ≤95 %), Staub (z. B. metallurgische Werkstätten) sowie die Erosion durch Schneidflüssigkeit (Werkzeugmaschinenszenarien) anpasst. Für Hochtemperaturszenarien (z. B. in der Nähe von Walzwerken, Temperatur ≤150 °C) können hochtemperaturbeständige Beschichtungen (Temperaturbeständigkeit ≤300 °C) individuell angefertigt werden, um ein Ablösen der Beschichtung und damit verbundene Genauigkeitsprobleme zu vermeiden.
◦ Einbaudatum der Schienen für Walzwerksanlagen: Gefertigt aus dem Werkstoff QT500-7, rechteckiger Querschnitt (Breite 150 mm), Länge 4 m, Tragfähigkeit ≤ 50 Tonnen, Ebenheit nach der Montage ≤ 0,01 mm/m. Als lineares Bezugsmaß des Walzwerksgehäuses wird die Dicken-Toleranz des gewalzten Stahls von ±0,1 mm auf ±0,03 mm reduziert.
◦ Staubschutz: Angepasst an Stahlplatten-/Orgeltyp-Staubschutzabdeckungen (Länge 1–6 m, zuschaltbar), die die Arbeitsfläche der Schiene abdecken, um zu verhindern, dass sich Staub und Eisenspäne ansammeln und die Bewegungsgenauigkeit beeinträchtigen; die Staubschutzeffizienz beträgt ≥98%.
◦ Detektionsschnittstelle: Auf der Schienenfläche sind Laserinterferometer-Kalibrierungsreferenzpunkte (Abstand 1 m, Genauigkeit ±0,0005 mm) vorgesehen, was eine regelmäßige Überprüfung der linearen Genauigkeit ohne Demontage der Anlage erleichtert und die Kalibrierungseffizienz um 60% erhöht.
◦ Lineare Führungsschienen für Schwerlast-Werkzeugmaschinen: Hergestellt aus HT350-Material, T-förmiger Querschnitt (Schlitzbreite 30 mm), Länge 6 m, Geradheit ≤0,005 mm/m; geeignet für Schiebetische von Werkzeugmaschinen bis 20 Tonnen. Die Bewegungsgenauigkeit des Schiebetisches beträgt ≤0,008 mm/m, und der Rundlauffehler bei der Bearbeitung großer Werkstücke (z. B. Windkraftflansche) wird um 25% reduziert.
Kernparameter und Konfiguration (verbesserte lineare Eigenschaften)
◦ Schwerlast-Logistikschienen für Häfen: Hergestellt aus HT300-Material, gerillter Querschnitt (Rillentiefe 80 mm), Länge 3 m, mit einer Gesamtgeradheit von ≤0,2 mm nach dem Zusammensetzen zu 20 m. Geeignet für Container-Umschlagwagen-Schienen bis 30 Tonnen; die Fahrgeschwindigkeit des Wagens beträgt ≤0,5 m/s, und das Betriebsgeräusch wird auf unter 70 dB gesenkt.
| Komponentenkategorie | Anpassungsplatten aus Gusseisen (Einstellbereich 0–15 mm, horizontale Genauigkeit ±0,001 mm/m, Tragfähigkeit ≤10 Tonnen/Stück); hochfeste Verbindungsschrauben (M20–M30, Festigkeitsklasse 10.9, geeignet für die Verbindung mehrerer Segmente); Staubschutzabdeckungen (Stahlblech/organischer Typ, Länge 1–6 m, Staubschutzwirkung ≥981TP3T); automatische Schmierverbindungen (angepasst an Schmierölkreisläufe, Anschluss G1/4) |
| Guss-Eisen-Boden-Schienenkörper | Material: Grauguss HT300/HT350, Sphäroguss QT500-7; Querschnittsart: Rechteckig (Breite 50–200 mm), T-förmig (Schlitzbreite 20–50 mm), gerillt (Rillentiefe 30–100 mm); Präzision: Geradheit ≤0,005 mm/m, Oberflächenrauheit Ra≤1,6 μm (Ra≤0,8 μm nach dem Abschrecken); Abmessungen: Einzelne Länge 1–6 m (anpassbar bis 8 m), Höhe 50–150 mm, Einzelgewicht 50–500 kg; Tragfähigkeit: 10–50 Tonnen/Schiene (HT300 ≤30 Tonnen, QT500-7 ≤50 Tonnen). |
| Hilfskomponenten | Cast Iron Adjustment Pad Irons (adjustment range 0-15mm, horizontal accuracy ±0.001mm/m, load-bearing ≤10 tons/piece); High-Strength Splicing Bolts (M20-M30, Grade 10.9, suitable for multi-segment splicing); Dust Covers (steel plate/organ type, length 1-6m, dust protection efficiency ≥98%); Automatic Lubrication Joints (adapted to lubricating oil circuits, interface G1/4) |
| Montagezubehör | 20-m-Linearschienen für Schwerlast-Werkzeugmaschinen: Eingesetzt von einer Werkzeugmaschinenfabrik bei 20 m langen Großbodentyp-Bohrmaschinen — es werden HT350 T-förmige Bodenschienen verwendet (6 m/Schiene, 4 Schienen zusammengespleißt), mit einer Gesamtgeradheit nach dem Spleißen von ≤0,01 mm/m. Der Schlitten trägt 25 Tonnen, die Bewegungsgenauigkeit beträgt ≤0,008 mm/m. Bei der Bearbeitung von 18 m langen Schiffskurbelwellen wird der Parallelitätsfehler zwischen Spindel und Führungsschiene von ±0,015 mm auf ±0,005 mm reduziert, und die Qualifikationsrate der Kurbelwellenbearbeitung steigt um 321TP3T. |
◦ Querschnittsanpassung: Rechteckig (Breite 50–200 mm), T-förmig (Schlitzbreite 20–50 mm), gerillt (Rillentiefe 30–100 mm); spezielle Querschnitte können gemäß den Anlagenzeichnungen ausgelegt werden;
◦ Länge und Präzision: Einzellänge 1–8 m; konventionelle Präzision (Geradheit ≤0,008 mm/m), Präzisionsklasse (≤0,005 mm/m), Ultrapräzisionsklasse (≤0,003 mm/m, erfordert Schleifbearbeitung).
◦ Materialauswahl: HT300 für konventionelle Anwendungsfälle, HT350 für hochpräzise Anwendungsfälle, QT500-7 für Anwendungen mit starken Stoßbelastungen;
◦ Prozessverbesserungen: Oberflächenhärtung der Schienen (Härte 50–55 HRC, für stark verschleißbelastete Anwendungen), ultralange Alterungsbehandlung (90 Tage, für hochpräzise Anwendungen), hochtemperaturbeständige Beschichtungen (bis 300 °C, für Hochtemperaturumgebungen).
◦ After‑Sales‑Garantie: 1‑jährige kostenlose Garantie (einschließlich Reparatur von Schienenverschleiß), lebenslange technische Unterstützung sowie regelmäßige (alle 1–2 Jahre) Vor-Ort‑Messungen der linearen Genauigkeit und Wartung;
◦ Seriendienstleistungen: Für Serienaufträge (≥20 Schienen) stehen exklusive Produktionslinien zur Verfügung, um die Lieferzeit zu verkürzen (50–60 Tage bei konventionellen Aufträgen, 45–50 Tage bei Eilaufträgen).

