Descripción general de la solución
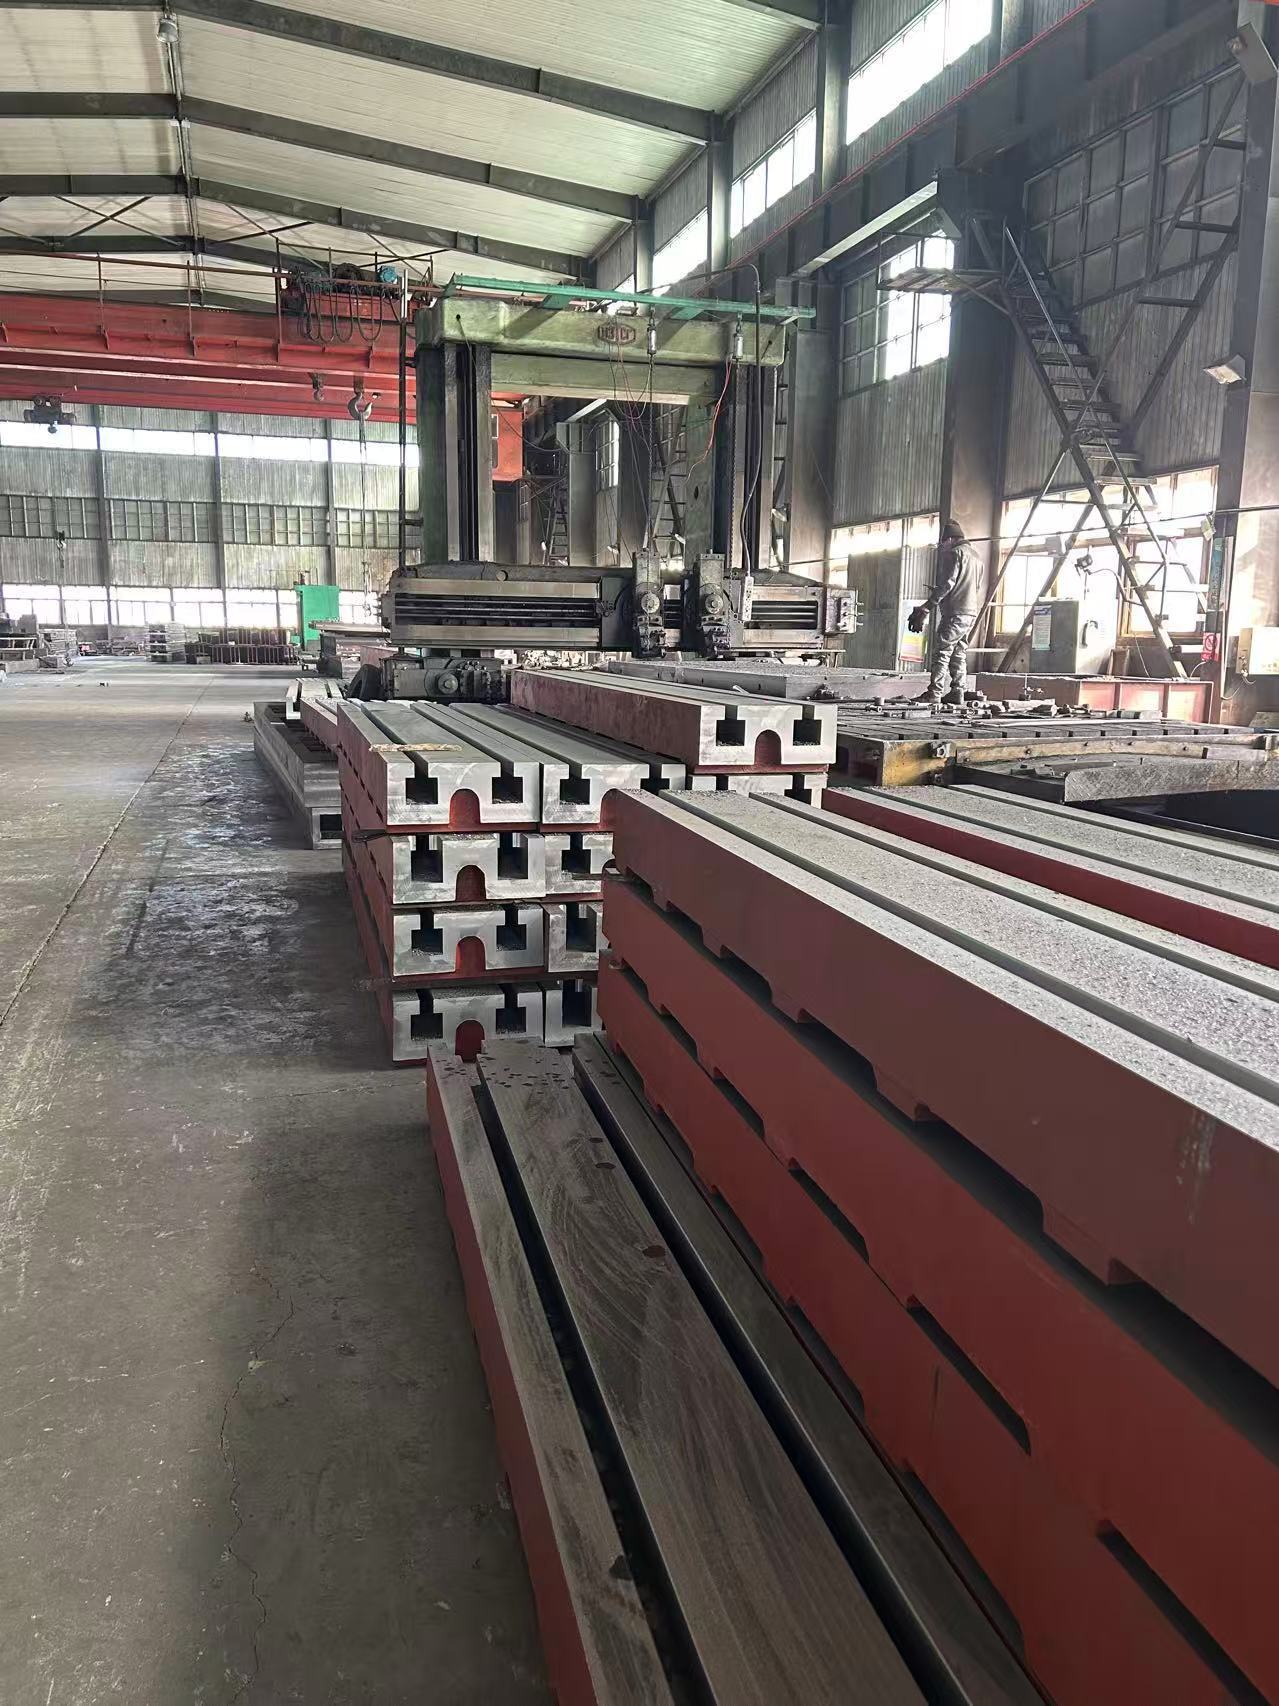
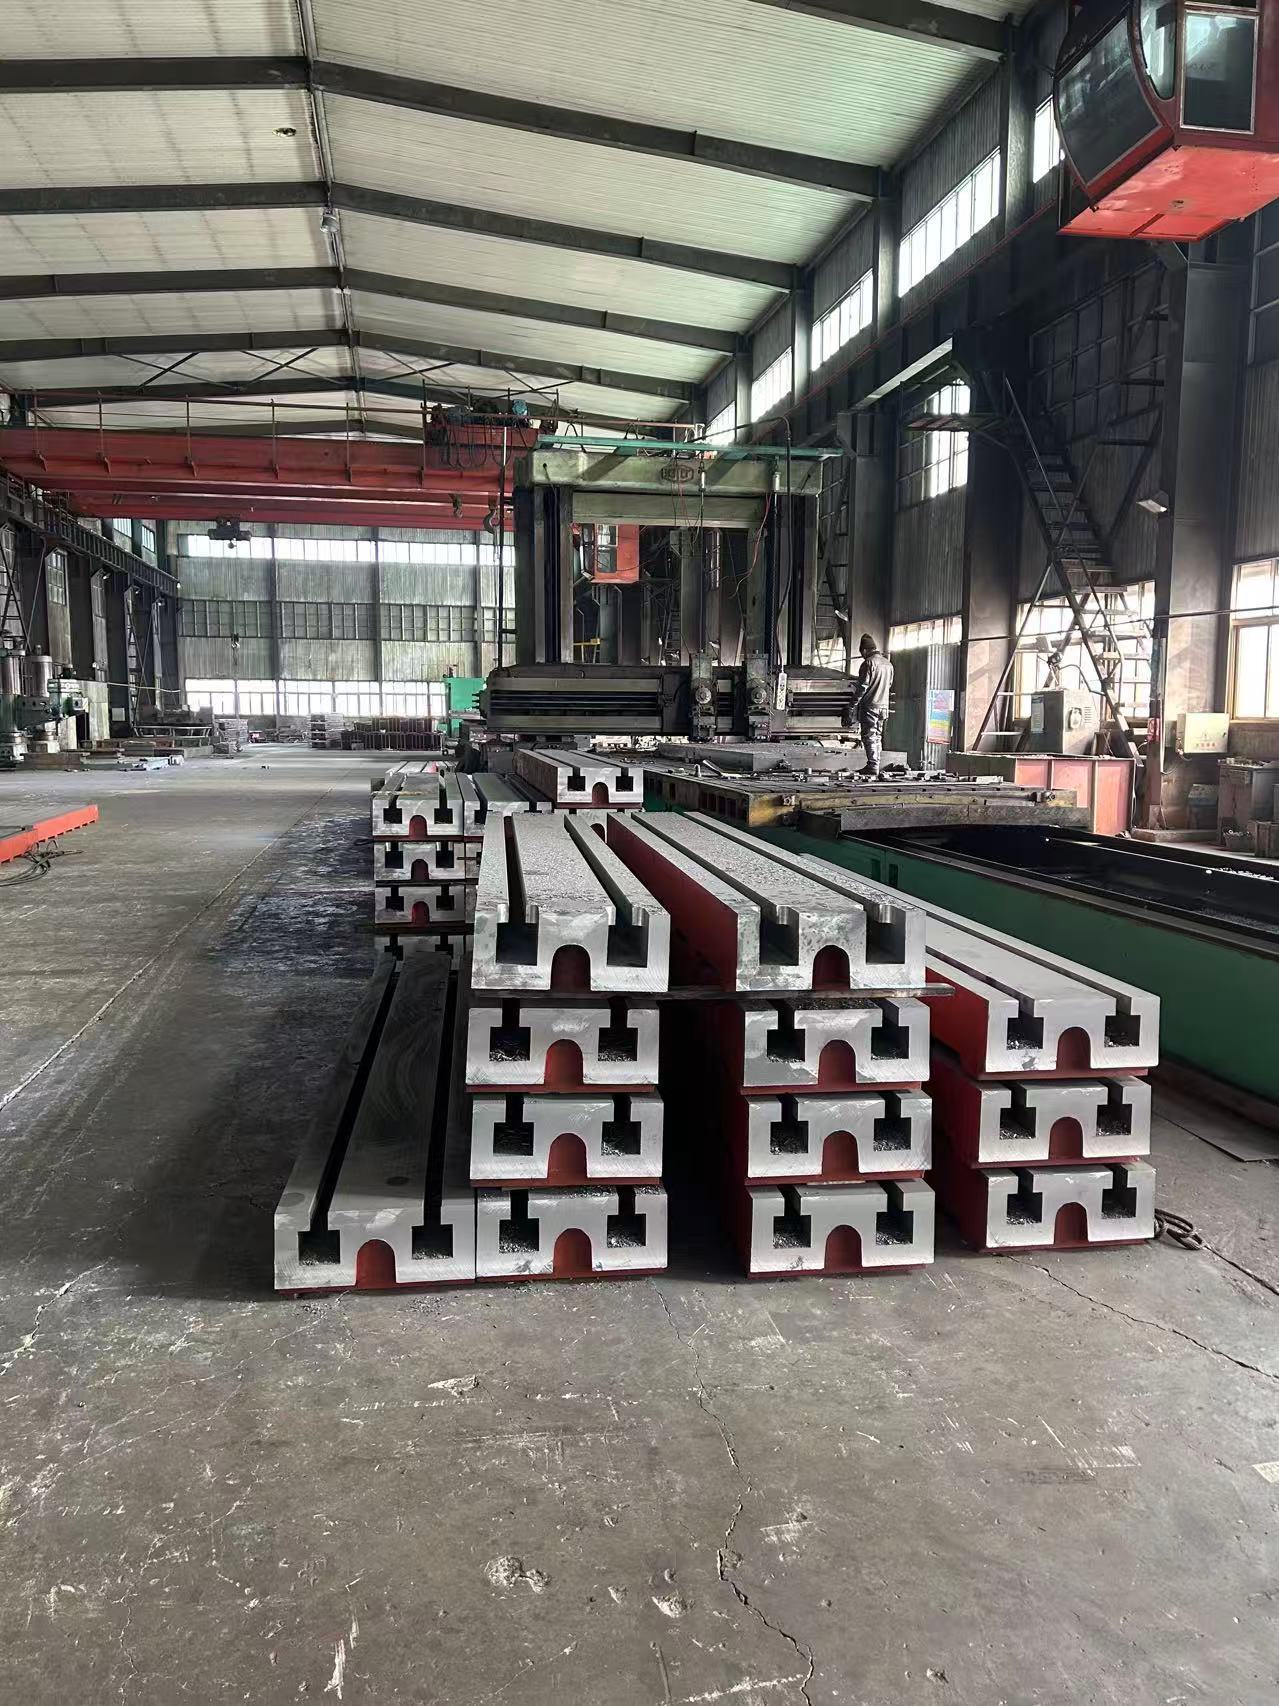
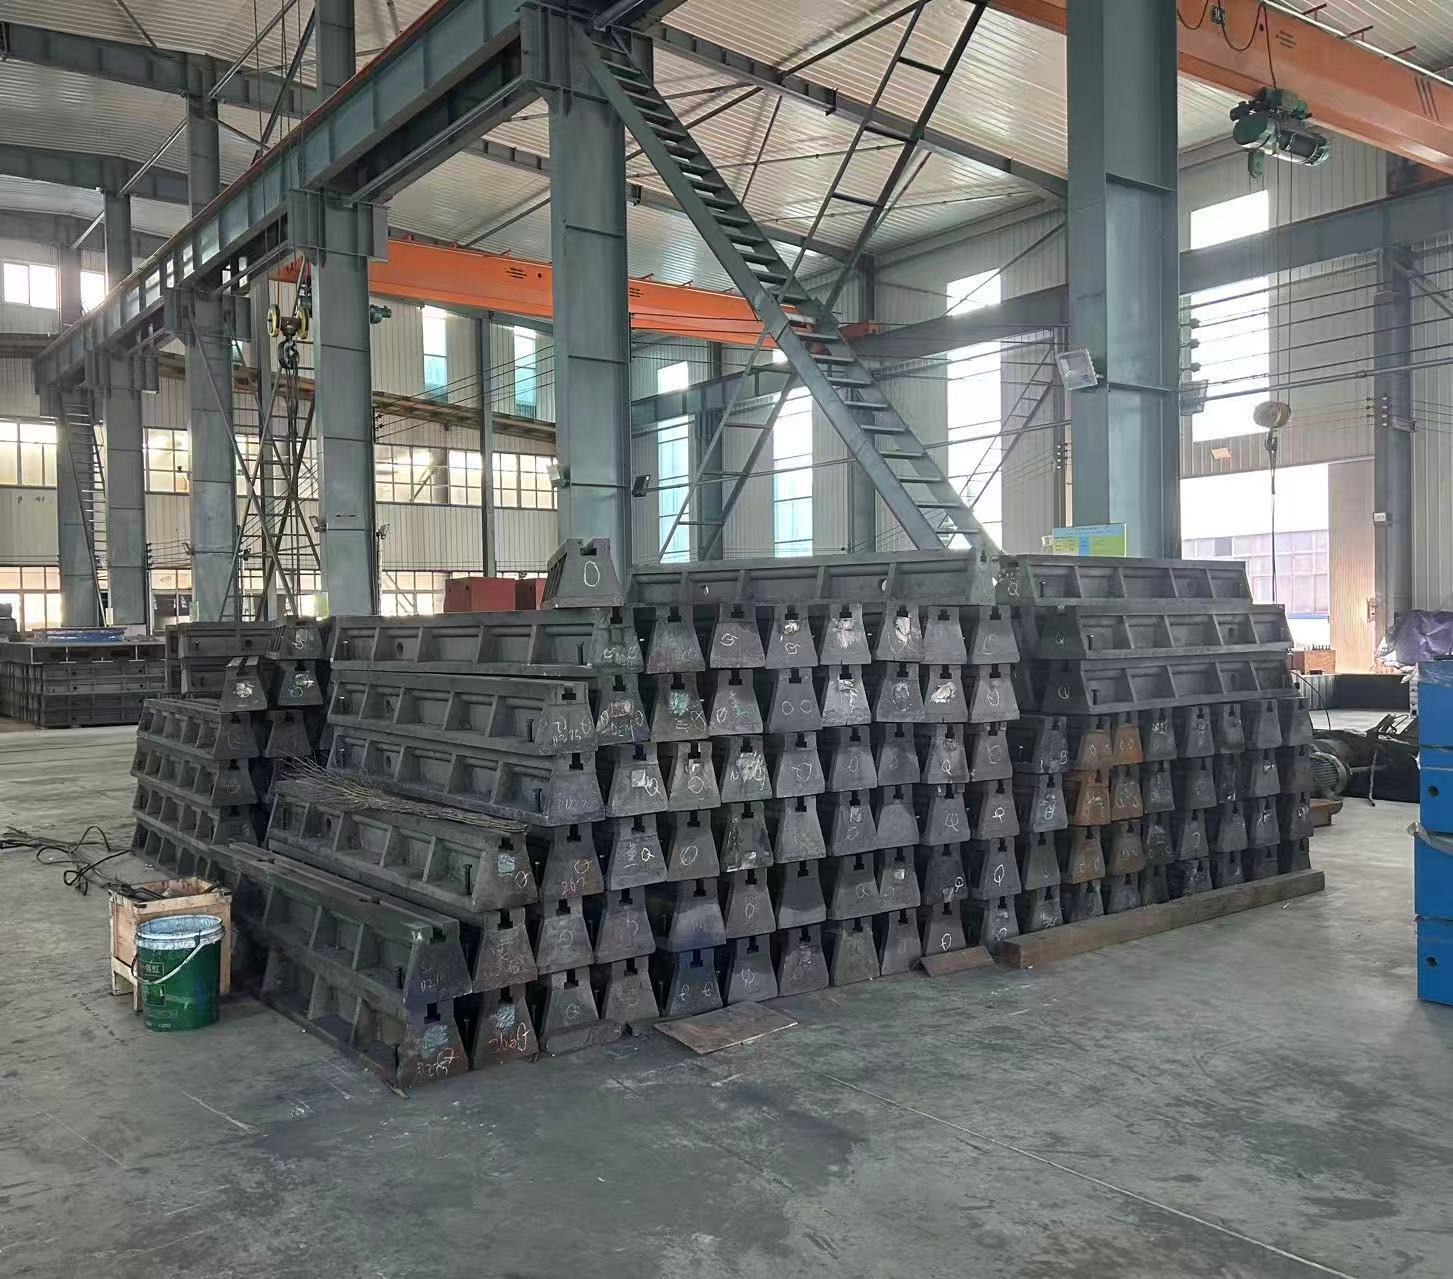
This cast iron ground rail (including cast iron T-slots and cast iron guide rails) is specifically designed for linear movement of heavy-duty equipment, ground datum positioning, large workpiece inspection, and production line integration. With “high-rigidity cast iron material + linear precision machining + ground-adaptable structure” as the core, it overcomes the three major pain points of traditional ground rails: “insufficient load-bearing capacity leading to easy deformation, poor splicing accuracy, and difficulty in leveling during ground installation”.
High-quality materials are carefully selected, including HT300/HT350 high-strength gray cast iron and QT500-7 ductile iron. Through precision machining by “CNC lathes + milling machines”, the straightness of a single ground rail is ≤0.005mm/m, the splicing error is ≤0.008mm/m, and the load-bearing capacity of a single rail is 10-50 tons. It is suitable for scenarios such as linear movement of heavy-duty machine tools, installation datum of rolling mill equipment, and heavy-duty transportation rails in logistics.
It covers industries such as heavy machinery manufacturing, metallurgy, aerospace, and port logistics. It helps to improve the linear movement accuracy of equipment by 30%, extend the ground datum calibration cycle by 2 times, and reduce the installation cost of ground rails by 25%.
Sistema de Funciones Centrales (enfocado en características lineales y de suelo)
1. Ventajas de los materiales de hierro fundido y de los procesos lineales
- Selección de materiales de hierro fundido de alta resistencia:
◦ Hierro fundido gris HT300/HT350: El material principal para rieles de suelo convencionales. Presenta una resistencia a la tracción ≥300 MPa (para HT300) / 350 MPa (para HT350) y una dureza de 180–240 HB. La distribución optimizada de grafito laminar mejora la absorción de impactos (el coeficiente de amortiguación es 3–4 veces superior al del acero), lo que permite atenuar las vibraciones provocadas por el movimiento de equipos de gran peso (como mesas deslizantes de 30 toneladas) y evitar fisuras por concentración local de tensiones en los rieles. Es adecuado para situaciones en las que la carga unitaria del riel no supera las 30 toneladas y no existen impactos fuertes en el entorno (por ejemplo, rieles guía lineales de máquinas herramienta y rieles de datum para inspección).
◦ QT500-7 Ductile Iron: A special material for heavy-impact scenarios. It has a tensile strength of ≥500MPa and an elongation of ≥7%. Its toughness is 2-3 times that of gray cast iron, and it can withstand impact loads of 50-ton-level heavy-duty equipment (such as rolling mills and cranes). The wear resistance of the rail surface is increased by 50%. It is suitable for high-impact and high-wear scenarios such as port logistics and metallurgical rolling mills.
◦ Linear Casting and Aging Processes: The “resin sand molding + continuous pouring” process is adopted to ensure uniform linear structure of the ground rails (no local shrinkage holes or air holes, with a defect rate of ≤0.5%). After 60-90 days of natural aging + 2 times of artificial aging treatment (holding at 550-600℃ for 6 hours), more than 99% of internal stress is eliminated, avoiding linear bending of the ground rails due to stress release during long-term use (linear deformation ≤0.01mm/m in 10 years).
- Tratamiento de mejora de la precisión lineal:
The surface of the ground rail undergoes a four-step processing of “rough milling – semi-finish milling – finish milling – grinding”: after finish milling, the straightness of the rail working surface (such as the top surface and side surface) is ≤0.005mm/m, and the surface roughness is Ra≤1.6μm. For high-precision scenarios (such as machine tool linear guide rails), additional quenching treatment is performed on the rail surface (hardness increased to 50-55HRC), which doubles the wear resistance. After long-term use (≥100,000 equipment movements), the wear amount of the rail surface is ≤0.002mm, and frequent regrinding is not required.
2. Soporte de carga lineal y adaptación a empalmes multisección
- Diseño de estructura lineal con múltiples secciones transversales:
Las formas transversales exclusivas están diseñadas para diferentes escenarios, cubriendo así las necesidades de aplicación más comunes:
◦ Rieles de suelo rectangulares: La superficie superior es una plataforma plana resistente a la carga (anchura de 50 a 200 mm), adecuada para la instalación fija de equipos de gran peso (como bases de laminadores y grandes máquinas de inspección). Tras la instalación en el suelo, la planicidad alcanza ≤0,01 mm/m, sirviendo como referencia lineal del equipo.
◦ Rieles de hierro fundido con ranuras en T: La superficie lateral está provista de ranuras en T (ancho de ranura de 20 a 50 mm, tolerancia H8), que permiten fijar la mesa deslizante del equipo mediante pernos en T. Es adecuado para movimientos lineales de equipos (como mesas deslizantes de máquinas herramienta pesadas y carros de transporte logístico), con una precisión de desplazamiento de la mesa ≤0,008 mm/m.
◦ Rieles guía acanalados: La sección transversal tiene forma de U (profundidad de la ranura de 30 a 100 mm), con deslizadores resistentes al desgaste integrados. Resulta idóneo para entornos con gran cantidad de polvo (como talleres metalúrgicos). La holgura de ajuste entre el deslizador y el riel es ≤0,003 mm, evitando que el polvo afecte la precisión del movimiento.
- Tecnología de empalme lineal ultralargo:
La longitud convencional de un solo riel de suelo es de 1 a 6 m (la longitud máxima personalizable llega a 8 m). Para requisitos de linealidad extremadamente larga (como rieles de líneas de producción de 20 m), se adopta la tecnología de empalme “posicionamiento por espiga + fijación con pernos de alta resistencia”: se mecanizan espigas en las superficies de unión (tolerancia H7/h6) para garantizar que la desalineación vertical u horizontal sea ≤0,005 mm; se emplean pernos de empalme de alta resistencia M20–M30 (resistencia a la tracción ≥Grado 10.9), y la rectitud global tras el empalme alcanza ≤0,01 mm/m (lo que implica que la rectitud total de 20 m no supera 0,2 mm), solucionando así el problema de la “precisión fuera de control” en los empalmes tradicionales de rieles.
- Instalación en el suelo y adaptación para nivelación:
Se reservan orificios de ajuste (espaciados entre 500 y 1000 mm, diámetro de 16 a 24 mm) en la parte inferior del riel de suelo, combinados con placas de ajuste de hierro fundido (rango de ajuste de 0 a 15 mm, precisión horizontal ±0,001 mm/m) para lograr la nivelación horizontal de cada riel. Se admiten dos métodos de instalación: “instalación empotrada” (el riel queda incrustado en el hormigón del suelo para mayor estabilidad) y “fijación sobre el suelo” (asegurado mediante pernos de expansión para facilitar ajustes posteriores), adaptándose así a distintas resistencias del terreno (una resistencia del hormigón ≥C30 cumple los requisitos de instalación).
3. Estabilidad en condiciones de funcionamiento completas y expansión de funciones
- Mejora de la adaptabilidad ambiental:
La superficie del riel de suelo recibe un tratamiento anticorrosivo de tres capas: “arenado y decapado + imprimación epoxi + capa superior de caucho clorado”, capaz de superar pruebas de niebla salina de ≥480 horas y adaptarse a ambientes severos como la humedad (humedad relativa ≤95%), el polvo (por ejemplo, en talleres metalúrgicos) y la erosión por fluidos de corte (escenarios de máquinas herramienta). Para situaciones de altas temperaturas (como alrededor de laminadores, con temperaturas ≤150 °C), se pueden personalizar recubrimientos resistentes a altas temperaturas (resistencia hasta 300 °C) para evitar que el pelado del revestimiento afecte la precisión.
- Interfaces funcionales y diseño auxiliar:
◦ Interfaz de lubricación: Se reserva un circuito de aceite lubricante (diámetro del orificio 6–10 mm) en el lateral del carril, que puede conectarse a un sistema automático de lubricación para inyectar aceite de manera regular sobre la superficie de contacto entre el carril y el deslizante, reduciendo el desgaste (el intervalo de lubricación se extiende hasta una vez al mes).
◦ Protección contra el polvo: Está adaptado a cubiertas antipolvo de chapa de acero o tipo órgano (longitud de 1 a 6 m, empalables), que cubren la superficie de trabajo del carril para evitar la acumulación de polvo y virutas de hierro que puedan afectar la precisión del movimiento, con una eficiencia de protección contra el polvo de ≥98%.
◦ Interfaz de detección: Se reservan puntos de referencia de calibración mediante interferómetro láser (espaciados a 1 m, con una precisión de ±0,0005 mm) en el lateral del carril, lo que facilita la detección regular de la precisión lineal sin desmontar el equipo, aumentando la eficiencia de calibración en un 60%.
- Adaptación lineal a múltiples escenarios:
◦ Carriles guía lineales para máquinas herramienta de servicio pesado: Fabricados en material HT350, con sección transversal en forma de T (anchura de la ranura de 30 mm), longitud de 6 m, rectitud ≤0,005 mm/m, adecuados para mesas deslizantes de máquinas herramienta de hasta 20 toneladas. La precisión de movimiento de la mesa deslizante es ≤0,008 mm/m, y el error de cilindricidad al procesar piezas grandes (como bridas para energía eólica) se reduce en un 25%.
◦ Carriles de referencia de instalación para equipos de laminación: Fabricados con material QT500-7, de sección transversal rectangular (anchura 150 mm), longitud 4 m, capacidad de carga ≤50 toneladas y planicidad ≤0,01 mm/m tras la instalación. Sirven como referencia lineal de la estructura de la laminadora, reduciendo la tolerancia de espesor del acero laminado de ±0,1 mm a ±0,03 mm.
◦ Carriles logísticos de servicio pesado para puertos: Fabricados en material HT300, con sección transversal acanalada (profundidad de la ranura de 80 mm), longitud de 3 m, con una rectitud total de ≤0,2 mm tras el empalme de 20 m. Adecuados para rieles de carros de transferencia de contenedores de hasta 30 toneladas; la velocidad de desplazamiento del carro es ≤0,5 m/s, y el ruido operativo se reduce a menos de 70 dB.
Composición central del sistema
| Categoría de componentes |
Parámetros clave y configuración (características lineales mejoradas) |
| Cuerpo de carril de tierra de hierro fundido |
Material: Hierro fundido gris HT300/HT350, hierro dúctil QT500-7; Tipo de sección transversal: Rectangular (anchura de 50–200 mm), en forma de T (anchura de la ranura de 20–50 mm), acanalada (profundidad de la ranura de 30–100 mm); Precisión: Rectitud ≤0,005 mm/m, rugosidad superficial Ra≤1,6 μm (Ra≤0,8 μm tras el temple); Dimensiones: Longitud unitaria de 1 a 6 m (personalizable hasta 8 m), altura de 50–150 mm, peso unitario de 50–500 kg; Capacidad de carga: 10–50 toneladas por carril (HT300≤30 toneladas, QT500-7≤50 toneladas). |
| Componentes auxiliares |
Cast Iron Adjustment Pad Irons (adjustment range 0-15mm, horizontal accuracy ±0.001mm/m, load-bearing ≤10 tons/piece); High-Strength Splicing Bolts (M20-M30, Grade 10.9, suitable for multi-segment splicing); Dust Covers (steel plate/organ type, length 1-6m, dust protection efficiency ≥98%); Automatic Lubrication Joints (adapted to lubricating oil circuits, interface G1/4) |
| Accesorios de instalación |
Pernos de expansión (M16–M24, utilizados para fijación al suelo); Placas de acero incrustadas (espesor 10–20 mm, que aumentan la adherencia al suelo); Dianas de calibración láser (adaptadas a interferómetros láser, precisión ±0,0005 mm) |
Casos típicos de aplicación industrial
- 20m Linear Guide Rails for Heavy-Duty Machine Tools: Used by a machine tool factory for 20m-long large floor-type boring machines —— HT350 T-shaped ground rails are adopted (6m/rail, 4 rails spliced), with an overall straightness of ≤0.01mm/m after splicing. The sliding table bears 25 tons, and the movement accuracy is ≤0.008mm/m. When processing 18m-long ship crankshafts, the parallelism error between the spindle and the guide rail is reduced from ±0.015mm to ±0.005mm, and the crankshaft processing qualification rate is increased by 32%.
- Carriles de referencia para equipos de laminación: Utilizados por una empresa metalúrgica en líneas de producción de laminadores de 12 m —— se seleccionan carriles de tierra rectangulares fabricados en QT500-7 (4 m por carril, 3 carriles empalmados), con una capacidad de carga individual de 50 toneladas y una planicidad de ≤0,01 mm/m tras la instalación. Al servir como referencia lineal de la carcasa del laminador y de la mesa de rodillos, el desplazamiento del equipo durante el laminado de acero se reduce de ±0,02 mm a ±0,006 mm, y la precisión de la tolerancia de espesor de las placas de acero laminado en caliente se incrementa en un 70%.
- Heavy-Duty Logistics Rails for Ports: Used by a port for 30-ton-level container transfer trolley rails —— HT300 grooved ground rails are adopted (3m/rail, 10 rails spliced). The grooved cross-section prevents dust accumulation, and the overall straightness of the 20m length after splicing is ≤0.2mm. The trolley movement speed is 0.4m/s, the operating noise is reduced from 85dB to 68dB, the rail maintenance cycle is extended from 3 months to 1 year, and the maintenance cost is reduced by 60%.
Ventajas competitivas principales
- Doble ventaja: precisión lineal y capacidad de carga: Con una rectitud de ≤0,005 mm/m y una capacidad de carga de 10 a 50 toneladas, combina alta precisión y elevada capacidad de carga, superando ampliamente a los rieles de acero (capacidad de carga ≤20 toneladas, rectitud ≥0,01 mm/m), resolviendo así el problema de que los equipos de gran carga “no pueden reunir simultáneamente precisión en el movimiento lineal y capacidad de carga”.
- Avance en la tecnología de empalme: Gracias al posicionamiento mediante espigas y al empalme con pernos de alta resistencia, la rectitud global de una longitud de 20 m es de ≤0,2 mm, y el error de empalme es de ≤0,008 mm/m. La precisión se ha incrementado en un 200 % respecto al empalme por soldadura tradicional (error ≥0,02 mm/m), satisfaciendo las necesidades de aplicaciones lineales de extrema longitud.
- Gran adaptabilidad al terreno: Se admiten dos métodos de instalación (empotrado/fijación al suelo) y se incluyen placas de ajuste para lograr una nivelación precisa. Requiere pocos requisitos de resistencia del suelo (basta con hormigón C30), y el tiempo de instalación es 30% más corto que el de los rieles de acero, sin necesidad de complejas transformaciones del terreno.
- Cost and Maintenance Advantages: The purchase cost of cast iron ground rails is 20% lower than that of steel rails. After anti-corrosion and wear-resistant treatment, the maintenance cycle is extended to 1 year (3-6 months for steel rails), and the full-life cycle cost is 40% lower than that of steel rails. Daily maintenance only requires regular lubrication and dust removal, which is simple to operate.
- Flexible Customization: It supports customization of cross-section types (rectangular/T-shaped/grooved), lengths (1-8m), and materials (HT300-HT400/QT500-7). The rail structure can be optimized according to equipment models (such as FANUC system machine tools and port transportation trolleys), adapting to more than 95% of linear load-bearing scenarios.
Servicios de personalización multidimensional completa
- Personalización de parámetros lineales:
◦ Personalización de la sección transversal: rectangular (ancho 50-200 mm), en forma de T (ancho de ranura 20-50 mm), con ranuras (profundidad de la ranura 30-100 mm); se pueden diseñar secciones transversales especiales según los planos del equipo;
◦ Longitud y precisión: longitud única de 1 a 8 m; precisión convencional (rectitud ≤0,008 mm/m), grado de precisión (≤0,005 mm/m), grado de ultra‑precisión (≤0,003 mm/m, requiriendo procesamiento por rectificado).
- Personalización de materiales y procesos:
◦ Selección de materiales: HT300 para aplicaciones convencionales, HT350 para aplicaciones de alta precisión, QT500‑7 para situaciones de impacto elevado;
◦ Mejora de procesos: Templado superficial del riel (dureza 50–55 HRC, para escenarios de alto desgaste), envejecimiento ultralargo (90 días, para escenarios de alta precisión), recubrimientos resistentes a altas temperaturas (≤300 °C, para entornos de alta temperatura).
- Instalación y personalización postventa:
◦ Garantía postventa: 1 año de garantía gratuita (incluyendo reparación por desgaste del riel), soporte técnico de por vida, inspecciones y mantenimientos periódicos (cada 1–2 años) in situ para verificar la precisión lineal;
◦ Servicios por lotes: se disponen líneas de producción exclusivas para pedidos por lotes (≥20 rieles) con el fin de acortar el plazo de entrega (50‑60 días para pedidos convencionales, 45‑50 días para pedidos urgentes).