Descripción general de la solución
Diseñados específicamente para tornos CNC, centros de mecanizado verticales y horizontales, rectificadoras de precisión, máquinas de mandrinar y otras máquinas herramienta, estos componentes de piedra granítica o marmórea se enfocan en “precisión de referencia a nivel de micrones, resistencia a las interferencias en todas las condiciones de operación y adaptación profunda a los sistemas de máquinas herramienta”. Abordan tres problemas clave de los componentes metálicos tradicionales para máquinas herramienta: “deriva de precisión causada por la deformación térmica, impacto en la calidad del mecanizado debido a la transmisión de vibraciones y aumento de las holguras por desgaste a largo plazo”.
Aprovechando el coeficiente de expansión térmica ultrabajo (5-9×10⁻⁶/℃), la alta rigidez (módulo de elasticidad de 60-80 GPa) y el excelente rendimiento de amortiguación de vibraciones (tasa de atenuación de vibraciones ≥ 85%) de las piedras naturales de alta densidad, proporcionan soporte estructural de precisión durante todo el proceso para las máquinas herramienta, desde las bases hasta las guías. Esto garantiza que la máquina herramienta alcance una precisión de posicionamiento de ≤ 0,002 mm/1000 mm y una tasa de atenuación de la precisión de mecanizado de ≤ 0,05% anual, satisfaciendo las necesidades de mecanizado de alta precisión en piezas de precisión automotrices, componentes aeroespaciales y moldes. Estos componentes ayudan a duplicar la vida útil de las máquinas herramienta y reducen los costos de mantenimiento en un 60%.
Sistema de funciones principales
1. Referencia de precisión y soporte guía
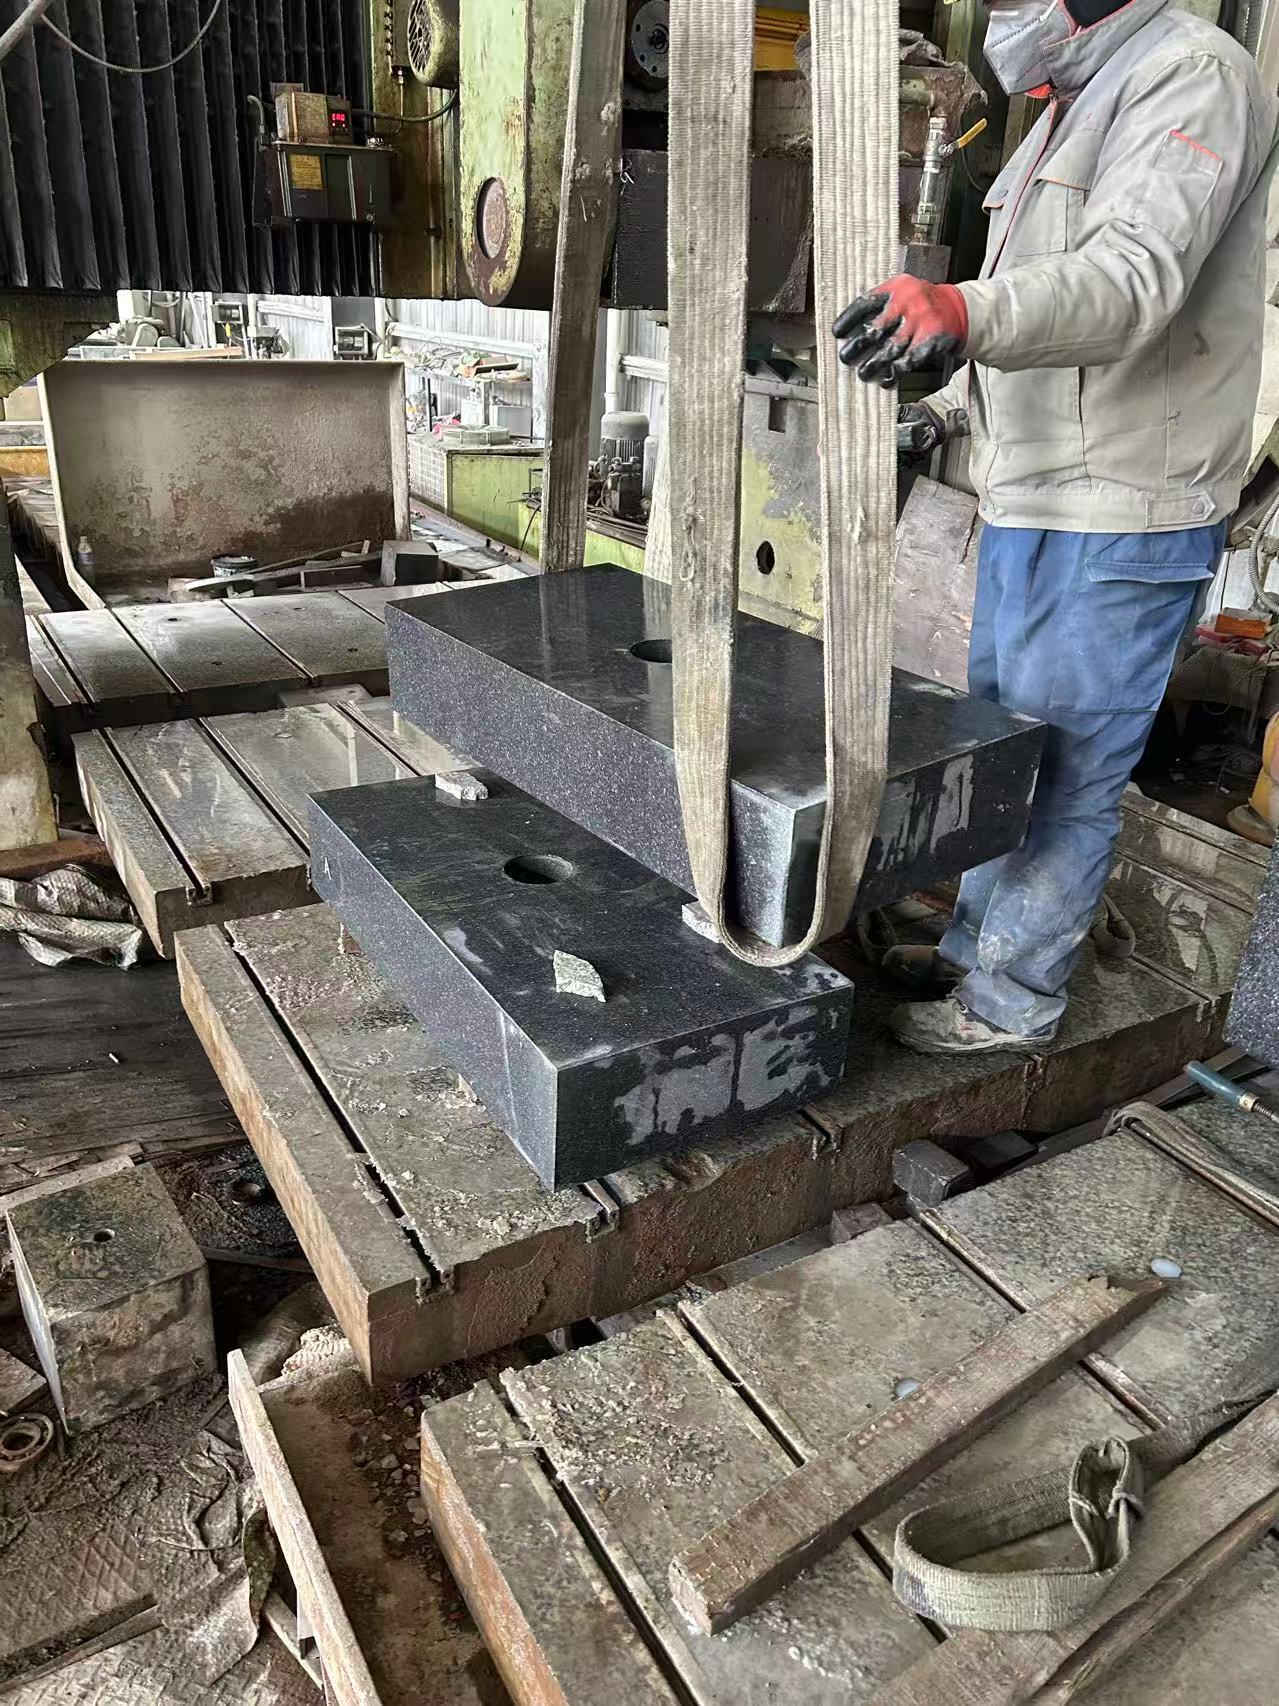
- Superficies de Referencia de Ultra Alta Precisión: Se selecciona granito de alta densidad (contenido de cuarzo ≥ 65%, densidad ≥ 2,7 g/cm³) o mármol de alta pureza (contenido de carbonato de calcio ≥ 98%, densidad ≥ 2,75 g/cm³), procesado mediante el método “fresado grueso CNC – rectificado fino en múltiples pasadas – pulido a nivel nanométrico”. La planicidad de la base de la máquina herramienta es ≤ 0,003 mm/1000 mm, la rectitud de la superficie de la guía es ≤ 0,002 mm/1000 mm y la rugosidad superficial es Ra ≤ 0,01 μm. Esto ofrece un soporte de referencia a nivel nanométrico para el husillo y la mesa de trabajo de la máquina herramienta, evitando la desviación de referencia en bases metálicas provocada por la liberación de tensiones.
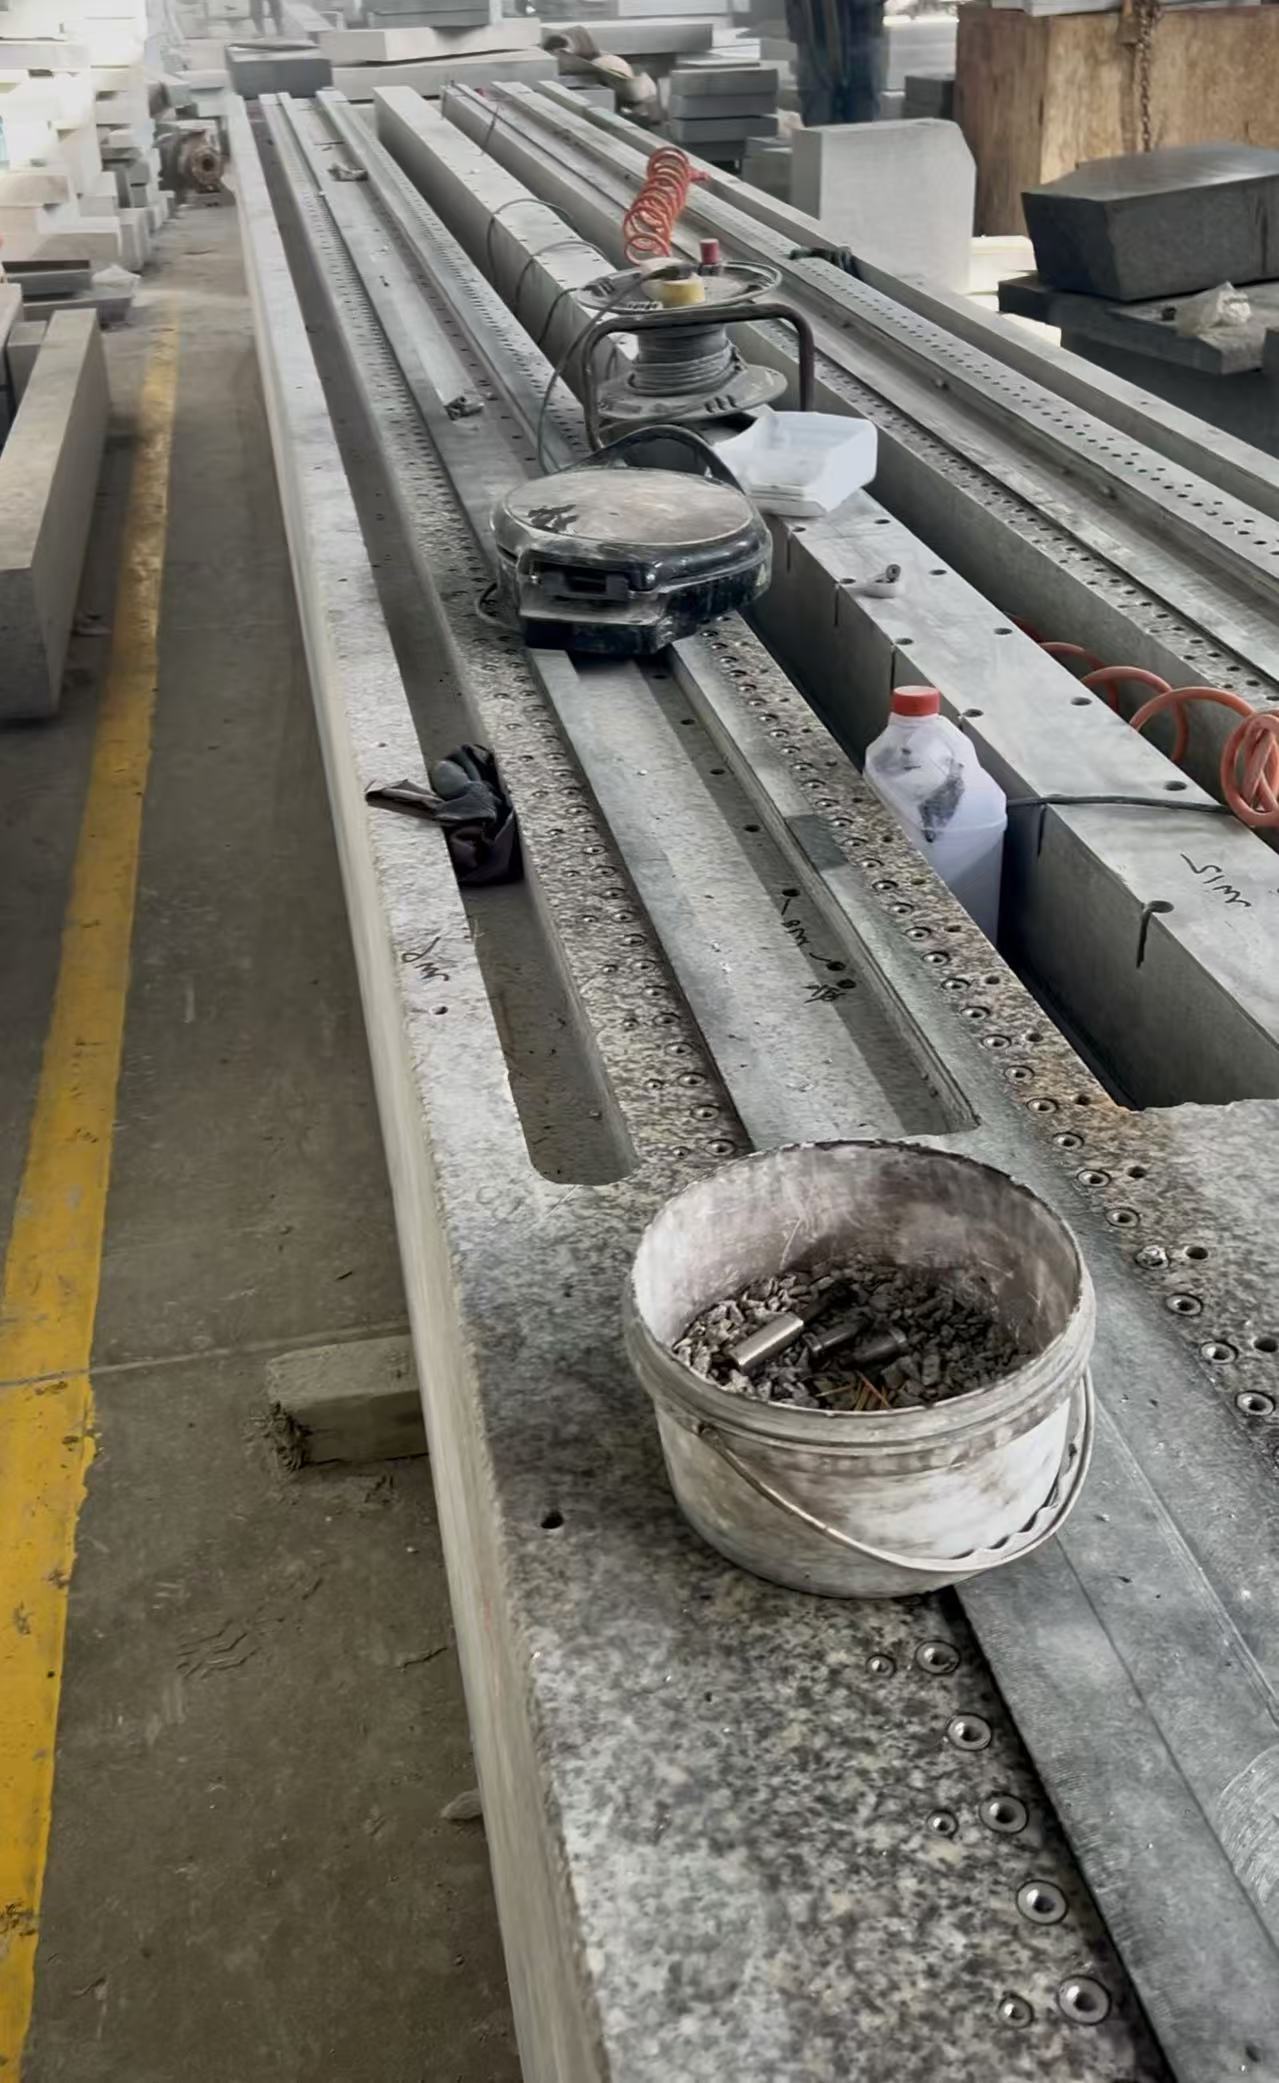
- Estructura de Guías de Alta Capacidad de Carga: Las guías adoptan un diseño integrado (sin empalmes) en forma de V, rectangular o de cola de milano, con una tolerancia de anchura de la ranura de ±0,003 mm. La dureza superficial de la ranura alcanza HS75-80 (en el caso del granito). Cuando se combinan con deslizadores de granito, la precisión de movimiento de la mesa es ≤ 0,001 mm/1000 mm, cuatro veces superior a la de las guías metálicas (precisión ≤ 0,005 mm/1000 mm). Una única guía puede llegar a medir hasta 6 m de longitud, y el error de empalme entre varios segmentos es ≤ 0,002 mm, cumpliendo así los requisitos de guiado de alta precisión para el recorrido completo de grandes máquinas herramienta.
- Soporte de carga uniforme: Las columnas de las máquinas herramienta adoptan una estructura de “fundición integral + paredes engrosadas” (con espesor de pared de 60 a 180 mm) y presentan una resistencia a la compresión de ≥ 180 MPa. La capacidad de carga de una sola columna oscila entre 30 y 150 toneladas. Bajo cargas prolongadas procedentes del cabezal portabrocas y del cargador de herramientas (≤ 20 toneladas), la deformación es ≤ 0,0008 mm/m, lo que garantiza una perpendicularidad estable entre el husillo y la mesa de trabajo y evita desviaciones de perpendicularidad durante el mecanizado.
2. Funcionamiento estable con protección contra interferencias en todas las condiciones de operación
- Supresión de la deformación térmica extremadamente baja: El coeficiente de expansión térmica del granito/mármol es apenas la mitad del del hierro fundido (hierro fundido: 11×10⁻⁶/°C) y un tercio del del acero (acero: 13×10⁻⁶/°C). Bajo temperaturas locales elevadas (≤ 80 °C) generadas por el giro a alta velocidad del husillo (8.000–20.000 rpm), la deformación térmica de una guía de 1 m de longitud es ≤ 0,001 mm. Esto evita variaciones en el juego de las guías causadas por la deformación térmica y asegura dimensiones de mecanizado constantes (dentro de una tolerancia dimensional de ±0,002 mm).
- Aislamiento eficiente de vibraciones: El coeficiente de amortiguación interna de la piedra natural es 4 a 6 veces superior al del hierro fundido, lo que permite absorber vibraciones de alta frecuencia (50–3.000 Hz) generadas por el corte del husillo de la máquina herramienta y el funcionamiento del servomotor. La amplitud de las vibraciones se reduce de 0,015 mm (en componentes metálicos) a 0,003 mm. Además, se instalan almohadillas elásticas antivibración (con una eficiencia de amortiguación de vibraciones ≥ 90%) en la base para aislar aún más las vibraciones provenientes del piso del taller, reduciendo el impacto de las vibraciones sobre la rugosidad superficial del mecanizado (Ra reducido de 1,6 μm a 0,8 μm).
- Resistencia a la corrosión y durabilidad frente al desgaste: Las superficies de los componentes reciben un tratamiento de “fosfatado + recubrimiento nanocerámico” (con un espesor de recubrimiento de 5–10 μm), lo que les confiere una excelente resistencia a reactivos industriales como fluidos de corte, emulsiones e inhibidores de óxido, eliminando así problemas de oxidación y herrumbre en los componentes metálicos. La resistencia al desgaste de las superficies de las guías es 2,5 veces superior a la de las guías metálicas. Tras un uso prolongado (≥ 200.000 movimientos de la mesa de trabajo), el desgaste acumulado no supera 0,001 mm, lo que evita la necesidad de rectificaciones frecuentes de las guías y extiende el ciclo de mantenimiento de la máquina herramienta.
3. Integración y adaptación a sistemas de máquinas herramienta
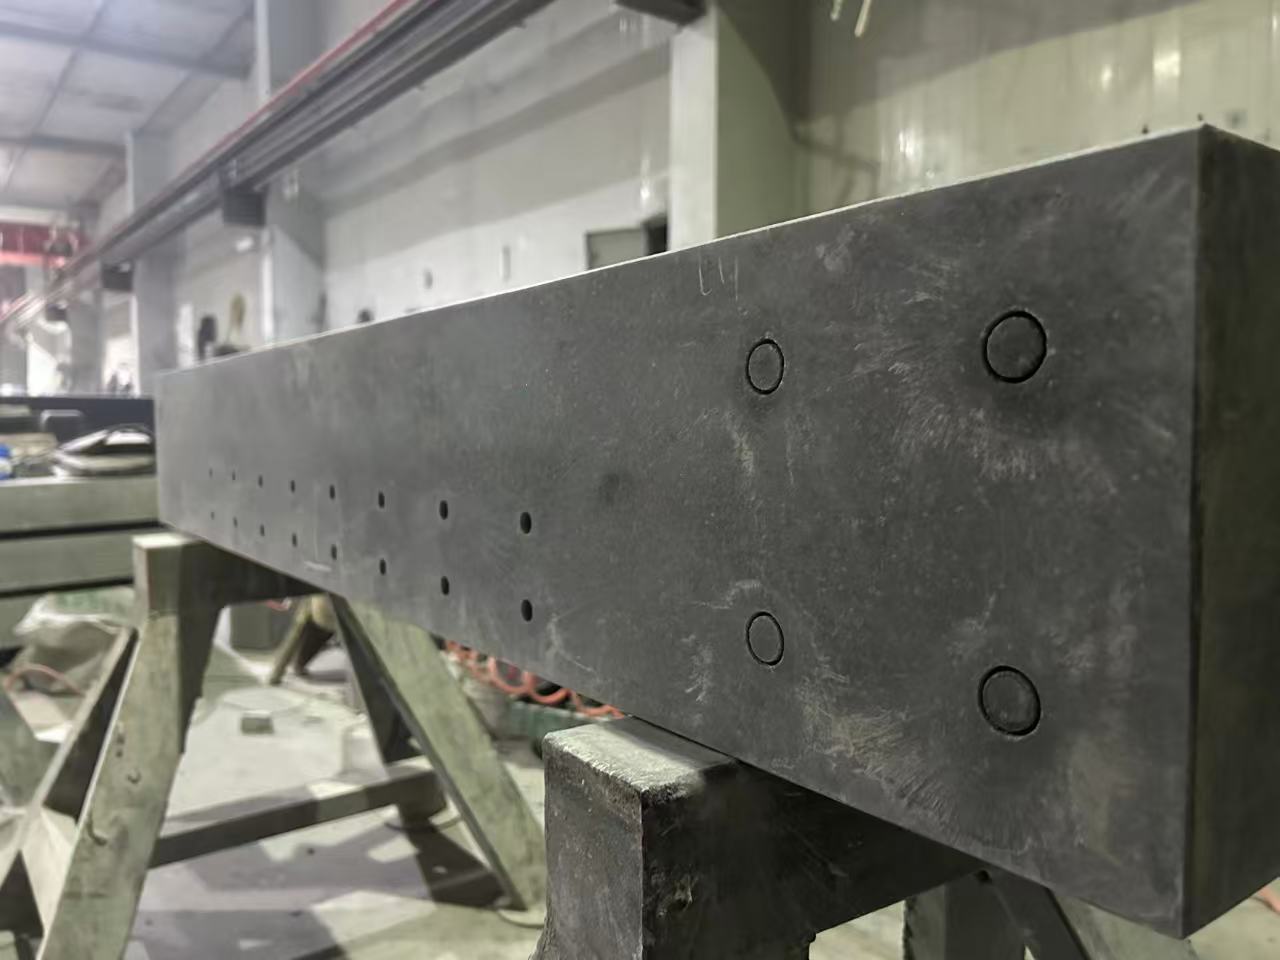
- Instalación colaborativa de múltiples componentes: La base cuenta con orificios de montaje (φ12–φ30 mm, tolerancia de posición ±0,005 mm) y orificios para pasadores de posicionamiento (tolerancia H6) destinados a la caja del husillo y al servomotor. La mesa de trabajo dispone de ranuras en T (ancho de 10–30 mm, tolerancia ±0,005 mm) para la instalación de dispositivos de sujeción, adaptándose a equipos de apriete como pinzas hidráulicas y portapiezas de vacío, y reduciendo así la pérdida de precisión causada por conectores intermedios.
- Integración de cables y refrigeración: Se han previsto canales ocultos para cables (apertura de 20–50 mm) y canales de agua de refrigeración del husillo (apertura de 10–20 mm) dentro de la columna, adecuándose a la disposición de los cables del servomotor y de las tuberías de refrigeración del husillo. De este modo se evita que el arrastre de cables afecte la precisión del movimiento de la mesa de trabajo. Las paredes internas de los canales de agua están pulidas para reducir la resistencia al flujo del refrigerante y mejorar la eficiencia de disipación del calor.
- Adaptación para detección y calibración: Se ha reservado una ranura para el montaje de una escala de rejilla (ancho de 15–30 mm, profundidad de 5–10 mm) en el lateral de la guía, así como puntos de referencia para la calibración mediante interferómetro láser (espaciados cada 500 mm, con una precisión de ±0,0005 mm) en la base. Esto facilita la calibración periódica de la precisión de la máquina herramienta sin desmontar los componentes principales, mejorando la eficiencia de la calibración en un 80%.
Composición del sistema principal
| Categoría de componentes |
Parámetros y configuración principales |
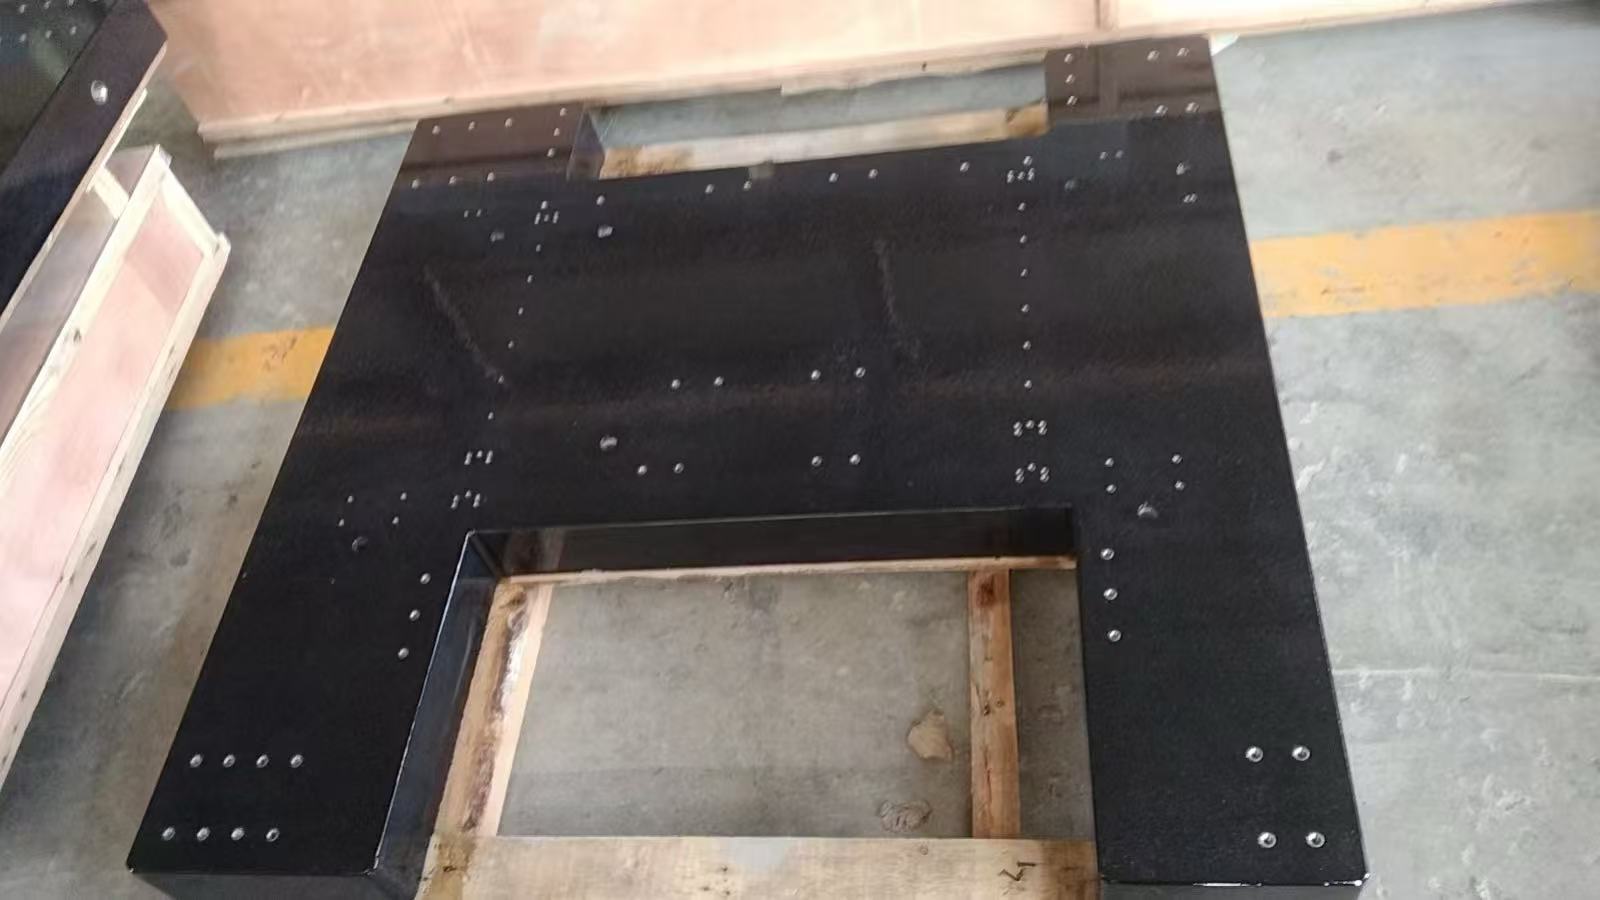
| Base de la máquina herramienta (granito) |
Material: Granito verde de Jinan de alta densidad (tasa de absorción de agua ≤ 0,05%, contenido de impurezas ≤ 0,1%); Precisión: Planicidad ≤ 0,003 mm/1000 mm, paralelismo ≤ 0,005 mm/2000 mm; Dimensiones: Estándar de 1000×800 mm hasta 5000×3000 mm, espesor de 200–500 mm; Estructura: Con orificios de montaje para almohadillas antivibratorias y canales integrados para cables. |
| Carril guía de la máquina herramienta (granito) |
2024-07-03T16:44:21+08:00 |
| Mesa de trabajo de la máquina herramienta (granito) |
Material: Igual que la base; Precisión: Planicidad ≤ 0,002 mm/1000 mm, paralelismo ≤ 0,003 mm/2000 mm; Dimensiones: De 500×500 mm hasta 3000×2000 mm, espesor de 80–200 mm; Estructura: Con ranuras en T (ancho de 10–30 mm) y orificios de posicionamiento para dispositivos de sujeción. |
| Columna de la máquina herramienta (granito) |
Material: Igual que la base; Precisión: Perpendicularidad ≤ 0,002 mm/1000 mm (respecto a la superficie de conexión con la base), planicidad ≤ 0,003 mm/1000 mm; Dimensiones: Altura de 1000–4000 mm, sección transversal de 200×200 mm hasta 500×500 mm; Estructura: Con espigas de montaje para la caja del husillo y canales integrados de refrigeración por agua. |
| Componentes auxiliares |
Almohadillas elásticas antivibración (eficiencia de amortiguación de vibraciones ≥ 90%); Deslizadores de guía de granito (precisión de movimiento ≤ 0,001 mm/1000 mm); Pernos de conexión de alta precisión (acero inoxidable grado H6); Soportes de montaje para escalas de rejilla |
Casos típicos de aplicación industrial
- Centro de mecanizado vertical: Un fabricante de máquinas herramienta lo utiliza en un centro de mecanizado vertical tipo 850 (velocidad del husillo 12.000 rpm), adoptando una base y una guía de granito (1800×1000 mm). La precisión de posicionamiento se mejora de ±0,005 mm a ±0,002 mm, y la rugosidad superficial Ra de los moldes de aleación de aluminio mecanizados se reduce de 1,2 μm a 0,6 μm. El rendimiento de los moldes aumenta en un 30%, y el ciclo de mantenimiento se extiende de 6 meses a 12 meses.
- Rectificadora de precisión: Una empresa aeroespacial la emplea en una rectificadora cilíndrica (procesando piezas de ejes de motores aeronáuticos), sustituyendo la mesa de trabajo metálica por una mesa de trabajo de granito (1200×500 mm) con una planicidad de ≤ 0,002 mm/1000 mm. El error de redondez de las piezas de eje se reduce de ±0,003 mm a ±0,001 mm, cumpliendo los requisitos de precisión de grado aeroespacial, y la tasa de retrabajo en inspección se disminuye del 8% al 1%.
- Torno CNC de gran tamaño: Una empresa de la industria pesada lo utiliza para un torno CNC de 6 m (procesamiento de ejes principales de turbinas eólicas), adoptando guías de granito (segmento único de 3 m, empalmado hasta 6 m). La rectitud de la guía es ≤ 0,003 mm/6000 mm, y el error de paralelismo entre el husillo y la guía es ≤ 0,002 mm. El error de cilindricidad del eje principal de la turbina eólica se reduce de ±0,01 mm a ±0,003 mm, y la eficiencia de mecanizado aumenta en un 25%.
Ventajas competitivas principales
- Barrera de alta precisión: Tanto la planicidad de las superficies de referencia como la rectitud de las guías alcanzan el nivel micrométrico (precisión Grado 00), superando ampliamente los componentes metálicos (precisión Grado 0). Es la única solución estructural viable para máquinas herramienta de precisión (precisión de mecanizado ≤ 0,005 mm), especialmente adecuada para aplicaciones de alta gama como la industria aeroespacial y la fabricación de moldes de precisión.
- Fuerte estabilidad a largo plazo: Tras 24–36 meses de tratamiento de envejecimiento natural, se elimina el 99,5% de las tensiones internas. El período de conservación de la precisión es de 5–8 años (solo 2–3 años en componentes metálicos), reduciendo el tiempo de inactividad de la máquina por calibraciones frecuentes y ahorrando a las empresas más de 200 horas anuales en pérdidas de operación y mantenimiento.
- Bajo costo global: El costo inicial de adquisición es un 20%–30% superior al de los componentes metálicos, pero no conlleva costos de mantenimiento como la prevención de la oxidación ni el reafile de las guías, necesarios en los componentes metálicos. Con una vida útil duplicada, el costo total del ciclo de vida resulta más de un 50% inferior al de los componentes metálicos.
- Adaptabilidad flexible: Se admiten estructuras especiales personalizadas (por ejemplo, bases escalonadas, mesas de trabajo multiestación), adaptándose a distintos tipos de máquinas herramienta como tornos CNC, rectificadoras y centros de mecanizado. Los orificios de montaje y las interfaces pueden personalizarse según los modelos de máquinas (por ejemplo, máquinas con sistemas FANUC o SIEMENS) para lograr un funcionamiento “plug-and-play”.
Servicios de personalización multidimensional completa
Personalización de dimensiones y estructura
- Dimensiones de los componentes: Las bases van desde 1000×800 mm hasta 8000×5000 mm; las guías abarcan de 1000 a 6000 mm (segmento único); las mesas de trabajo van desde 500×500 mm hasta 3000×2000 mm — todas diseñadas a medida.
- Estructuras especiales: Bases escalonadas personalizadas (adaptadas a máquinas multihusillo), mesas de trabajo multiestación (con ranuras en T divididas) y columnas integradas con canales de refrigeración de agua, para satisfacer necesidades específicas de cada máquina herramienta.
Personalización de precisión y funcionalidad
- Grados de precisión: Grado 00 (planicidad ≤ 0,003 mm/m) y Grado 0 (≤ 0,005 mm/m). Se selecciona el Grado 00 para rectificadoras y centros de mecanizado de precisión, y el Grado 0 para tornos convencionales.
- Mejora funcional: Pulido a nivel nanométrico de las superficies de las guías (Ra ≤ 0,008 μm), tratamiento superficial antiestático (resistencia superficial 10⁶–10⁹ Ω) y tratamiento antideslizante de las mesas de trabajo (proceso de arenado), todos adaptados a entornos especiales de mecanizado.
Personalización en instalación y postventa
- Instalación y puesta en servicio: Calibración de nivel base (precisión ≤ 0,001 mm/m) y puesta en servicio colaborativa con el husillo/sistema servo de la máquina herramienta, para garantizar que la máquina cumpla con los estándares de precisión.
- Garantía postventa: Garantía gratuita de 3 años, calibración y mantenimiento de precisión de por vida, y planes personalizables de “inspección trimestral + mantenimiento anual en profundidad”.
- Soporte técnico: Ofrecemos simulaciones mecánicas de componentes y sugerencias para la optimización de la precisión de la máquina herramienta, con el fin de ayudar a los clientes a completar el diseño integral de la solución para su máquina herramienta.